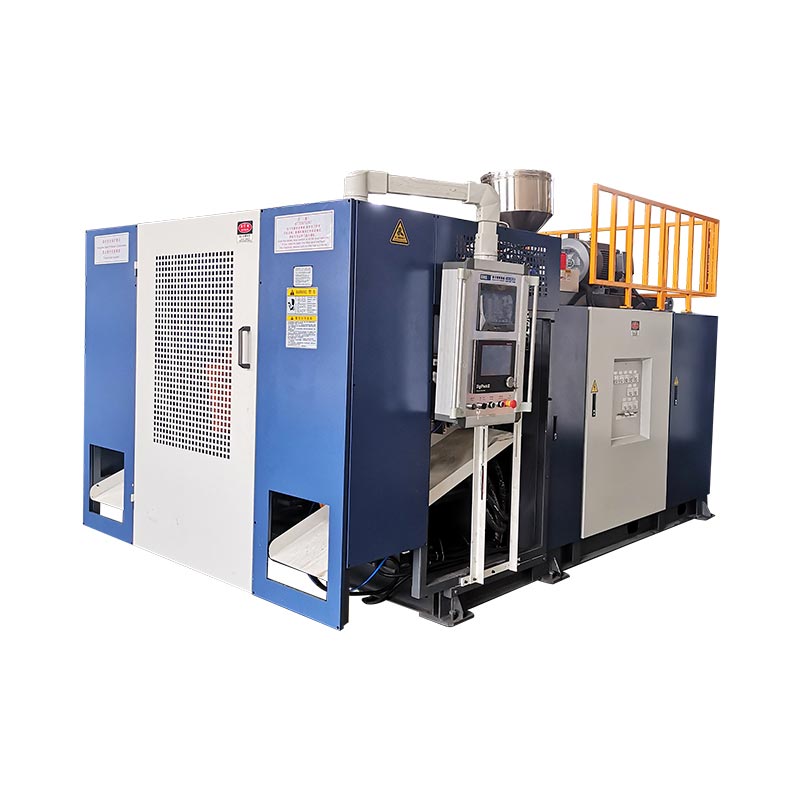
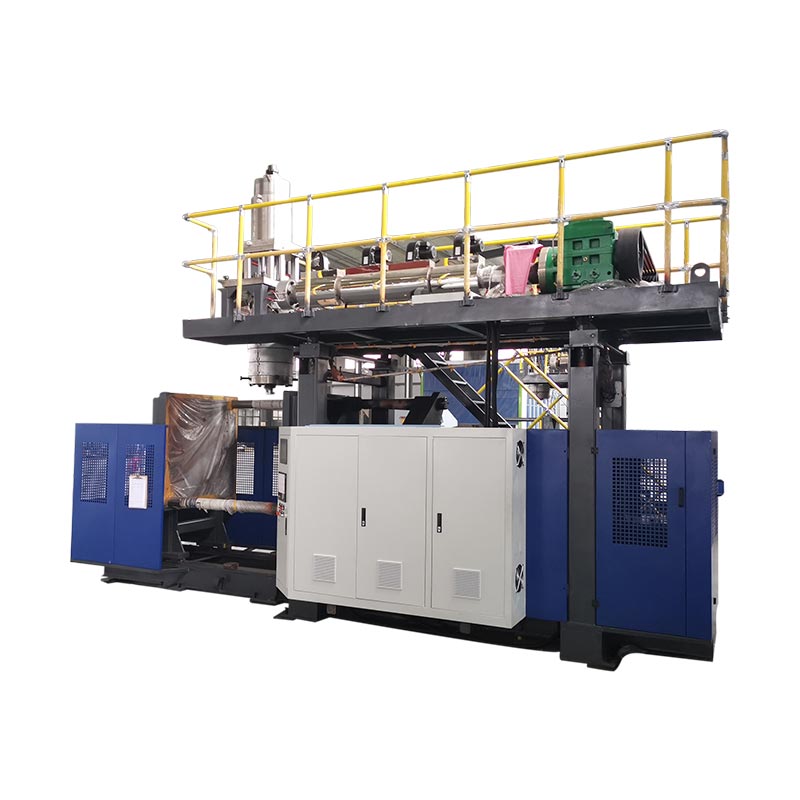
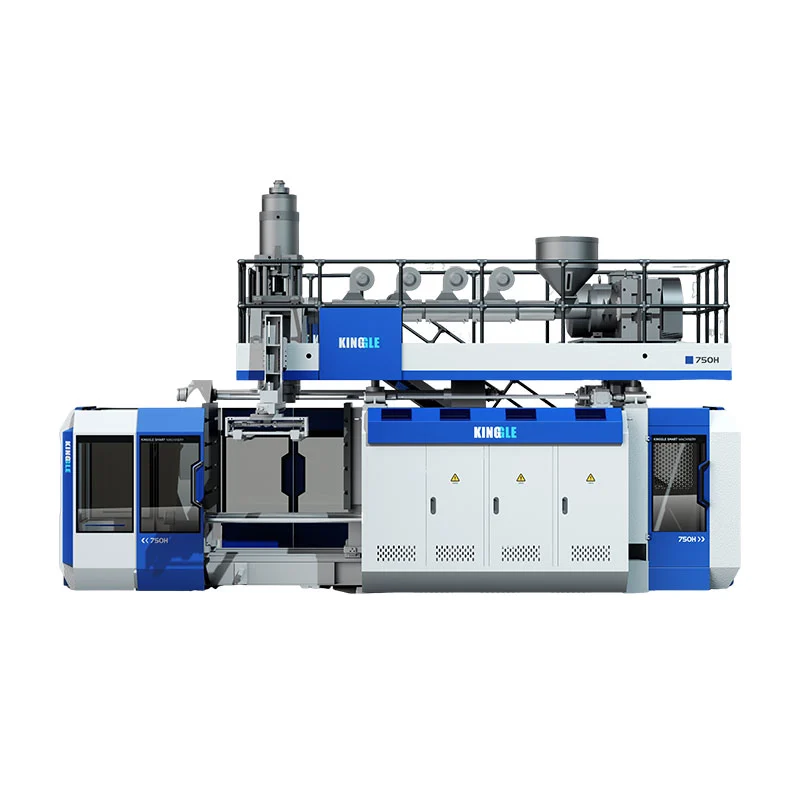
Velg mellom KGB80A og KGB80AP etter antall materialstrømmer produktet ditt krever. Kinggles publiserte KGB80A-tabell viser én 80 mm-skrue, mens KGB80AP-tabellen viser to 70 mm-skruer og beskriver produksjon av to lag eller to farger. Deres publiserte formkonvolutt, klemme, akkumulator og verktøyreferanser er ellers de samme, så en gyldig beslutning trenger fortsatt selve delen, formen, harpiksplanen og prøvekriteriene.
To maskiner kan dele samme 30L-etikett og likevel løse ulike produksjonsproblemer. En kjemisk trommel laget av én harpiksstrøm skaper ikke den samme ekstruderingsoppgaven som en verktøykasse med to farger eller en vegg laget av to materiallag. Å kjøpe etter containervolum alene skjuler den forskjellen.
Denne sammenligningen behandler KGB80A og KGB80AP som produktplattformer, ikke som en liste over brosjyreadjektiver. Den følger dataene som for øyeblikket er publisert på Kinggles to produktsider. Der nettstedet lar et konfigurasjonsspørsmål stå åpent, sier artikkelen det og flytter elementet inn i tilbudet eller fabrikkprøven.
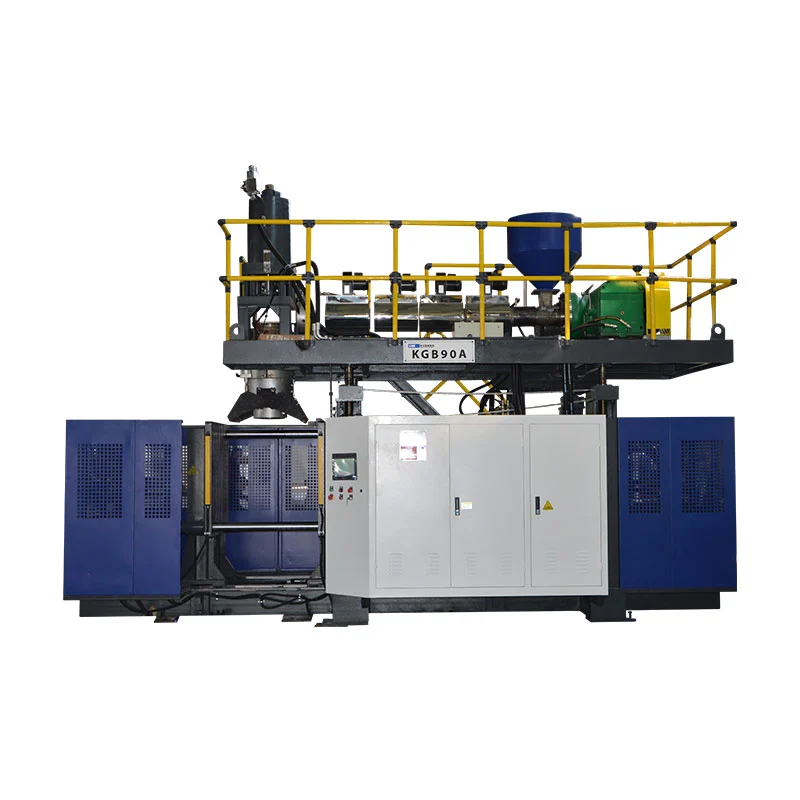
Fem punkter å gjøre opp før du ber om et tilbud
- Definer om veggen trenger én smeltestrøm, to lag, to farger, en utsiktsstripe eller en annen struktur.
- Sjekk formen mot den publiserte platen, formkonvolutten, åpningsslag og tykkelsesområde.
- Sammenlign brutto etterspørsel med 5 L og 3,75 kg PE akkumulatorreferanser.
- Behandle 650 stk/t som et tørrsyklustall, ikke som lovet produksjonseffekt.
- Skriv regler for materiale, kvalitet, produksjon og bruksgodkjenning inn i prøveplanen.
Datagrense:spesifikasjonene nedenfor kommer fra gjeldendeKGB80A sideogKGB80AP side, sjekket 11. september 2026. De er sammenligningsreferanser. Godkjent tilbud, maskintegning og teknisk avtale styrer levert konfigurasjon.
Start med produktveggen, ikke maskinnavnet
Det første spørsmålet er ikke om produktet rommer 20 eller 30 liter. Spør hvor mange uavhengig kontrollerte smeltestrømmer som må komme inn i dysehodet. En konvensjonell ettmaterialsvegg trenger en definert harpiksbane. En tofarget del trenger to fargestrømmer. Et dobbeltlagsprodukt trenger to strømmer som møtes inne i et co-ekstruderingshode. Disse strømmene kan bruke den samme basispolymeren eller forskjellige materialer, men deres kompatibilitets- og behandlingsvinduer må fortsatt vurderes.
Denne forskjellen er lett å miste fordi kjøpere også hører om hoder og hulrom. Et lag er en materialsone gjennom veggen. Et dyseuttak skaper ett parison. Et formhulrom lager én del. En to-lags maskin er ikke automatisk en to-hode maskin, og en to-hulroms form lager ikke to materiallag. Kinggleshode, hulrom og lagføringholder disse tellingene adskilt.
Den offentlige KGB80AP-beskrivelsen er spesifikk på dette punktet. Den presenterer modellen som en dobbel ekstruderingsplattform for dobbeltlags- eller tofarget arbeid. Tabellen viser to 70 mm skruer og to 22 kW ekstrudermotorer. KGB80A-tabellen viser én 80 mm skrue og én 37 kW motor. Den arkitekturforskjellen er mer nyttig enn en vag påstand om at én maskin er mer avansert.
Det er ett punkt å avklare skriftlig. KGB80A-produktbeskrivelsen nevner enkelt- og flerlagsalternativer, mens den publiserte spesifikasjonstabellen viser én ekstruder. Disse utsagnene kan begge bare være mulige hvis den endelige opsjonspakken endrer standardarkitekturen. Ikke gjett hvilken pakke som er ment. Be tilbudet om å navngi hver ekstruder, materialet som er tilordnet den, formhodestrukturen og det justerbare lagforholdet.
Det Kinggle publiserer for begge 30L-plattformene
Tabellen nedenfor gjengir feltene som kan sammenlignes direkte på tvers av de to aktuelle produktsidene. De fleste plattformdataene er de samme. Begge sider viser en 30 L maksimal beholderkapasitet, 215 kN klemkraft, en 5 L akkumulator og en 3,75 kg PE akkumulatorvektreferanse. De viktige publiserte forskjellene er ekstruderingsarrangementet og maskinvekten.
| Publisert felt | KGB80A | KGB80AP | Hvordan bruke den |
|---|---|---|---|
| Maksimal containerkapasitet | 30 L | 30 L | Bare screeningetikett; det beviser ikke mugg, hagl eller produktpassform |
| Produksjon | 650 stk/t, tørrsyklus | 650 stk/t, tørrsyklus | Maskinbevegelsesreferanse, ikke akseptert produktutgang |
| Maskinstørrelse | 4,7 x 3,5 x 4 m | 4,7 x 3,5 x 4 m | Startkonvolutt for layoutplanlegging |
| Maskinvekt | 12 t | 13 t | Innspill til gulv- og håndteringsgjennomgang, med forbehold om endelig tegning |
| Klemkraft | 215 kN | 215 kN | Sammenlign med prosjektert areal og avtalte blåseforhold |
| Maksimal formstørrelse | 520 x 860 mm | 520 x 860 mm | Sjekk selve formtegningen og tilkoblingene |
| Formtykkelsesområde | 360 til 420 mm | 360 til 420 mm | Bekreft installert formtykkelse, plater og adaptere |
| Åpningsslag | 350 til 850 mm | 350 til 850 mm | Sjekk delfrigjøring, innsatser og uttaksbane |
| Skrue arrangement | 1 x 80 mm | 2 x 70 mm | Hoved publisert arkitekturforskjell |
| Ekstrudermotorarrangement | 1 x 37 kW | 2 x 22 kW | Bekrefter én versus to publiserte ekstruderingsstasjoner |
| Publisert HDPE smeltekapasitet | 120 til 140 kg/t | 120 til 140 kg/t | Referanse med materialomfang; sammenligne med brutto etterspørsel |
| Akkumulatorkapasitet | 5 L | 5 L | Kontroller mot hele brutto parison |
| Publisert PE akkumulator vekt | 3,75 kg | 3,75 kg | Ikke det samme som ferdig produktvekt |
| Blow-air referanse | 0,8 MPa; 0,7 m³/min | 0,8 MPa; 0,7 m³/min | Bekreft det endelige maskininnløpskravet |
| Kjølevannsreferanse | 0,3 MPa; 70 l/min | 0,3 MPa; 70 l/min | Bekreft temperatur, kvalitet, retur og kretsomfang |
| Publisert gjennomsnittlig energilinje | 27 til 37 kW | 27 til 37 kW | Effektreferanse, ikke garantert kWh per akseptert del |
Delte tall gjør ikke maskinene utskiftbare. En annen materialstrøm legger til en matebane, fat, drivverk, temperaturhistorikk og rensesekvens. Produktsiden kan vise den samme eksterne konvolutten og verktøyreferansen, men produksjonsmetoden er fortsatt annerledes. Prosjektfilen bør derfor identifisere den endelige elektriske belastningen, materialhåndteringsomfanget og kontrollpakken i stedet for å basere seg på sammenligningstabellen alene.
KGB80A retning
Begynn her når produktbriefen bruker én definert smeltestrøm og den publiserte formen og skuddkonvolutten passer.
KGB80AP retning
Start her når to uavhengig matede smeltestrømmer kreves for lag- eller fargekonstruksjon.
Der KGB80A er det renere utgangspunktet
KGB80A-tabellen beskriver én 80 mm skrue, én 37 kW ekstrudermotor og et publisert HDPE-smeltekapasitetsområde på 120 til 140 kg/t. For et produkt definert rundt én materialstrøm, er det den enklere publiserte grunnlinjen. Materialplanen har én hovedfôrrute for å identifisere, tørke eller kondisjonere når det er nødvendig, farge, dose, rensing og sporing etter parti.
Enklere betyr ikke automatisk. Harpikskvaliteten, masterbatchen, tilsetningspakken og malingsregelen trenger fortsatt en skriftlig oppskrift. En kjemisk trommel kan kreve en annen harpiks- og valideringsplan enn en verktøykasse eller vannbeholder. KingglesHDPE versus PP guideforklarer hvorfor polymerfamilienavnet ikke angir smeltetemperatur, kjøletid eller produktytelse.
KGB80A-siden viser kjemiske emballasjefat, stablebeholdere, vannbeholdere, verktøykasser, sprøyter, leker og autorelaterte deler som applikasjonsfamilier. Disse eksemplene viser det tiltenkte området; de beviser ikke at hvert produkt i disse gruppene passer. En bred verktøykasse kan mislykkes i form-konvolutt-sjekken selv når dens indre volum er under 30 L. En tung teknisk del kan overstige bruttoskuddbehovet mens den inneholder langt mindre enn 30 L.
Behandle modellen som en kandidat etter at produktet har bestått fire kontroller: antall materialstrømmer, mugggrensesnitt, brutto etterspørsel og akseptert produksjon. Hvis prosjektet trenger en visningsstripe, spesiell fargebane eller ekstra lag, be Kinggle om å vise det nøyaktige KGB80A-alternativet i tilbudet. Den offentlige sidens flerlagsformulering skal aldri erstatte et diagram over den foreslåtte materialbanen.
Hvor KGB80AP får sitt andre ekstruderingssystem
KGB80AP er det klarere publiserte valget når delen trenger to uavhengig matede smeltestrømmer. Kinggle beskriver den for tolags- eller dobbelfargeproduksjon og viser to 70 mm skruer med to 22 kW-motorer. Hver strøm kan motta sin egen materialmating og prosesseringsinnstillinger før smeltene møtes i dysehodet.
En andre ekstruder skal løse et definert veggkrav. Den kan skille to farger, plassere forskjellige materialer i to lag eller støtte en annen godkjent to-strøms konstruksjon. Det bør ikke legges til fordi "dobbeltlag" høres mer kapabelt ut. Kjøper må opplyse om hva hver bekk inneholder, hvorfor skille er nødvendig og hvordan ferdig vegg vil bli kontrollert.
Lagforhold er et eget kontrollproblem. De offentlige skruestørrelsene forteller ikke en kjøper det justerbare lagområdet eller stabiliteten til dette forholdet for et spesifikt harpikspar. Gjennomstrømningen må også balanseres på tvers av de to strømmene. Hvis ett lag forsyner en liten del av veggen, trenger ekstruderen fortsatt et stabilt driftsvindu med den nødvendige hastigheten. Spør etter den foreslåtte formhodedesignen, materialtildeling, lagforholdsområde og prøvetakingsmetode.
Veggtykkelsesprogrammering erstatter ikke lagforholdskontroll. The Kinggle-vertMoog DigiPack III manualforklarer hvordan en akkumulatormaskin kan relatere sin veggprofil til akkumulatorposisjon under push-out. Denne funksjonen fordeler bruttoveggen langs sognet. Ko-ekstruderingssystemet må fortsatt kontrollere hvordan de to smeltestrømmene deler veggen.
To bekker endrer også daglig arbeid. Fabrikken må forhindre materialbytte, administrere to hopperruter, spore to temperaturhistorier og planlegge en rensing for hver vei. En endring fra en tofarget verktøykasse til en enfarget trommel kan kun lagre materiale hvis produksjonsteamet kan tømme og dokumentere begge kretsene. Inkluder det arbeidet iovergangsplan.
En 30L-etikett kan ikke bekrefte form- eller parisontilpasning
Beholderkapasitet er kun en volumetikett. Maskintilpasning avhenger av ytre geometri og massen av plast som hodet skal levere. Begynn med den ferdige produkttegningen. Legg til avklemmingsland, blitzlommer, nakkeverktøy, blåsestiftarrangement, innsatser, kjøleforbindelser, løftepunkter og eventuell uttaksklaring til formgjennomgangen.
Begge produktsidene publiserer en maksimal formstørrelse på 520 x 860 mm, en formtykkelse på 360 til 420 mm og en rekkevidde på 350 til 850 mm åpningsslag. Sammenlign disse verdiene med hele formen, ikke de synlige produktdimensjonene. Adapterplater og servicekoblinger kan ta opp plass. Dype deler kan også trenge mer åpnings- og uttrekksklaring enn formtegningen først antyder.
215 kN klemmereferansen trenger sin egen beregning. Blåsetrykket virker over det projiserte området sett ved skilleplanet. Produktorientering, blinkområde og antall aktive posisjoner påvirker dette området. Ikke godkjenn klemmen fra volum alene. Send foreslått formoppsett og prosesstrykk til Kinggle for prosjektbekreftelse. Deekstrudering blåseform design guidedekker grensesnittet mer detaljert.
ferdig delmasse + toppblits + bunnblits + hals- eller håndtakstrim + annet fanget prosessskrap
Sammenlign den brutto etterspørselen med hodet, ikke bare nettoflaskevekten. Begge sider publiserer en 5 L akkumulator og en 3,75 kg PE akkumulatorvektreferanse. Tallet på 3,75 kg er materialbasert og skal ikke behandles som en universell delvektgrense. Harpikstetthet, smelteoppførsel, formdesign, nødvendig pute og prosessmargin spiller en rolle.
En nyttig prosjektgjennomgang viser massebalansen. Vei eller estimer hver fanget seksjon fra et representativt verktøy, noter harpikskvaliteten og oppgi den planlagte puten. Hvis bruttoforretningen ligger for nær den publiserte referansen, spør om et annet hode eller maskinmodell gir et mer stabilt vindu. En nominell 30L-maskin er ikke automatisk den riktige 30-liters trommelmaskinen for enhver form.
Les 650 stk/t-linjen som maskindata, ikke et salgsløfte
Begge Kinggle-bordene merker 650 stk/t som "Output (dry Cycle)." En tørrsyklus måler maskinens bevegelse uten å bevise smeltetilførsel, blåsing, kjøling, fjerning av deler, trimming eller inspeksjon. Den identifiserer heller ikke en beholder, veggtykkelse, harpiks, formtemperatur eller avvisningsregel. Figuren kan hjelpe med å sammenligne den mekaniske plattformen, men den kan ikke kopieres inn i en forretningsplan som salgbare deler per time.
Start produksjonsplanlegging med hele produksjonssyklusen. Registrer akkumulatorfylling, formutskyvning, formlukking, blåsing, eksos, kjøling, formåpning, uttaking og nedstrømshåndtering. Den lengste nødvendige hendelsen kontrollerer gjentakelsestiden. Et tykt kjemikaliefat kan være kjølebegrenset. Et tofarget produkt kan være begrenset av den langsommere smeltestrømmen eller av nedstrømsprosessen.
brutto støpehendelser x deler per hendelse x akseptrate, delt på målt driftstid i timer
Det publiserte HDPE-smeltekapasitetsområdet er 120 til 140 kg/t for begge modellene. Bruk den kun som en HDPE-referanse. Sammenlign det med brutto etterspørsel per time, som inkluderer blits og annet fanget materiale. Hvis KGB80AP bruker to forskjellige materialer, dokumenter nødvendig massehastighet for hver strøm. En samlet sum kan skjule et ustabilt lavhastighetslag.
Mål akseptert effekt over et stabilt vindu med den faktiske formen og spesifisert harpiks. Merkestopp, manuelle inngrep, reseptendringer og avviste deler. Kingglessyklus-tidsoptimaliseringsveiledningviser hvordan du finner det begrensende trinnet. Detestguide for fabrikkgodkjenninggjør resultatet til en repeterbar akseptrekord.
Det publiserte fotavtrykket er bare midten av fabrikkcellen
Begge sider viser en maskinkonvolutt på 4,7 x 3,5 x 4 m. De viser 12 tonn for KGB80A og 13 tonn for KGB80AP. Disse tallene hjelper med tidlig layoutarbeid, men en brukbar celle trenger også tilgang for formen, dysehodet, materialforsyning, fjerning av robot eller deler, trimming, skraphåndtering og vedlikehold. Den godkjente generelle ordningen bør sette den endelige grensen.

De offentlige bruksrekkene er også de samme: 0,8 MPa og 0,7 m³/min for blåseluft, pluss 0,3 MPa og 70 L/min for kjølevann. Registrer trykk og strømning separat. Legg til innløpstemperatur, vannkvalitet, tilkoblingsstørrelse og returforhold. En header kan vise trykk mens grenen ikke klarer å levere nok strøm under samtidig behov.
Begge sider merker 27 til 37 kW som gjennomsnittlig energiforbruk. Enheten kW beskriver effekt. Det er ikke tilkoblet last, og det er ikke energi per produkt. De publiserte motorarrangementene er forskjellige, så den endelige elektriske tidsplanen fortjener prosjektbekreftelse selv om gjennomsnittlig kraftlinje stemmer overens. Bruk Kinggle'sveileder for bruksplanleggingå skille hovedmaskin, hjelpemidler og fabrikktjenester.
Energisammenligninger trenger samme produktgrense.EUROMAP 46.2definerer produktrelatert måling for en spesifisert ekstruderingsblåsemaskin, form og produkt som oppfyller kundens krav. Den logikken forhindrer en rask tørrsyklus eller en lett lastet test fra å stå inn for ekte produksjon. Registrer kWh per akseptert del eller per akseptert kilogram under avtalte prøvebetingelser.
Fabrikkplanleggingsnotat:bekreft endelig maskinvekt, tyngdepunkt, fundamentlast, løftemetode, installert kraft og koblingspunkter fra godkjent tegning. Den offentlige siden er ikke et fundament eller et elektrisk designdokument.
La produktprøven avgjøre det endelige modellvalget
En nyttig prøve gjør mer enn å gjøre en akseptabel prøve. Den viser at den valgte materialarkitekturen, formen og maskinen kan holde det nødvendige resultatet. Skriv akseptmetoden før prøven starter. Ellers kan en kjøper og leverandør se den samme kjøringen og gå med forskjellige tolkninger.
- Frys produktrevisjonen.Identifiser tegning, dimensjoner, nettovekt, veggkart, hals- eller lukkegrensesnitt og funksjonstester.
- Frys materialplanen.Navngi hver harpiks, leverandør, karakter, farge, tilsetningsstoff og sliperegel. For KGB80AP, tilordne hver strøm og mållagsforhold.
- Registrer maskinens konfigurasjon.List opp modell, skruer, motorer, dysehode, veggkontroller, form, blåsestiftsystem, uttaks- og nedstrømsutstyr.
- Vis massebalansen.Registrer ferdig delvekt, hver flash- eller trimdel, brutto formmasse og materiale returnert til prosessen.
- Definer det stabile vinduet.Angi oppvarmingsforhold, oppskriftsrevisjon, prøvetidspunkt, tillatte manuelle intervensjoner og minimum kontinuerlig observasjonsperiode.
- Mål produktkvalitet.Bruk kjøpers godkjente sjekker for dimensjoner, veggfordeling, lekkasjeytelse, lukkepasning, belastning, fall eller kjemisk service etter behov.
- Tell akseptert utgang.Skill bruttohendelser, bruttodeler, aksepterte deler, avvisninger, planlagte stopp og ikke-planlagte stopp.
- Registrer verktøy og energi.Legg merke til luft- og vannforholdene ved maskinens inntak. Hvis energi har betydning, definer målergrensen og beregn den mot akseptert produksjon.
For en KGB80AP-prøve, prøv vegg for lag så vel som etter total tykkelse når spesifikasjonen krever det. En riktig totalvegg kan likevel skjule feil lagdeling. Bruk en metode som er avtalt for harpiksen og produktet. Hold det målte resultatet ved siden av oppskriften og prøveposisjonen slik at teamet kan spore enhver endring.
For begge modellene, inspiser flere posisjoner langs produktet. Håndtak, hjørner, klemområder og brede paneler kan strekke seg annerledes. Deparison programmeringsguideforklarer hvordan kontrollerposisjon skal knyttes til fysiske veggmålinger. Lagre den aksepterte profilen med verktøyet og produktrevisjonen.
Bygg tilbudsforespørselen rundt delen i stedet for å be om "én 30L maskin"
En kort modellforespørsel overfører for mange avgjørelser til leverandøren. Kingglessalgsprosessber om produktbilder eller tegninger, vekt, størrelse, materiale, tykkelse, utgang og behov for kjemikaliebestandighet. For denne sammenligningen bør materialstrømdefinisjonen sitte nær toppen av den pakken.
Send ett kontrollert filsett. Ta med produkttegningen og 3D-data når tilgjengelig. Legg til målvekt, veggkrav, harpikskvalitet, masterbatch, tilsetningsstoffer og malingspolitikken. Oppgi alle nødvendige farger, antall lag og formålet med hvert lag. Legg deretter til det årlige og timebaserte aksepterte produksjonsmålet, skiftmønster, tilgjengelige verktøy, anleggsspenning, tak og tilgangsgrenser.
Beskriv deretter testene som frigjør delen. En kjemisk trommel kan kreve lekkasje, lukking, håndtering eller regulerte emballasjekontroller. En verktøykasse kan trenge hengsel-, låse-, last- eller monteringskontroller. Kinggle kan bare foreslå maskinen, formen og nedstrøms omfang når disse kravene er synlige. Ikke importer testverdier fra et annet produkt bare fordi det har samme nominelle kapasitet.
Be om tilbudet for å skille standardutstyr, bekreftede opsjoner og kjøper levert utstyr. Den skal identifisere ekstruderantall, skruestørrelser, dysehodekonstruksjon, veggkontroller, materialmatere, robot eller uttak, trimming, kvern, lekkasjetest, kjøleutstyr og idriftsettelsesomfang. Det detaljnivået gjør KGB80A versus KGB80AP til en teknisk avgjørelse snarere enn et suffiks på en prisliste.
En praktisk KGB80A versus KGB80AP avgjørelse
Velg KGB80A-retningen når det godkjente produktet bruker én smeltestrøm og passer til publiserte form-, klem- og akkumulatorreferanser med arbeidsmargin. Den nåværende tabellen gir en klar en-ekstruder grunnlinje. Hvis tilbudet legger til et alternativ med flere lag eller visningsstripe, kreves det reviderte materialbanediagrammet og oppdatert verktøyplan.
Velg KGB80AP-retningen når produktet krever to separat matede strømmer for farge- eller lagkonstruksjon. Bekreft hva hver ekstruder behandler og hvordan de to utgangene er balansert. Definer mållagforholdet, tillatt variasjon og inspeksjonsmetode før støpeforsøket.
Ikke velg noen av modellene bare fordi den ferdige delen kalles en 30L trommel. Produkttegningen, bruttoformingen, formmonteringen, harpiksplanen og akseptgraden er de virkelige inputene. Når disse er fikset, blir modellforskjellen enkel og det gjenværende arbeidet hører hjemme i den tekniske avtalen.
Hvis begge kandidatene ser ut til å passe, sammenlign produksjonsarbeidet de lager. Én materialstrøm betyr vanligvis færre fôrruter og en kortere renseplan. To strømmer gir den separate kontrollen som trengs for et definert lag eller fargestruktur, men begge banene må forbli stabile. Riktig maskin er den som produserer den godkjente veggen med en repeterbar prosess, ikke den med lengre utstyrsliste.
Hold den endelige avgjørelsen sporbar. Fest den valgte konfigurasjonen til produktrevisjonen, formtegningen, materialplanen og prøverapporten. Dette forhindrer at en senere innkjøpsordre eller programvareoppskrift mister årsaken bak modellvalget.
Send Kinggle delen før du velger maskin
Del produkttegningen, vekt, dimensjoner, harpikskvaliteter, farge- eller lagplan, forminformasjon, nødvendig utgang, kvalitetstester og fabrikkverktøy. Kinggle kan da bekrefte om KGB80A, KGB80AP eller en annen konfigurasjon passer til prosjektet.
Be om et produktbasert forslagOfte stilte spørsmål
Hva er hovedforskjellen mellom KGB80A og KGB80AP?
Det publiserte ekstruderingsarrangementet er hovedforskjellen. KGB80A-tabellen viser én 80 mm skrue og én 37 kW ekstrudermotor. KGB80AP-tabellen viser to 70 mm skruer og to 22 kW motorer, og produktbeskrivelsen spesifiserer produksjon i to lag eller to farger.
Kan KGB80A lage et flerlagsprodukt?
KGB80A-produktbeskrivelsen nevner enkelt- og flerlagsalternativer, men den nåværende spesifikasjonstabellen viser én ekstruder. Be Kinggle om å definere det eksakte alternativet, antall materialstrømmer, dysehodestruktur og bruksplan i tilbudet. Ikke anta at den publiserte standardtabellen beskriver en flerlagsbygging.
Betyr 30L kapasitet at ethvert 30-liters produkt vil passe?
Nei. Produktet og formen må passe til platen, formkonvolutten, åpningsslag og tykkelsesområde. Brutto etterspørsel, prosjektert areal, blåseforhold, uttaksklarering og nødvendige kvalitetstester påvirker også modellbeslutningen.
Er 650 stk/t produksjonseffekten til disse maskinene?
Begge produktsidene merker 650 stk/t som tørrsyklustall. Faktisk akseptert produksjon avhenger av delen, harpiks, mugg, formdannelse, kjøling, håndtering, inspeksjon, avvisninger og stopp. Bekreft produksjon med det avtalte produktet under en stabil prøveversjon.
Hva betyr PE-akkumulatorvekten på 3,75 kg?
Det er en publisert PE-materialreferanse for akkumulatoren, ikke en garantert ferdigvekt. Sammenlign hodet med brutto formingsmasse, inkludert produkt, flash, trim og prosessmargin. Bekreft den endelige grensen for valgt harpiks og dysehode.
Hvilken informasjon skal jeg sende for et KGB80A- eller KGB80AP-tilbud?
Send produkttegning, dimensjoner, vekt, harpikskvaliteter, farger, lagstruktur, veggmål, forminformasjon, akseptert ytelseskrav, kvalitetstester og fabrikkverktøy. Angi tydelig om det kreves en eller to uavhengig kontrollerte materialstrømmer.
Kilder og verifikasjonsnotater
Modellspesifikasjonene i denne artikkelen ble sjekket mot Kinggles direkte produktsider 11. september 2026. Firmasider støtter publiserte konfigurasjoner og serviceinndata; de er ikke uavhengige bevis på produksjonsytelse. EUROMAP-dokumentet gir en produktrelatert energimålingsmetode, ikke et ytelsesresultat for noen av Kinggle-modellene.
- Kinggle KGB80A 30L akkumulert blåsestøpemaskin, produktbeskrivelse og spesifikasjonstabell.
- Kinggle KGB80AP 30L Akkumulator blåsestøpemaskin, dobbeltekstruderingsbeskrivelse og spesifikasjonstabell.
- Kinggle salgsprosess, kjøperinformasjon forespurt for et maskinforslag.
- Moog DigiPack III installasjon, vedlikehold og brukerhåndbok, akkumulator-posisjon vegg-profil metode.
- EUROMAP 46.2, versjon 1.0, januar 2014, produktrelatert energimåling for ekstruderte blåsestøpemaskiner.