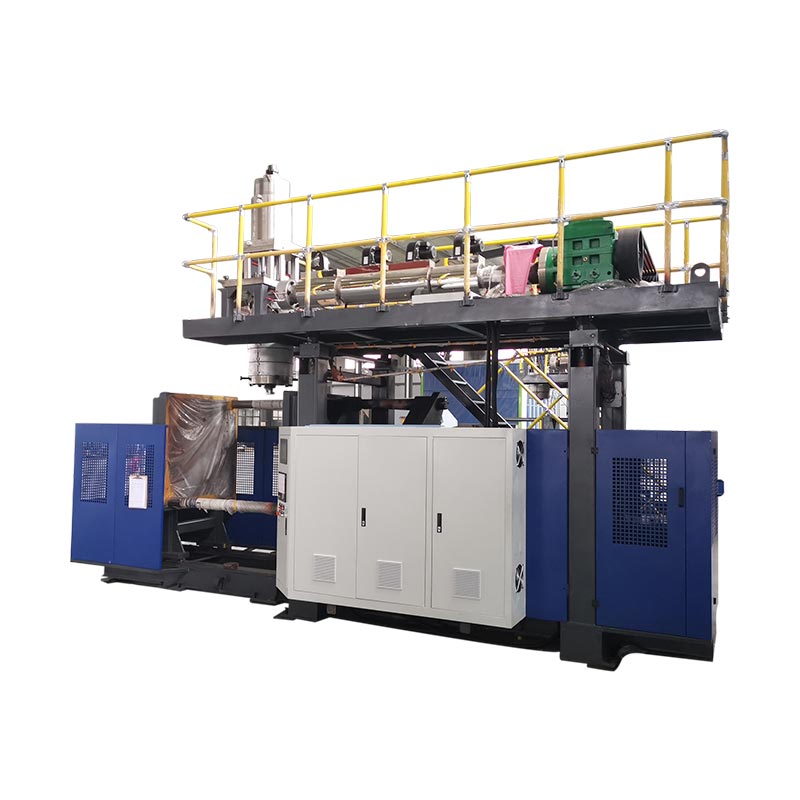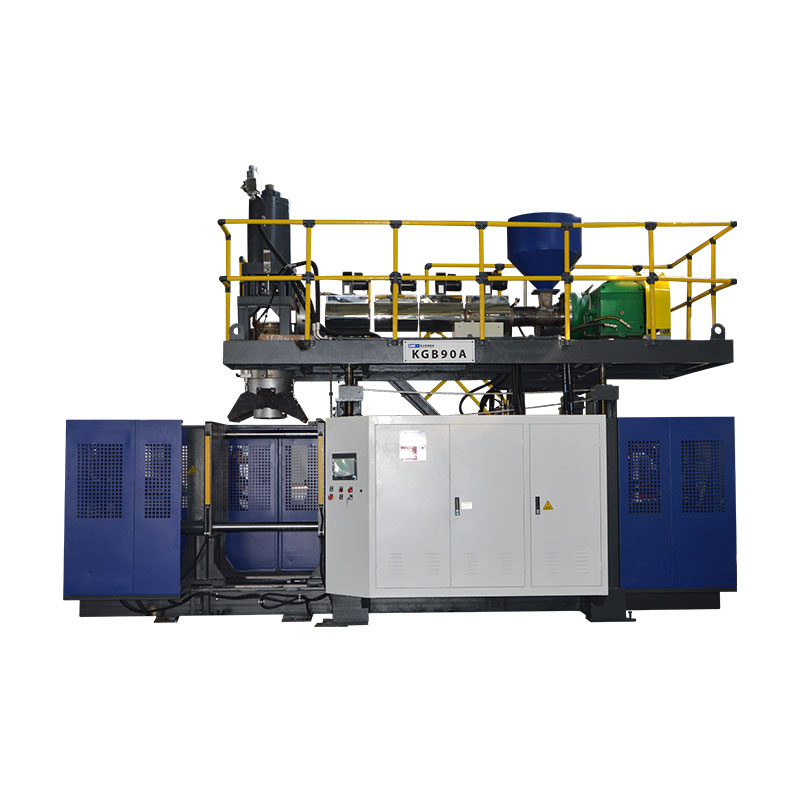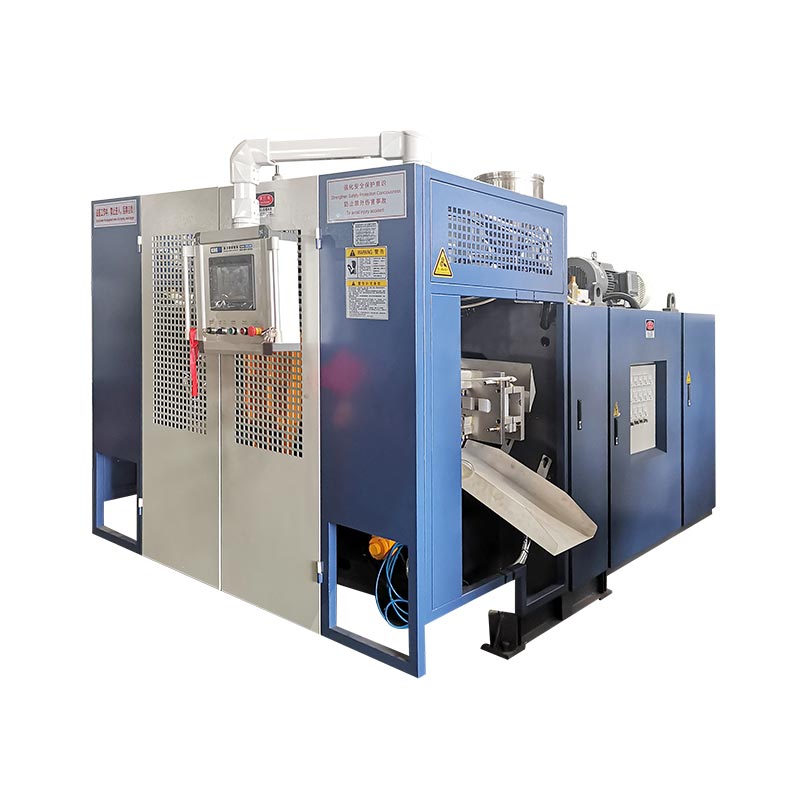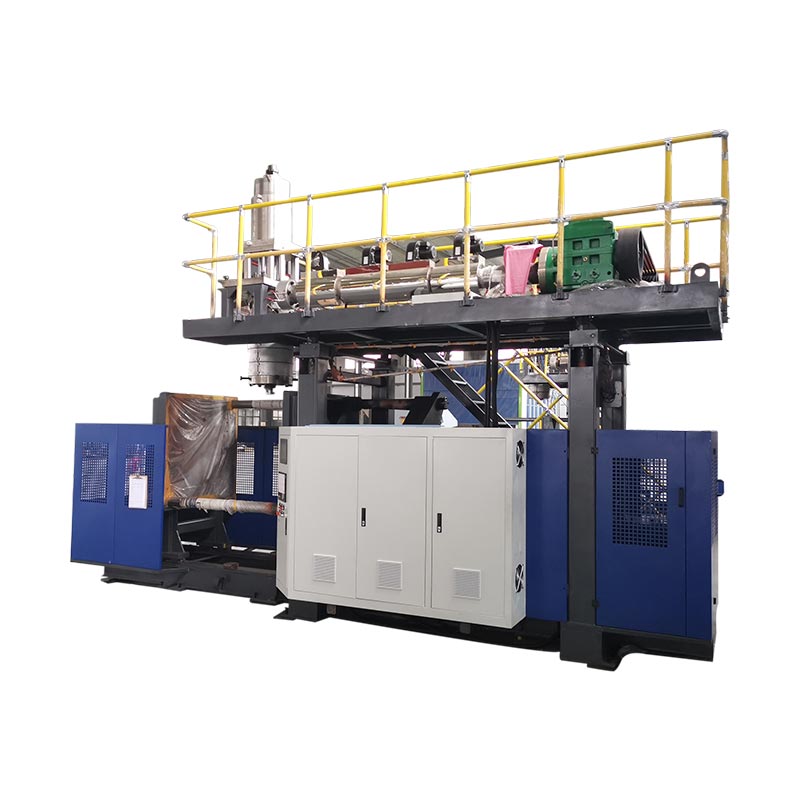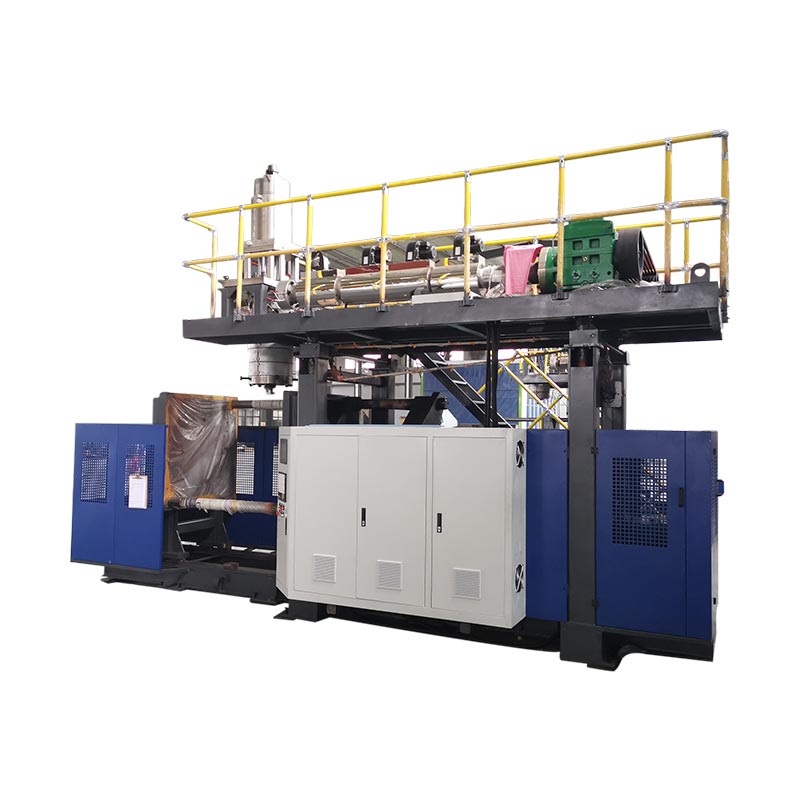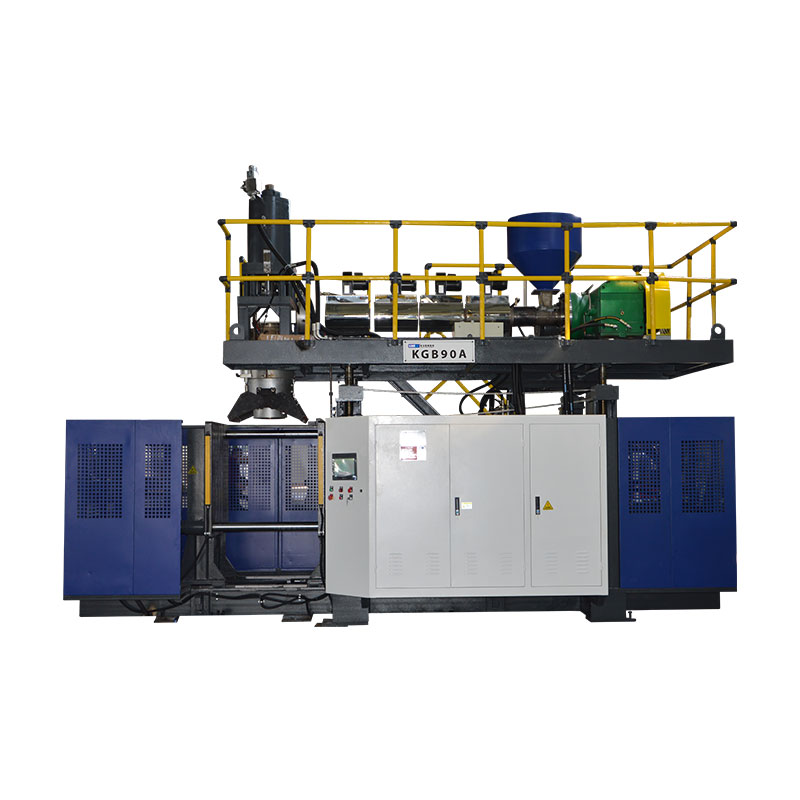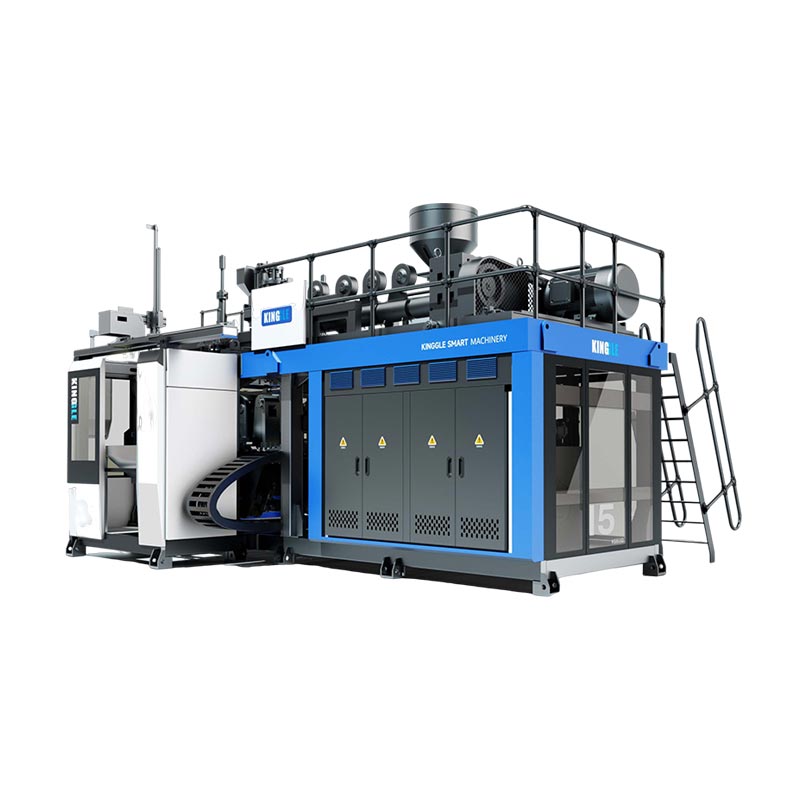
Syklustiden for blåsestøping bør reduseres først etter at teamet måler hvor den gjeldende syklusen blir forbrukt og bekrefter at den aksepterte delen fortsatt oppfyller spesifikasjonen.Kjøling opptar ofte den største blokken, men premisslevering, klemmebevegelse, blåsing, eksos, uttak og nedstrøms venting kan også sette tempoet. Bygg en stabil grunnlinje, nevne en bevist begrensning, endre bare variabelen som kontrollerer den, og sammenlign deretter akseptert utgang, veggfordeling, dimensjoner, etterutkastingsform, nødvendige funksjonstester og defekter før du holder den kortere syklusen, med produktet, harpiksen, formen, brukstilstanden og den endelige reseptrevisjonen registrert slik at et nytt skifte kan gjenta resultatet.

Terminologi brukt av produksjonsteam:optimering av syklustid for blåsestøping, syklustid for ekstruderingsblåsestøping, syklustid for flaskeblåsemaskin, produksjon av blåsestøpemaskin, syklusreduksjon, optimalisering av kjøletid og produksjonseffektivitet for blåsestøping. Disse begrepene peker på samme forretningsmål, men det tekniske arbeidet starter med en målt prosess i stedet for en målprosent.
Seks steder hvor syklusen kan begrenses
| Syklusblokk | Mål ved maskinen | Bevis før forkorting | Feil som kan dukke opp senere |
|---|---|---|---|
| Parison eller skutt | Repeterbart start/sluttsignal, parisonlengde, skudd eller akkumulatorposisjon | Stabil levering og korrekt forhold til formstenging | Sag, kort parison, webbing, vekt eller profilskift |
| Lukk og lås | Kommando, posisjonsfeedback og fullføringsstatus | Tydelig bevegelse, full lukking og godkjent maskintilstand | Blink, klemskader, ufullstendig lukking eller kollisjon |
| Blås og eksos | Timing, luftkondisjonering ved maskininnløp og trykkadferd under arrangementet | Komplett oppblåsing, detaljer, ventilering og sikker utløsning | Ufullstendig del, utblåsning, stikking eller tidlig åpning |
| Avkjøling | Tilførsels- og returtilstand etter krets, formtemperaturmønster og deltilstand ved utkast | Stabile dimensjoner, vegg, hals, bunn og form etter utkast | Vridning, oval hals, krymping, vippebunn eller varm trimming |
| Uttak og nedstrøms | Robot, transportbånd, trimmer og testersekvens | Del tømmer hvert grensesnitt i produksjonstempo | Kollisjoner, stopp, trimskader eller testeretterslep |
01 / GrunnlinjeStart med syklusen linjen faktisk kjører
Et syklustidsprosjekt trenger ett repeterbart målepunkt. På en kontinuerlig ekstruderingslinje kan dette punktet være signalet assosiert med emnekuttet eller starten på neste gjentatte maskinsekvens. På en akkumulatormaskin kan produksjonen bli bedre forstått gjennom skuddpreparering, akkumulatorposisjon, push-out og støpesekvensen. Velg et signal som dukker opp én gang per komplett formingshendelse og dokumenter det. Ikke sammenlign et HMI-mål fra én maskin med en håndtimet observasjon fra en annen.
The Kinggle-vertMoog DigiPack III manualbeskriver skillet tydelig. For kontinuerlig ekstrudering kan kontrolleren relatere parisonprofilen til syklustid og kan måle intervallet mellom suksessive startsignaler. For en akkumulatormaskin er emneprofilen relatert til akkumulatorposisjon mens materialet skyves ut. Denne forskjellen er viktig fordi den samme tidsredigeringen kan endre veggprofilen på en maskin mens den har en annen effekt på den andre.
Registrer minst nok påfølgende hendelser til å se normal variasjon. Anlegget bør velge prøveperioden, men det må dekke det reelle driftsmønsteret: begge stasjonene på en dobbeltstasjonslinje, alle relevante dyseuttak eller hulrom, rutinemessig fjerning av deler og nedstrømsutstyret som styrer frigjøringen. Merk alarmer, korte stopp og manuelle inngrep separat. Et gjennomsnitt som inkluderer uklassifisert nedetid skjuler syklusen, mens en beste enkelthendelse skjuler repeterbarhet.
Hold den aksepterte delen ved siden av tidsregistreringen. Registrer produkt- og formrevisjon, harpikskvalitet og -parti, farge- eller sliperegel, oppskriftsrevisjon, faktisk temperaturtilstand, maskininntaksluft og kjølevannstilstand, delvekt, kritiske veggplasseringer, dimensjoner og nødvendige funksjonstester. Denne posten er grunnlinjen. Hvis den kortere prøveperioden mislykkes, kan teamet gå tilbake til en kjent prosess i stedet for å rekonstruere den fra minnet.
02 / DiagnoseSpor hendelsen som begrenser neste syklus
De fleste HMI-er gjør tidsinnstillinger enkle å redigere. Denne bekvemmeligheten kan få et team til å redusere det største synlige antallet før de finner ut hva det kontrollerer. Bryt syklusen inn i fysiske blokker og se på grensene deres: klargjøring av parison eller skudd, formoverføring, lukking og låsing, blåsestiftbevegelse, oppblåsing, kjøling, eksos, åpning, uttak og nedstrømshåndtering. Noen blokker forekommer i serie. Andre overlapper hverandre. Den totale syklusen er satt av banen som må fullføres før neste formingshendelse kan begynne.
En enkel tidslinje er mer nyttig enn en liste over innstillinger. Registrer start- og sluttsignalet for hver blokk og sammenlign kommandoen med faktisk tilbakemelding. Hvis kjølingen avsluttes, men maskinen venter på et robot-klarsignal, kan redusert kjøletid skape en varmere del uten å endre syklusen. Hvis den neste formen ikke er klar når formen kommer tilbake, kan ikke raskere åpning øke produksjonen. Hvis en trimmer ikke kan fjerne deler i det nye tempoet, har begrensningen flyttet seg nedstrøms.
KingglesHMI-innstillinger og alarmveiledningskiller innstilte verdier fra faktiske verdier av denne grunn. En kommando viser hva kontrolleren ba om. Sensortilstand, posisjonsfeedback og fysisk observasjon viser om handlingen skjedde. Maskinens alarmhistorikk kan også avsløre den første forriglingen eller tillatelsen som avbrøt sekvensen. En tilbakestilling kan fjerne den beste ledetråden.
Klassifiser hver forsinkelse før du redigerer oppskriften. Produktiv tid er nødvendig for å forme og stabilisere delen. Betinget tid beskytter en bevegelse eller venter på en bekreftet tilstand. Unngåelig venting kommer fra en sen robot, ustabilt verktøy, blokkert kjølekrets, inkonsekvent parison, manuell bekreftelse eller overbelastning nedstrøms. Vedlikeholdstap kommer fra slitasje, lekkasje, dårlig smøring, skadede sensorer eller innrettingsproblemer. Hver klasse har en annen eier og en annen korreksjon.
03 / VarmefjerningKontroller kjøleytelsen før kjøletiden kuttes
LyondellBasellsVeiledning til polyolefinblåsestøpingangir at kjøling tar opp det meste av støpesyklusen i mange polyolefinblåsestøpingsapplikasjoner. Guiden kobler kortere sykluser med varmeoverføringsforhold som smeltetemperatur, formtemperatur, vannstrøm og turbulens, mens den fortsatt krever ønsket delkvalitet. Dette er en nyttig retning for diagnose, ikke et sett med universelle Kinggle-verdier.
Start ved kjølekilden og følg den faktiske kretsen. Registrer kjølevæsketilførsel og returtilstand ved stabil produksjon, ikke bare kjølerens display. Sjekk om formen mottar den angitte flyten og om parallellkretsene er balansert. Se etter en varm krets, begrenset slange, forurenset kanal, feil tilkobling, luftlomme, lekker tetning eller varmebelastning som deles med en annen maskin. Debruksanvisning for blåsestøpemaskinforklarer hvorfor anleggsforsyning og maskininnløpstilstand må skilles.
Kartlegg formen og den utkastede delen. En enkelt overflateavlesning kan ikke representere en form med halsinnsatser, klemområder, tykke håndtak, dype baser og separate kretsløp. Bruk anleggets godkjente målemetode og sammenlign repeterbare steder. Vær oppmerksom på når deformasjon oppstår: inne i formen, under uttak, ved trimming, på kjøletransportøren eller etter at delen når romtilstand. En varm del som ser akseptabel ut i ett minutt kan senere vise en oval hals, vippebunn, krymping eller dimensjonsdrift.
Formosa Plastics'Prosessveiledning for blåsestøping av polyetylenviser en kort syklus, høy formtemperatur og tilstoppede kjølevæskekanaler blant mulige årsaker når en del er for varm. Den kobler også utilstrekkelig formkjøling med forvrengning og råder til å sjekke vannstrøm, formtemperatur og kanaltilstand. Disse forholdene støtter en kjøleundersøkelse, men harpikskvaliteten, formen og produktspesifikasjonen bestemmer det akseptable driftsvinduet.
Ikke senk kjølevæsketemperaturen av vane. Kondens avhenger av forholdet mellom overflatetemperatur, omgivelsestemperatur og fuktighet. Vann på eller rundt formen kan påvirke delen og skape problemer med utstyr eller arbeidsplass. Registrer romtilstanden når kondens er nær driftsgrensen, og følg prosedyrene for kjøleren, formen og anlegget. Forbedring av strømningsfordeling eller rengjøring av en begrenset krets kan gjenopprette varmeoverføringen uten å flytte temperaturmålet.
04 / DeldesignVeggfordeling endrer hvor mye varme formen må fjerne
Kjølebehov følger plasten i delen. Et tykt område inneholder mer varmt materiale enn et tynt område og kan forbli mykt etter at nærliggende vegger er klare for utstøting. Å forlenge hele avkjølingsstadiet kan beskytte det ene stedet, men det holder også hvert annet område i formen lenger. Før du aksepterer en lang syklus som uunngåelig, sammenligne det målte veggkartet med designkravet og den forventede strekningen fra seksjon til hulrom.
Moog DigiPack III-manualen hostet av Kinggle forklarer at parison-programmering kontrollerer dysegapet langs produktlengden. Den kobler også sammen unødvendige tunge veggseksjoner med lengre kjøling og forklarer at profilen bør verifiseres mot målt veggtykkelse på prøvecontainere. Bruk dette forholdet forsiktig. Fjerning av materiale er ikke en syklus-tidssnarvei med mindre den reviderte delen fortsatt oppfyller vekt, minimumsvegg, slag, topplast, fall, trykk, kjemikaliebestandighet og dimensjonskrav som gjelder for produktet.
Finn først det varme eller forvrengte området på den ferdige delen. Koble deretter den posisjonen til foremneprogrammet, formstrekk, pinch-off og kjølekrets. En tung base kan komme fra profilen, halefanget eller geometrien. Et varmt håndtak kan innebære webbing, lokal strekk, lufting eller avkjøling. En varm nakke kan innebære blåsestiftkontakt, innsatsavkjøling, overflødig materiale eller forsinket frigjøring. Deparison programmeringsguidegir en målebasert metode for å flytte profilmateriale i stedet for å redigere punkter etter utseende.
Formdesign setter også den tilgjengelige varmeoverføringsruten. Kanalplassering, strømningsvei, innsatser, halskonstruksjon, ventilering, overflatekontakt og skillelinjedesign kan begrense hvor raskt delen stabiliserer seg. Bruk Kinggle'sekstrudering blåsestøping mold design guidenår den samme varme regionen forblir etter at verktøy og godkjent veggfordeling er verifisert. En vedvarende lokal begrensning kan trenge en formkorreksjon, ikke en annen tidtakerendring.

Behold den godkjente delvekten som et resultat, ikke den eneste kontrollen. To deler med samme totalvekt kan ha ulik veggfordeling og kjøleadferd. Del eller mål plasseringene som styrer ytelsen, og sjekk formen etter utstøting på tidspunktet som er definert av produktkontrollplanen. Slik blir arbeid med veggtykkelse nyttig prosessbevis snarere enn en generell påstand om materialbesparelser.
05 / MaskinlogikkKontinuerlige maskiner og akkumulatormaskiner deler ikke en tidsmodell
På en blåsestøpemaskin for kontinuerlig ekstrudering leverer ekstruderen en forstøpning kontinuerlig mens en eller flere formstasjoner beveger seg gjennom sekvensene sine. Syklustid, parisonlengde, kuttetidspunkt og veggtykkelsesprogrammet kan derfor kobles sammen. Hvis syklusen endres, må kontrolleren fortsatt plassere den tiltenkte profilen langs den fysiske formen og inne i formen. En kortere stasjonssekvens som skifter profilen er ikke en nøytral hastighetsendring.
Moog-kontrollermanualen beskriver tidsbasert profilkontroll for kontinuerlige maskiner og posisjonsbasert kontroll for akkumulatormaskiner. I et kontinuerlig oppsett kan det bestemme syklustiden fra intervallet mellom startsignaler som påfølgende parisonkutt. I et akkumulatoroppsett følger veggprofilen akkumulatorposisjon under push-out. Denne publiserte distinksjonen er grunnen til at et anlegg bør identifisere maskin- og kontrollermodus før det låner en syklustidsmetode fra en annen linje.
En akkumulatormaskin må også forberede det nødvendige skuddet mens støpesekvensen fortsetter. Spør om plastisering eller akkumulering er ferdig før formen er klar for neste skudd. Hvis akkumulatoren fortsatt fylles, kan det hende at trimmingsekunder fra formåpning ikke reduserer hele syklusen. Hvis akkumulering avsluttes tidlig, kan støpe- og kjølebanen være begrensningen. Registrer faktisk skuddforberedelse, pute eller sluttposisjon, smeltetilstand og delvekt i stedet for å utlede beredskap fra én målverdi.
Stasjonslayout endrer også tidslinjen. En dobbeltstasjons kontinuerlig maskin kan bruke en stasjon mens den andre avkjøler eller frigjør en del, men ekstruderen, dysehodet, overføringsbevegelsen, kjølesystemet og nedstrømsutstyret må støtte overlappingen. Kingglessammenligning mellom enkeltstasjoner og dobbelstasjonerforklarer denne kapasitetsbeslutningen. Oppsett med flere hode og flere hulrom påvirker deler per hendelse og balansen mellom uttak eller hulrom; demulti-hode kontra multi-cavity guideskiller disse begrepene.
Bruk riktig nevner når du sammenligner maskiner. En formende hendelse er ikke alltid en del. Tell aksepterte deler fra alle relevante hoder, hulrom og stasjoner, og inkluder deretter begrensningene som gjør disse delene salgbare. En maskin med en rask tørrbevegelse kan fortsatt produsere færre aksepterte deler per time hvis ekstrudering, kjøling, trimming eller kvalitetsstabilitet ikke kan holde tritt.
06 / SekvensGjenopprett ventetiden uten overlappende farer
Etter at kjøling og parisonlevering er forstått, undersøk gapene mellom handlingene. En forsinkelse kan være historisk snarere enn nødvendig, men den kan også gi klaring, trykkstabilisering, eksos, signalbekreftelse eller sikker overlevering. Identifiser hvilken tilstand hver forsinkelse beskytter. Sjekk deretter om kontrolleren allerede har pålitelig tilbakemelding for den tilstanden. Å erstatte en fast ventetid med et bekreftet fullføringssignal kan forbedre repeterbarheten, men bare når maskindesignet og godkjent kontrolllogikk støtter det.
Kinggle er vertBruksanvisning for automatisk blåsestøpemaskinskiller tidskategorier som lukking av formen, blåsetidspunkt, eksosrelaterte handlinger, formmikroåpning, blåsestiftbevegelse og robotforsinkelser. Håndboken knytter gjentatte ganger verdier til det faktiske produktet eller produksjonstilstanden. Grensesnittet gjelder for den dokumenterte maskinfamilien og kan variere etter modell, alternativ eller programvareversjon, så det bør ikke gjøres om til en generisk liste over anbefalte sekunder.
Se den fysiske sekvensen under reduserte og kontrollerte forhold tillatt av maskinprosedyren. Bekreft at slanger, kabler, blåsestifter, kjerner, uttaksanordninger og delen forblir fri gjennom hele banen. Les kommando og tilbakemelding sammen. Hvis en bevegelse når posisjon tidlig, men sekvensen fortsatt venter, finn den nøyaktige permissive. Hvis tilbakemeldingen kommer sent eller med jevne mellomrom, fikser du årsaken til sensoren, mekanismen eller verktøyet før du reduserer tidtakeren som maskerte den.
Nedstrømsarbeid hører hjemme på samme tidslinje. En robot kan fjerne formen raskt, men plassere deler på en transportør som allerede er full. En trimmer kan kreve en stabil deltemperatur. En lekkasjetester kan bli flaskehalsen etter at maskineffekten øker. Registrer kølengde og stoppårsaker gjennom den første vedvarende kjøringen, ikke bare under noen få sykluser ved maskinen. Den raskeste sikre maskinsyklusen er ikke nyttig hvis den flytter defekter eller overbelastning én stasjon unna.
07 / EksperimentKjør en kontrollert syklus-tidsprøve som et annet skift kan gjenta
En nyttig prøveperiode starter med et spørsmål som "Begrenser formkrets B sikker utkasting?" eller "Forblir forsinkelsen for tømning av roboten etter at sensoren er bekreftet?" Den starter ikke med «Gjør syklusen raskere». Oppgi den mistenkte begrensningen, endringen, forventet respons og delsjekkene som kan avvise rettssaken. Tildel én person til å kontrollere oppskriftsredigeringer og én person til å registrere resultater slik at flere justeringer ikke skjer mellom prøvene.
-
Frys den godkjente grunnlinjen.Lagre eller skriv ut de frigitte innstillingene, identifiser produktpakken og behold aksepterte prøver. Registrer faktisk syklusvariasjon og akseptert utgang under stabile forhold.
-
Nevn én begrensning.Bruk sekvenstidslinjen, kjølekartet, verktøyavlesninger, alarmhistorikk og nedstrømsobservasjoner. Skriv bevisene som peker på denne begrensningen.
-
Definer tillatt endring.Bruk dokumentasjonen for maskinen, formen og harpiksen. Sett en kontrollert justeringsgrense og et returpunkt. Ikke endre en annen variabel under observasjonsvinduet.
-
Still inn avvisningstriggere.Inkluder relevante tegn som ustabil form, ufullstendig bevegelse, varme eller stikkende deler, forvrengning, dimensjonsbevegelse, vekt- eller veggsvikt, blink, utblåsning, alarmer, fastkjøring eller usikker oppførsel.
-
Kjør gjennom stabilisering.Merk deler etter tid, stasjon, hode eller hulrom. Ikke bedøm den nye tilstanden fra det første stykket hvis den endrede variabelen trenger tid til å nå en ny stabil tilstand.
-
Mål det aksepterte produksjonsvinduet.Påfør kontrollerte visuelle, vekt-, vegg-, dimensjonale og funksjonelle kontroller. Inkluder nedstrøms trimming, testing og utpakking når de definerer en salgbar del.
-
Behold, avvis eller undersøk.Behold endringen bare når det definerte vinduet passerer og akseptert utgang forbedres. Gjenopprett grunnlinjen hvis kvaliteten eller kontrollen blir dårligere. Åpne en verktøy-, hjelpe- eller vedlikeholdshandling når forsøket avslører en fysisk årsak.
Eksempelplanen skal samsvare med linjen. På en dobbeltstasjonsmaskin inkluderer begge sider. På et flerhodeoppsett, bevar hodeidentiteten. På en form med flere hulrom, bevar hulrommets identitet der det er praktisk. Et gjennomsnitt kan skjule en varm krets eller en tynn utgang. Deveiledning for blåsestøpingsfeilviser hvordan faste og tilfeldige mønstre fører til ulike kontroller.
Prøveposter bør inkludere den gamle verdien, den nye verdien, endringstidspunktet, ansvarlig person, faktisk syklusdistribusjon, materialparti, brukstilstand, prøve-ID-er, målte resultater, avvisninger og endelig beslutning. Fotografier er nyttige for form og feilplassering, men de erstatter ikke mål. Hvis prosessen går tilbake til grunnlinjen, registrerer du det også. En mislykket rettssak kan fortsatt forhindre et annet skift fra å gjenta den samme ideen.
08 / KapasitetBeregn utgang fra aksepterte deler, ikke tørrsyklusbevegelse
Tørrsyklusutgang beskriver maskinbevegelse uten den komplette belastningen av materiale, kjøling og delvis aksept. Det er nyttig for å sjekke bevegelsesevne, men det er ikke et løfte om salgbar produksjon. En produksjonsberegning må bruke reell del, harpiks, mugg, hode- eller hulromtelling, kjølesystem, nedstrømsutstyr og akseptmetode. Det er derfor Kinggle'sprosjektinformasjonsprosessber om produktstørrelse, vekt, materiale, tykkelse og ytelseskrav før du anbefaler en maskin.
Mål akseptert produksjon direkte over et representativt produksjonsvindu. Tell kun deler som oppfyller de definerte utgivelseskriteriene, og registrer planlagte stopp, ikke-planlagte stopp, tap av oppsett og avvisninger separat. Ikke gjem dem i en enkelt uforklarlig effektivitetsfaktor. Hvis linjen produserer flere deler per hendelse, avstem tellingen etter stasjon, hode eller hulrom slik at en deaktivert utgang ikke forsvinner i totalen.
| Metrisk | Beregning eller observasjon | Bruk | Vanlig rapporteringsfeil |
|---|---|---|---|
| Syklus sekunder | Tid mellom samme hendelse over gjentatte stabile sykluser | Viser maskin-hendelse tempo og variasjon | Rapportering av den korteste enkelthendelsen |
| Deler per arrangement | Godkjente fysiske deler frigitt av én komplett formingshendelse | Kobler sammen hoder, hulrom og stasjoner med volum | Forutsatt at hvert utsalgssted produserer |
| Teoretisk timeproduksjon | (3600 / syklus sekunder) × deler per hendelse | Planleggingssammenligning ved uavbrutt forhold | Å kalle resultatet garantert produksjon |
| Akseptert timeproduksjon | Aksepterte deler / observerte produksjonstimer | Viser brukbare utdata fra den testede produktpakken | Teller rensing, oppsett eller avviste deler |
| Endre resultat | Akseptert utgang etter minus akseptert utgang før, under samsvarende forhold | Tester om redigeringen forbedret det virkelige målet | Sammenligning av forskjellige produkter, skift eller verktøy |
Rapportkvalitet ved siden av hastighet. Inkluder vekt- og veggresultater, kritiske dimensjoner, funksjonell testresultat, skrot- eller holdtelling, brukstilstand og oppskriftsrevisjonen. En to-sekunders reduksjon har ingen frittstående betydning uten den opprinnelige syklusen, antall deler, akseptert utbytte og testbetingelser. Denne artikkelen publiserer derfor ikke et prosentvis forbedringsmål. Resultatet må komme fra kjøpers linjedata.
For en ny maskin eller form, definer utgangsmetoden før prøven. Kingglestestguide for fabrikkgodkjenningforklarer hvordan man kobler den målte kjøringen med det nøyaktige produktet, materialet, formen og bruksforholdene. Bruksjekkliste for oppstartå etablere en stabil tilstand før timing, ogovergangsguidefor å holde oppsettstap atskilt fra jevn produksjon.
09 / GrenserStopp rettssaken når prosessen mister kontrollen
Stopp og gjenopprett den godkjente tilstanden hvis en vakt, forrigling, nødstopp eller kontroll for farlig energi ikke fungerer etter hensikten. Stopp for uventede maskinbevegelser, kollisjonsrisiko, uvanlig hydraulisk eller pneumatisk oppførsel, skadede trykkkomponenter, elektrisk overoppheting, lekkasjer eller uenighet mellom vist tilbakemelding og fysisk posisjon. Syklustidsarbeid tillater aldri drift rundt en feil.
Delvis bevis kan også stoppe rettssaken. Se etter et parison som ikke lenger kommer i riktig posisjon, ufullstendig formlukking, stigende blink, ustabil vekt, tynne kritiske vegger, utblåsninger, ufullstendige detaljer, stikking, trimskader, skjevhet, ovale halser, vippebunner, krymping eller funksjonstestfeil. Formosas prosessguide forbinder flere av disse symptomene med overdreven varme, utilstrekkelig kjøling, en kort syklus eller kjølekanaltilstand. Bruk symptomet til å gjenåpne riktig diagnose i stedet for å legge til bred nedkjølingstid uten å finne årsaken.
Eskaler når begrensningen krever endring av formkanal, modifikasjon av form eller blåsestift, endring av kontrollprogram, endring av forrigling, arbeid med trykksystem eller operasjon utenfor det kvalifiserte harpiks- og maskinvinduet. Brukveiledning for forebyggende vedlikeholdfor repeterbare utstyrsfunn. En slitt mekanisme kan gjøre syklusen treg, men en raskere kommando vil ikke reparere den.
Avslutt prosjektet med en utgitt grunnlinje. Oppdater oppskriften kun gjennom anleggets godkjenningsprosess, legg ved prøven og måleposten, og oppgi hvilket produkt, form, harpiks og maskinkonfigurasjon resultatet dekker. Behold avviste forsøk i endringsloggen. Når neste skift kan reprodusere den aksepterte syklusen og forklare dens grenser, er forbedringen klar for normal produksjon.
10 / SvarVanlige spørsmål om syklustid for blåsestøping
Hva bestemmer syklustiden for ekstruderingsblåsestøping?
Syklustiden bestemmes av den langsomste påkrevde banen gjennom preparering av form eller skudd, formbevegelse, oppblåsing, kjøling, eksos, åpning, uttak og nedstrømshåndtering. Produktgeometri, veggfordeling, harpiksadferd, formkjøling, maskinarkitektur og kriterier for aksepterte deler påvirker alle denne banen. Mål den faktiske sekvensen og tilbakemeldingssignalene før du bestemmer hvilken tidtaker som er ansvarlig.
Er kjøling alltid den lengste delen av en blåsestøpesyklus?
Avkjøling opptar det meste av støpesyklusen i mange polyolefinapplikasjoner, ifølge LyondellBasells blåsestøpingsguide, men det er ikke automatisk den aktive begrensningen på hver linje. Parison-levering, akkumulatorfylling, formoverføring, robotklaring, trimming eller testing kan styre neste start. En tidslinje viser om reduksjon av kjøling vil endre hele syklusen eller bare løse ut delen varmere.
Hvordan kan kjøletiden reduseres uten å forårsake forvrengning?
Kontroller først kjølevæsketilførsels- og returforholdene, kretsbalansen, kanalens renhet, formtemperaturmønsteret og det varme stedet på delen. Sammenlign veggfordeling med tegning og godkjent prosess. Endre én dokumentert tilstand, la prosessen stabilisere seg, og kontroller dimensjoner og form etter det nødvendige etterutkastingsintervallet. Hvis den samme lokale varme regionen forblir, kan formen eller veggfordelingen trenge teknisk gjennomgang.
Øker en kortere syklus alltid blåsestøpingen?
Nei. Effekten øker bare når den endrede syklusen er linjebegrensningen og tilleggsdelene er akseptert. En raskere maskinhendelse kan skape varmere deler, flere avslag, robotstopp, trimmeskader eller et testeretterslep. Sammenlign aksepterte deler per observert time under samsvarende produkt-, materiale-, form-, nytte- og kvalitetsforhold. Hold tørrsyklusbevegelse, teoretisk produksjon og akseptert produksjon som separate tall.
Hvordan påvirker parison-programmering syklustiden?
Parison-programmeringen endres der materialet sitter langs produktet. Unødvendige tunge områder kan kreve mer kjøling, mens altfor tynne områder kan mislykkes i produkttester. På kontinuerlige maskiner kan veggprofilen også synkroniseres med syklustiden, slik at en tidsendring kan endre profilplasseringen. Bekreft veggplasseringer, delvekt og profiljustering etter en syklusendring i stedet for å anta at den lagrede kurven forblir korrekt.
Hvilke data skal sendes til Kinggle for et syklustidsproblem?
Send maskinmodell og kontrollerversjon, produkttegning, form- og verktøy-ID, harpikskvalitet og -parti, oppskriftsrevisjon, syklusvideo tatt fra et trygt sted, hendelsestidslinje, alarmhistorikk, delvekt og veggkart, kritiske dimensjoner, defektbilder, observasjoner av maskininntak av luft og kjølevann, nedstrøms stoppårsaker og akseptert utgang over en definert periode. Dette beviset hjelper å skille årsaker til kjøling, verktøy, kontroller, verktøy, materialer og linjebalanse.

Diskuter produktet og syklusen som ett system
Send selve deltegningen, harpiks, form, maskinkonfigurasjon, gjeldende syklustidslinje, bruksobservasjoner og målte kvalitetsresultater. Kinggle kan gjennomgå bevisene rundt maskinen, verktøy, kontroller og produksjonsmål.
Send produksjonsdataene dineKilder brukt for denne veiledningen
Kinggle-vertshåndbøker støtter utsagn om de dokumenterte kontrollene og maskinsekvensen. Polymerprodusentveiledninger støtter kjøling og defektforhold. OSHA-kilder er inkludert for USAs sikkerhetsgrense. Ingen av disse kildene gir et universelt syklusmål for hvert produkt eller hver maskin.
- Kinggle-hosted automatisk blåsestøpemaskin Bruksanvisning, åpnet 8. september 2026.
- Moog DigiPack III Parison Wall Thickness Controller Manual, MRJ06301, arrangert av Kinggle, åpnet 8. september 2026.
- LyondellBasell, en guide til polyolefinblåsestøping, åpnet 8. september 2026.
- Formosa Plastics, Polyethylene Extrusion Blow Molding Prosessveiledning, åpnet 8. september 2026.
- OSHA 29 CFR 1910.147, Kontroll av farlig energi, åpnet 8. september 2026.
- OSHA 29 CFR 1910.212, generelle krav for alle maskiner, åpnet 8. september 2026.