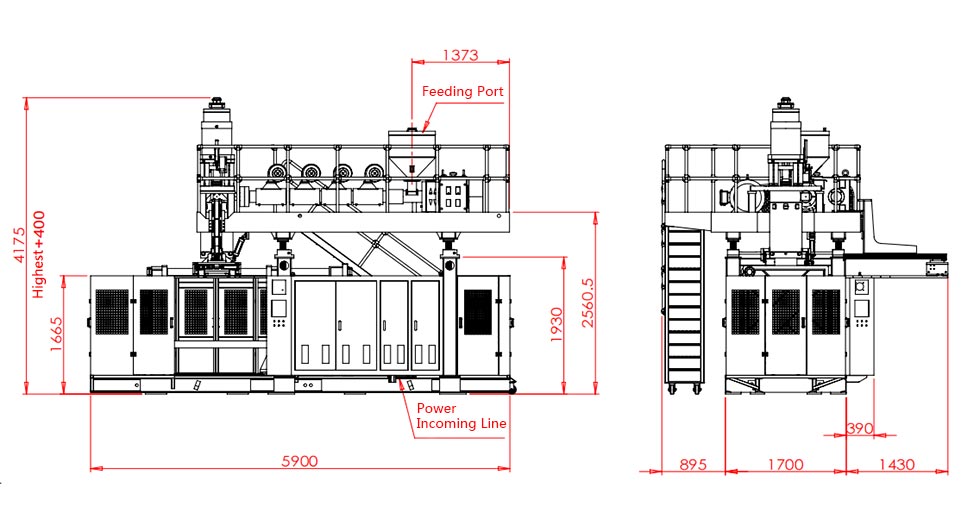
HMI er operatørens syn på prosessen, ikke selve prosessen. Les innstilte verdier, faktisk tilbakemelding, maskinstatus og alarmhistorikk sammen før du endrer en oppskrift.

Hva de viktigste HMI-skjermene er designet for å vise
Skjermnavn og oppsett varierer etter maskin, PLS-program, alternativer og kontrollerversjon. De underliggende jobbene er like: velg en modus, kommander en handling, sett et mål, vis tilbakemelding, vis sekvenstilstanden og fortell operatøren hvorfor neste handling er blokkert.
| Skjermgruppe | Typisk informasjon | Operatør spørsmål |
|---|---|---|
| Hoved / status | Modus, syklustilstand, aktive alarmer, hovedposisjoner og produksjonsstatus | Hva gjør maskinen nå? |
| Manuell betjening | Form, blåsestift, kjernetrekk, vogn, robot, ekstrudering og hjelpekommandoer | Kan denne mekanismen bevege seg trygt og reagerer den? |
| Temperatur | Innstilt verdi, faktisk verdi, varmeapparatstatus, høyt/lavt avvik | Er smeltesystemet stabilt og klart? |
| Tidsinnstillinger | Forsinkelser, blåsetid, kjøletid, bevegelsestidspunkt og sekvensvinduer | Begynner og slutter trinnet på det tiltenkte punktet? |
| Trykk og hastighet | Kommandert trykk eller hastighet for utvalgte hydrauliske bevegelser | Er bevegelsesoppskriften egnet for denne formen og trinnet? |
| Funksjonsvalg | Installerte eller aktiverte alternativer og automatiske sekvensvalg | Venter programmet på et alternativ som ikke er i bruk? |
| Inngang / utgang | Sensor- og brytertilstander; PLC output commands | Ser kontrolleren den nødvendige tilstanden og gir kommandoen? |
| Alarmhistorikk | Aktive og tidligere alarmer med tid eller rekkefølge | Hvilken feil oppsto først? |
| Posisjon / kalibrering | Plate- eller akkumulatorposisjon, referanseverdier og kalibreringsfelt | Stemmer den viste posisjonen med fysisk posisjon? |
| Kontroll av veggtykkelse | Profilpoeng, die-gap-kommando, filfunksjoner og sporing | Stemmer profilen med seksjonen og delen? |
Brukparison programmeringsguidefor veggtykkelsesskjermen. Denne artikkelen fokuserer på den bredere maskinsekvensen.
Les innstilt verdi og faktisk verdi som et par
En fastsatt verdi er en forespørsel. En faktisk verdi er tilbakemelding. Når de ikke er enige, kan endring av forespørselen skjule symptomet uten å finne feilen.
For en temperatursone, kontroller først om varmeeffekten blir kommandert. Hvis den innstilte verdien er over den faktiske verdien, men utgangen forblir av, inspiser tillatelser, alarmtilstand, utgangslogikk, ledninger, kontaktor eller solid-state relé etter behov. Hvis utgangen er på, men temperaturen ikke stiger, inspiser varmekretsen og sensorplasseringen. Hvis den faktiske temperaturen overskrider, sjekk tuning, sensorkontakt, byttemaskinvare, kjøling og nylige endringer i oppskriften.
Den samme logikken gjelder for posisjon. En åpningskommando er ikke et bevis på at platen har beveget seg. Sammenlign kommandostatus, sensortilbakemelding, hydraulisk trykk, forriglinger og den fysiske mekanismen.

En syv-trinns alarm feilsøkingssekvens
- Gjør området trygt.Stopp automatisk bevegelse hvis tilstanden kan skade utstyr eller avsløre en person. Følg anleggets godkjente prosedyre.
- Ta opp den første alarmen.Fotografer eller skriv ned meldingen, klokkeslettet, modusen, produktet, oppskriften, syklustrinn og eventuelle foregående hendelser. Senere alarmer kan få konsekvenser.
- Ikke tilbakestill umiddelbart.En tilbakestilling kan slette den beste ledetråden. Les alarmhistorikken og legg merke til hvilken tilstand som feilet først.
- Identifiser den manglende tilstanden.Bestem om sekvensen venter på temperaturklar, vakt lukket, formposisjon, akkumulatorposisjon, lufttrykk, hydraulisk trykk, materiale, robothjem eller annen tillatelse.
- Sammenlign HMI-status med maskinen.Hvis skjermen sier at en grensebryter er av, inspiser enheten, målet, kabelen og justeringen. Hvis skjermen sier at den er på, men den fysiske tilstanden er uenig, stopp og undersøk.
- Bruk kun manuell modus innenfor prosedyren.Jogg én mekanisme om gangen, med riktig område klart og alle nødvendige sikkerhetstiltak aktive. Ikke bruk manuelle kommandoer for å overvinne en uløst forrigling.
- Bekreft reparasjonen.Fjern årsaken, tilbakestill én gang, kjør en kontrollert manuell sjekk, observer deretter flere automatiske sykluser før du returnerer maskinen til normal produksjon.
Hvordan inn- og utgangsskjermer begrenser feilen
En inngangsskjerm viser hva PLS-en mottar fra sensorer, brytere og eksterne systemer. En utdataskjerm viser hva PLS-en kommanderer. Sammen hjelper de å skille et sekvensproblem fra et feltenhetsproblem.
| Observasjon | Hva det antyder | Neste inspeksjon |
|---|---|---|
| Fysisk sensor endres, inngang ikke | Problem med sensor, justering, forsyning, kabling eller inngangskanal | Inspiser enheten og kretsen ved å bruke den elektriske tegningen |
| Nødvendig inngang er tilstede, utgang slås aldri på | En annen tillatt tilstand, modus, timer, alarm eller sekvenstilstand blokkerer kommandoen | Se gjennom sekvenstilstanden og alle relaterte forhold |
| Utgangen slås på, aktuatoren beveger seg ikke | Utgangsenhet, ventil, drivverk, hydraulisk/pneumatisk tilførsel eller mekanisk begrensning | Kontroller kommandoen på feltenheten og inspiser energibanen |
| Bevegelse oppstår, posisjon bekreftes aldri | Problem med grensebryter, svinger, mål, kalibrering eller tilbakemelding | Sammenlign fysisk posisjon med tilbakemeldingsverdien |
| Alarmen gjentas ved samme sykluspunkt | Repeterbar timing, posisjon eller prosesstilstand | Trend den relaterte verdien og inspiser den nøyaktige sekvensovergangen |
Force-output-funksjoner, hvis de finnes, tilhører opplært vedlikeholdspersonell. Aktivering av en utgang utenfor den normale sekvensen kan skape uventede bevegelser eller overvinne prosesslåser.
Fabrikkvisningen: kontroller oppskriften, ikke bare maskinen
Mange tilbakevendende "maskinfeil" begynner som udokumenterte reseptendringer. Et andre skift arver en annen temperatur, forsinkelse, hastighet, trykk eller profil, men har ingen oversikt over hvorfor den endret seg. Alarmen blir den første synlige konsekvensen.
En praktisk fabrikkjournal inkluderer produkt- og formnummer, maskinmodell, materialkvalitet, godkjent reseptrevisjon, operatør, dato, endringsårsak, gammel verdi, ny verdi, målt resultat og godkjenning. Beskytt masteroppskrifter og la operatører justere bare feltene som kreves av rollen deres.
Sikkerhetskopier stabile filer etter igangkjøring og etter en godkjent prosessendring. Hvis en verdi ikke har noen dokumentert enhet, sikker rekkevidde eller funksjon, bekreft det med den elektriske og prosessdokumentasjonen før du redigerer den. Kinggles strømside for ettersalgsservicebeskriver også opplæring og forebyggende vedlikeholdsstøtte; maskinspesifikk støtte bør bruke serienummeret og den faktiske programvareversjonen.
Ofte stilte spørsmål
Hvorfor starter ikke maskinen i automatisk modus?
Sekvensen kan vente på en sikkerhets-, temperatur-, posisjons-, trykk-, materiale-, robot- eller modustilstand. Les den første aktive alarmen og kontroller de relaterte inngangene i stedet for å trykke gjentatte ganger på start.
Kan jeg tilbakestille en alarm og fortsette produksjonen?
Først etter at årsaken er forstått, er området trygt, og den aktuelle tilstanden er gjenopprettet. Gjentatte tilbakestillinger kan skjule en periodisk feil eller forårsake skade på utstyret.
Hva er forskjellen mellom en inngang og en utgang?
En inngang er et signal PLS-en mottar, for eksempel en grensebryter eller trykktilstand. En utgang er en kommando PLS-en sender, for eksempel aktivering av en ventil, varmeapparat eller drivstyring.
Hvorfor er faktisk temperatur forskjellig fra innstilt temperatur?
Sonen kan fortsatt være oppvarming, avkjøling, forstyrret av materialflyt, begrenset av en feil, eller påvirket av et sensor-, varmeapparat, bytte eller tuning-problem. Sjekk utgangsstatus og den fysiske sonen før du endrer innstilt verdi.
Er alle Kinggle HMI-skjermer identiske?
Nei. Skjermer og tilgjengelige funksjoner varierer med maskinmodell, alternativer, PLS-program, veggtykkelseskontroller og programvarerevisjon.