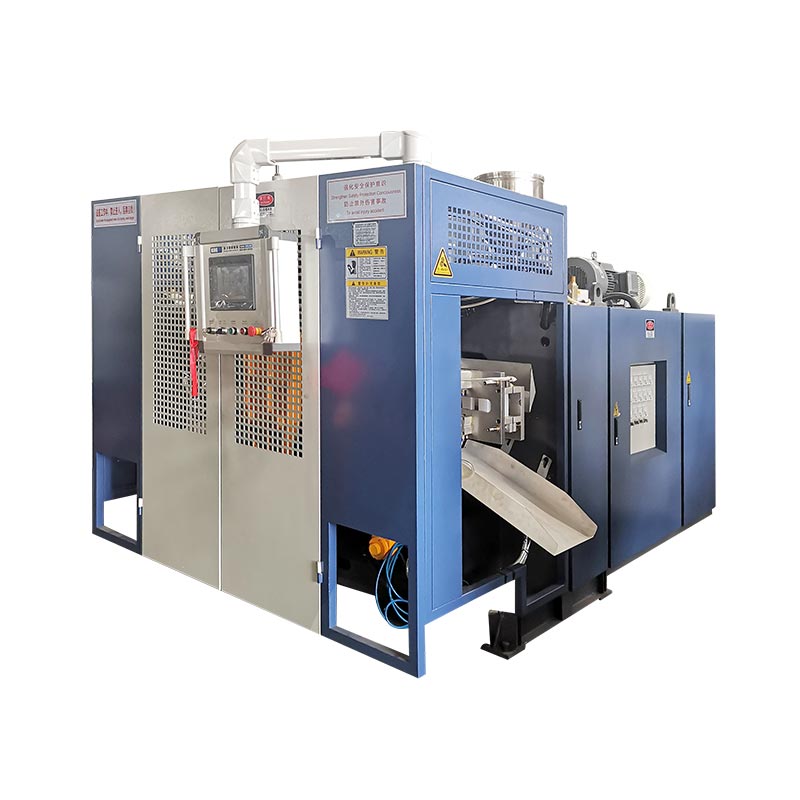
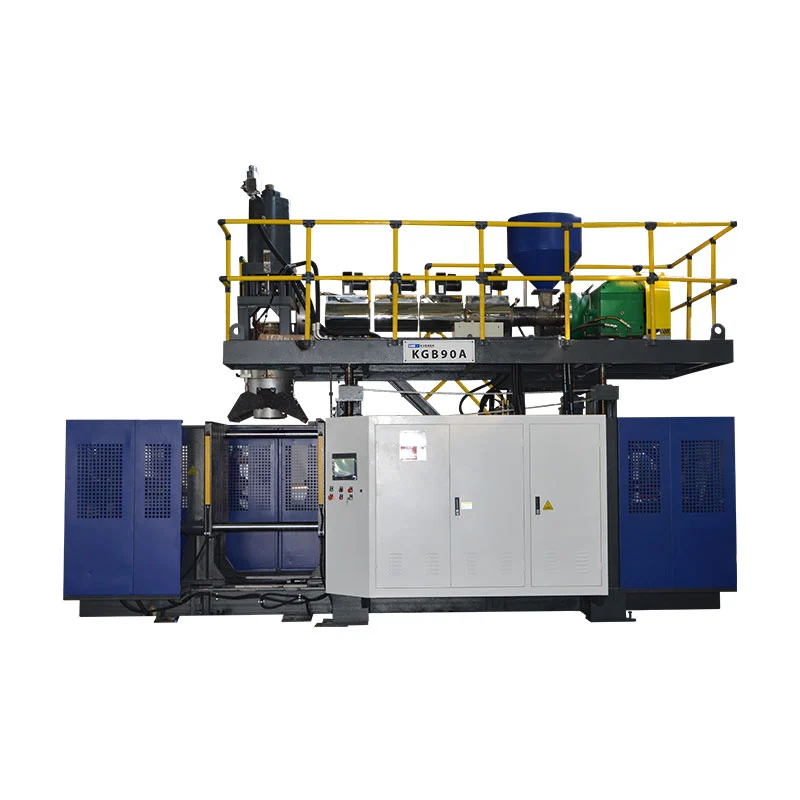
Velg Kinggle KGB90A når det godkjente produktet kan bruke det publiserte enkeltekstruderoppsettet og ikke krever KGB90APs to smeltestrømmer, etter at dets materiale, produksjon og produkttester er definert.Velg KGB90AP når produktspesifikasjonen virkelig krever dobbeltlags- eller dobbelfarget ekstrudering, fordi den nåværende produktsiden viser to 70 mm skruer og de to materialstrømmene må inspiseres separat. Før begge valgene, bekreft formkonvolutten, brutto formmasse, harpiks, veggstruktur, akseptert produksjon og fabrikkverktøy mot den ferdige delen i stedet for å stole på 60L kapasitetsetiketten alene.

Fem avgjørelser å ta før du ber om et tilbud
- En smeltestrøm eller to
- Maksimal brutto sognemasse
- Ferdig formstørrelse og grensesnitt
- Akseptert utgang med det virkelige produktet
- Maskin og full-line verktøyet omfang
KGB90A
Publisert med én 90 mm skrue og en 45 kW ekstrudermotor. Start her for et én-strøms produktkonsept, med forbehold om prosjektbekreftelse.
KGB90AP
Utgitt med to 70 mm skruer og to 22 kW ekstrudermotorer. Dens uttalte formål er produksjon med to lag eller to farger.
| Publisert element | KGB90A | KGB90AP | Betydning av utvalg |
|---|---|---|---|
| Maksimal containerkapasitet | 60 L | 60 L | Nominell kapasitet beviser ikke at en bestemt del passer. |
| Ekstruderarrangement | En 90 mm skrue | To 70 mm skruer | Dette er hovedmodellforskjellen for vegg- og fargestruktur. |
| Ekstrudermotorkraft | 45 kW | 2 x 22 kW | Installerte motorklassifiseringer er ikke produktenergiresultater. |
| Publisert HDPE smeltekapasitet | 130 til 160 kg/t | 130 til 160 kg/t | Bekreft kapasiteten med den faktiske harpiksen og brutto parisonbehov. |
| Akkumulatorkapasitet | 6,6 L | 6,6 L | Kontroller skuddvolum og -masse mot den komplette formen. |
| Publisert PE akkumulator vekt | 4,95 kg | 4,95 kg | Delvekten alene ekskluderer blink, haler og prosessgodtgjørelse. |
| Klemkraft | 280 kN | 280 kN | Prosjektert areal- og prosessbehov krever fortsatt gjennomgang. |
| Maksimal formstørrelse, B x H | 700 x 980 mm | 700 x 980 mm | Den ferdige formen må passe til begge dimensjonene. |
| Formtykkelsesområde | 460 til 550 mm | 460 til 550 mm | Inkluder innsatser, bakplater og monteringsdetaljer. |
| Maskinstørrelse, L x B x H | 5,45 x 3,5 x 4,2 m | 5,45 x 3,5 x 4,2 m | Dette er maskinkonvolutten, ikke hele produksjonscellen. |
| Maskinvekt | 14 t | 15 t | Bruk den endelige generelle ordningen for fundamentering og håndtering. |
Kilde: nåværende KinggleKGB90A produktsideogKGB90AP produktside, sjekket 9. september 2026. Tallene er publiserte referanser, ikke en garanti for hver konfigurasjon.
Den første avgjørelsen er veggstrukturen, ikke 60L-etiketten
Begge modellene har samme nominelle kapasitet på 60L. Den delte etiketten gjør dem ikke utskiftbare. KGB90A-produkttabellen viser én 90 mm skrue. KGB90AP-bordet viser to 70 mm skruer. Kinggle opplyser at dobbeltekstruderingssystemet er beregnet for produksjon i to lag eller to farger.
Start med produkttegningen. Merk hvert påkrevd vegglag, fargeområde og materialstrøm. Fortell hvorfor hver enkelt eksisterer. En andre ekstruder er begrunnet med et produktkrav. Det bør ikke legges til bare fordi en mer kompleks maskin høres mer kapabel ut.
For et enstrømsprodukt er KGB90A den enklere publiserte arkitekturen. Det endelige forslaget trenger fortsatt gjennomgang av materiale og verktøy. Siden viser PE, PP og ABS som materialfamilier, men den listen beviser ikke at hver karakter vil behandles med samme utgang. Smelteatferd, produktgeometri og aksepttester forblir prosjektinndata.
For et spesifisert produkt med to lag eller to farger, gir KGB90AP de to publiserte ekstruderingsstrømmene. Sitatet må gå lenger. Den skal identifisere hvilken harpiks eller farge som mater hver strøm. Det bør også angi mållagsforhold, oppstartsmetode og inspeksjonsplan. To ekstrudere skaper kapasitet. De definerer ikke en ferdig veggspesifikasjon av seg selv.
Unngå å forvirre lag med dyseuttak eller formhulrom. Et lag går gjennom produktveggen. Et dyseutløp danner ett parison. Et hulrom utgjør en del. Kinggleshode, hulrom og lagføringskiller disse tellingene. Sett hver telling på sin egen RFQ-linje.
Hva de to publiserte tabellene sier om den delte plattformen
De gjeldende modelltabellene viser en felles formingskonvolutt. Begge har 280 kN klemkraft og en 960 x 980 mm formplate. Begge viser en maksimal formstørrelse på 700 x 980 mm. Det publiserte formtykkelsesområdet er 460 til 550 mm. Den oppførte akkumulatorkapasiteten er 6,6 L, med en PE-akkumulatorvekt på 4,95 kg.
Disse likhetene gjør ekstruderarrangementet mer synlig. KGB90A bruker en 90 mm skrue med en oppført 45 kW ekstrudermotor. KGB90AP bruker to 70 mm skruer med to 22 kW motorer. Begge sider publiserer et HDPE-smeltekapasitetsområde på 130 til 160 kg/t.
Ikke legg til de to KGB90AP-kapasitetstallene med mindre tabellen eksplisitt viser separate utdata. Det gjør det ikke. Det publiserte utvalget beskriver allerede modellen. En dobbel-ekstruder-layout kan dele bruttosmelten mellom strømmer, men det godkjente lagforholdet bestemmer hver strøms reelle etterspørsel. Fabrikken trenger dette forholdet før dimensjonering av harpikshåndtering og kjører en prøveperiode.
Maskindimensjonene er også publisert som like på 5,45 x 3,5 x 4,2 m. Oppført vekt endres fra 14 t for KGB90A til 15 t for KGB90AP. Den forskjellen på ett tonn er nyttig for tidlig planlegging. Det er ikke nok for den endelige fundamenteringen, løfte- eller fraktplanen.
De to bordene har også den samme tørrsyklusetiketten. Behandle den kun som en maskinbevegelsesreferanse. Den identifiserer ikke en testbeholder, harpiks, delvekt, avkjølingstid eller avvisningsregel. En produktartikkel bør gjøre denne grensen klar i stedet for å gjøre en kataloglinje til et produksjonsløfte.
Der KGB90A er det mer direkte utgangspunktet
KGB90A er enkeltekstrudermodellen i denne sammenligningen. Den publiserte siden viser en 90 mm skrue, et 24 L/D-forhold og en 45 kW ekstrudermotor. Kinggle viser også en MOOG 100 tykkelseskontroller, robotarm og bunnblåsesystem som en del av standardmodellbeskrivelsen.
Denne layouten er et praktisk utgangspunkt når det godkjente produktet bruker én smeltestrøm. Mulige bruksområder listet opp av Kinggle inkluderer kjemiske emballasjefat, stablebøtter, utendørs vanntanker, biltanker, leker, bildeler, verktøykasser og trafikkbarrierer. Listen viser produktbredde. Den bekrefter ikke at hver vare i disse gruppene passer til én form eller én oppskrift.
Send den faktiske delen før du antar passform. En 60L smal tank og en 60L bred verktøykasse kan ha svært forskjellige projiserte arealer. Formene deres kan også variere i bredde, høyde og tykkelse. Håndtak, dype trekk, innsatser og skillelinjer påvirker den nødvendige parison- og klembelastningen. Maksimalt produktvolum er kun én screeningsverdi.
Enkeltekstruderarrangementet gjør også materialbanen lettere å definere. Det er én hovedharpiksstrøm for å tørke, mate, farge og rense. Det fjerner ikke prosessarbeid. Harpiksendringer, fargeendringer og omslipingsregler påvirker fortsatt oppstart og omstilling. DeHDPE og PP guideforklarer hvorfor materialnavn alene ikke setter oppskriften.
Velg KGB90A bare etter at produktkravet støtter det. Hvis kjøperen senere legger til et ekstra lag eller en separat synlig fargestrøm, kan denne endringen påvirke hele ekstruderings- og dysehodepakken. Det er billigere å sette veggstrukturen før maskindesignet fryses.
Hva KGB90AP legger til, og hva den fortsatt trenger fra kjøperen
Kinggle beskriver KGB90AP som den doble ekstruderingsmodellen for arbeid med to lag eller to farger. Den nåværende tabellen viser to 70 mm skruer og to 22 kW ekstrudermotorer. Den publiserte maksimale beholderkapasiteten, klemmedata, formkonvolutt og akkumulatorfigurer samsvarer med KGB90A-tabellen.
Den ekstra ekstruderingsstrømmen er den avgjørende forskjellen. Den lar prosjektet mate to spesifiserte smeltestrømmer inn i dyse-hodesystemet. Disse strømmene kan representere to farger eller en designet lagstruktur. Kjøper må oppgi materialparet og det nødvendige forholdet mellom dem. Kompatibilitet bør ikke antas fra ordene "dobbeltlag."
Lagkontroll trenger også en inspeksjonsmetode. Bestem om fabrikken skal kontrollere total veggtykkelse, individuell lagfordeling, fargegrense, utseende eller en produktspesifikk ytelsestest. Oppgi hvor delen skal seksjoneres eller måles. Et bestått resultat krever en tegning eller kontrollplan, ikke en visuell vurdering ved maskinen.
Den publiserte KGB90AP-siden navngir også verktøykasser, kjemisk emballasje og leker som applikasjoner. Hver kan stille forskjellige krav til veggform og fargeplassering. En verktøykasse kan ha dype funksjoner og bredt projisert område. Kjemisk emballasje kan kreve en definert material- og ytelsesspesifikasjon. Leketøysdeler kan stille krav til utseende og fargegrenser. Maskinforslaget skal følge selve delen.
The Kinggle-vertMOOG DigiPack III manualforklarer at akkumulator-maskin veggprofiler er relatert til akkumulatorposisjon under push-out. Det støtter profilplassering langs sognet. Den styrer ikke automatisk kjøperens lagforhold. Utformingen av ekstruderingen og dysehodet må oppfylle det separate kravet.
Et 60L produkt må fortsatt passe til formen og akkumulatoren
Nominelt volum er en dårlig slutttest. To hule produkter kan holde samme volum mens de krever svært forskjellige former. Start med delens maksimale bredde, høyde og dybde. Legg til skillelinje, pinch-off, blitzlommer, nakke- eller bunnblåsingsgrensesnitt, innsatser, kjøleforbindelser og monteringsplater.
Sammenlign den ferdige formen med det publiserte maskinvinduet. Begge 60L-sidene viser en maksimal formstørrelse på 700 x 980 mm og et tykkelsesområde på 460 til 550 mm. Platen er oppført til 960 x 980 mm. Disse tallene tillater tidlig screening. De godkjente maskin- og formtegningene må bekrefte det endelige grensesnittet.
Sjekk så sognet. Brutto formingsmasse inkluderer det ferdige produktet, flash, haler og eventuelt prosessmateriale som fanges opp under formingen. Begge produktsidene viser en PE-akkumulatorvekt på 4,95 kg. Ikke sammenlign det tallet med den ferdige delvekten alene. Bruk hele bruttoskuddet og bekreft den faktiske harpiksen.
Presisjonen må også nå den nødvendige lengden og formen før tyngdekraften eller avkjøling forvrenger den. Veggprogrammering fordeler materiale langs den lengden. Dype hjørner, håndtak og brede seksjoner kan strekke preglingen annerledes. Kingglesparison programmeringsguideviser hvordan profilen skal kontrolleres mot målte veggplasseringer.
Til slutt, gjennomgå klemmebehov og formåpning. Projisert areal, blåsetrykk og delgeometri påvirker formingsbelastningen. Innsatser og fjerning av deler påvirker åpningsplassen. Deekstrudering blåseform design guidegir en fyldigere sjekkliste for grensesnittet.
Ikke selg tørrsyklusfiguren som ferdigprodukt
Begge gjeldende produktsider viser "500 PC/HR" som tørrsyklusutgang. Etiketten betyr noe. En tørr syklus beviser ikke at noen av modellene kan lage 500 aksepterte 60L produkter i timen. Den inkluderer ikke en identifisert del, brutto emnevekt, materiale, veggtykkelse, kjølebehov eller nedstrøms prosess.
Faktisk produksjon begynner med hele produksjonssyklusen. Akkumulering og parison push-out må samsvare med formlukking. Blåsing, kjøling, eksos, åpning og fjerning av deler må fullføres. Trimming og nedstrømshåndtering skal også holde tritt. En avvist del hører ikke hjemme i akseptert utgang.
Det publiserte HDPE-smeltekapasitetsområdet er en annen grense. Begge sider viser 130 til 160 kg/t. Sammenlign det området med brutto materialbehov, ikke ferdig delvekt alene. Brutto etterspørsel per time inkluderer hver parison-komponent og den planlagte hendelsessatsen. Den faktiske harpiksen og prosesstilstanden kan endre resultatet.
Bruk Kinggle'ssyklus-tidsguidefor å identifisere den begrensende hendelsen. Tell deretter aksepterte deler over et stabilt løp. Registrer delvekt, veggfordeling, dimensjoner og nødvendige funksjonstester. En rask maskinbevegelse har liten verdi når produktet trenger mer kjøling eller linjen avviser deler.
Energi bør bruke samme nevner for akseptert ytelse. De to offentlige tabellene merker en rekkevidde på 35 til 45 kW som gjennomsnittlig energiforbruk. Kilowatt beskriver gjennomsnittlig kraft, ikke energi per del. Deveiledning for energimålingforklarer hvordan man måler kWh per akseptert produkt. Hold det resultatet knyttet til den faktiske rettssaken.
Produksjonscellen er større enn den publiserte maskinkonvolutten
De to 60L-sidene publiserer samme maskindimensjoner: 5,45 m lang, 3,5 m bred og 4,2 m høy. Det er en nyttig første sjekk. Den viser ikke serviceganger, materialsystemer, operatørposisjoner, formhåndtering, deltømming eller nedstrømsutstyr.
Bygg cellen rundt produktstrømmen. Merk hvor harpiks kommer inn og hvor ferdige deler går. Gi plass til roboten, trimming, inspeksjon og avvist materiale. Vis ruten for muggskifte. Hold tilgang til varmeovner, hydraulikk, dysehodet og kontrollskap. Den endelige generelle ordningen bør identifisere disse grensesnittene.

Verktøy tilhører også den valgte konfigurasjonen. Spør etter den endelige tilkoblede lasten, forsyningsspenningen, behov for luftinntak i maskinen og behov for kjølevann. Inkluder alle lokale hjelpemidler. Ikke design anlegget fra en lignende modells bord. Alternativer og lokal elektrisk design kan endre sluttpakken.
Kingglesveiledning for brukskravskiller tilkoblet last fra driftsbehov. Den dekker også trykkluftstrøm, kjøling og layout. Bruk den med prosjektverktøysarket og den endelige maskintegningen. Plasseringsplanen bør godkjennes før maskinen sendes.
Sjekk den vertikale ruten like nøye som gulvet. Den publiserte høyden inkluderer ikke alle løftehandlinger eller hindringer på stedet. Gjennomgå dører, takkonstruksjon, kranadkomst og banen som brukes til mugghåndtering. Vis vedlikeholdsplattformer og åpne vakter på oppsettet. En maskin kan passe inne i bygningen og fortsatt være vanskelig å installere eller vedlikeholde.
Fullfør gjennomgangen med nedstrømslinjen. En stor del trenger plass til å stabilisere, trimme og bevege seg uten skade. Bekreft robotens slippepunkt, transportbåndbredde og inspeksjonsposisjon. Hvis prosessen returnerer flash til en kvern, merk også den ruten. Disse detaljene bestemmer ofte hvor maskinen kan sitte.
Bygg tilbudsforespørselen rundt åtte produktbevis
En modellforespørsel uten delpakke lar de største avgjørelsene stå åpne. Kingglessalgsprosessber om produktbilder eller tegninger, vekt, størrelse, materiale, tykkelse, utgang og behov for kjemikaliebestandighet. For KGB90A- og KGB90AP-avgjørelsen, organiser denne informasjonen i denne rekkefølgen.
- Send den kontrollerte deltegningen.Inkluder overordnede dimensjoner, hals- eller grensesnittdetaljer, skillelinjegrenser og siste revisjon.
- Oppgi brutto og ferdig masse.Separer vekten av ferdig produkt fra flash, haler og annet prosessmateriale.
- Definer hver materialstrøm.Oppgi harpikskarakteren, leverandøren, fargen, sliperegelen og eventuelle nødvendige forhold mellom bekker.
- Beskriv veggstrukturen.Merk en strøm, dobbeltlag eller dobbel farge. Legg til inspeksjonsmetoden og akseptgrenser.
- Gi formpakken.Send inn endelig bredde, høyde, tykkelse, vekt, kjøleoppsett, monteringspunkter, innsatser og blåsegrensesnitt.
- Angi akseptert utgang.Definer salgbare deler per time, planlagte skift, avslagsbehandling og nedstrømsprosessen som må holde tritt.
- List opp fabrikkbetingelsene.Inkluder spenning, frekvens, trykkluft, kjølevann, takhøyde, løftetilgang og tilgjengelig gulvareal.
- Enig i rettssaken.Navngi harpiks, mugg, testvarighet, kvalitetskontroller, utgangstall, energigrense og dokumenter som kreves før aksept.
Be om et svar som skiller standard modelldata fra prosjektspesifikke data. Standardtabellen hjelper til med å sammenligne plattformen. Den tekniske avtalen skal beskrive den bestilte konfigurasjonen. Oppbevar revisjonsnummer på produkttegningen, formtegningen, bruksanvisningen og akseptplanen.
Bruktestguide for fabrikkgodkjenningå definere løpeturen. Hvis produktrelatert energi er en del av beslutningen, gir EUROMAP 46.2 en målemetode for en gitt maskin, form og spesifisert produkt. Metoden krever også at produktet oppfyller kundenes krav.
Kingglesnedlastingssidegir parametertabeller og kontrollerdokumenter for gjennomgang. Bekreft at hvert dokument samsvarer med den endelige modellen og kontrollpakken. En manual for en lignende maskin er nyttig bakgrunn, men den overstyrer ikke den bestilte tekniske filen.
Be begge sider signere det samme datasettet før produksjonen starter. En endret veggstruktur kan endre ekstrudervalget. En tyngre parison kan endre skuddgjennomgangen. En større form kan endre maskinpassformen. Revisjonskontroll forhindrer at et tidlig tilbud ved et uhell blir det endelige akseptgrunnlaget.
Anbudsforespørselen bør også angi hvilke varer som forblir åpne. Typiske eksempler inkluderer endelig harpikskvalitet, formkjøleforbindelser eller nedstrøms automatisering. Gi hvert åpent punkt en eier og forfallsdato. Fabrikken kan da skille bekreftet maskindesigninndata fra informasjon som fortsatt trenger kjøpers godkjenning.
Velg modellen som samsvarer med det godkjente produktet
KGB90A og KGB90AP deler mange publiserte formingsgrenser. Modellvalget begynner derfor med ekstruderingsarkitektur. Bruk KGB90A som utgangspunkt for et godkjent enstrømskonsept. Bruk KGB90AP når to ekstruderingsstrømmer er nødvendig for den angitte laget eller fargestrukturen.
Ikke bruk modellkompleksitet som erstatning for produktdefinisjon. En dobbeltekstruderingsmaskin trenger to materialhåndteringsveier, en definert oppstartsmetode og en lag- eller fargeinspeksjonsplan. Hvis produktet ikke trenger disse funksjonene, legger de til arbeid uten å skape en akseptert produktfordel.
Ikke velg KGB90A bare fordi den oppførte maskinvekten er lavere. Muggtilpasning, brutto etterspørsel og akseptert produksjon betyr mer. Et enstrømsprodukt kan fortsatt kreve nøye veggprogrammering, kjøling og delhåndtering. Produktprøven må bevise det fullstendige resultatet.
Hvis kjøperen forventer fremtidige produkter, liste dem opp nå. Sjekk den største formen og den tyngste grove formen. Merk eventuelle fremtidige krav til dobbeltlag eller dobbel farge. Bestem deretter om den ekstra arkitekturen hører hjemme i det første kjøpet eller en senere linje. Hold ubekreftede fremtidige ideer atskilt fra den nåværende aksepttesten.
Før forsendelse, kjør den avtalte delen med det avtalte materialet. Registrer oppskriften, kvalitetsresultatene, akseptert produksjon og bruksbetingelser. Bruksjekkliste for oppstartfor igangkjøring ogovergangsguidenår produktfamilien inkluderer flere former eller farger.
Ofte stilte spørsmål
Hva er hovedforskjellen mellom KGB90A og KGB90AP?
Den nåværende KGB90A-tabellen viser en 90 mm skrue og en 45 kW ekstrudermotor. KGB90AP-tabellen viser to 70 mm skruer og to 22 kW motorer. Kinggle beskriver KGB90AP som dobbeltekstruderingsalternativet for produkter med to lag eller to farger. Mange publiserte formingsdimensjoner er ellers de samme.
Betyr en kapasitetsvurdering på 60L at hvert 60L-produkt passer?
Nei. Volum er bare en tidlig screeningsverdi. Den ferdige formen må passe til platen, maksimale formdimensjoner, tykkelsesområde og åpningsarrangement. Bruttoparisonen må passe til akkumulatorkravet. Prosjektert areal, klembehov, innsatser, kjøling og fjerning av deler trenger også gjennomgang.
Kan de publiserte 500 stykkene per time brukes som produksjonsutgang?
Nei. Begge sider merker denne figuren som tørrsyklusutgang. Den identifiserer ikke et støpt produkt, harpiks, vekt, kjøletid, avvisningsregel eller nedstrøms oppsett. Produksjonseffekten skal måles som aksepterte deler under en avtalt utprøving med det virkelige produktet og materialet.
Når bør en kjøper velge KGB90AP dobbeltekstruderingsmodell?
Velg KGB90AP når det godkjente produktet krever to smeltestrømmer for en spesifisert dobbeltlags- eller dobbelfargestruktur. Definer begge materialene, det tiltenkte forholdet mellom bekker og inspeksjonsmetoden. Ikke legg til den andre ekstruderen bare som en generell oppgradering.
Hvilken produktinformasjon trenger Kinggle for et 60L maskinforslag?
Send produkttegning eller bilder, dimensjoner, ferdig og bruttomasse, harpikskvalitet, veggstruktur, tykkelseskrav, utgangsmål og funksjonstester. Legg til formdetaljer og fabrikkverktøy når det er tilgjengelig. Denne informasjonen lar maskinen, formhodet, formen og prøveplanen bruke samme produktgrunnlag.
Hvordan skal energiforbruket sammenlignes mellom de to modellene?
Mål hver modell mens du lager det samme aksepterte produktet under tilsvarende forhold. Registrer maskin kWh, akseptert effekt, ekstrudert masse og inkluderte hjelpemidler fra samme tidsvindu. Ikke sammenlign tilkoblede motorverdier eller en tørrsyklus som om de var produktets energiresultater.
Send produktet før du velger modell
Del tegningen, harpiks, brutto formmasse, veggstruktur, forminformasjon, akseptert produksjon og fabrikkverktøy. Kinggle kan da bekrefte om KGB90A, KGB90AP eller en annen plattform passer til prosjektet.
Be om et produktbasert forslagKilder sjekket for denne veiledningen
- Kinggle KGB90A 60L akkumulert blåsestøpemaskin, gjeldende produktbeskrivelse og publisert tabell, sjekket 9. september 2026.
- Kinggle KGB90AP 60L Akkumulator blåsestøpemaskin, dobbeltekstruderingsbeskrivelse og publisert tabell, kontrollert 9. september 2026.
- Moog DigiPack III Bruksanvisning, akkumulatorposisjon profilkontrollmetode, tilgjengelig via Kinggle.
- EUROMAP 46.2, versjon 1.0, januar 2014, produktrelatert energimåling for et spesifisert produkt og mugg.
- Kinggle salgsprosess, produktinformasjon forespurt for maskinforslag, sjekket 9. september 2026.