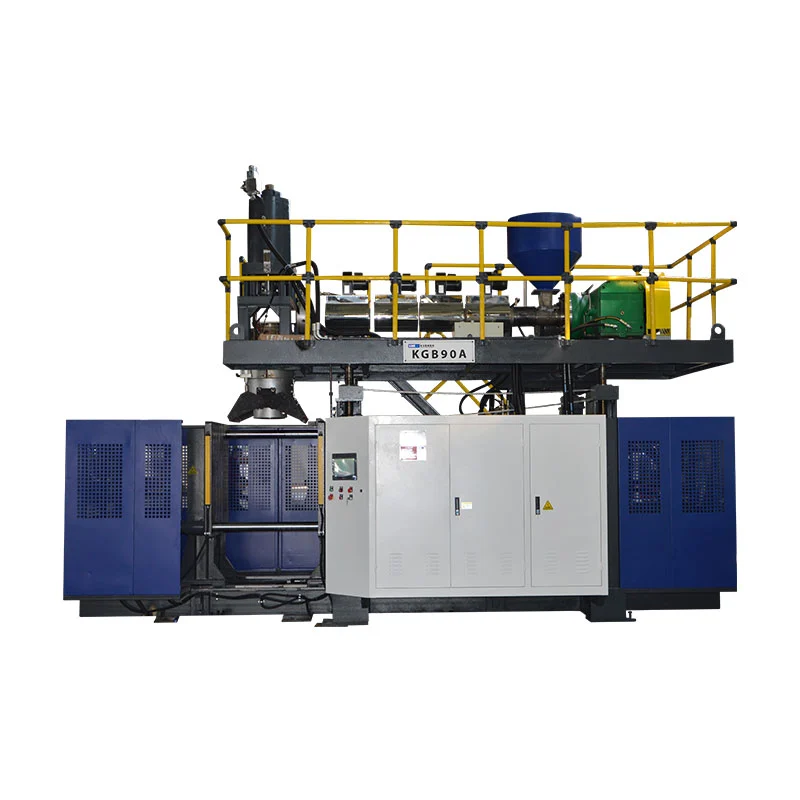
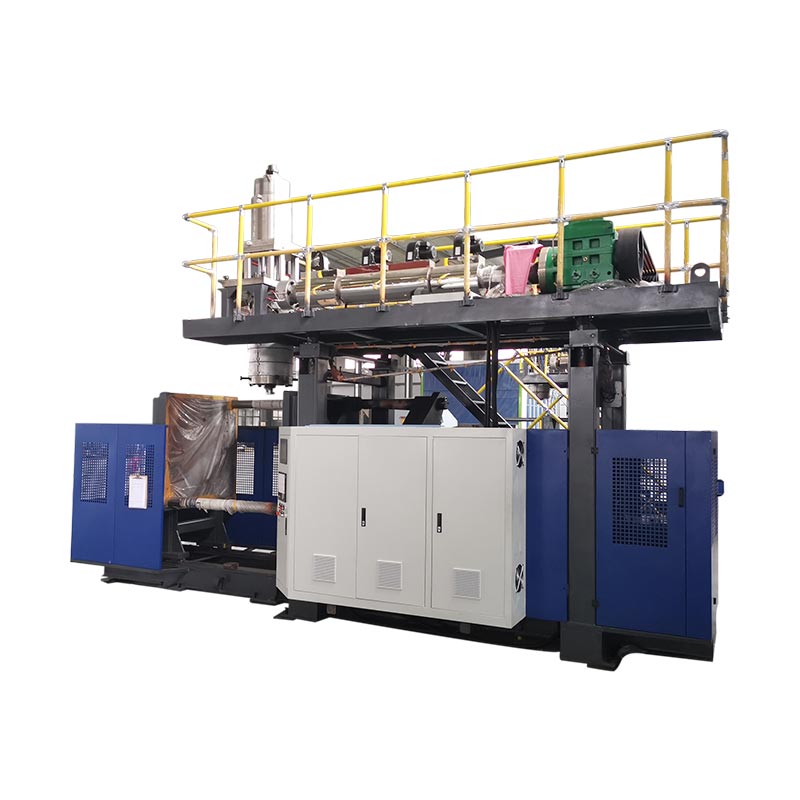
KGB200L/LP er Kinggles 250L-klasse akkumulatorblåsestøpingsplattform for 220L dobbelringede kjemiske tromler. Et arbeidsprosjekt trenger mer enn støpemaskinen. Den trenger også en godkjent trommelspesifikasjon, matchet HMWHDPE, form- og kjøledesign, parisonprogram, take-out og deflashing, lekkasjetesting, sporbare kvalitetskontroller og en fabrikkgodkjenningsplan.
En kjemisk trommellinje bør planlegges fra den ferdige pakken bakover. Trommelen må inneholde det tiltenkte innholdet. Den må overleve de definerte håndterings- og transporttestene. Dens nedleggelser, veggkart og produksjonsposter må holdes under kontroll. En rask tørrsyklus alene beviser ingen av disse tingene.
Denne guiden følger én trommel gjennom hele cellen. Den skiller publiserte maskindata fra prosjektinndata. Den viser også hvilke resultater som må bevises under et produksjonsforsøk.

- Frys trommeltegning, lukkinger, materiale, nettovekt og veggkart.
- Konverter ferdig vekt til brutto parisonmasse, inkludert all trim.
- Tilpass hodet, parison-programmet, formen og kjølingen til de kritiske sonene.
- Definer håndtering, deflashing og inspeksjon som en del av syklusen.
- Godta linjen med godkjent harpiks, produksjonsinnstillinger og målbare beståttkriterier.
Hva en komplett 220L kjemisk trommelcelle faktisk inkluderer
Maskinen danner den hule kroppen. Cellen lager repeterbare, aksepterte trommer. Det skillet endrer innkjøpslisten. Det endrer også spørsmålene som stilles under engineering.
Oppstrømsutstyr kan omfatte harpikslagring, transport, tørking eller blanding når formuleringen krever det. Farge- og tilsetningsdosering trenger kontrollerte oppskrifter. Ommaling trenger en definert kilde, partikkeltilstand og tillatt forhold. Disse elementene bestemmer hva som når ekstruderen. Et ustabilt fôr kan ikke produsere et stabilt foremne.
Kjernecellen inneholder ekstrudersystemet, akkumulatorhodet, klemenheten, formen, blåsestifter eller bunnblåsearrangement, hydraulikksystem og kontroller. KingglesKGB200L/LP produktsideviser også en MOOG 100 tykkelseskontroller, robotarm og bunnblåsesystem i sin publiserte beskrivelse. Den endelige bestillingen bør identifisere de eksakte leverte versjonene.
Nedstrøms arbeid starter når formen åpner. Den varme trommelen trenger kontrollert fjerning. Topp- og bunnblink skal kuttes uten å skade tetningsflater. Åpninger kan trenge maskinering eller etterbehandling. Lukninger kan trenge montering. Hver akseptert trommel trenger da avtalte dimensjoner, vekt, vegg og lekkasjekontroller.
Kjøleutstyr, trykkluft, materialhåndtering, trimoppsamling og sikker tilgang sitter rundt denne cellen. Et laboratorium eller et kvalitetsområde kan sitte utenfor det. Dette området håndterer lengre tester, beholdte prøver og journalgjennomgang.
Et komplett omfang navngir også hver grense. Hvem leverer formkjøleren? Hvem leverer kompressoren og mottakeren? Hvem kobler robotvakten? Hvem leverer lekkasjetesteren? Hvis en grense ikke har noen eier, blir det ofte en oppstartsforsinkelse.
Lås trommelspesifikasjonen før du velger den endelige konfigurasjonen
Uttrykket "220 liter fat" er ikke en fullstendig spesifikasjon. To tromler kan dele nominelt volum, men trenger forskjellige prosessforhold. En dobbelringtrommel med lukket hode har forskjellige halser og håndteringssoner fra en design med åpent hode. Lukkesystemet, innholdet og transportveien påvirker også testingen.
Begynn med en kontrollert tegning. Inkluder overordnede dimensjoner, nominell og brimful kapasitet, åpninger, lukkedetaljer, klokkespill, ringer, håndtak og etikettområder. Merk skillelinjen og klyp av. Identifiser hver dimensjon som påvirker fylling, palletering, stabling eller passform.
Legg til et nummerert kart over veggtykkelse. Kartet skal dekke toppring, skulder, sidevegg, nedre ring, base, halser og klemområder. Ett gjennomsnittlig veggnummer kan ikke vise hvordan harpiks fordeles. Kinggles side viser 3,5 til 4 mm for den publiserte 200L-applikasjonen. Bruk det som en sidespesifikk referanse, ikke som en erstatning for det godkjente veggkartet.
Registrer den støpte nettovekten. Ikke ta med separat sammensatte lukkinger. Deretter anslå toppblits, bunnhale, nakkeskrap og annet trimmet materiale. Dette skaper brutto parison-målet. En 12 kg ferdig trommel kan trenge et skudd over 12 kg fordi prosessen også må danne avtagbart materiale.
Det tiltenkte innholdet hører hjemme i filen. Legg til tetthet, viskositet, fyllingstemperatur, damptrykk, krav til kjemisk kompatibilitet og forventet lagringstid. Kjøper bør også opplyse om trommelen skal frakte regulert farlig gods. Det svaret endrer valideringsbanen.
Kingglessalgsprosessber om bilder, tegninger, vekt, størrelse, materiale, tykkelse, daglig produksjon og kjemikaliebestandighet. Disse inndataene bør være én revisjonskontrollert trommeldossier. Tilbudet, formdesignet og akseptplanen skal alle peke på den samme revisjonen.
Les KGB200L/LP publiserte data som ett matchende sett
KGB200L/LP-siden gir en nyttig startkonvolutt. Den identifiserer en maksimal beholderklasse på 250L, en 39 t maskin og et fast åpent-lukkingsarrangement. Den viser også en klemkraft på 760 kN, en 1300 x 1500 mm plate og en maksimal formstørrelse på 1100 x 1700 mm.
Den offentlige ekstruderingstabellen viser to 100 mm skruer med 32 L/D-forhold. Publisert HDPE-smeltekapasitet er 180 kg/t per skrue. Tabellen viser også en 25 L akkumulator og en 18 kg PE akkumulatorvektreferanse. Dette er maskinsideverdier. De beviser ikke en bestemt trommel, harpiks eller syklus uten en matchet prøve.
| Publisert KGB200L/LP-vare | Nettstedets verdi | Hva prosjektet fortsatt må sjekke |
|---|---|---|
| Maksimal containerkapasitet | 250 L | Faktisk mugg, skuddbehov, geometri og fjerningsvei |
| Maskinstørrelse og vekt | 9,5 x 4,1 x 6,5 m; 39 t | Serviceklarering, fundamentering, transportsplitt og løfteplan |
| Klemkraft | 760 kN | Projisert areal, blåsetrykk, avklemningslast og margin |
| Maksimal formstørrelse | 1100 x 1700 mm | Komplett formkonvolutt, slanger, manifolder og bevegelige deler |
| Formtykkelse | 810 til 950 mm | Tegning av lukket formstabel og plategrensesnitt |
| Skrue og L/D | 100 mm x 2; 32 L/D | Bestilt lagarkitektur, harpikskvalitet og fargesystem |
| Publisert HDPE smeltekapasitet | 180 kg/t x 2 | Stabil produksjon med den godkjente HMWHDPE-formuleringen |
| Akkumulator | 25 L; 18 kg PE referanse | Brutto sognemasse, reserve og programmert profil |
| Blås luft | 0,8 MPa; 1,8 m³/min | Nødvendig luftkvalitet, toppstrøm, mottaker og trykk ved maskin |
| Kjølevann | 0,3 MPa; 120 l/min | Turledningstemperatur, returtemperatur, kvalitet og varmebelastning |
| Publisert kraftreferanse | 70 til 80 kW gjennomsnitt | Målegrense, produkt, innstillinger og produksjonstilstand |
Siden viser også 300 stk/t som "Output (tørrsyklus)." Det er ikke produksjonseffekt for kjemiske fat. Den beskriver en tørr maskinbevegelsesreferanse. Den samme siden publiserer separat 17 til 20 fat i timen for bruken av kjemiske fat. Hold begge etikettene intakte.
Det riktige akseptmålet er ingen av tallene i seg selv. Det aksepteres trommer per avtalt tid under godkjente produksjonsbetingelser. Kjøringen skal omfatte ekstrudering, blåsing, kjøling, uttak, trimming, inspeksjon og telte stopp.
Les dataene i tilkoblede grupper. Formdimensjoner hører sammen med åpningsslag og uttaksvei. Akkumulatormasse hører sammen med brutto haglemasse og harpiks. Luftstrøm hører med trykk ved maskinen. En enkelt stor verdi kan ikke kompensere for en svak match andre steder i cellen.
Hvorfor /LP-suffikset ikke skal forsvinne fra sitatet
Kinggle publiserer for tiden to relaterte produktsider. Man navngir KGB200L/LP spesialiserte kjemiske fat-plattform. Den andre navngir KGB200L 220 liters plasttrommelmaskin. Deres delte 250L-klasse gjør ikke modellnavnene utskiftbare.
KGB200L/LP-siden viser en 39 t maskin og to 100 mm skruer. Beskrivelsen sentrerer seg om et dobbeltlags akkumulatorhode. KGB200L-siden viser en 36 t maskin og en 120 mm skrue. Den publiserer 320 kg/t for HDPE. Begge sider viser samme brede formkonvolutt og 760 kN klemmereferanse.
Den forskjellen peker på arkitektur, ikke bare kapasitet. Et layout med to ekstrudere kan støtte en ordnet lagstruktur eller materialdeling. En enkelt-ekstruder-oppsett tjener en annen smeltebane. Den nøyaktige funksjonen til hvert lag trenger fortsatt et skriftlig prosessdiagram. Anta aldri at to ekstrudere automatisk skaper en nødvendig barriere, struktur med resirkulert innhold eller fargearrangement.
KGB200L/LP offentlig posisjonering
Spesialisert 220L dobbelring kjemisk trommelplattform. Siden viser to 100 mm skruer, en dobbeltlags hodebeskrivelse og en maskinvekt på 39 t.
KGB200L offentlig posisjonering
220 liter plast trommelmaskin. Siden viser en 120 mm skrue, 320 kg/t HDPE-smeltekapasitet og en maskinvekt på 36 t.
En innkjøpsordre bør inkludere hele modellen, revisjonen og konfigurasjonen. Legg ved en prosessflyt-tegning. List opp hver ekstruder, motor, skrue, hodepassasje og kontroller. Vis hvilket materiale som mater hver passasje. Hvis lagforholdet er kontrollert, definer arbeidsområdet og verifiseringsmetoden.
Denne kontrollen beskytter begge sider. Kjøper får den tiltenkte arkitekturen. Leverandøren får et stabilt teknisk mål. Den holder også reservedelslister, elektriske tegninger og operatøropplæring på linje med den installerte maskinen.
Kontroller HMWHDPE som en produksjonsinnsats, ikke en generisk etikett
Kinggles applikasjonsreferansenavn HMWHDPE. Akronymet beskriver polyetylen med høy molekylvekt og høy tetthet. Den identifiserer ikke én eksakt karakter. Trommelytelsen avhenger av valgt harpiks, formulering, prosesseringshistorikk og pakkedesign.
Den godkjente materialfilen bør navngi leverandør og karakter. Legg til materialdataarket, fargemasterbatch, tilsetningsstoffer og endringskontrollregler. Registrer hvordan innkommende partier identifiseres. Dersom alternativ karakter tillates, oppgi godkjenningsprøven før den går i normal produksjon.
Regrind trenger sin egen regel. Separat ren trim under prosessen fra resirkulert materiale etter bruk. Definer tillatt kilde, tilberedning, partikkelstørrelse, lagring og blandingsforhold. Registrer hvordan operatører reagerer når kvernen eller transportøren stopper. En prosentandel på en oppskriftsskjerm har liten verdi hvis den faktiske fôrstrømmen ikke er kontrollert.
Fuktighet, forurensning og finstoff kan forstyrre fôring eller overflatekvalitet. Materialtemperatur og masseoppførsel kan også endre gjenvinningen. Inspiser det virkelige systemet under produksjonsforsøket. Harpiksen skal gå gjennom den tiltenkte trakten, blenderen, transportøren og slipesløyfen.
Hvis trommelen skal inneholde kjemikalier, tilhører kompatibiliteten det ferdige pakkeprogrammet. Støpemaskinen kan ikke etablere kompatibilitet av seg selv. Tiltenkt stoff, lagringsvarighet, miljøeksponering og gjeldende regler bestemmer bevisene.
En materialendring kan forskyve smeltestyrke og henge. Det kan endre hvordan forlaget strekker seg rundt ringer og hjørner. Det er derfor materiell godkjenning ogparison programmeringbør ikke styres som separate prosjekter.
Bygg forsamlingen rundt ringer, skuldre, base og lukkinger
En stor trommel strekker seg ikke jevnt. Skulderen går over den ene delen av formen. Det nedre hjørnet går over et annet. Ringene, bunnkontakten og nakkeområdene ber hver parison om forskjellig materiale. Ett dørgap kan ikke betjene hver sone likt.
Start med masse. Legg til den ferdige trommelen, toppblitsen, bunnblitsen, nakkeskrap og annen trim. Dette er den brutto sognemassen. Sammenlign det med den bestilte akkumulatorkapasiteten under godkjent harpiksbasis. Legg igjen en ingeniørreserve i stedet for å matche det publiserte maksimumet nøyaktig.
ferdig trommelmasse + toppblits + bunnhale + hals- eller håndtakskrot + annet trimmet materiale
Kartlegg deretter sognet langs dens lengde. Bruk det nummererte veggkartet fra den godkjente trommelen. Koble hver kritiske trommelposisjon til en posisjon i parisonprogrammet. Den første profilen er bare en startoppskrift. Produksjonsforsøket bør oppdatere det fra målte veggresultater.
Se dobbeltringsonene. For lite materiale kan redusere lokal vegg eller endre ringgeometri. For mye kan øke vekten, kjøletiden og blinke. Halsene og lukningene trenger stabil geometri. Basen trenger nok materiale for kontakt- og slagytelse. Ingen av disse målene løses ved å gjøre hele trommelen tyngre.
Akkumulatorutslipp har også betydning. Formen skal gå inn i formen innen en kontrollert tid. Smeltetemperatur, utløpshastighet, dyse-gap-bevegelse og tetttidspunkt for form samhandler. Hvis forsamlingen henger for lenge, endrer sag veggkartet før formen lukkes.

Lagre den endelige profilen med et revisjonsnummer. Registrer dyseverktøy, harpiks, temperatursettpunkter, utladningstid og prøveveggkart. En profil uten disse betingelsene er vanskelig å reprodusere.
Behandle trommelformen og kjølekretsen som én designbeslutning
Den offentlige formkonvolutten er kun en passformsjekk. Det beviser ikke at formen vil avkjøles jevnt, slipper trommelen eller tømmer roboten. Se gjennom hele formen. Inkluder manifolder, slangebend, blåseutstyr, bevegelige innsatser, klemblokker og løftepunkter.
Skillelinjen og pinch-off må klare et tungt parison. Kuttet skal forsegles konsekvent uten å fange for mye materiale. Blitslommer trenger plass til forventet masse. Hals- og bunnslagsdetaljer må samsvare med trommeltegningen og nedstrøms etterbehandlingsmetoden.
Avkjøling skal følge trommelens termiske belastning. Ringer og tykke overganger kan holde på varmen. Brede sidevegger kan deformeres under fjerning. Base- og lukkesonene kan trenge strengere temperaturkontroll. Design kanaler rundt disse behovene i stedet for å bruke en enkel krets for hele formen.
Del formen i navngitte kjølesoner. Gi hver sone en målstrøm og innløpstilstand. Sørg for tilgjengelige tilkoblinger og en spyleplan. Registrer tur- og returtemperaturer under forsøket. En trykkavlesning alene kan ikke vise om varme forlater hver krets.
Fjerningstemperatur er en del av syklusen. En tidlig utgivelse kan øke ytelsen mens trommelen fortsatt er myk. Roboten, transportøren eller operatøren kan da forvrenge ringer eller tetningsflater. Definer en sikker fjerningstilstand med dimensjonale og funksjonelle bevis.
Kinggle-siden viser 0,3 MPa og 120 L/min som maskinkjølevannsreferanser. Disse verdiene hjelper størrelsen på tilkoblingen. De er ikke en fullstendig kjølerspesifikasjon. Den endelige kjølepakken trenger vanntemperatur, omgivelsesdesigntilstand, formvarmebelastning, maskinvarmebelastning, strømningsstabilitet og vannkvalitet.
Brukekstrudering blåsestøping mold design guidefor å gjennomgå ventilering, pinch-off, kjøling og frigjøring. Legg den aksepterte formtegningen i samme tekniske fil som maskinoppsettet.
Planlegg uttak, deflashing og lekkasjetesting inne i syklusen
Støpesyklusen slutter ikke når formen åpnes. En stor trommel trenger fortsatt sikker fjerning og kontrollert etterbehandling. Disse trinnene kan bli den reelle utgangsgrensen hvis de legges til etter at maskinen er bygget.
Start med take-away. Definer grepets plassering, trommeltemperatur, nyttelast og bevegelsesbane. Roboten må tømme formen, beskytte og blåse maskinvare. Grepet skal ikke knuse en varm ring eller merke et etikettpanel. Overleveringspunktet skal støtte trommelen uten ukontrollert rulling.
Kartlegg deretter hvert kutt. Toppblits, bunnhale og nakkemateriale kan trenge forskjellige verktøy. Beskytt lukkeflater og kritiske dimensjoner. Samle trim uten å blande det med gulvrester. Hvis ren trim går tilbake til prosessen, vis ruten til kvernen og blenderen.
Lekkasjetesting trenger en skriftlig grense. Definer testede åpninger, lukketilstand, trykk- eller vakuummetode, stabiliseringstid, testtid og avvisningsterskel. Definer også hva som skjer etter feil. En avvist trommel skal forbli sporbar til hulrommet, tidsvinduet og prosessregistreringen.
| Stasjon | Inndata | Produksjon | Bevis å fange |
|---|---|---|---|
| Robotuttak | Varm støpt trommel | Støttet trommel ved trimstasjon | Klaring, grepsmerker, syklustid og repeterbarhet |
| Blinkende | Trommel med prosesstrim | Rengjør ferdige kanter | Kuttkvalitet, trommelskader og trimmasse |
| Åpningsavslutning | Som støpte halser | Lukkingsklare grensesnitt | Mål, overflate og måleresultater |
| Lekkasjetest | Ferdig trommel og testlukkinger | Bestått eller sporbart avslag | Oppskrift, resultat, instrument-ID og tidsstempel |
| Sluttkontroll | Testet trommel | Akseptert produkt eller kontrollert avvisning | Vekt, veggkart, mål og utseende |
Tid hver stasjon under fabrikkprøven. En støpemaskin kan vente fordi uttaksveien er lang eller trimstasjonen er full. Disse forsinkelsene hører hjemme i akseptert utgang. De skal ikke skjules bak tørrsyklusnummeret.
Separat maskinkapasitet fra FNs emballasjegodkjenning
Kinggles produktside sier at trommer fra den publiserte applikasjonen kan bestå en 3 m falltest og fullføre FN-sertifisering. Hold kravet knyttet til den angitte søknaden. Ikke omskriv det som en garanti for hver trommel, fyllstoff eller marked.
En maskin kan ikke gi et FN-emballasjemerke. Godkjenning gjelder for en emballasjedesigntype under det aktuelle systemet. Den ferdige trommelen, lukkingene, innholdet eller testmediet, forberedelse, kondisjonering og testresultater betyr noe. Pågående produksjonskontroller har også betydning etter at designet er bestått.
FNs økonomiske kommisjon for Europa publisererFNs modellforskrifter. Revisjon 24 ble publisert i 2025. Gjeldende nasjonale eller modale regler kan bruke en bestemt utgave eller legge til krav. Bekreft autoriteten, testlaboratoriet og godkjenningsruten for destinasjonsmarkedet.
Bygg to bevislag. Den første er godkjenningstesten fra maskinfabrikken. Det beviser at den bestilte cellen kjører den avtalte trommelen under definerte forhold. Den andre er testing av emballasjedesign. Det beviser den ferdige emballasjen mot gjeldende program. Det ene erstatter ikke det andre.
Under maskinprøver, mål funksjonene som støtter senere testing. Registrer nettomasse, brutto skuddmasse, veggkart, lukkedimensjoner, ringgeometri, lekkasjeresultat og prosessinnstillinger. Ta vare på merkede prøver. Dette gir emballasjetestteamet et sporbart startparti.
For mer detaljer om produkttesting, bruk Kinggles eksisterendekjemisk trommel falltestguide. Hold den nåværende artikkelen fokusert på produksjonscellen. Denne separasjonen hjelper kjøpere med å finne enten maskinintegreringssvaret eller testsvaret uten å lese to sider som sier det samme.
Beregn akseptert produksjon fra reelle produksjonsbegivenheter
Produktsiden publiserer 17 til 20 trommer per time for den navngitte applikasjonen. Det er en nyttig planleggingsreferanse. Det er ikke en garantert pris for en annen trommel. Vekt, veggkart, harpiks, formkjøling, uttak og inspeksjon kan alle endre resultatet.
Start med en tidsbestemt løpetur. Tell hver støpebegivenhet. Deretter klassifiserer hver tromme som akseptert, avvist eller venter på en test. Registrer hvert stopp og dets årsak. Bruk samme kvalitetsplan som vil styre produksjonen.
aksepterte trommer ÷ observerte produksjonsminutter x 60
Beregn også brutto materialbehov. Multipliser brutto formingsmasse ved å støpe hendelser per time. Ikke multipliser den ferdige trommelvekten med en katalogsats. Den snarveien ignorerer flash, avvisninger, oppstartsmateriell og andre prosesstap.
brutto parison masse x støpehendelser per time
Separat førstegangsutbytte fra omarbeiding eller retest. En trommel som svikter lekkasjestasjonen og senere passerer etter lukkejustering skal ikke forsvinne fra hendelsesloggen. Årsaken er viktig. Det kan peke på støping, etterbehandling, lukkingsmontering eller testeren.
Avkjøling styrer ofte syklusen. Hvis noen få sekunder ekstra beskytter ringgeometrien, hører den tiden hjemme i den aksepterte hastigheten. En raskere utløsning som skaper ovale halser eller ustabile dimensjoner er ikke en produktivitetsgevinst.
Bruk en lang nok løpetur for å avsløre utvinning og nedstrøms balanse. Registrer maskininnstillinger ved start og slutt. Desyklus-tidsguideforklarer hvordan man skiller ekstruderingsgjenvinning, støping, kjøling og håndtering. Deenergiguideforklarer hvorfor kraft og energi per akseptert trommel trenger en oppgitt målegrense.
Et nyttig siste KPI-sett inkluderer aksepterte trommel per time, førstegangsutbytte, brutto kilogram per akseptert trommel, trimkilogram per trommel, telt nedetid og energi per akseptert trommel. Hvert tall trenger en avtalt start- og stoppregel.
Planlegg fabrikkgrensen rundt topper, adkomst og varmefjerning
De offentlige maskinens dimensjoner er 9,5 x 4,1 x 6,5 m. Den boksen er ikke installasjonsplassen. Operatører, støpeformer, plattformer, skap, rør, transportører og beskyttelse strekker seg utover det. Taket skal også tillate montering og vedlikehold.
Begynn med tegningen av utstyrslayouten. Legg til vedlikeholdstrekkplass for skruer og hydrauliske komponenter. Merk formbanen fra lastebilen eller lagerområdet til platene. Kontroller kran- eller gaffeltruckkapasiteten på hvert punkt. Vis hvor fjernede varme trommer og blits vil reise.
Trykkluft trenger trykk og strømning ved maskintilkoblingen. Kinggle publiserer 0,8 MPa og 1,8 m³/min. Kompressorrommet skal ta hensyn til ledningstap, andre brukere, toppbehov, mottakervolum og luftbehandling. Blåseprosessen trenger også den avtalte luftkvaliteten.
Avkjøling krever stabil temperatur og flyt. Den offentlige siden viser 0,3 MPa og 120 L/min. Be om et varmebelastningsark som skiller formen, hydraulikken og andre forbrukere. Dimensjoner kjøleren eller kjøletårnet for den lokale omgivelsestilstanden og vannkvaliteten.
Elektrisk planlegging trenger tilkoblet last, spenning, frekvens, kabeltrasé, beskyttelse og transformatorsjekk. Sidens 70 til 80 kW "gjennomsnittlig energiforbruk"-rad er en effektreferanse. Det er ikke installert last og ikke energi per trommel.

Se gjennom helebruksplan for blåsestøpingmed maskin- og hjelpeleverandører. Sett alle leveringsbetingelser og grenser i den tekniske avtalen.
Kjør en akseptprøve som følger ett sporbart trommelparti
Fabrikkaksepttesten bør bruke godkjent trommeltegning, form og materiale. Hvis produksjonsharpiks ikke er tilgjengelig, dokumenter erstatningen og grensene for resultatet. Ikke kall en tørr maskinbevegelse for en produktgodkjenningstest.
Avtal testplanen før besøket. Navngi instrumentene, prøvestørrelsen, kjøringens varighet og akseptgrenser. Bestem hvordan stopp skal telles. Definer hvilke innstillinger som kan endres under løpeturen og hvem som godkjenner en endring.
- Bekreft bygget.Sjekk hele KGB200L/LP-modellen, ekstrudere, hode, kontroller, klemme, robot, bunnblåsing, vakthold og bestilte hjelpemidler mot kontrakten.
- Bekreft kalibrering og verktøy.Registrer instrument-IDer. Bekreft strøm-, luft- og kjøleforhold ved maskingrensen.
- Last inn godkjent materiale.Registrer harpikskvalitet, parti, farge, tilsetningsstoff og malingsoppskrift. Følg den tiltenkte formidlingsveien.
- Stabilisere prosessen.Oppnå repeterbare smelteforhold, akkumulatorgjenvinning, utladningsadferd, kjøling og uttak før du starter den formelle kjøringen.
- Frys startoppskriften.Lagre temperaturer, hastigheter, parison-profil, tidspunkter, trykk og nedstrømsinnstillinger med ett revisjonsnummer.
- Kjør det avtalte vinduet.Telle støpte, aksepterte og avviste trommer. Logg hvert stopp med varighet og årsak.
- Mål prøveplanen.Sjekk masse, dimensjoner, veggkart, ring- og halsgeometri, trimkvalitet, utseende og lekkasjeresultat.
- Revidere nedstrømsbalansen.Bekreft at roboten, trimmingen, testeren og transportørene kan opprettholde støpehastigheten uten usikker akkumulering.
- Lukk hvert avvik.Registrer resultatet, eier og retestmetode. Ikke skjul et åpent problem i en generell "test bestått"-erklæring.
Ta vare på prøver fra starten, midten og slutten. Merk hver trommel med tid, oppskrift og resultat. Ta vare på veggkartet og lekkasjeprotokollen med prøverapporten. Dette gjør et fabrikkbesøk til bevis som kan støtte senere oppstart og feilsøking.
Fotografer de godkjente prøvene og deres etiketter. Eksporter den endelige oppskriften før avslutning. Rapporten bør også liste opp uavklarte observasjoner som ikke utløste avslag. Disse detaljene gir nettstedteamet et klart omstartspunkt etter installasjonen.
Funksjonelle pakketester kan sees under maskinprosjektet hvis metoden er avtalt. Likevel kan formell designgodkjenning skje andre steder. Hold disse rapportene atskilt. Hver rapport skal angi nøyaktig hva den beviser.
Kinggles salgsprosess inkluderer inspeksjon, testing og en invitasjon til å bli med i testen. Benytt muligheten til å følgetestguide for fabrikkgodkjenning. Etter levering, gjenta en definert godkjenningskjøring med de installerte verktøyene og det lokale materialsystemet.
Bygg en tilbudsklar tilbudsforespørsel for KGB200L/LP-cellen
En nyttig forespørsel lar leverandøren sjekke hele produksjonsbanen. Start med trommefilen. Legg til en tegning, bilder og en fysisk prøve hvis tilgjengelig. Oppgi om produktet er 200L, 220L eller en annen størrelse innenfor den foreslåtte klassen.
Oppgi netto støpt vekt, brutto skuddestimat og det nummererte veggkartet. Nevn HMWHDPE-kvaliteten, fargen, tilsetningsstoffene og regelen om sliping. Oppgi innhold, lukkesystem, krav til kjemikaliebestandighet og gjeldende pakketester.
Definer utgang som aksepterte trommer per time. Legg til årlig volum, skiftmønster og planlagte omstillinger. Beskriv uttak, trimming, åpningsfinish, lekkasjetest, inspeksjon, merking og palletering. Merk hvilke varer Kinggle skal tilby og hvilke kjøperen skal levere.
Legg ved fabrikkdata. Inkluder spenning, frekvens, trykkluftkapasitet, kjølekilde, omgivelsesrekkevidde, høyde, byggehøyde, krankapasitet og tilgjengelig plantegning. Legg til foretrukket maskinorientering og trommelflyt.
Be om et skriftlig svar med den fullstendige KGB200L/LP-konfigurasjonen. Den bør inkludere formkonvolutt, ekstruder- og hodearkitektur, akkumulatorgrunnlag, verktøy, hjelpeliste, layout, akseptplan og dataoverlevering. Ikke aksepter "standard konfigurasjon" som eneste beskrivelse.
Den endelige avgjørelsen bør koble alle viktige trommelkrav til en maskinfunksjon eller test. Hvis ett krav ikke har noen eier, lukk det før ordrefrigivelse. Hvis du fortsatt samler filer, bruk Kinggle'snedlastingssenterogmaskinvideoerfor tilgjengelige referanser. Send deretter den kontrollerte prosjektpakken gjennomkontaktskjema.
Ofte stilte spørsmål
Disse svarene dekker kjøpsspørsmålene som oftest endrer konfigurasjonen eller akseptplanen. De bruker de gjeldende Kinggle-produktsidene som maskinreferanse. Prosjektdokumenter bør kontrollere den endelige bestillingen.
Hvilke produkter er KGB200L/LP designet for å lage?
Kinggle posisjonerer KGB200L/LP som en 250L-klasse spesialmaskin for 220L dobbeltringede blå kjemiske tromler. En annen trommel trenger fortsatt kontroller for brutto formmasse, formtilpasning, veggfordeling, lukkinger, kjøling, uttak og nødvendige pakketester.
Betyr 300 stk/t at maskinen produserer 300 kjemiske fat i timen?
nr. Produkttabellen merker 300 stk/t som tørrsyklus. Den samme siden publiserer 17 til 20 stykker per time for sin navngitte kjemiske trommelapplikasjon. Endelig akseptert produksjon må bevises med produksjonsform, harpiks, kjøling, automatisering og kvalitetsplan.
Kan KGB200L/LP lage en 15 kg ferdig trommel?
Siden viser en referanse på 12 til 15 kg ferdig trommel og en 18 kg PE-akkumulatorvektreferanse. Brutto parisonmasse inkluderer også blitz og annen trim. Bekreft den fullstendige massebalansen, harpiksbasis, reserve og veggkart før du fryser hodekonfigurasjonen.
Er KGB200L/LP samme maskin som KGB200L?
Nei. Kinggle publiserer dem som relaterte, men distinkte konfigurasjoner. Siden KGB200L/LP viser to 100 mm skruer, en dobbeltlagsbeskrivelse og en maskinvekt på 39 t. KGB200L-siden viser én 120 mm skrue og 36 t maskinvekt.
Gir kjøp av denne maskinen trommene FN-sertifisering?
Nei. En maskin gir ikke et FN-emballasjemerke. Godkjenning gjelder for testet emballasjedesigntype i henhold til relevante regler. Den ferdige trommelen, lukninger, tiltenkt innhold eller testmedier, forberedelse, testresultater og pågående produksjon kontrollerer alt.
Hva skal jeg sende for et KGB200L/LP-tilbud?
Send trommeltegning, bilder, prøve, dimensjoner, åpninger, nettovekt, veggkart, HMWHDPE-kvalitet, trimmestimat, lukkinger, innhold, tester, akseptert utgangsmål, nedstrøms omfang og fabrikkverktøy. Oppgi også nødvendig lagstruktur og automatiseringsgrense.
Gjør en godkjent trommel til en komplett maskinspesifikasjon
Send Kinggle trommelegningen, materialet, veggkartet, lukkingene, testplanen, utdatamålet og fabrikkverktøy. Ingeniørteamet kan deretter bekrefte KGB200L/LP-konfigurasjonen, form, hjelpemidler og akseptomfang.
Be om en KGB200L/LP-løsning