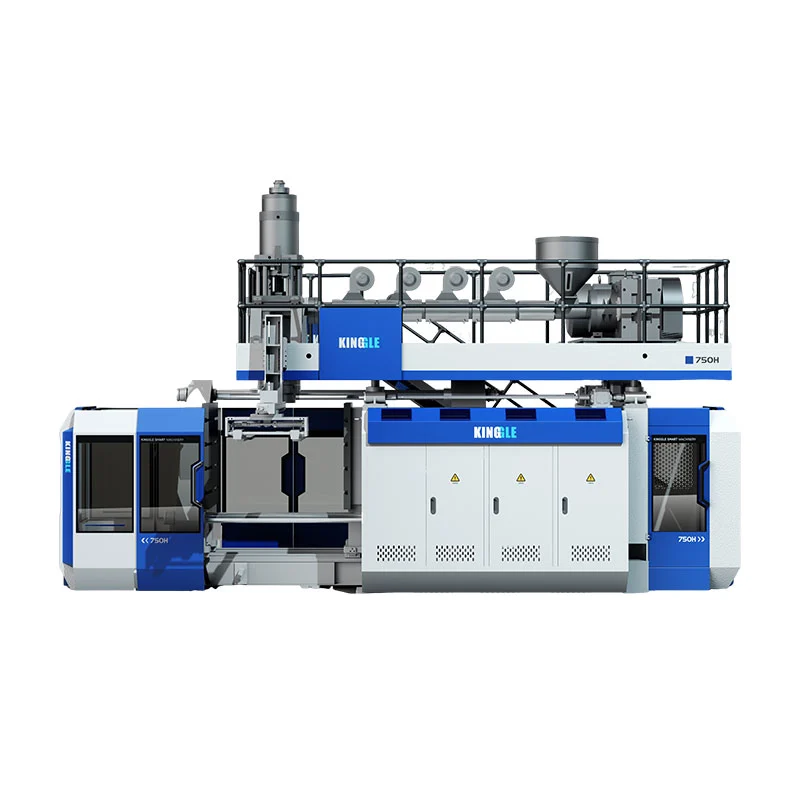
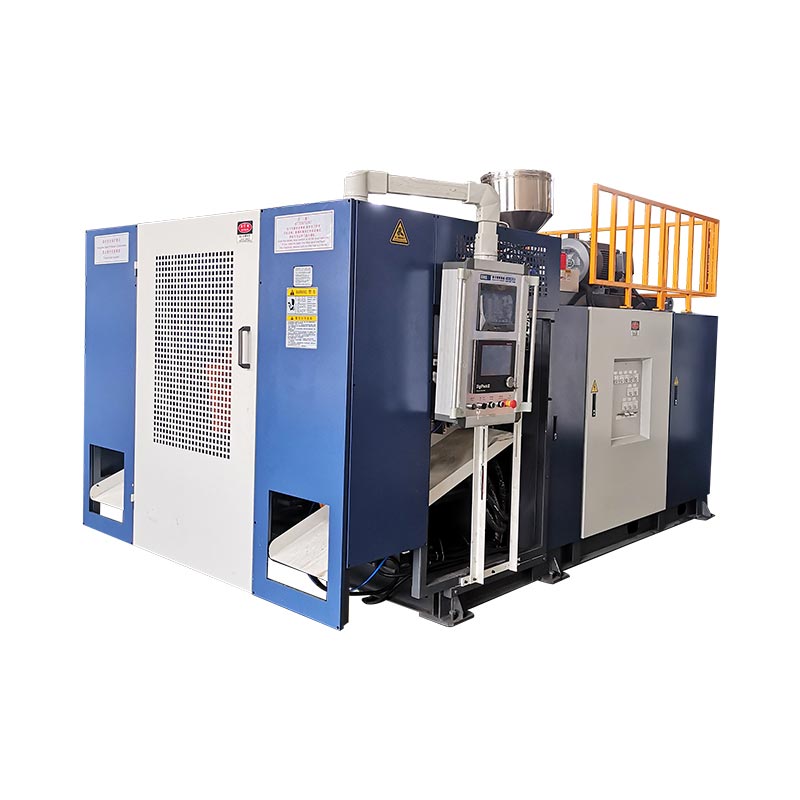
Konfigurer KGB110A fra en målt produktprøve, ikke fra 160L-navnet alene. Registrer delens geometri, nettovekt, veggkart, harpiks, trim og produksjonsmål. Bruk deretter disse inngangene til å sjekke formkonvolutten, brutto etterspørsel etter ekstrudering, gjenvinning av ekstrudering, klemkrav og fabrikkverktøy.
En 160 liters blåsestøpemaskin kan lage svært forskjellige produkter. En hulvegsbom har et bredt prosjektert areal. En pongtong kan ha lange trekksoner og forseglingskrav. Et bordpanel kan være bredt, men relativt grunt. Ett modellnavn fjerner ikke disse forskjellene.
Det mest nyttige utgangspunktet er ofte objektet som allerede ligger på kjøpers skrivebord. Mål det, vei det og merk av områdene som betyr noe. Den prøven blir koblingen mellom produktdesign, verktøy, maskinkonfigurasjon og aksepttesten.

Den seks sider lange eksempelfilen som skal drive prosjektet
Dimensjonert deltegning, totalstørrelse, åpninger, innsatser og monteringsgrensesnitt.
Netto delvekt, materialkvalitet, farge, tilsetningsstoffer og tillatt ettersliping.
Veggtykkelseskart med kritiske steder og krav til produkttesting.
Trimkart som viser toppblits, bunnhale, håndtakskrot og andre tap.
Akseptert utgangsmål, skiftmønster, automatisering og nedstrømsarbeid.
Fabrikkkraft, luft, vann, tilgang, løft og tilgjengelig celleplass.
Merknad om publiserte data:Kinggles nåværende sidetittel og søknadstekst plasserer KGB110A i 160L-klassen. Den samme siden viser for øyeblikket 120 L i sammendraget og tabellen for maksimal kapasitet. Denne artikkelen følger den publiserte 160L produktposisjoneringen, men den nøyaktige bestilte kapasiteten må bekreftes i tilbudet og den tekniske avtalen.
Start med produktprøven, ikke katalogetiketten
Prøven forteller deg hvor maskinavgjørelsen kan feile. Dens ytre dimensjoner påvirker formen. Dens vekt og trim påvirker akkumulatoren. Dens brede overflater påvirker det projiserte området. Dype hjørner og håndtak påvirker veggfordelingen. Kjøleatferden påvirker syklustid og fjerning.
Volum er fortsatt nyttig. Det hjelper med å plassere prosjektet i et generelt maskinområde. Likevel kan to produkter med samme lukkede volum trenge forskjellige hoder, klemmer eller formåpninger. En klumpete flottør kan inneholde mer luft mens du bruker mindre harpiks enn et tett teknisk panel med lokale ribber og tykke monteringssoner.
Ikke stol på en konkurrents ferdige del som eneste kilde. Hvis mulig, legg til den originale designfilen og det tiltenkte ytelseskravet. En kopiert prøve kan inneholde veggtykkelse som kompenserer for en gammel form eller prosess. Å gjenta den veggen uten å forstå jobben kan legge til vekt uten å forbedre ytelsen.
Kinggle er dokumentertsalgsprosessbegynner med produktbilder, tegninger, vekt, størrelse og materiale. Den ber også om krav til tykkelse, produksjon og kjemisk motstand. Den rekkefølgen er praktisk fordi maskinanbefalingen følger produktbeviset.
Eksempelfilen skal ha ett revisjonsnummer. Hvis halsen, håndtaket, innsatsen eller den totale lengden endres, oppdater filen før maskinen og formen fryses. Dette unngår et prosjekt der tilbudet passer til et tidlig utvalg, men produksjonstegningen ikke lenger passer til den siterte cellen.
Bygg et eksempeldossier som kan overleve teknisk gjennomgang
Begynn med grunnleggende mål. Registrer total lengde, bredde og høyde. Legg til åpningsdiametre, halsfinish, flensstørrelse, håndtaksklaring og posisjonen til ethvert innlegg. Merk skillelinjen og synlige klemområder hvis prøven avslører dem.
Vei hele produktet på en kalibrert vekt. Separer deretter eventuelle flyttbare komponenter som ikke er blåsestøpt. En hette, plugg, metallinnsats eller skumfylling skal ikke regnes som støpt plast. Registrer materialidentifikasjonsmetoden i stedet for å anta polymeren fra utseende.
Veggtykkelse trenger et stedskart. Nummerer punktene på en tegning eller et bilde. Inkluder hjørner, skulderoverganger, håndtak, basekontakter, monteringssoner og brede paneler. En enkelt gjennomsnittlig tykkelse skjuler det tynne området som kan kontrollere ytelsen.
Deretter skriver du produkttestene. En flottør, trafikkbarriere, møbelpanel og industricontainer har ikke samme beståelseskriterier. Bruk kjøpers faktiske tegning, forskriftskrav eller intern test. Ikke lån fallhøyde, last eller lekkasjetest fra et ikke-relatert produkt.
| Eksempel på bevis | Hvordan ta opp det | Maskinbeslutning påvirket |
|---|---|---|
| Generell geometri | Dimensjonert tegning eller sjekket 3D-fil | Formkonvolutt, senterlinje, hodeposisjon og fjerningsbane |
| Netto støpt vekt | Vekt uten separat sammensatte deler | Utgangspunkt for brutto sognemesse |
| Veggfordeling | Nummererte steder med valgt målemetode | Parison-profil, skuddfordeling og prøvekriterier |
| Harpiks system | Karakter, leverandør, farge, tilsetningsstoffer og sliperegel | Skrueegnethet, smeltehastighet og prosesseringsvindu |
| Trim og blink | Forventet topp, bunn, håndtak og sideskrot | Akkumulatorbehov og slipelast |
| Funksjonstester | Navngitt metode, tilstand, prøvestørrelse og bestått grense | Formdesign, kjøling, veggmål og FAT scope |
| Akseptert utgang | Gode deler per time eller skift etter befaring | Utvinningsgrad, kjøling, automatisering og nedstrømskapasitet |
En prøve er bevis, ikke en fullstendig spesifikasjon. Det kan ha eldet, skjevt eller absorbert kjemikalier. Bruk den til å stille bedre spørsmål, og plasser deretter den godkjente tegningen og teststandarden over den fysiske prøven i dokumenthierarkiet.
Les KGB110A-spesifikasjonen som et sett med kontroller
DeKGB110A produktsidepubliserer en 6,6 x 4,2 x 5,2 m maskinstørrelse og 22 t maskinvekt. Dens klemseksjon viser 760 kN, en 1100 x 1400 mm plate og en 1000 x 1400 mm maksimal form. Siden gir også et område på 610 til 750 mm formtykkelse.
For åpning og bevegelse viser siden 600 til 1600 mm og et 600 mm bevegelig slag. Disse tallene trenger formen ved siden av dem. Det nyttige spørsmålet er om den fullstendig avkjølte delen kan frigjøre og forlate formen med tiltenkt robot, innsatser og trim fortsatt festet.
Ekstruderingsdelen viser en 110 mm skrue, 25 L/D-forhold, 75 kW ekstrudermotor og fire varmesoner. Publisert HDPE-smeltekapasitet er 160 til 200 kg/t. Dette området tilhører sidens HDPE-ordlyd. Det beviser ikke samme hastighet for et annet materiale eller formulering.
Hodeseksjonen publiserer 12(20) L akkumulatorkapasitet og 9(15) kg PE akkumulatorvekt. Den viser også en maksimal stiftdiameter på 450 (600) mm. Parentetiske verdier kan gjenspeile konfigurasjonsvalg, men siden definerer ikke regelen. Forslaget må angi valgt hode, dyseverktøy og harpiksgrunnlag.
Siden beskriver standardmodellen med MOOG 100 tykkelseskontroller, robotarm og bunnblåsesystem. Dette er førsteparts publiserte uttalelser. Tilbudet skal fortsatt navngi hver levert vare, dets grensesnitt og eventuelle prosjektspesifikke endringer.
Fabrikklesing:ikke kopier tabellen til en innkjøpsordre uten spørsmål. Sett prøvemålingen, formtegningen eller nytteberegningen ved siden av hver spesifikasjon som den er ment å tilfredsstille.
Oversett produktformen til formtilpasning og fjerningsplass
Produkttegningen blir en form først etter tilsetning av krympestrategi, hulromsstål, kjøling, pinch-off, ventiler, halsverktøy og montering. Den resulterende sammenstillingen kan være mye større enn produktet. En del som ser komfortabel ut innenfor en grense på 1000 x 1400 mm kan bli tett når tilkoblinger og bevegelige enheter er lagt til.
Sjekk bredde, høyde og installert tykkelse separat. Bruk hele enheten, inkludert støtteplater og adaptere. Bekreft monteringsmønsteret mot 1100 x 1400 mm platereferanse. Vis vann-, hydrauliske, pneumatiske og elektriske koblinger i deres installerte posisjoner.
Åpningsplass er et bevegelsesproblem. Et bordpanel må kanskje fjerne dype ribber. En barriere kan forlate hulrommet i en vinkel. En pongtong kan forbli fleksibel mens den er varm og kan trenge støtte under uttak. Robotgrepet og delrotasjonen trenger sin egen feide konvolutt.
Planlegg ruten for muggskifte samtidig. KGB110A-siden gir en maskinvekt på 22 t, men publiserer ikke den tillatte formvekten. Spør Kinggle om den endelige grensen for formvekt, løftepunkter og tegning for generell arrangement. Verifiser deretter plantekranen, krokhøyde og tilnærming.
Muggkjøling kan kontrollere hele syklusen. Store overflater trenger balanserte kretsløp, mens tykke egenskaper kan kreve fokusert kjøling. Deekstrudering blåsestøping mold guidedekker avklemming, lufting og kretsplanlegging mer detaljert.
Beregn brutto etterspørsel før du velger hodet
Akkumulatoren skal levere alt materiale som forlater dysen under en støpehendelse. Ferdig produktvekt er kun en del. Hodet mater også blits, haler, håndtakskrot og alt materiale som trimmeprosessen fjerner.
Brutto formmasse = netto støpt produkt + flash og trim + dokumentert prosessgodtgjørelse
Bruk målte eller muggavledede verdier. Det er ingen universell skrapprosent for flottører, sperrer, møbler og tekniske deler.
Kinggle publiserer 9(15) kg som PE-akkumulatorvektlinje for KGB110A. Behandle det som en hode- og materialreferanse, ikke ferdigproduktkapasitet. PE-kvalitet, smeltetemperatur, resirkulert innhold og forminnstilling kan endre brukbar oppførsel. En annen harpiks krever sin egen gjennomgang.
Parison lengde betyr noe med masse. En lang form kan synke eller strekke seg før formen lukkes. En bred dyse kan redusere behovet for trekking rundt produktet, men kan endre hode- og verktøykrav. Registrer dysestørrelsen, programmert gap, ekstruderingstid og parisonposisjon under forsøket.
Brutto etterspørsel påvirker også sliping. Kraftig blink kan passe til akkumulatoren mens det skaper en stor skrapstrøm. Granulator-, transport- og blandesystemet må følge med. Hvis det kommer tilbake maling til produktet, hører dets prosentandel og kontamineringskontroller inn i den godkjente formuleringen.
Forlat kontrollområde for profilkorrigering. Et hode som løper på den praktiske kanten kan ha lite plass til tykkere hjørner eller en lengre seksjon. Forsøket skal vise stabil bruttomasse, akseptabel pute og repeterbar formplassering over et definert prøvevindu.
Gjør veggkartet til en kontrollert sogneprofil
Veggkartet sier hvor produktet trenger materiale. Presisjonsprofilen sier når dørgapet skal endres når parisonen forlater hodet. Å koble disse to postene er mer nyttig enn å kopiere en profil fra en annen del.
Nummerer veggplasseringene på prøvetegningen. Etter hvert forsøk, kutt eller mål de samme stedene i samme rekkefølge. Registrer delvekt og profilrevisjon med hver gruppe. Hvis flere innstillinger endres på en gang, mister laget årsaken til resultatet.
KGB110A-siden navngir en MOOG 100 tykkelseskontroller. ENMoog DigiPack III-manual hostet av Kinggleforklarer en kontrollermetode som lagrer produktfiler og relaterer programmert veggtykkelse til maskinposisjon. Det er nyttig prosessbevis, men det identifiserer ikke det eksakte kontrollergrensesnittet som leveres på hver KGB110A.
En profil kan ikke fikse alle defekter. Dysens og dorgeometrien, hodesentrering, smeltetemperatur, formsvulling og støpetidspunkt har fortsatt betydning. Hvis formen kommer inn i formen utenfor midten, kan tilsetning av materiale skjule symptomet mens vekten øker.
Når delen passerer, lagrer du hele oppskriften. Inkluder materiale, farge, temperaturer, skuddinnstilling, profilfil, blåsing, kjøling og formrevisjon. Deparison programmeringsguidegir en fyldigere stemmesekvens.
Match ekstruderingsgjenvinning til kjøling og akseptert effekt
Den offentlige tabellen viser 160 til 200 kg/t som KGB110A HDPE-smeltekapasitetsområdet. Produksjonsspørsmålet er om den valgte skruen kan fylle opp akkumulatoren før neste skudd samtidig som den opprettholder stabil smeltekvalitet. En maksimal brosjyresats kan ikke svare på det i seg selv.
Beregn brutto timebehov fra hele sognet. Bruk de planlagte støpebegivenhetene per time og aktive utsalgssteder. Sammenlign deretter resultatet med den testede smeltehastigheten for den faktiske harpiksen, fargen og slipetilstanden.
Brutto materialbehov, kg/h = brutto formingsmasse x støpebegivenheter per time x aktive emner per hendelse
KGB110A-siden viser 320 stk/t, men merker den tørrsyklus. Tørrsyklus er en maskinbevegelsesreferanse. Produktutgang inkluderer akkumulatorgjenvinning, formdannelse, blåsing, kjøling, eksos, åpning, uttak, trimming og kvalitetstap.
Store deler bruker ofte mye av syklusen på kjøling. Den tiden kan tillate ekstruderen å fylle hodet på nytt. Hvis bedre formkjøling forkorter syklusen, øker den nødvendige smeltehastigheten. Syklusoptimalisering må derfor kontrollere gjenvinning og veggkvalitet, ikke bare muggtemperatur.
Rapporter aksepterte deler per time etter avtalte kontroller. Hold tørr syklus, brutto sykluser, avslag og stopp i separate kolonner. Desyklus-tidsoptimaliseringsveiledningviser hvordan du bygger et trinnvis tidsbudsjett.
Sjekk 760 kN mot prosjektert areal og prosesstrykk
Kinggle publiserer 760 kN klemkraft for KGB110A. Dette tallet blir nyttig bare ved siden av hulrommets projiserte område og det avtalte indre trykket. Projisert område er hulromssilhuetten på skilleplanet. Det er ikke beholdervolum eller overflateareal.
En bred barriere eller bordplate kan skape betydelig skillelast selv når det er grunt. En dyp, men smal flyte kan oppføre seg annerledes. Oppsett med flere hulrom eller flere deler øker det totale projiserte området sett av klemmen.
Produktsiden viser 0,8 MPa blåsetrykk. Bruk selve produksjonsvinduet i beregningen. Muggventilering, smeltetemperatur, overflatedetaljer og veggtykkelse kan endre det nødvendige trykket. Fabrikktesten skal registrere innstilt trykk og tilgjengelig maskininnløpstrykk.
Flash-tilstand er nyttig bevis. Voksende blits kan peke på overdreven separasjonskraft, slitte klemområder, innrettingsproblemer eller overflødig materiale. Ikke korriger alle blitsproblemer ved å øke klemkraften. Inspiser formen og bearbeid sammen.
Maskinleverandøren og formleverandøren bør godkjenne én beregning. Sett prosjektert areal, prosesstrykk, klembehov og antatt faktor i teknisk fil. Dette forhindrer to separate godkjenninger som er avhengige av ulike forutsetninger.
Kontroller beregningen på nytt hvis hulrommets layout endres. Å legge til en andre del, flytte skillelinjen eller forstørre et panel kan endre projisert område. Innsatser og sidehandlinger kan også endre hvordan formen reagerer. Den endelige formtegningen, snarere enn en tidlig produktskisse, bør lukke denne sjekken.
Definer materiallagene i stedet for å stole på en funksjonsfrase
KGB110A-siden sier at plattformen kan tilby enkeltlagsprodukter og kan også konstruere dobbeltlags- eller flerlagsstrukturer. Den samme offentlige spesifikasjonstabellen viser én 110 mm skrue og én 75 kW ekstrudermotor. Et flerlagsprosjekt trenger derfor en konfigurasjonstegning utover standardtabellen.
Begynn med produktgrunnen for et nytt lag. Det kan være fargeplassering, resirkulert kjernemateriale eller en funksjonell barriere. Oppgi materialet i hvert lag og målforholdet. Sjekk kompatibilitet, behandlingstemperaturer og tillatt variasjon.
Be så om smeltebanediagrammet. Den skal identifisere hver ekstruder, adapter, hodekanal og kontrollpunkt. Forslaget bør også vise motorstørrelser, varmelaster, materialhåndtering og revidert brukssum. En generisk "flerlags"-etikett definerer ikke dette utstyret.
Omstillingsarbeid vokser med hver materialvei. Spylevolum, rengjøringstilgang, fargesekvens og skrapsegregering påvirker driftstiden. Hvis produktet ikke trenger flere lag, kan det ekstra systemet legge til arbeid uten å skape kjøperverdi.
Enkeltlags retning
Bruk én definert harpiksstrøm når produktets ytelse, farge og resirkuleringsplan kan oppfylles med én veggstruktur.
Flerlags retning
Be om en prosjektspesifikk ko-ekstruderingskonfigurasjon når hvert lag har en dokumentert funksjon og akseptområde.
Kingglesflerlags co-ekstruderingsguideforklarer lagroller og spørsmålene som hører hjemme i tilbudsforespørselen.
Planlegg hele cellen rundt en 22 t maskin
De publiserte maskindimensjonene er 6,6 x 4,2 x 5,2 m. Maskinens vekt er 22 t. Disse verdiene starter anleggsoppsettet. De inkluderer ikke serviceklarering, trapper, formhåndtering, harpiksutstyr, kompressor, kjølesystem, uttak eller nedstrøms etterbehandling.
Sjekk den vertikale banen først. Bygget trenger nok høyde for maskin, plattformadkomst og planlagte løft. Merk ruten for dysehodet og ekstruderkomponentene hvis vedlikehold krever fjerning av overhead. Bekreft krankapasiteten og krokrekkevidden fra den endelige tegningen.
Siden KGB110A publiserer 0,3 MPa og 120 L/min for kjølevann. Prosjektbladet trenger også innløpstemperatur, returgrense, vannkvalitet, filtrering og kretsomfang. Et strømningsnummer uten temperatur kan ikke dimensjonere kjølesystemet.
For trykkluft viser siden 0,8 MPa og 1,8 m³/min. Bekreft topp- og gjennomsnittsbehov, mottakerstørrelse, duggpunkt, filtrering og tilkoblingsstørrelse. Store blåsehendelser kan trekke trykket ned når headeren er underdimensjonert.
Siden merker 52 til 60 kW som gjennomsnittlig energiforbruk. Fordi kW er effekt, behandle dette som en publisert driftseffektreferanse. Ikke konverter det til kWh per del.EUROMAP 46.2knytter produktrelatert energimåling til en gitt maskin, form og produkt under stabile forhold.
Defabrikkverktøy guidedekker elektriske grenser, luft, vann, anleggsarbeid og adkomst. Bruk den endelige generelle tegningen i stedet for den offentlige konvolutten for installasjonsgodkjenning.

Bevis konfigurasjonen med en sporbar produktprøve
En fabrikkprøve bør gjenskape produktjobben beskrevet i eksempelfilen. Den godkjente formen, harpiksen og de viktigste alternativene må være til stede. Hvis en erstatning brukes, noter forskjellen og begrens konklusjonene tilsvarende.
Planlegg prøvesekvensen før du kjører. Antall deler i formrekkefølge. Definer når stabil produksjon starter og hvor lenge målevinduet varer. EUROMAP 46.2 krever stabile maskinforhold for sin produktrelaterte energimetode og dokumenterer produktkvalitet som en del av testkonteksten.
- Identifiser konfigurasjonen.Registrer maskinens serienummer, hodealternativ, dyseverktøy, formrevisjon, kontroller og installert automatisering.
- Bekreft formuleringen.Registrer harpikskvalitet, leverandør, farge, tilsetningsstoffer og oppmalingsinnhold fra selve prøvematerialet.
- Fang oppskriften.Lagre temperaturer, skuddinnstillinger, veggprofil, blåseinnstillinger, kjøleforhold og automatiseringstid.
- Lukk massebalansen.Vei produktet, hver trimstrøm og hele bruttoskuddet. Sammenlign det med det siterte hodet.
- Mål veggkartet.Bruk de nummererte stedene og avtalt metode. Hold avlesningene knyttet til hvert prøvenummer.
- Kjør funksjonskontroller.Bruk kun de produktspesifikke testene og grensene som er skrevet i det godkjente kravet.
- Tell utgang ærlig.Separat tørrsyklus, bruttosykluser, aksepterte deler, avvisninger og stopp over avtalt periode.
- Record verktøy.Mål kraft, luft og vann ved definerte grenser mens det aksepterte produktet lages.
- Lukk åpne elementer.Gi hvert avvik en eier, korrigerende tiltak, beviskrav og forfallsdato.
Ikke velg bare den beste delen for rapporten. Hold en sekvens som viser variasjon. Hvis oppskriften endres, start en ny prøvegruppe. Dette skiller prosessutvikling fra akseptbevis.
Bli enige om måleverktøyene før testen. Registrer skalaoppløsning, tykkelsesmetode og kalibreringsstatus der de påvirker resultatet. Bruk de samme verktøyene for prøvesekvensen. Hvis kjøper og leverandør måler med ulike metoder, sammenligne disse metodene før du bestemmer deg for at delene er uenige.
Et mislykket resultat trenger kontekst. Ta vare på de relaterte innstillingene, alarmhistorikken, prøvenummeret og inspeksjonsprotokollen. En korrigert del kan bevise reparasjonen, men den bør ikke slette det tidligere avviket. Denne historikken hjelper teamet med å avgjøre om løsningen er stabil eller midlertidig.
Lagre rådata, bilder, eksport av oppskrifter og signerte sammendrag sammen. Detestguide for fabrikkgodkjenninggir en bredere protokoll for maskin-, produkt- og dokumentsjekker.
Bruk fire porter for å avgjøre om KGB110A passer
KGB110A hører hjemme på shortlisten når fire bevisporter lukkes. For det første passer formen til platen, konvolutten, tykkelsesområdet og bevegelsen. For det andre kan det valgte hodet levere den grove formen med nyttig kontrollområde. For det tredje støtter ekstruderingsgjenvinning målsyklusen med det faktiske materialet. For det fjerde kan fabrikken levere nødvendige hjelpemidler og håndtering.
En 160L-etikett kan ikke erstatte noen port. En lang del kan mislykkes i formsjekken. En tung del kan mislykkes i skuddkontrollen. En kort syklus kan mislykkes i gjenopprettingssjekken. En fabrikk med begrenset høyde kan mislykkes i installasjonskontrollen.
Flytt ned et maskinområde når produktet og formen er mye mindre og den større plattformen ikke tilfører noen nyttig kapasitet. Flytt opp eller be om en annen konfigurasjon når brutto skudd, muggplass eller klemmebehov overstiger det påviste området. DeKGB100B 120L guidegir de tilstøtende ingeniørsjekkene i lavere rekkevidde.
Avslutt valget med en signert kravmatrise. Hver linje skal navngi kjøperens input, den foreslåtte konfigurasjonen og bevisene som vil bevise samsvar. Ukjente elementer bør forbli åpne i stedet for å bli erstattet med en brosjyreforutsetning.
Maskinmodellen er da resultatet av produktfilen. Den ordren gir formdesigneren, maskinbyggeren og kjøperen ett sett med fakta å jobbe ut fra.
Ofte stilte spørsmål
Hvilke produkter er KGB110A 160L blåsestøpemaskinen beregnet på?
Kinggles produktside viser tønner, møbler, flottører, pontonger, leker, bildeler og trafikkbarrierer. Dette er applikasjonsfamilier. Det spesifikke produktet trenger fortsatt kontroller for formtilpasning, brutto formmasse, klembehov, materiale, kjøling og fjerning.
Hvorfor skal jeg sende en fysisk prøve samt en tegning?
Tegningen definerer den godkjente geometrien, mens prøven hjelper ingeniørteamet med å inspisere vekt, skillelinje, trim, veggfordeling og håndtering. Bruk begge når det er mulig. Tegningen og de skriftlige prøvene skal kontrollere om prøven avviker fra dagens design.
Er 320 stk/t produksjonseffekten til KGB110A?
Nei. Siden KGB110A merker 320 stk/t som tørrsyklus. Akseptert produksjon må inkludere ekstruderingsgjenvinning, formdannelse, blåsing, kjøling, uttak, trimming, avslag og tellede stopp med produksjonsformen og harpiksen.
Kan en 15 kg ferdig PE-del kjøres på KGB110A?
Den offentlige tabellen viser 9(15) kg som PE-akkumulatorvektreferanse, ikke ferdigproduktkapasitet. Brutto formingsmasse inkluderer produktet og all flash eller trim. Bekreft valgt hode, harpiksbasis og driftsmargin, og bevis deretter resultatet i produktprøven.
Gjør standarden KGB110A flerlagsprodukter?
Produktbeskrivelsen nevner enkeltlags- og flerlagsløsninger, mens den offentlige tabellen viser én skrue og én ekstrudermotor. Et flerlagsprosjekt trenger en separat smeltebanetegning, ekstruderliste, hodekonfigurasjon, lagforholdsområde og revidert verktøyark.
Hva bør inkluderes i en KGB110A-forespørsel?
Send produkttegningen, prøvebilder, dimensjoner, nettovekt, veggkart, harpiks, trimmestimat, kvalitetstester, akseptert utgangsmål, formdata og fabrikkverktøy. Kinggle kan deretter bekrefte hode, formplass, ekstruderingsarrangement og akseptplan.
Send produktbeviset, ikke bare et volum
Del prøvefilen, forminformasjon, utgangsmål og planteforhold med Kinggle. Prosjektteamet kan bruke disse faktaene til å bekrefte KGB110A-konfigurasjonen og definere en produktbasert prøveversjon.
Be om en KGB110A-konfigurasjonsgjennomgangKilder og anmeldelsesgrunnlag
- Kinggle, 160L akkumulert blåsestøpemaskin, modell KGB110A. Produktposisjonering, spesifikasjoner og oppgitte bruksområder, kontrollert 15. september 2026.
- Kinggle salgsprosess. Forespørsel om produktinformasjon og oppgitt arbeidsflyt for inspeksjon, kontrollert 15. september 2026.
- Moog DigiPack III bruksanvisning hostet av Kinggle. Lagrede produktfiler og programmert veggtykkelseskontroll for akkumulator- eller kontinuerlige maskiner.
- EUROMAP 46.2, Ekstruderte blåsestøpemaskiner, bestemmelse av produktrelatert energiforbruk. Versjon 1.0, januar 2014.
Redaksjonelt notat:Kinggle er produsent og utgiver av denne veiledningen. Produktdata presenteres som førsteparts publisert informasjon. Den signerte prosjektspesifikasjonen og bevitnet rettssak skal kontrollere den bestilte maskinen.