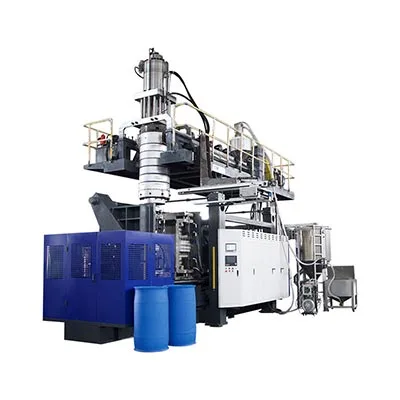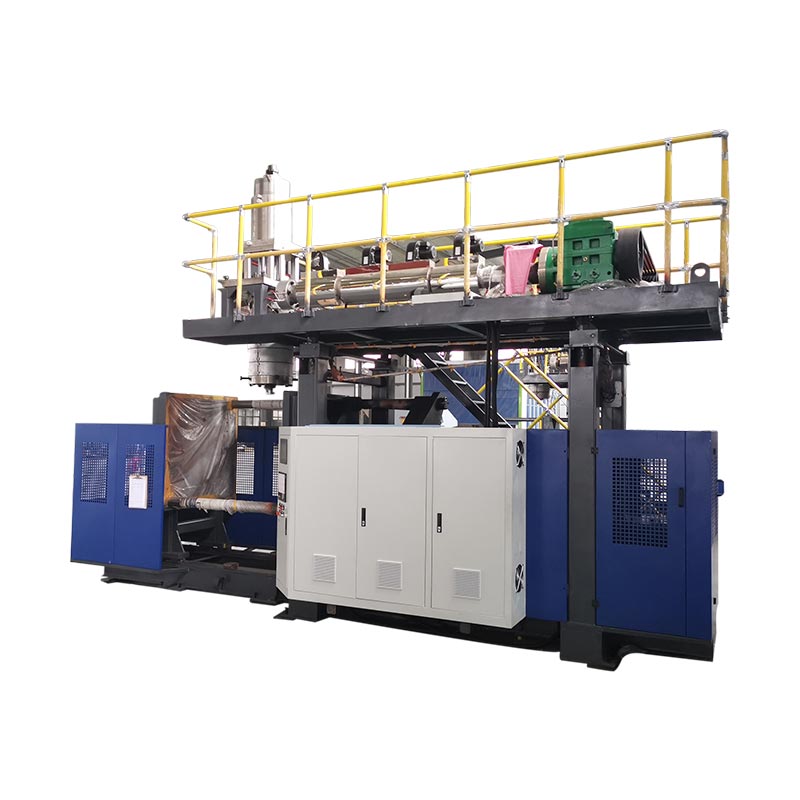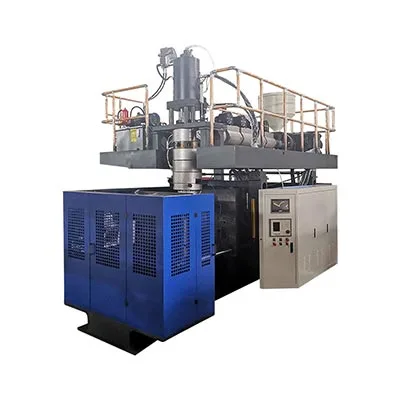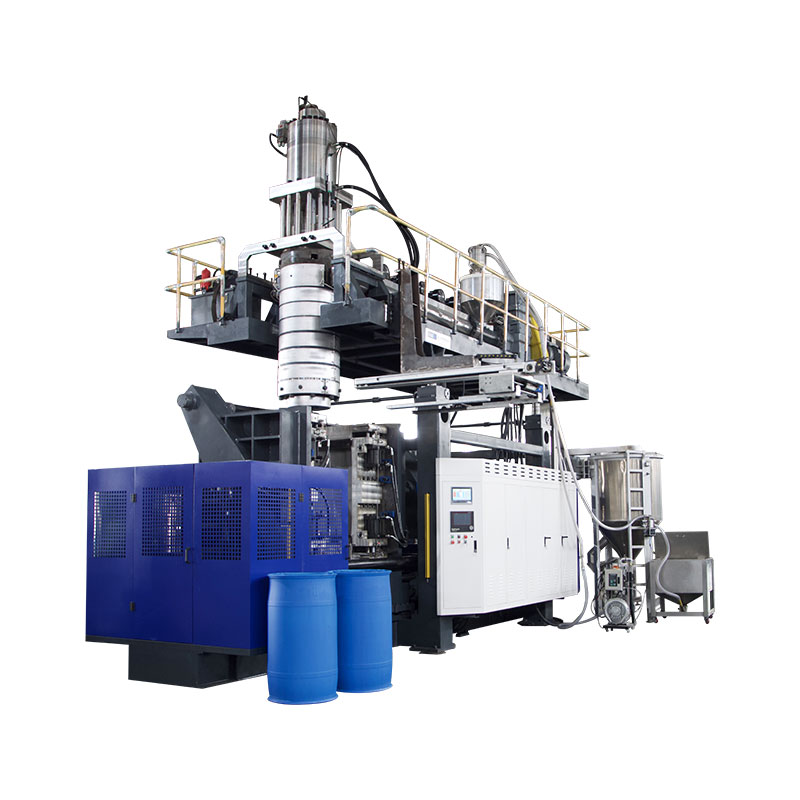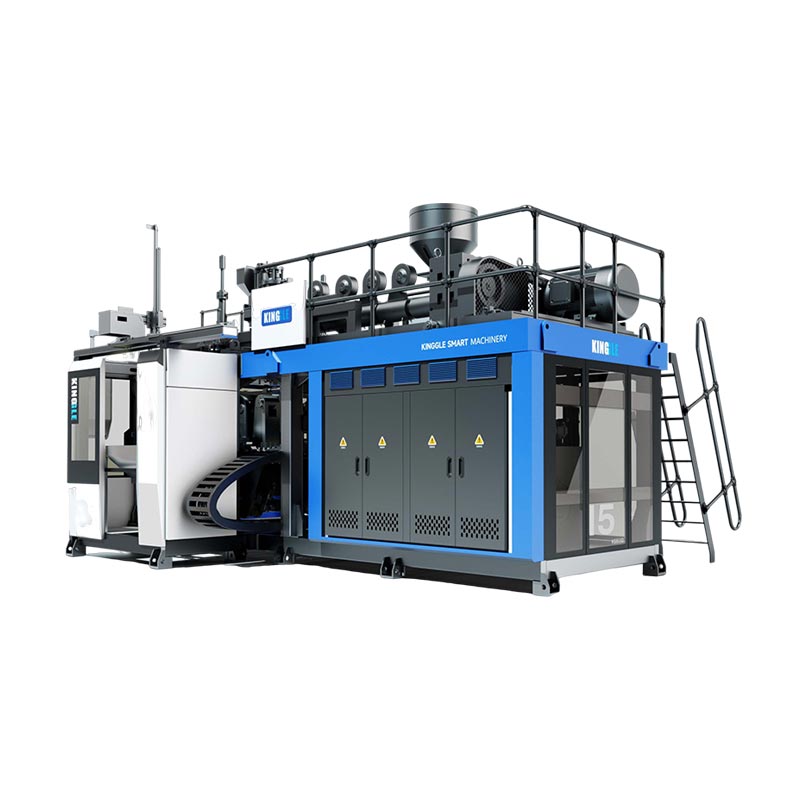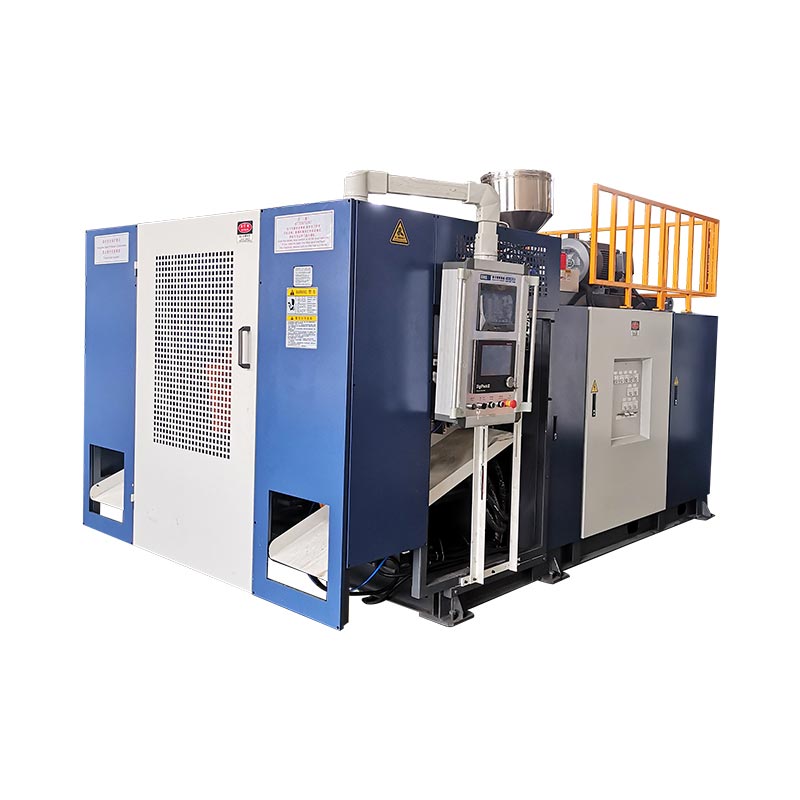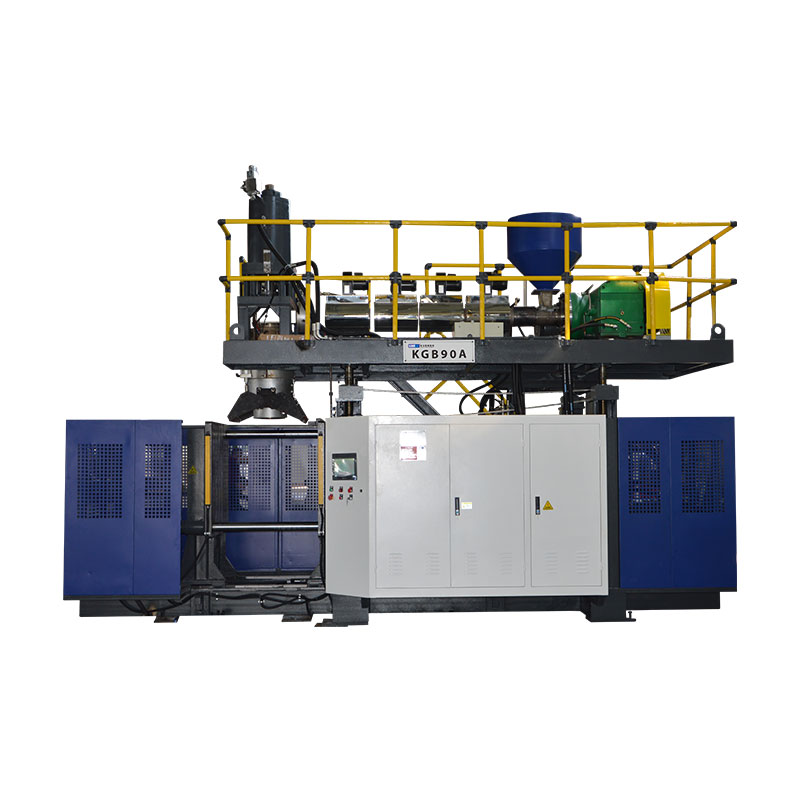
En omstilling av blåsestøpemaskin er fullført bare når den nye formen, materialbanen, verktøyet, oppskriften og nedstrømsoppsettet er korrekt identifisert og den nye delen består sine definerte kontroller.Å starte automatiske sykluser er en mellommilepæl, ikke bevis på fullføring. Den sikreste og raskeste praktiske metoden er å forberede alt mulig før stopp, isolere farlig energi for utsatt arbeid, gjenopprette funksjoner i en kontrollert rekkefølge og måle tid til første aksepterte produksjonsvindu, med akseptdefinisjon, overgangstap, ansvarlig godkjenner og nødvendig bevis registrert før teamet starter neste produksjonskampanje fra en kontrollert og sporbar produksjonsbaseline.

Terminologinotat:Produksjonsteam kan beskrive dette arbeidet som en ekstruderingsblåsestøpemaskinbytte, blåsestøpeformbytte, moldbytte, verktøybytte, flaskelinjebytte, blåsestøpingfargeendring, blåsestøpingsharpiksbytte eller blåsestøpingsoppskriftsendring. Disse etikettene overlapper hverandre, men de beskriver ikke alltid samme omfang. I jobbpakken skal det stå nøyaktig hvilke fysiske, materielle, digitale og nedstrømselementer som vil endre seg.
Fem avgjørelser som styrer omstillingen
- Definer sluttpunktet som en akseptert del og stabilt produksjonsvindu.
- Identifiser hvert endret element: form, formverktøy, blåsestift, harpiks, farge, oppskrift og nedstrømsutstyr.
- Flytt verifisering, iscenesettelse og dokumentasjon utenfor vinduet med stoppet maskin der det er trygt.
- Bruk stedets autoriserte prosedyre for farlig energi før noen går inn i en utsatt faresone.
- Registrer det godkjente oppsettet og bevis slik at neste kjøring starter fra en kontrollert baseline.
| Bytt domene | Hva må matche den nye jobben | Start bevis på nytt | Typisk skjult avhengighet |
|---|---|---|---|
| Mold og grensesnitt | Riktig revisjon, montering, kjøling, blåsestift/kjerne og uttaksforhold | Kontrollert manuell bevegelse og lekkasjefrie tilkoblinger | Slangeføring, sensorposisjon eller nedstrøms klaring |
| Dyse- og parisonverktøy | Godkjent verktøyidentitet, mekanisk posisjon og kalibrering | Rett, stabil form for formen | Verktøyfilen samsvarer ikke med installert maskinvare |
| Materiale og farge | Riktig harpikskvalitet, parti, masterbatch og godkjent omslipingsregel | Ren, homogen smelte og sporbar materialovergang | Gammel harpiks eller farge forblir i håndtering og smeltebaner |
| Oppskrift og kontroller | Utgitt oppskriftsrevisjon for den installerte produktpakken | Kommando og faktisk tilstand er enige gjennom en kontrollert syklus | En gammel produktverdi overlever utenfor den lagrede oppskriften |
| Del og linje aksept | Tegning, visuell grense, vekt, vegg, dimensjoner og funksjonstester | Definert fortløpende eller tidsbasert akseptvindu | Trimmer, lekkasjetester, transportør eller utpakking bruker fortsatt den gamle SKUen |
En overgang er fullført først når den nye flasken er godkjent
Planter bruker ofte ordetovergangtil flere ulike arrangementer. En veileder kan stoppe klokken når den nye formen er klemt fast. En annen kan stoppe den når den første automatiske syklusen starter. Kvalitet kan definere ferdigstillelse som den første delen som består inspeksjon, mens produksjon kan kreve en vedvarende kjøring av aksepterte deler. Disse definisjonene produserer forskjellige tall, så en sammenligning av overgangstid er meningsløs inntil startpunktet og sluttpunktet er fast.
For en ekstruderingsblåsestøpelinje er et nyttig startpunkt den siste aksepterte delen fra den utgående jobben. Et nyttig sluttpunkt er det første aksepterte produksjonsvinduet for den innkommende jobben. Anlegget må definere det vinduet. Det kan være et bestemt antall påfølgende deler, en definert tid ved stabile forhold eller en prøvetakingsregel på tvers av stasjoner, hulrom eller dyseuttak. Kravet hører hjemme i den kontrollerte produkt- eller prosessspesifikasjonen, ikke i en operatørs minne.
Denne definisjonen avslører arbeid som en metrikk som kun inneholder form skjuler. Det innkommende produktet kan kreve en annen dyse eller dor, blåsestift, nakkeverktøy, kjernebevegelse, formprofil, harpiks, farge, slipestokk, lekkasjetestprogram, trimmefeste, etikett, transportørguide eller utpakkingsmønster. Selv når den fysiske formen forblir installert, kan en material- og oppskriftsovergang fortsatt være en fullstendig overgang til produksjon av plastflasker.
Del resultatet inn i fire mål: stoppet maskintid, tid til først dannet del, tid til første akseptert del og tid til akseptert produksjonsvindu. Registrer oppsettavviste og rensekvantiteter ved siden av disse tidspunktene. Dette lover ikke at hvert tall vil falle. Det gjør tapet synlig og forhindrer at en rask omstart rapporteres som en vellykket omstilling av ekstruderingsblåsemaskin når nedstrømslinjen eller kvalitetsporten fortsatt avviser deler.
Planlegg den nye produktpakken før maskinen stopper
Omstillingen skal begynne som en informasjonssjekk mens den utgående jobben fortsatt kjører. Bygg én utgitt jobbpakke som identifiserer deltegningen og revisjonen, harpikskvaliteten, masterbatch, tillatt omsliping, målvekt av delene, kritiske dimensjoner, veggtykkelsesplasseringer, visuelle kriterier, funksjonstester og forventet utpakking. Legg til støpeform, dyseverktøy, blåsestift, innsats, uttak og nedstrøms armaturidentiteter. Hvis to elementer deler et felles navn, bruk holdbare IDer eller revisjonskontrollerte fotografier slik at oppsettteamet ikke velger etter utseende.
Kinggle er publisertsalgsprosessber kjøpere om å gi produktfotografier eller tegninger, vekt, størrelse, materiale, tykkelse, ytelse og kjemisk motstandsbehov før en maskinløsning velges. De samme inngangskategoriene er verdifulle ved senere omstillinger fordi de kobler maskinoppsett med delen som skal produseres. Produksjonspakken bør være mer spesifikk enn den opprinnelige forespørselen og skal kun inneholde godkjente verdier for selve maskin-, form- og materialkombinasjonen.
Plasser neste form og verifiserte hjelpeartikler i det angitte området uten å hindre utganger, beskyttelse eller materialflyt. Sjekk løftepunkter og anleggets løfteplan, men ikke utlede løftekapasitet fra formens nominelle størrelse. Bekreft at kjøletilkoblinger, lufttilkoblinger, sensorer, kabler og festemidler er tilstede og korrekt identifisert. Klargjør rent materialhåndteringsutstyr og adskilte beholdere for utgående harpiks, overgangsmateriale og avviste deler. Hvis linjen inkluderer en trimmer, lekkasjetester, merkemaskin eller transportør, ta med oppskriften og bytt deler i samme beredskapsgjennomgang.
Hold en kort beredskapsbeslutning før den siste gamle delen. Formsetteren bekrefter verktøy- og løfteberedskap, materialhåndtering bekrefter riktige partier og ren rute, operatøren bekrefter resepttilgang, vedlikehold bekrefter planlagt arbeid, og kvalitet bekrefter prøveplanen. Hvis en nødvendig gjenstand mangler, la den utgående jobben kjøre når det er praktisk mulig. Å oppdage problemet før det planlagte stoppet konverterer nedetid til forberedelsestid uten å ta en sikkerhetssnarvei.
Kontroller farlig energi før mugg- eller verktøyarbeid
En formbytte i formblåsing kan utsette mennesker for klembevegelse, bevegelige stempelplater, blåsestifter, kuttere, roboter, hydraulisk trykk, pneumatisk trykk, elektrisk energi, varm polymer og oppvarmet verktøy. Å trykke på en vanlig stoppknapp etablerer ikke en sikker tilstand for arbeid innenfor en faresone. Arbeidsgiveren må bestemme hvilke oppgaver som er service eller vedlikehold, identifisere alle energikilder og anvende stedets maskinspesifikke energikontrollprosedyre gjennom opplært og autorisert personell.
For amerikanske arbeidsplasser,OSHA 29 CFR 1910.147tar for seg service og vedlikehold der uventet energitilførsel, oppstart eller frigjøring av lagret energi kan skade en ansatt. Det krever et energikontrollprogram, dokumenterte prosedyrer der det er aktuelt, opplæring og periodisk inspeksjon.OSHA 29 CFR 1910.212gir det generelle kravet til maskinbeskyttelse. Anlegg utenfor USA må følge lovene, standardene og arbeidsgiverprosedyrene som gjelder der de befinner seg.
Endringsplanen skal også ta for seg oppgaver som krever midlertidig energi til testing eller posisjonering. Det er ikke tillatelse til å improvisere. Ansvarlig arbeidsgiver må definere en samsvarende sekvens for å rydde verktøy og personer, gjenopprette kun nødvendig energi, utføre testen, koble fra igjen ved behov og bruke kontroller på nytt før utsatt arbeid gjenopptas. Et lysgardin, låst dør eller nødstopp kan beskytte normal drift, men det må ikke tilfeldig behandles som en erstatning for den gjeldende prosedyren for farlig energi.
Beskytt utstyret like nøye som menneskene. Kinggle er vertBruksanvisning for automatisk blåsestøpemaskinadvarer om at blåsestiftbevegelsen må koordineres med den åpne formen og beskriver plattform- og dysehodeposisjoneringsfunksjoner. Det nøyaktige grensesnittet og logikken for sikker bevegelse varierer etter modell, alternativer og programvareversjon. Derfor bør konfigurasjonsteamet identifisere de maskinspesifikke tillatte bevegelsene før stoppet i stedet for å oppdage dem mens en opphengt form eller eksponert verktøy er tilstede.
Kjør én kontrollert sekvens på tvers av form, materiale og kontroller
Følgende åtte-trinns sekvens er bevisst skrevet som en kontrollflyt, ikke en universell mekanisk prosedyre. De detaljerte trinnene for fjerning av mugg, festeverdier, slangemetode, verktøytemperaturgrenser og testbevegelser må komme fra den faktiske maskin-, støpe- og anleggsinstruksjonene. Verdien av en felles sekvens er at den gir drift, verktøy, vedlikehold, materialer og kvalitet de samme overleveringspunktene.
-
Slipp den utgående jobben.Identifiser den siste aksepterte gamle delen, lagre den nødvendige prosessposten og avstem utgående harpiks, etiketter og arbeid i prosess. Ta vare på en godkjent prøve dersom anleggets kontrollplan krever det.
-
Stopp i godkjent tilstand.Følg instruksjonene for avstenging av maskinen og harpiksen. Ta hensyn til varm residens og materiale som er igjen i beholderen, ekstruderen, hodet eller akkumulatoren i stedet for å anta at en normal pause er egnet for et harpiksskifte.
-
Isoler for utsatt arbeid.Autorisert personell bruker stedets prosedyrer for farlig energi og løfter. Bekreft isolasjon og adresser lagret hydraulisk, pneumatisk, gravitasjons- og termisk energi før noen går inn i den definerte faresonen.
-
Fjern og beskytt utgående komponenter.Koble fra, løft og oppbevar formen og tilhørende verktøy etter kontrollerte instruksjoner. Dekk eller beskytt rene koblinger og registrer skader, lekkasje eller unormal slitasje i stedet for å overføre det til neste kjøring.
-
Inspiser vanlige grensesnitt.Sjekk monteringsflater, justeringsfunksjoner, kjøle- og lufttilkoblinger, sensorer, kabler og det tilgjengelige bevoktede området. Et skjult grensesnittproblem kan følge den nye formen og se ut som en oppskriftsfeil.
-
Installer den bekreftede innkommende pakken.Match fysiske IDer til den utgitte jobbpakken. Før tilkoblingene for å unngå klem-, varme- og bevegelsesfarer, og fullfør deretter de spesifiserte monterings- og tilkoblingskontrollene.
-
Gjenopprett funksjoner etter autorisasjon.Fjern personell og verktøy, installer vern på nytt, følg den godkjente re-energiseringsprosessen og bevis tillatte manuelle bevegelser under kontrollerte forhold. Bekreft at kommando, tilbakemelding og fysisk bevegelse stemmer overens.
-
Introduser materiale og kvalifiser produktet.Fullfør den godkjente harpiksen eller fargeovergangen, last inn den frigitte oppskriften, lag diagnostiske deler, korriger én bevist årsak om gangen og frigjør produksjonen først etter at det definerte akseptvinduet har passert.
En sceneeier bør signere eller digitalt bekrefte hver overlevering. Den lille kontrollen forhindrer tvetydige utsagn som "formen er klar" når kjøling ikke er tilkoblet, eller "oppskriften er lastet inn" når en hjelpeenhet fortsatt har den forrige SKU. Den viser også hvor tiden faktisk gikk tapt: å vente på autorisasjon, finne maskinvare, korrigere et grensesnitt, tømme gammel farge, stabilisere parisonen eller gjenta en kvalitetstest.
For mer detaljer om verktøyforholdet, bruk Kinggle'sekstrudering blåsestøping mold design guide. For kontrollert retur fra en stoppet maskin til produksjon, bruksjekkliste for oppstart av blåsestøpemaskin. Disse artiklene utvider individuelle stadier; denne overgangssiden eier den tverrfunksjonelle overdragelsen fra en godkjent jobb til den neste.
Behandle harpiks og fargeendring som en materialbaneavgjørelse
En endring av blåsestøpemateriale er ikke fullført når neste pose når beholderen. Den utgående harpiksen eller fargen kan forbli i transportlinjer, lastere, trakter, blendere, matestruper, skruen og tønnen, adaptere, ekstruderingshodet, akkumulatorstrømningsbaner og dyseverktøy. Overgangsplanen bør identifisere hvilke av disse volumene som er involvert og hvor blandet eller ufarget materiale vil bli samlet inn. Det skal også angis om overgangsmateriale kan gjenvinnes, skal i karantene eller skal deponeres etter anleggets materialregler.
Følg harpiksleverandørens godkjente avstengings-, oppstart- og renseveiledning samt maskininstruksjonene. Ikke anta at et universelt rensemateriale, temperatur eller mengde fungerer for hver polymer, fargestoff og ekstruderingssystem. En endring fra naturlig til mørkt materiale gir et annet synlighetsproblem fra mørkt til naturlig. En endring mellom kvaliteter av den samme polymeren kan fortsatt endre smeltestyrke, svelle, avkjøling og formingsoppførsel. En endring mellom polymerfamilier kan kreve en mer spesifikk kompatibilitets- og nedbrytningsgjennomgang. KingglesHDPE versus PP blåsestøping guideforklarer hvorfor delen, prosessen og valideringspakken må revurderes i stedet for å behandle materialnavnet som en enkel erstatning.
LyondellBasellsfeilsøkingsveiledning for blåsestøpingidentifiserer utvendig forurensning og nedbrutt harpiks som kilder til dyselinjer, striper, partikler og hull som ikke er i farger. Den peker spesifikt på materialhåndteringsrengjøring, forurenset sliping, dårlig rensing mellom harpikser og dårlig nedleggelse eller oppstartspraksis som mulige bidragsytere. Dette er diagnostiske relasjoner, ikke Kinggle driftssettpunkter.
Bygg positiv materialidentifikasjon inn i overleveringen. Registrer harpiksleverandør, kvalitet, parti, masterbatch, forhold, malingskilde og tiden den nye blandingen kom inn i fôrsystemet. Hold etiketter eller strekkodeposter med beholdte prøver når det er nødvendig. Hvis de første nye delene viser svarte flekker, striper eller fargeoverføring, hjelper tidsstemplet og materialbaneregistreringen å skille en forutsigbar overgang fra forurensning eller nedbrytning. Deekstrudering blåsestøping defekter guidegir en bredere symptom-til-bevis-matrise.
Gjenopprett oppskriften uten å importere det gamle produktets forutsetninger
En lagret oppskrift er kun nyttig når dens identitet og omfang er tydelig. Den innkommende posten skal angi produktrevisjonen, form og verktøykombinasjon, harpikskvalitet, relevant kontrollerfil, godkjenningsstatus og siste verifisert dato. Tilgangsrettigheter bør skille utgitte produksjonsoppskrifter fra utviklingsforsøk. Før du laster en fil, bør operatøren bekrefte at den fysiske maskinens tilstand samsvarer med filen i stedet for å bruke oppskriftsnavnet som bevis på at maskinvaren er riktig.
Oppskriftsomfang kan deles på tvers av systemer. Hoved-HMI kan inneholde åpne og lukkede posisjoner, bevegelseshastigheter, forsinkelser, blåsetidspunkt, kjøletid, uttakslogikk og funksjonsvalg. En separat veggtykkelseskontroller kan inneholde skudd- eller syklusinformasjon, verdier for dørgap og parisonprofilen. Nedstrøms utstyr kan beholde trimming, lekkasjetesting eller transportbåndinnstillinger. Kinggle er vertMoog DigiPack III manualforklarer at lagrede containerfiler kan inkludere den programmerte parison-profilen og informasjon om verktøykalibrering. Den sier også at nøyaktig kalibrering av verktøy med dysegap er viktig når du bytter fra en beholder til en annen.
Disse bevisene støtter en viktig regel: ikke løsne en programvarefil fra verktøyet den ble kalibrert for å fungere. Den samme kontrollerhåndboken bemerker at et støpeformskifte også kan kreve et verktøyskifte med dysegap. En fil som produserte en akseptert beholder med én dyse, dor og kalibrering er ikke automatisk gyldig etter at disse elementene endres. Der anlegget har godkjente masterinnstillinger, sammenligne den innlastede revisjonen med den utgitte posten og dokumenter eventuelle bevisste forskjeller. Ikke overskriv masteren mens du stiller inn de første delene.
Bruk manuell eller oppsettmodus for å bevise kun bevegelsene som er tillatt av den maskinspesifikke prosedyren. Bekreft formklaring, blåsestift eller kjerneforhold, stansehode og stempelposisjon, uttaksvei, beskyttelser og tilbakemelding før automatisk sykling. Kinggles bruksanvisning beskriver manuelle funksjoner og advarer om at blåsestiftbevegelsen må koordineres med den åpne formen. Fordi grensesnitt og valgfrie funksjoner varierer,HMI-innstillinger og alarmveiledningbør leses sammen med den nøyaktige maskinhåndboken i stedet for å brukes som erstatning.
Når tuning begynner, endre én kontrollert variabel av en oppgitt grunn, registrer de gamle og nye verdiene, og vent på prosessresponsen før du bedømmer den. Parison-fordeling, delvekt, ekstruderingsadferd, kjøling og formposisjon samhandler. Deparison programmeringsguideforklarer hvordan du kobler profilen med målte veggplasseringer i stedet for å glatte punkter etter utseende alene.
Valider de første delene før du måler suksess for overgangen
Den første lukkede delen svarer bare på ett spørsmål: linjen kan danne noe. Det beviser ikke at delen oppfyller krav til tegning, funksjon eller prosess. Behandle tidlige stykker som diagnostiske prøver. Merk dem etter sekvens, tid, stasjon, hulrom eller dyseuttak etter behov. Hold dem i orden lenge nok til å se om prosessen konvergerer, driver eller gjentar en sidespesifikk defekt.
Begynn med identitet og grov tilstand. Bekreft riktig del og revisjon, harpiks og farge, nakke- eller grensesnittgeometri, komplett formasjon, trimmingsrute og åpenbar skade. Bruk deretter den kontrollerte planen for delvekt, veggfordeling, kritiske dimensjoner, utseende og nødvendige funksjonstester. Lekkasje-, fall-, trykk-, belastnings-, kjemikaliebestandighets- eller tilpasningstester er produktspesifikke; inkludere kun de som kreves av kjøperens tegning, standard eller valideringsplan. Ikke oppfinn en universell toleranse eller antall prøver.
Akseptprøven skal representere den reelle produksjonsordningen. Prøv begge sider på en dobbeltstasjonsmaskin. På et oppsett med flere hoder eller flere hulrom, bevar hode- eller hulromsidentitet slik at et gjennomsnitt ikke kan skjule en sviktende utgang. Hvis en nedstrøms trimmer eller lekkasjetester er en del av prosessen med salgbare deler, kvalifiser også dette utstyret. En flaske som passerer ved formen, men svikter etter trimming, er ikke et akseptert produksjonsresultat. Detestguide for fabrikkgodkjenningviser hvordan produkt-, prosess- og testbevis kan knyttes sammen før forsendelse; det samme sporbarhetsprinsippet gjelder ved produksjonsskifter.
Vakter, tilbakemeldinger, verktøy, manuelle bevegelser og materialflyt stemmer overens med godkjent oppsett.
Identifiserte prøver oppfyller tegnings-, visuelle, dimensjonale, vegg- og funksjonskrav som gjelder.
Anleggets definerte fortløpende eller tidsbaserte produksjonsvindu går over alle relevante utganger.
Slipp ledningen kun gjennom anleggets utpekte myndighet. Registrer de aksepterte prøvene og oppskriftsrevisjonen som produserte dem. Hvis prosessen ikke kan nå det godkjente vinduet uten å forlate dens kvalifiserte rekkevidde, stopp eskalerende innstillinger og undersøk verktøy, verktøy, materiale, maskintilstand eller det opprinnelige prosessdesignet. Kingglesveiledning for brukskravhjelper med å skille et maskininnstillingsproblem fra ustabil luft, vann eller elektrisk forsyning.
Reduser byttetiden ved å flytte klargjøringen utenfor holdeplassen
Den sikreste muligheten er vanligvis ikke raskere skiftenøkkelarbeid. Det eliminerer arbeid som ikke skulle vært innenfor det stoppede vinduet. Gjennomgå en registrert overgang og klassifiser hver forsinkelse: å vente på formen, bekrefte en revisjon, finne en slange, rengjøre en materialbeholder, laste ned en fil, finne en testarmatur, vente på kvalitet eller korrigere en skadet tilkobling. Mange av disse oppgavene kan fullføres eller verifiseres før den siste aksepterte gamle delen, forutsatt at forberedelsen ikke forstyrrer produksjon eller vakthold.
Lag et klart til bruk for hver gjentatte produktfamilie. Det kan inkludere verifiserte koblingskart, beskyttede festemidler, merkede slanger, sensorbraketter, godkjente reseptreferanser, prøveplaner og nedstrøms endringsdeler. Bruk visuell identifikasjon som overlever butikkmiljøet. Oppbevar former og verktøy slik at løftepunkter og tilkoblingsflater forblir tilgjengelige og beskyttet. Et sett skal redusere søking og tolkning; det bør aldri oppmuntre til erstatning når en kontrollert gjenstand mangler.
Standardiser grensesnitt bare etter teknisk gjennomgang. Konsekvente slangeplasseringer, koblingsidentifikasjon, monteringsreferanser og oppskriftsnavn kan redusere beslutningstiden, men de må samsvare med trykk, temperatur, flyt, bevegelse og sikkerhetskrav. Hvis en rask endringsfunksjon vurderes, evaluer hele systemet, inkludert positiv låsing, tilbakemelding, lekkasje, vedlikehold, feilsikring og nettstedets risikovurdering. Ikke gjør et hastighetsprosjekt til en udokumentert maskinvareendring.
Bruk overgangsposten til å velge én forbedring om gangen. Hvis fargerensing dominerer, undersøk materialruting og den godkjente rensestrategien. Hvis justering dominerer, inspiser lagring, lokaliseringsfunksjoner og formtilstand. Hvis tuning av første del dominerer, kontroller oppskriftsstyring, verktøykalibrering og prosessbevis. Hvis kvalitetsventing dominerer, forhåndskalibrerte målere og definer hvem som kan frigjøre jobben. Målet er et repeterbart første akseptert produksjonsvindu, ikke en rekordsettende tørr endring etterfulgt av skrot.
Vedlikeholdsarbeid bør også planlegges eksplisitt. En overgang kan gi tilgang til inspeksjoner, men å kombinere oppgaver endrer omfang, personer og energikontrollbehov. Bruksjekkliste for forebyggende vedlikeholdå bestemme hva som hører hjemme i et planlagt inngrep. Hold vedlikeholdsfunn atskilt fra endringer i produktoppsett, slik at tilbakevendende utstyrsproblemer forblir synlige.
Bygg en overgangsrekord som gjør neste løpetur enklere
En nyttig post er kort nok til å fullføre og spesifikk nok til å rekonstruere løpet. Start med identitet: dato og klokkeslett, maskin, utgående og innkommende produktrevisjoner, form- og verktøy-IDer, materialkvaliteter og partier, oppskriftsrevisjoner, teammedlemmer og utgivelsesmyndighet. Legg til de fire tidspunktene som er definert tidligere, pluss mengden eller vekten av rensemateriale, oppsettavvisninger og holdt produkt. Hvis anlegget ikke kan måle ett felt pålitelig, merk det som utilgjengelig i stedet for å estimere det.
Registrer unntak på observerbart språk. "Kjøledetur fra formkrets B viste ingen strømning" er mer nyttig enn "vannproblem." "Oppskriftsfil 14 lastet; nedstrømstester forble på SKU X" identifiserer en overleveringsfeil. Fotografer uventet slitasje, lekkasje, skadede koblinger eller repeterbare defekter med den relevante identitetsmarkøren. Koble korrigerende arbeid til vedlikeholds- eller avvikssystemet i stedet for å begrave det i en operatørkommentar.
| Record blokk | Minimum nyttige felt | Spørsmål den besvarer neste gang |
|---|---|---|
| Jobbidentitet | Maskin-, produkt-, form-, verktøy-, material- og reseptrevisjoner | Stemte den fysiske og digitale pakken sammen? |
| Tid | Sist akseptert gammel del, først dannet ny del, første akseptert del, stabil-vindusutgivelse | Hvor ble det stoppede intervallet til kvalifiseringstid? |
| Tap | Rensk kvantitet, oppsett avvist, holdt produkt og arbeid etter rolle | Flyttet et kortere stopp rett og slett tapet et annet sted? |
| Forsinkelseskode | Venting, søk, reparasjon, rengjøring, tuning, testing eller autorisasjon | Hvilket forberedelse eller systemproblem bør forbedres? |
| Godkjennelse | Prøve-IDer, målinger, tester, godkjenning og endelig revisjon av oppskriften | Hvilke bevis beviser at linjen ble frigitt? |
| Unntak | Observert problem, eier, inneslutning og koblet handling | Hva må rettes opp før samme jobb kommer tilbake? |
Gjennomgå gjentatte endringer etter produktfamilie i stedet for å stole på en beste serie. Se etter medianen og spredningen for hvert tidstrinn, gjentakende unntak og gjentatte skrapmoduser. En enkelt uvanlig rask hendelse kan ha utelatt en sjekk, hatt fordel av ideelle forhold eller brukt en annen akseptdefinisjon. Formålet med dataene er å forbedre standarden og forberedelsene, ikke å presse operatører til å omgå sikkerhetstiltak.

Lukk posten med gjeldende godkjente grunnlinje og neste handling. Hvis endringen ga et bedre oppsett, rute de reviderte verdiene gjennom anleggets godkjenningsprosess før du oppdaterer masteren. Hvis den avslørte et designproblem, hold den midlertidige inneslutningen synlig til ingeniøren lukker den. Denne disiplinen gjør hver bytte av blåsestøpemaskin til brukbart bevis i stedet for en annen isolert skifthendelse.
Ofte stilte spørsmål om bytte av blåsestøping
Hva er inkludert i bytte av blåsestøpemaskin?
En komplett omstilling kan inkludere form, dyse og dor, blåsestift, kjerne eller innsatser, harpiks, masterbatch, slipelinjal, HMI-oppskrift, veggtykkelsesprofil, uttak, trimmer, lekkasjetester, transportbåndføringer, etiketter og utpakking. Det nøyaktige omfanget avhenger av forskjellene mellom utgående og innkommende produktpakke. Definer disse forskjellene før stoppet. Hvis bare formen er oppført, kan teamet starte på nytt med en gammel materialrute, kontrollerfil eller nedstrømsinnstilling.
Når skal overgangstiden starte og stoppe?
En praktisk definisjon starter ved den siste aksepterte delen fra den utgående jobben og slutter ved det første aksepterte produksjonsvinduet for den innkommende jobben. Registrer også mellomtider for den først dannede delen og den første aksepterte delen. Anlegget må definere produksjonsvinduet, for eksempel et spesifisert antall påfølgende deler eller en tidsbasert prøve på tvers av alle relevante stasjoner, hulrom eller hoder. Å bruke samme definisjon gjør fremtidige sammenligninger meningsfulle.
Hvordan kan en plante redusere tid for endring av blåsestøping på en sikker måte?
Flytt identifikasjon, iscenesettelse, rengjøring, oppskriftsverifisering, målerforberedelse og kvalitetsplanlegging utenfor det stoppede intervallet der disse aktivitetene kan utføres uten å forstyrre produksjonen. Merk grensesnitt, beskytt lagring, klargjør jobbspesifikke sett og tildel eiere for hver overlevering. Analyser vente- og korrigeringstid separat fra fysisk formarbeid. Ikke reduser tiden ved å omgå vakter, hoppe over kontroller med farlig energi, bruke uklassifisert løfteutstyr eller ta imot deler før de nødvendige kontrollene er bestått.
Fullfører lasting av en lagret oppskrift oppsettet?
Nei. En lagret oppskrift må samsvare med den installerte formen, formverktøyet, blåsestiften, materialet og produktrevisjonen. Noen innstillinger kan også leve i en separat parison-kontroller eller nedstrømsmaskin. Bekreft det komplette filsettet, bevis tillatte manuelle bevegelser og sammenlign faktisk maskinoppførsel med den utgitte grunnlinjen. Moogs DigiPack III-manual kobler lagrede containerfiler med kalibreringsinformasjon for parison-profil og die-gap-verktøy, som er grunnen til at maskinvareidentitet og filidentitet må forbli tilkoblet.
Hvorfor vises svarte flekker eller fargestriper etter en materialendring?
Mulige årsaker inkluderer gammelt materiale som er igjen i håndterings- eller smeltebanen, forurenset harpiks eller slipt på nytt, nedbrutt harpiks som frigjøres fra et stillestående område, ujevn fargeblanding, varmeelementfeil eller en uegnet nedstenging og rensing. Ta vare på harpiks- og overgangsposten før du endrer innstillinger. Følg den godkjente prosedyren for maskin- og harpiksleverandøren, inspiser materialruten og klassifiser om defekten er tilfeldig eller fiksert rundt forsamlingen. Ikke anta at én universell rensemetode er trygg for hver harpiks og hvert hode.
Hvilken informasjon bør sendes til Kinggle om en vanskelig overgang?
Send maskin- og kontrolleridentifikasjon, utgående og innkommende produkttegninger, form- og verktøy-IDer, harpikskvaliteter og -partier, masterbatch- og omslipingsdetaljer, reseptrevisjoner, alarmhistorikk, verktøyavlesninger, overgangstidslinje, merkede prøvefotografier og målte feildata. Inkluder en video bare når den kan tas uten å gå inn i en faresone. Spesifikke bevis lar diskusjonen skille et materialbane-, verktøy-, kontroll-, nytte- eller deldesignproblem mer effektivt.
Planlegg maskinen rundt produktpakken
For en ny støpeform, nytt materiale eller gjentatt bytteproblem, send den faktiske deltegningen, harpiks, måltester, støpeform og verktøydetaljer, gjeldende maskininformasjon og observert vekslingsrekord. Kinggle kan diskutere maskin, verktøy, kontroller og produksjonskrav fra samme bevissett.
Send prosjektinformasjonen dinKilder sjekket og bevismetode
Førsteparts Kinggle-sider og Kinggle-vertsveiledninger ble brukt for maskingrensesnitt, prosjektinndata og opplæringsomfang. Kontrollerprodusentens håndbok ble brukt for lagrede filer og verktøy-kalibreringsforhold. En offisiell harpiksprodusentveiledning ble brukt for materialforurensning og nedbrytningsveier. OSHA-forskrifter ble bare brukt for å beskrive USAs sikkerhetsgrense. Ingen kilde nedenfor er presentert som en universell oppskrift.
- Kinggle-hosted automatisk blåsestøpemaskin Bruksanvisning, åpnet 8. september 2026.
- Moog DigiPack III Parison Wall Thickness Controller Manual, MRJ06301, arrangert av Kinggle, åpnet 8. september 2026.
- Kinggle salgsprosessogEttersalgsservice, åpnet 8. september 2026.
- LyondellBasell, Hvordan løse blåsestøpingsproblemer, åpnet 8. september 2026.
- OSHA 29 CFR 1910.147, Kontroll av farlig energi, åpnet 8. september 2026.
- OSHA 29 CFR 1910.212, generelle krav for alle maskiner, åpnet 8. september 2026.