Resirkulert HDPE kan brukes i ekstruderingsblåsestøping når den valgte kvaliteten og oppskriften passer til beholderen. Inngående materialkontroller, en kontrollert maskinprøve og ferdigpakketester under de tiltenkte bruksforholdene etablerer denne godkjenningen. Et mål for resirkulert innhold alene gjør det ikke.
Velge resirkulert HDPE blåsestøpeharpiks for beholderen
Start med pakkens jobb. En vaskemiddelflaske med håndtak, en klemflaske og en stiv kjemikaliebeholder kan kreve ulik materialoppførsel selv når alle tre bruker polyetylen. List opp innhold, fyllingsforhold, lukking, krav til utseende og transportbelastninger før du sammenligner harpikstilbud.
For resirkulert HDPE-blåsestøpeharpiks, spør hvilken råvare og kvalitet leverandøren tilbyr, hvordan materialet kontrolleres og hvilken applikasjon dataene støtter. En etikett som "flaskekvalitet" trenger et oppdatert teknisk datablad og en sporbar batchidentitet.
Hold PCR, PIR og intern sliping atskilt
PCR beskriver materiale gjenvunnet etter forbrukerbruk. PIR er ofte brukt for industrielle eller pre-forbrukerkilder. In-house ommaling beskriver en fabrikks egen bakkeprosessskrot. Disse etikettene svarer på ulike spørsmål om opprinnelse; ingen fastslår at et materiale vil oppfylle kravene til den foreslåtte beholderen.
Registrer intern blits og returer av avviste deler separat fra kjøpte resirkulerte pellets. Be leverandøren oppgi sine definisjoner og regnskapsgrunnlag for resirkulert innhold. Ikke anta at hver retur til beholderen teller som PCR eller kvalifiserende resirkulert innhold før forbruker.
Skriv kravene før du velger blanding
Briefen skal identifisere produkttegning og lukking, målmasse, plassering av veggtykkelse, fargereferanse og relevante funksjonstester. Inkluder lagringstemperatur, fyllingsforhold og det emballerte stoffet. For kontaktsensitiv bruk, legg til nødvendig materiale og forskriftsdokumentasjon før du godkjenner en prøveperiode.
En teknisk nyttig beslutning har et smalt omfang: dette materialet, i denne oppskriften, på denne maskinen og formen, for denne beholderen. Dette omfanget gjør at senere endringer kan gjennomgås.
Hvilke harpiksegenskaper betyr noe i HDPE-blåsestøping?
Sammenlign kandidatkarakteren med den godkjente referansen ved å bruke de samme prøvebetingelsene. Bestem deretter hvilke sjekker som hører hjemme på hvert innkommende parti og hvilke som kun trengs under kvalifisering eller en undersøkelse. Bestilling av alle mulige laboratorietester kan øke kostnadene uten å svare på produksjonsspørsmålet.
Les MFR eller MFI med vilkårene vedlagt
Smeltemassestrømningshastighet, ofte kalt MFR eller MFI, er nyttig for å kontrollere strømningskonsistensen. Hold temperatur, belastning, enheter og testmetode med nummeret. Verdier målt under ulike forhold er ikke direkte utskiftbare.
ASTM D1238-26forklarer at smeltestrømresultater ikke etablerer ensartethet av andre egenskaper uten en gyldig korrelasjon. Den advarer også om at testen kanskje ikke reproduserer storskala behandlingsatferd. En lignende MFI støtter derfor screening, men beviser ikke tilsvarende formstabilitet eller holdbarhet på ferdige flasker.
| Sjekke | Nyttig rekord | Avgjørelsen den støtter |
|---|---|---|
| Karakteridentitet og opphav | Leverandør, kvalitet, parti, råvarebeskrivelse og deklarert resirkulert innhold | Bekreft at det leverte materialet samsvarer med den kvalifiserte kilden og oppskriften. |
| MFR/MFI og tetthet | Resultater, metoder, betingelser og avtalte grenser | Skjerm for endringer som trenger gjennomgang; ikke utlede alle andre egenskaper fra disse verdiene. |
| Partikler og materialsammensetning | Avtalt kontrollmetode, defekteksempler og representativ beholdt prøve | Bestem om rutinemessig inspeksjon er nok eller om sammensetningsanalyse er nødvendig. |
| Farge og lukt | Referanseprøve, inspeksjonsbetingelser og bruksgrenser | Sjekk utseendet og sensoriske krav til den tiltenkte pakken. |
| Overvann og håndtering | Lagringshistorikk, materialtilstand og leverandørens kondisjoneringsinstruksjoner | Avgjør om materiell forberedelse trenger korrigering før rettssaken. |
| Mekaniske og stress-cracking data | Prøve, metode, temperatur, eksponering og belastningsforhold | Planlegg de relevante ferdigbeholderevalueringene i stedet for å erstatte en dataarkverdi. |
Skill typiske verdier fra grenser for utgivelse av partier
Et teknisk datablad beskriver en karakter. Et analysesertifikat rapporterer egenskapene som dekkes for et bestemt parti. I kjøpsspesifikasjonen står det hva kjøper vil akseptere. Hold disse dokumentene adskilte; en typisk verdi er ikke automatisk en garantert grense.
Bli enige om hvordan prøver representerer partiet og behold nok identifisert materiale for senere sammenligning. Hvis en endring forblir uforklarlig, diskuter målrettet sammensetning, termisk eller reologisk analyse med materialleverandøren eller laboratoriet. Velg analysen for den mistenkte feilen, ikke fordi instrumentet er tilgjengelig.
Slik kjører du en resirkulert HDPE-ekstruderings-formblåseprøve
En kontrollert prøve kobler den innkommende harpiksen til ekstruderingsblåsestøpeprosessen og den endelige pakken. Definer akseptsjekkene før du lager prøver. Ellers kan teamet bruke prøvetiden på å justere utseendet og oppdage for sent at den nødvendige brukstesten aldri var planlagt.
- Kjør det godkjente referansematerialet eller formuleringen til prosessen er repeterbar. Registrer maskinen, dysehodet, formrevisjon, verktøy og nedstrømskonfigurasjon.
- Identifiser kandidatpartiet og fullstendig oppskrift, inkludert fargestoff, tilsetningsstoffer og eventuelle interne returer. Følg den avtalte prosedyren for materialendring slik at overføring ikke forvirrer sammenligningen.
- Registrer det første svaret ved dokumenterte innstillinger. Vær oppmerksom på fôrkonsistens, trykkoppførsel, formdannelse, vekt og synlige feil.
- Gjør berettigede justeringer innenfor utstyrs- og materialgrensene. Hold hver endring knyttet til dens årsak og resulterende prøver.
- Samle identifiserte prøver for veggkartlegging og de avtalte funksjonstestene. Sammenlign resultatene på tvers av forsøket i stedet for å velge den beste flasken.
Hold to sammenligninger adskilt.En innledende sammenligning viser hvordan kandidaten reagerer på et dokumentert oppsett. En påfølgende optimalisert kjøring viser hva som skjer etter at prosessen er justert for den aktuelle kandidaten. Ta opp begge; å presentere bare de optimaliserte innstillingene skjuler arbeidet som trengs for å få dem.
Skill materialvariasjon fra maskinvariasjon
Vi anbefaler å sjekke om den godkjente referansen fortsatt kjører konsekvent før du tildeler en ny defekt til den resirkulerte harpiksen. Hvis den ikke gjør det, undersøk først utstyret, mugg- og bruksforholdene. En materialsammenligning er svak når referanseprosessen allerede er ustabil.
For tynne skuldre eller ustabile flaskevekter, sammenligne faktiske prosessforhold og parison-atferd før du endrer flere innstillinger. Hvis en tyngre form fjerner det synlige symptomet, sjekk hvor det ekstra materialet ble av. Flasken kan fortsatt ha en ugunstig veggfordeling.
Behold avslag samt aksepterte prøver. Deres tidsstempler og plasseringer kan vise om et problem følger en materialovergang, et hulrom, en stasjon eller en gradvis driftsendring. Registrer oppstart og overgangsskrot separat fra stallkjøringen.
Repeterbarhet betyr mer enn én akseptabel flaske. Kvalifikasjonsprotokollen skal gjøre det mulig for et annet skift å reprodusere den godkjente tilstanden og gjenkjenne når den har endret seg. Bruktestramme for maskinakseptå koble hver konklusjon med en identifisert metode, grense og resultat.
En publisert 4 L-prøve: gjennomførbarhet med et annet prosessvindu
En Chalmers-studie fra 2024 utarbeidet seks resirkulerte stive polyetylenmaterialvarianter ved bruk av forskjellige vaske- og blandingsforhold. Forskere blåsestøpte 4 L-beholdere og justerte skruhastigheten for hvert materiale for å målrette en flaskemasse på 145 ± 5 g.
Studien rapporterte produksjon med 100 % resirkulert stivt PE-råmateriale på samme syklustid som den jomfruelige HDPE-referansen. Imidlertid hadde de resirkulerte materialene en annen trykkrespons under formning. Ett preparat ga også fiskeøyedefekter. Disse resultatene tilhører det testede råstoffet, utstyret og beholderen, ikke alle kommersielle PCR-klasser. Seoriginal blåsestøpingsstudie.
Vår anbefaling er å bruke disse bevisene til å rettferdiggjøre en materialspesifikk prøvelse, ikke et universelt løfte om resirkulert innhold. Vellykket forming etterlater fortsatt godkjenningskravene til den foreslåtte pakken.
Feilsøking av parison- og veggtykkelsesproblemer med resirkulert HDPE
Innehold den berørte utgangen og identifiser de første sviktende prøvene. Før du endrer oppskriften, spør om symptomet følger ett parti, en stasjon, ett hulrom eller hele linjen. Dette skillet hjelper til med å velge en sammenligning som kan skille mulige årsaker.
| Observert symptom | Spørsmål på materialsiden | Sammenligning på prosesssiden |
|---|---|---|
| Parison sag eller tynne skuldre | Har masse-, blandings- eller smelteatferden endret seg? | Sammenlign faktiske termiske forhold, parison-timing og den godkjente profilen ved å bruke identifiserte prøver. |
| Vekt eller veggvariasjon | Er fôring eller blandingsforberedelse konsekvent? | Sjekk om variasjon følger et uttak, stasjon eller driftsintervall; sammenligne referansekjøringen. |
| Svarte flekker, geler eller hull | Er lignende feil tilstede i beholdt materiale eller leverandørforberedte prøver? | Gjennomgå når feil begynner og om de vedvarer med referansematerialet. Undersøk utstyrsrester samt innkommende forurensning. |
| Lukt eller fargedrift | Oppfyller kandidaten avtalt referanse før og etter behandling? | Sammenlign prosesshistorikk, overføring og håndteringsforhold før du tildeler en årsak. |
Dette er utredningsveier, ikke diagnoser fra utseende. Ytterligere filtrering er ikke bevis på at alle materialinkompatibilitet eller luktproblemer er løst. Likeledes trenger en temperaturendring som forbedrer ett symptom fortsatt en ny sjekk av den ferdige beholderen.
Veggtykkelseskontroll bør svare på målte lokale vegger, ikke bare gjennomsnittlig flaskevekt. Deparison programmeringsguideforklarer hvordan profilen forholder seg til materialplassering. For feil som ikke følger harpiksbyttet, bruk den brederefeilsøkingsveiledning for ekstrudering av blåsestøping.
Følg maskinens prosedyrer for prøvetaking, rengjøring og inspeksjon. Ikke åpne et varmt eller trykksatt smeltesystem for å undersøke en defekt; inngrep krever utstyrets spesifiserte isolasjon og sikker arbeidsprosedyre.
Kvalitetssjekker for blåsestøpte polyetylenflasker og beholdere
Definer test- og akseptgrensen for hver relevant feilmodus. Blåsestøpte flasker trenger sjekker som gjenspeiler deres geometri, lukking og innhold. En materialkupong og en ferdig polyetylenflaske gir forskjellige bevis.
Kartlegg de lokale veggene og inspiser lukkesystemet
Bruk repeterbare målesteder ved skulder, kropp, hjørner og andre krevende områder. Hold kartet knyttet til prøveidentiteten. En flaske kan nå massemålet sitt mens den etterlater for lite materiale på et kritisk sted.
For håndterte blåsestøpte beholdere, undersøk håndtaksområdet og avklemmingen samt hoveddelen. Sjekk den trimmede halsen og lukkingen med de tiltenkte komponentene. En flaskesjekk uten lokk kan ikke fastslå ytelsen til den fylte, lukkede pakken.
Match funksjonstester til tiltenkt bruk
Velg lekkasje, fall av fylt beholder, kompresjon eller stabling, håndtak og andre tester i henhold til pakkens servicekort. Registrer kondisjonering, innhold eller testfyll, lukketilstand, orientering og akseptkriterier der de påvirker resultatet. Et resultat uten dets betingelser er vanskelig å sammenligne.
For inline-lekkasjeinspeksjon, kvalifiser beholderen og testoppskriften sammen og verifiser at avviste deler faktisk er fjernet. Passresultatet adresserer den definerte lekkasjesjekken; det fastslår ikke transportbestandighet, kjemisk kompatibilitet eller lagringstid.
Hold oppsprekking av miljøstress adskilt fra kortsiktig styrke
Miljømessig spenningssprekkemotstand, eller ESCR, dreier seg om sprekkdannelse under kombinert stress og miljøeksponering. Der innholdet og bruksforholdene gjør det relevant, inkludere en passende evaluering i stedet for å utlede ytelse fra strekkfasthet eller en umiddelbar lekkasjekontroll.
Freudenthaler og kolleger fant at kortsiktige mekaniske resultater ikke avslørte tilstrekkelig forskjellene i spenningssprekkende oppførsel til deres testede polyetylenresirkuleringer. Forskningen deres støtter å evaluere disse feilmodusene separat; det fastslår ikke at all resirkulert HDPE gir dårlige resultater. Sestudie av polyetylenresirkulater og ESCR.
Når du sammenligner data om spenningssprekker, behold prøven, lasting, medium og temperatur. En rangering oppnådd med én akselerert metode er ikke automatisk levetiden til en annen fylt beholder.
Hvor mye PCR kan brukes, og når bør flerlagsstøping vurderes?
Angi målet for resirkulert innhold gjennom validering av det foreslåtte materialet og pakken. Verken den nominelle maskinkapasiteten eller setningen "HDPE-kompatibel" etablerer en universell PCR-prosent. Behold materialsammensetningen og grunnlaget som er brukt for å beregne resirkulert innhold i oppskriftsjournalen.
Skille en blandet oppskrift fra separate lag
En enkeltlagsblanding kombinerer materialstrømmer før den danner veggen. En flerlagskonfigurasjon tildeler strømmer til separate lag. Dette er forskjellige produksjonsordninger, og hver trenger et definert formål og materialspesifikk utprøving.
For flerlagsarbeid, sjekk tiltenkt materialallokering og resulterende lagfordeling i beholderen. En godkjent oppskriftsvisning alene er utilstrekkelig. Deflerlags maskinvalgveiledningdekker utstyrs- og lagfunksjonsbeslutningene mer detaljert.
Ikke bruk et overflatelag som snarvei til kontaktgodkjenning
Egnethet for matkontakt er et annet spørsmål fra vellykket forming og mekanisk ytelse. For USA erFDAs kjemiveiledning for resirkulert plastadresserer mulige gjenværende forurensninger og migrasjon. Det er veiledning for evaluering av resirkuleringsprosesser, ikke et universelt sertifikat for noen resirkulert flaske.
En jomfruelig harpiksoverflate fastslår ikke i seg selv at hele strukturen oppfyller de tiltenkte kontaktbetingelsene. Gjennomgå de faktiske materialene, resirkuleringsprosessen, strukturen og destinasjonskravene. Samme disiplin gjelder når et annet marked eller kontaktsensitiv applikasjon har andre krav.
Hva bør godkjennes før man skalerer opp resirkulert HDPE-produksjon?
Slipp en definert kombinasjon av materiale, oppskrift, verktøy og prosess. Unngå en bred godkjenning som "resirkulert HDPE akseptert", som gir lite veiledning for innkjøp og produksjon når et senere parti eller formulering endres.
| Godkjenningselement | Hva plata trenger | Bytt til gjennomgang |
|---|---|---|
| Materiale og formulering | Leverandør, karakter, kildebeskrivelse, oppskrift og behandling av intern retur | Ny praksis for kilde, karakter, blanding, additiv eller retur |
| Maskin og verktøy | Maskinidentitet, ekstrudering/hodekonfigurasjon, form- og lukkingsrevisjoner | Utstyr, verktøy eller komponentendringer som kan påvirke pakken |
| Prosesstilstand | Godkjente innstillinger, observert driftsområde og prøvekoblede resultater | Et vedvarende skifte eller gjentatte justeringer utenfor godkjent tilstand |
| Container aksept | Metoder, betingelser, grenser og faktiske prøveresultater | Nytt innhold, håndtering, utseende eller kundekrav |
| Rutinekontroll | Innkommende sjekker, prøveidentitet, beholdt materiale og ansvar | Lottrender eller feil som krever inneslutning og omkvalifisering |
Bli enige om hvilke endringer som utløser en dokumentgjennomgang, tilleggstesting eller en ny maskinprøve. Hold mistenkt materiale og produksjon sporbare mens avgjørelsen er åpen. Innledende kvalifisering er kun nyttig hvis senere produksjon kan oppdage avvik fra den.
Sammenlign økonomi med aksepterte beholdere, ikke harpiksprisen alene. Spor materiale forbrukt av overgangsskrot, avslag og eventuell tilleggskontroll i samme regnskapsperiode. Deprismodell med god beholdergir en konsekvent måte å gjøre den sammenligningen på uten å anta at resirkulert harpiks alltid er billigere.

Ta med stoffkort til maskindiskusjonen
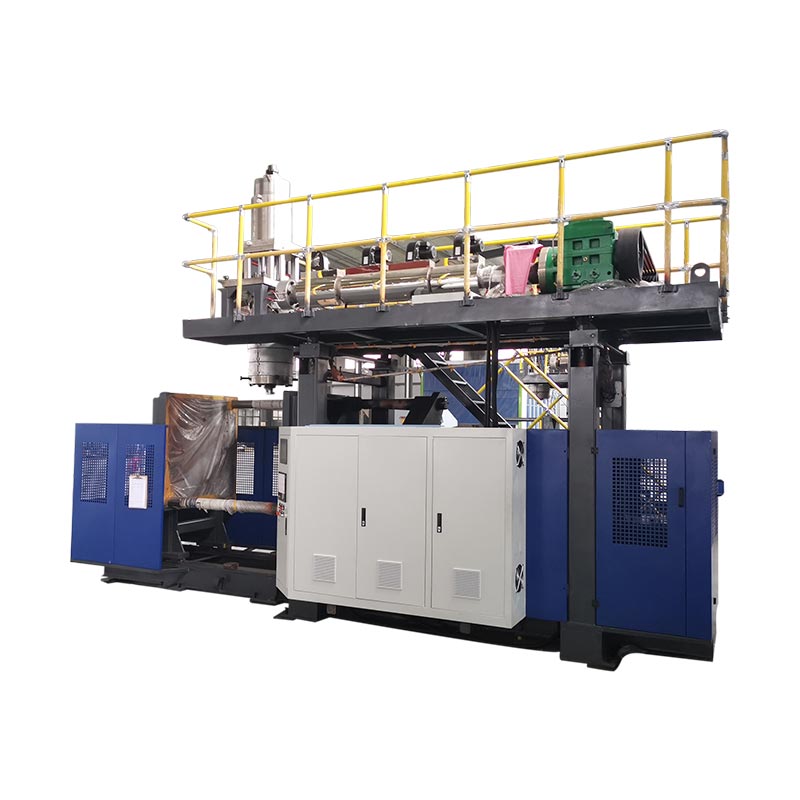
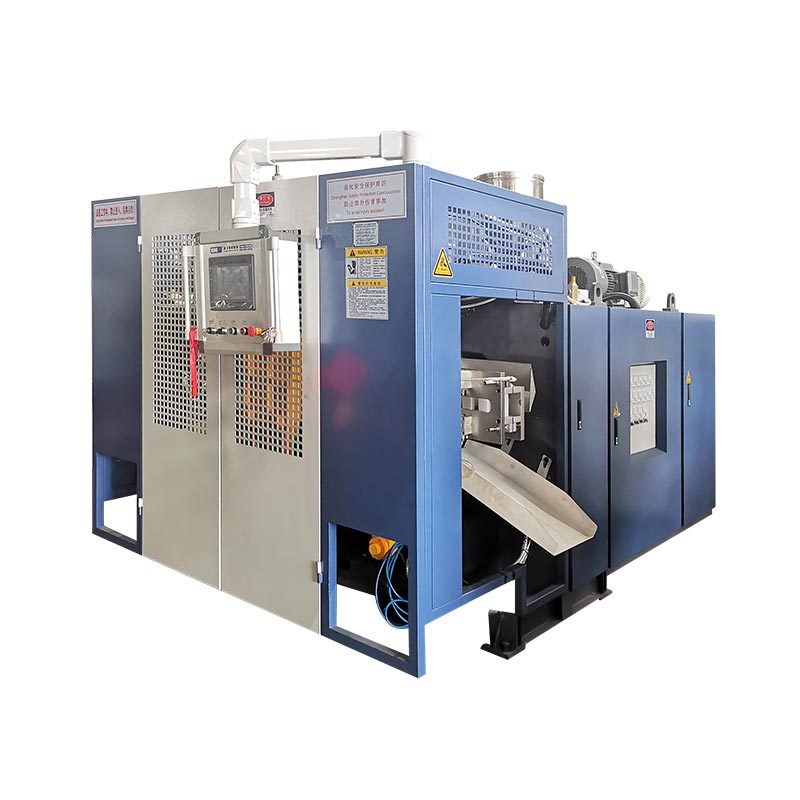
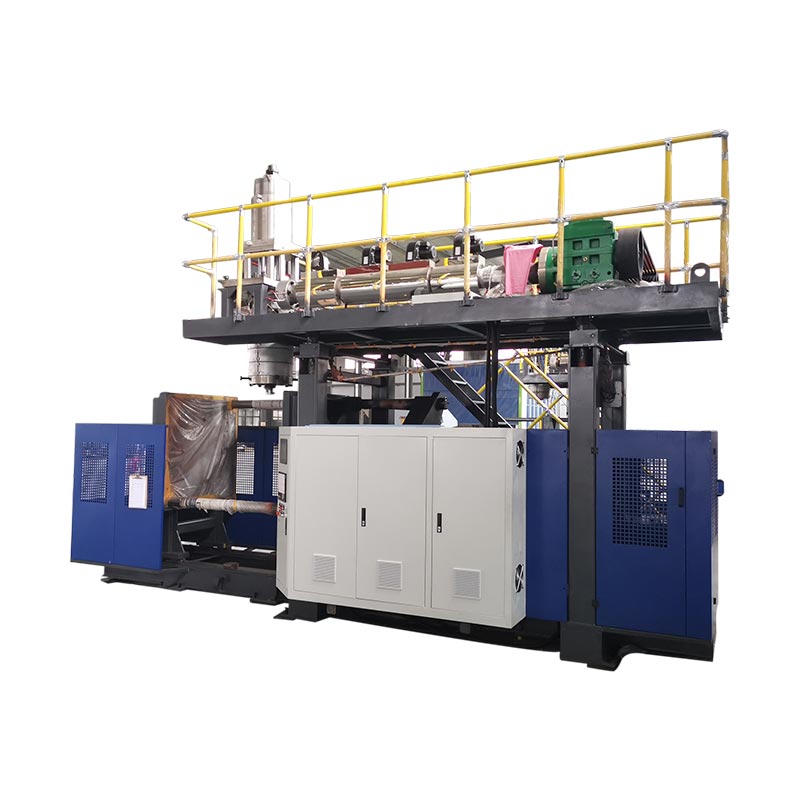
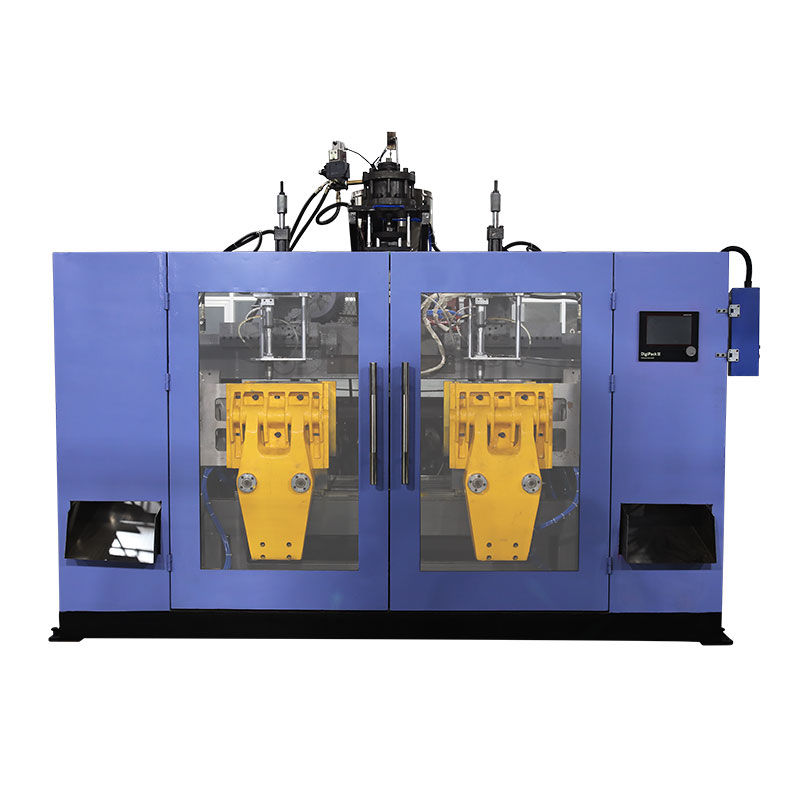
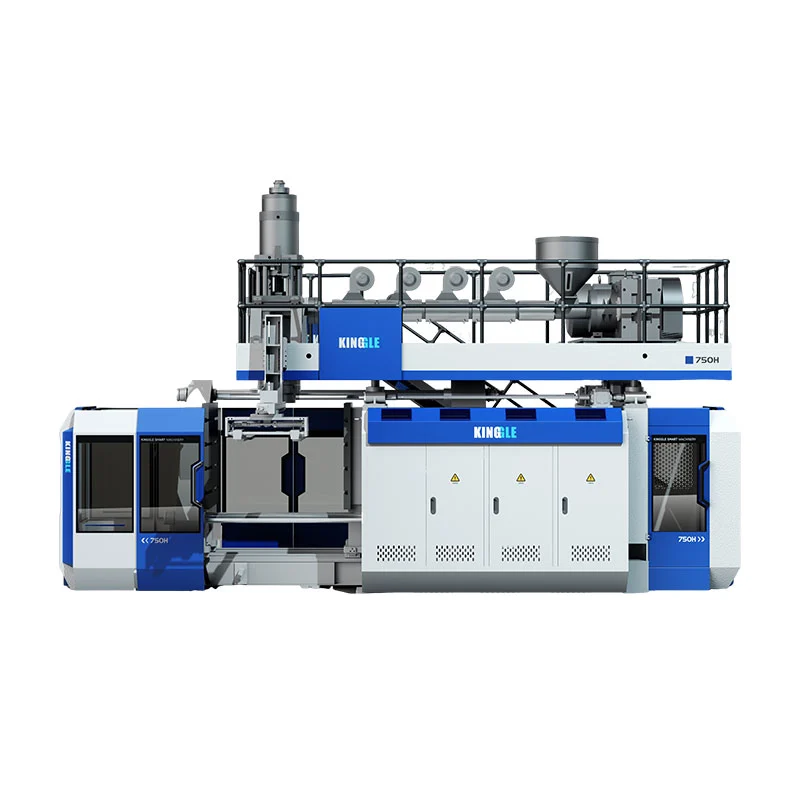
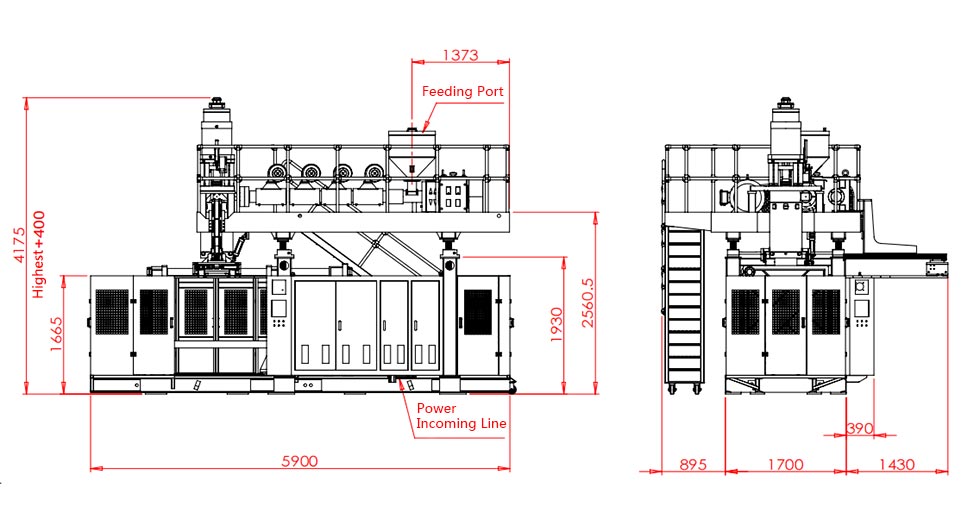
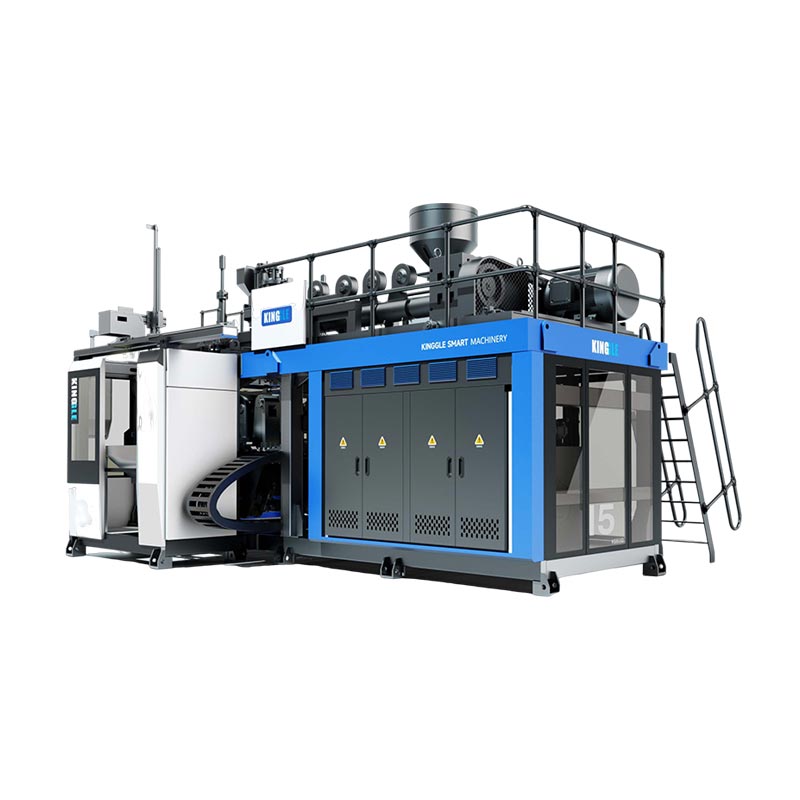
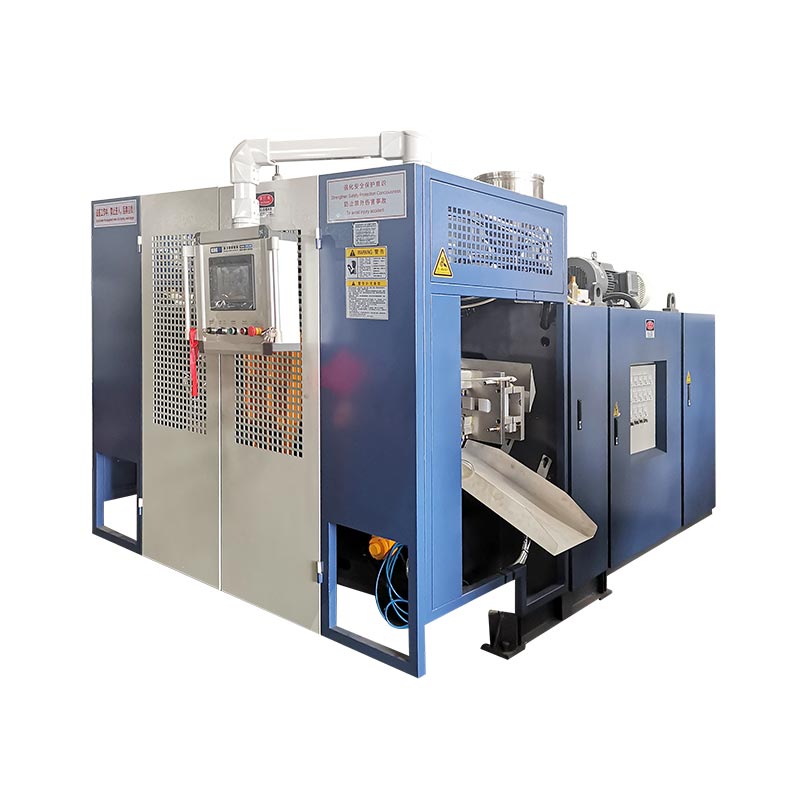
DeKGB5D dobbeltstasjons blåsestøpemaskiner oppført for beholdere inntil 5 L og inkluderer PE i sitt publiserte materialomfang. Det er et relevant utgangspunkt for et småcontainerprosjekt.
Bekreft tiltenkt resirkulert kvalitet, formulering, form, produksjon og tester før du godtar konfigurasjonen. Publisert PE-evne er ikke en garanti for hver PCR-råvare eller prosentandel.
Send harpiksdataarket og tilgjengelige partidata, prøvemateriale, produkt- og lukketegninger, innhold og bruksforhold, masse- og veggmål, påkrevde aksepterte utdata og testkrav. Inkluder den foreslåtte blandingen, intern returplan og nedstrøms omfang.
Vanlige spørsmål om resirkulert HDPE-blåsing
Kan resirkulert HDPE blåsestøpes uten virgin harpiks?
Noen råvarer kan, som den publiserte 4 L-forsøket viser. Det resultatet godkjenner ikke en annen karakter eller beholder. Bekreft prosessens repeterbarhet og den tiltenkte pakkens ytelse før du velger en oppskrift uten tilsatt virgin harpiks.
Hvilken MFI er egnet for resirkulert HDPE blåsestøping?
Bruk kandidatkarakterens anbefalte søknad, fullfør testbetingelser og sammenlikning med en kvalifisert referanse. Det er ingen enkelt MFI som godkjenner hver container. MFI er en screeningsverdi; materialet må også vise egnet parison-adferd og ferdigbeholderytelse.
Trenger resirkulert HDPE tørkes før blåsestøping?
Sjekk materialets tilstand, lagringshistorikk og leverandørinstruksjoner. Gratis vann eller vaskerelatert fuktighet trenger et passende forberedelsestrinn. Ikke bruk en PET-tørkeplan på resirkulert HDPE som standard; avtale kondisjoneringskravet for selve karakteren og håndteringssystemet.
Kan en standard HDPE-blåsestøpemaskin behandle PCR-harpiks?
Muligens, men kompatibilitet avhenger av den spesielle harpiksen, formuleringen, tilførsels- og ekstruderingsarrangementet, formen og nødvendig utgang. Bekreft utstyrsleverandørens omfang og kjør en test av identifisert materiale. En HDPE-etikett alene etablerer ikke PCR-ytelse.
Kan resirkulert HDPE brukes til matflasker?
Kun når det faktiske materialet og pakken oppfyller gjeldende krav for tiltenkt bruk og marked. Et vellykket støpeforsøk, en mekanisk test eller et jomfruelig ytre lag fastslår ikke denne egnetheten alene.
En nyttig materialgodkjenning gir navn til harpiksen og beholderen, bevarer testforholdene og definerer hva som må skje når begge endres.