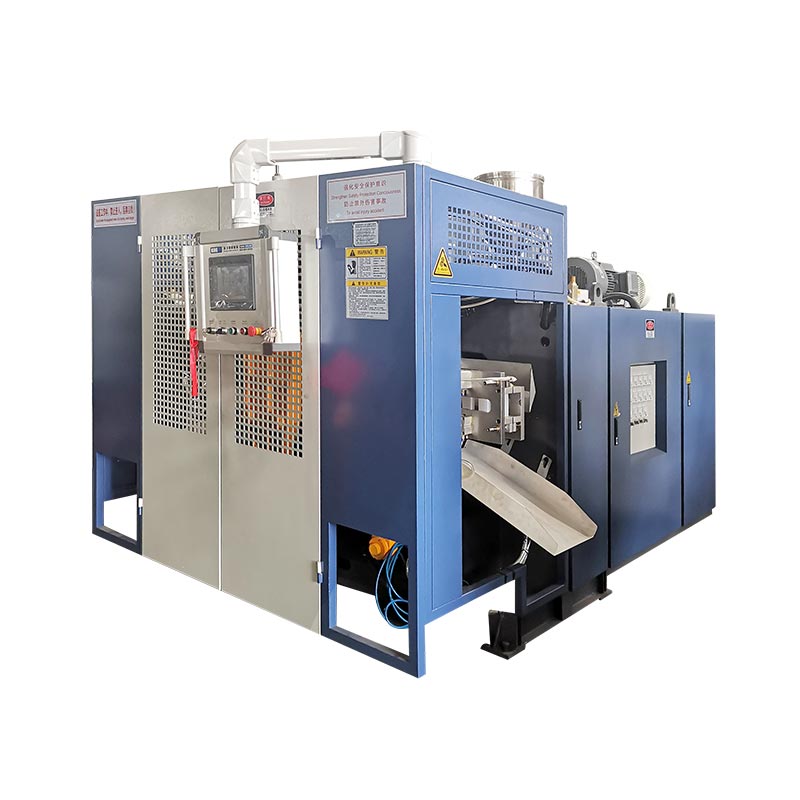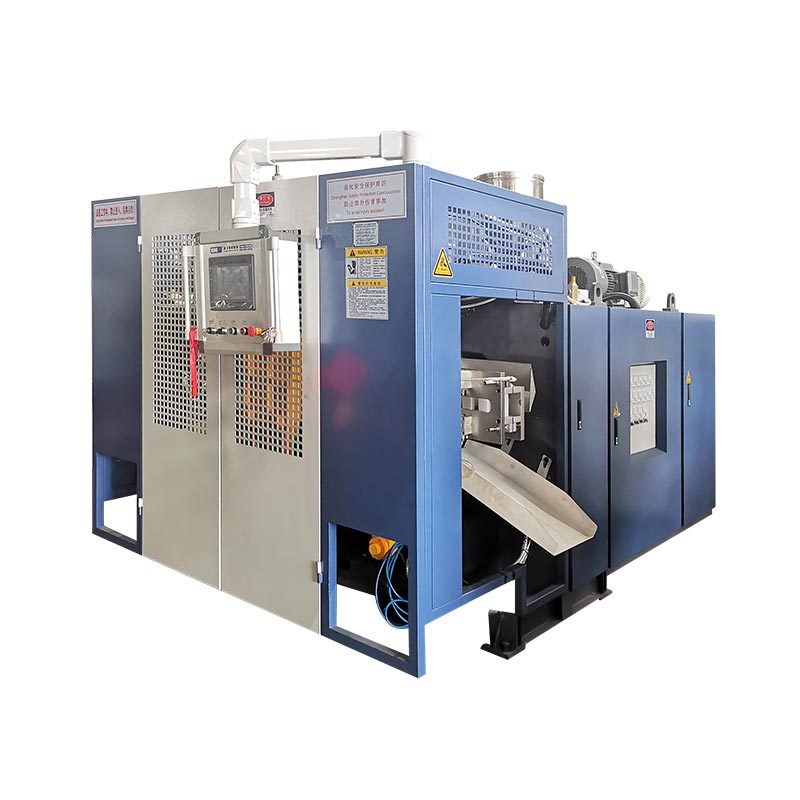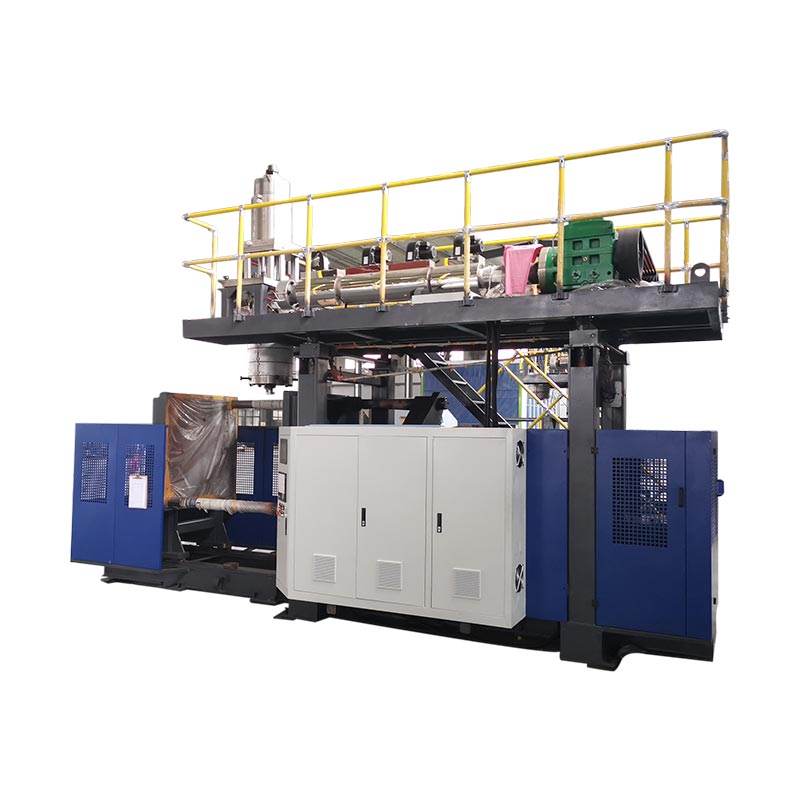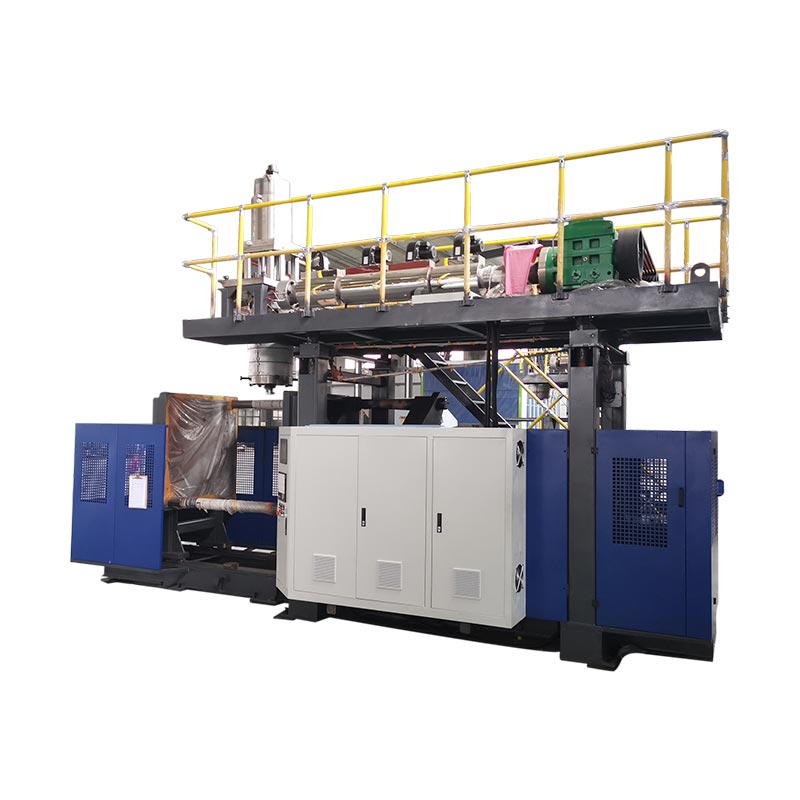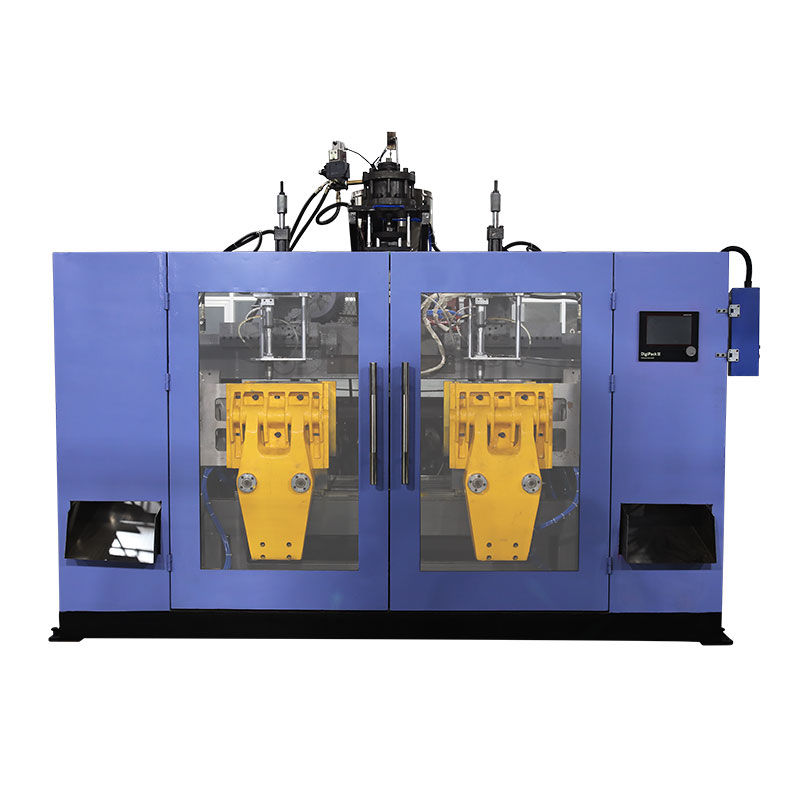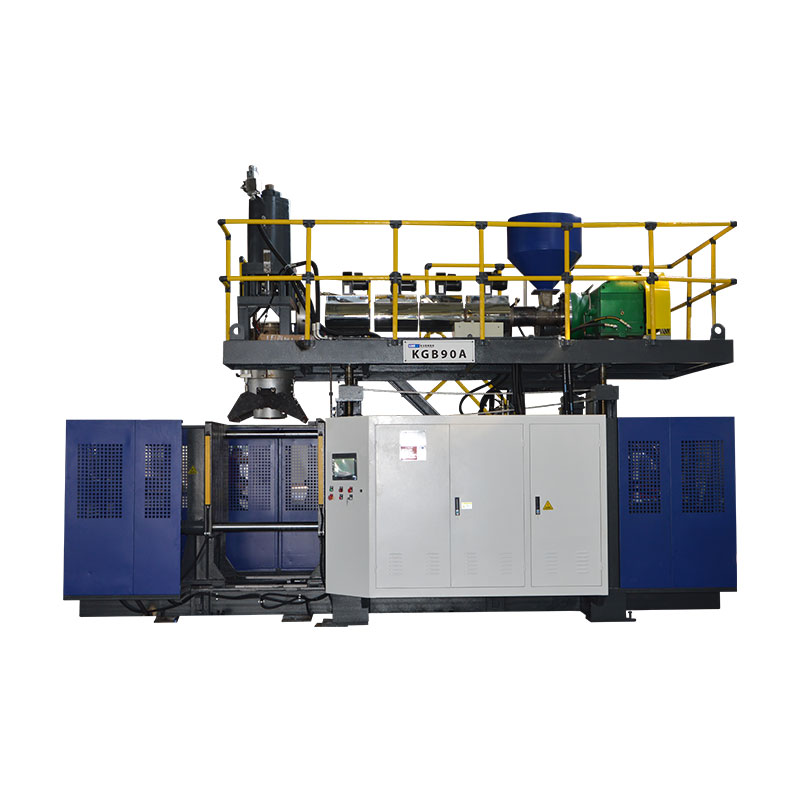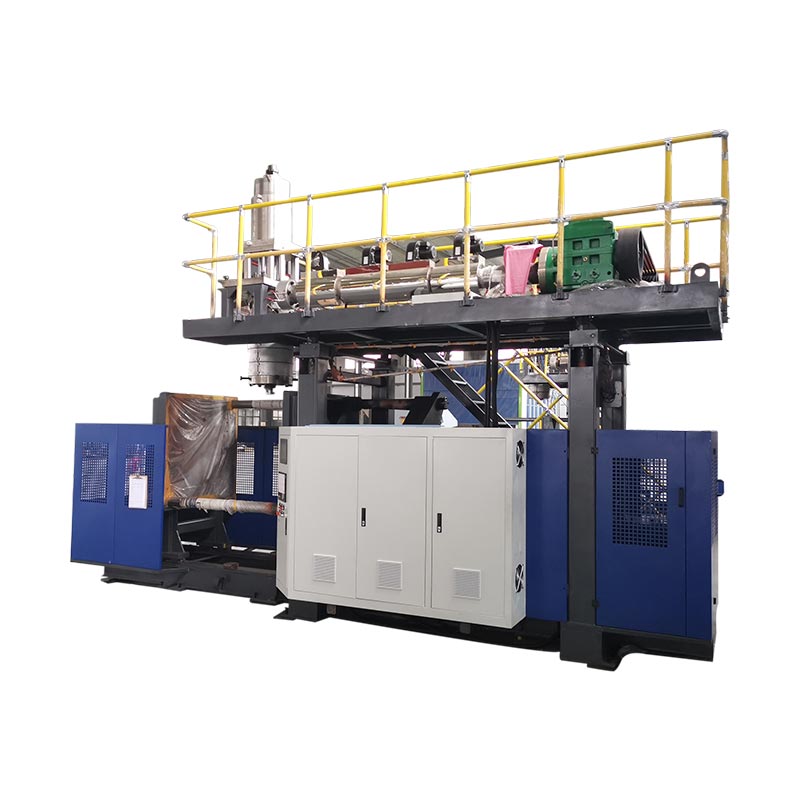
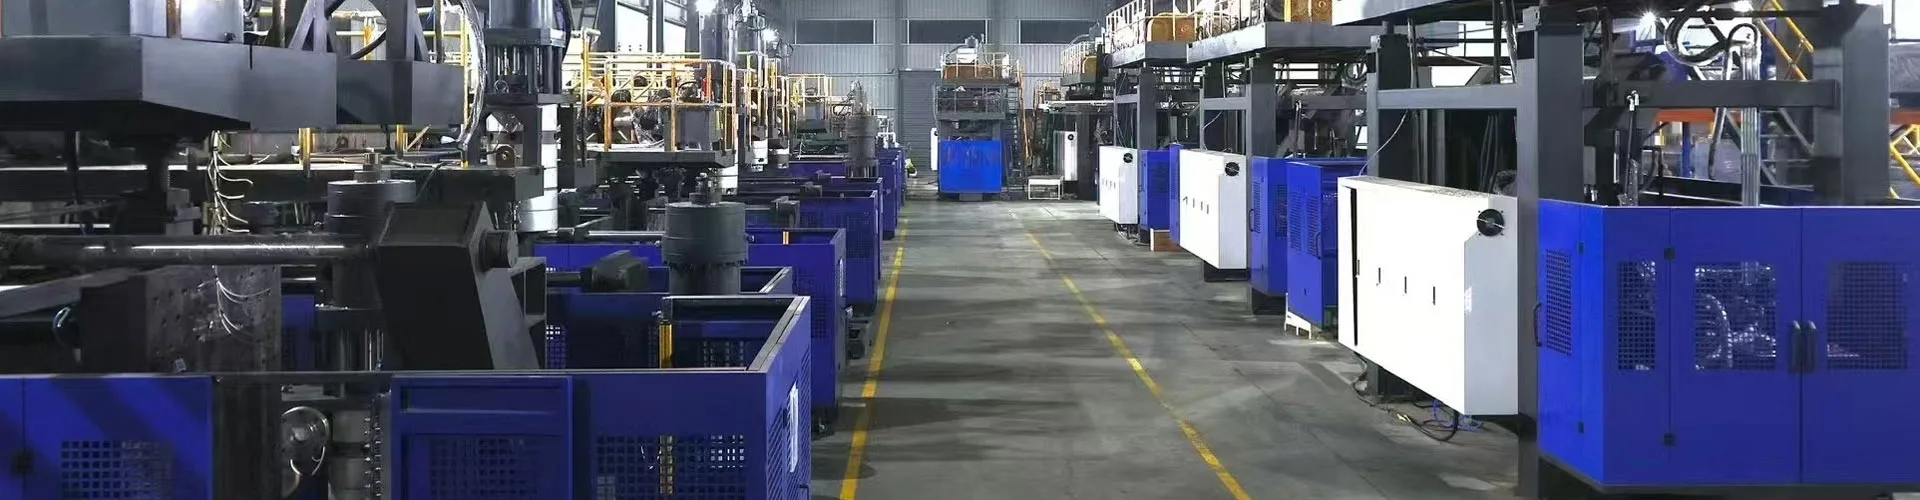
Hoveddelene til en blåsestøpemaskin er mate- og ekstruderingssystemet, dysehodet, formen og klemmen, blåsesystemet, kjølekretser, stasjoner og kontroller, og utstyr for fjerning av deler. Arrangementet deres avhenger av støpeprosessen og maskinkonfigurasjonen. For ekstruderingsblåsestøping, identifiser hver komponent etter funksjon og sammenstilling før du vurderer en erstatning.
For å identifisere en komponent, finn sammenstillingen, bekrefte funksjonen og samle inn relevant teknisk informasjon. Et fotografi eller et kjent navn fastslår sjelden om to reservedeler vil fungere på samme maskin.
Fire distinksjoner forhindrer dyre sammenblandinger
- Dysehodet danner plastrøret; blåseformen danner beholderens ytre.
- En dysestift eller dor former smeltepassasjen. En blåsestift leverer luft og kan utføre nakkerelaterte funksjoner.
- En kontrollerkommando, en aktuatorposisjon og en målt flaskevegg er forskjellige bevis.
- Å matche et komponentnavn er bare begynnelsen på identifikasjon av reservedeler.
Identifiser maskintypen før du navngir delene
Bekreft prosessen fra maskinens identifikasjon og tekniske dokumenter. Ekstrudert blåsestøping, sprøyteblåsestøping og strekkblåsestøping lager hule produkter gjennom forskjellige verktøyarrangementer. En komponentliste som kombinerer alle tre kan sende en kjøper på jakt etter maskinvare som den installerte maskinen ikke bruker.
I ekstruderingsblåsestøping, eller EBM, leverer en ekstruder smeltet polymer til et dysehode. Hodet danner et hult rør kalt et parison, som formen fanger og blåser opp. Kingglesblåsestøpemaskinguideforklarer prosesskategoriene og identifiserer ekstruderingsblåsestøping som utstyrsfokus.
En sprøyteblåsemaskin danner i stedet en preform rundt en kjernestang før den overføres til blåsetrinnet. Et PET-strekkblåsesystem bruker en preform og en strekkoperasjon. Disse forskjellene er viktige når du identifiserer verktøy: en IBM-kjernestangenhet og en PET-strekkstang skal ikke vises på en generisk EBM-reservedelsliste.
Hold sammenstillinger, deler og prosessmateriale adskilt
Begrepet "blåsestøpedeler" kan bety maskinkomponenter eller plastproduktene som er laget av prosessen. Oppgi hvilken betydning som gjelder. Et parison er plast som behandles, ikke en utskiftbar maskindel. Et hulrom er et trekk ved formen. Et dysehode er en sammenstilling som inneholder flere komponenter med sine egne identiteter.
Bruk monteringshierarkiet når du ber om hjelp: maskin, system, montering, deretter individuell del. For eksempel er "ekstruderingshode, verktøyenhet, dor" mer nyttig enn "hodestift." Legg til tegningsreferansen eller det originale delenummeret når det er tilgjengelig. Dette gir leverandøren et utgangspunkt uten å stole på et lokalt kallenavn.
| Komponentgruppe | Funksjon | Nyttig identifikasjonsbevis |
|---|---|---|
| Fôring og ekstrudering | Tilfør, transporter, smelt og bland harpiks | Ekstrudertegning, skrue/tønnespesifikasjon, motorplate |
| Dysehode og stemplingsverktøy | Fordel smelte og form røret | Hodemodell, verktøytegning, monteringsrevisjon |
| Parison kontroll | Kommandoendringer i verktøyåpningen | Kontrollerversjon, aktuator og tilbakemeldingsidentifikasjon |
| Støpe og klemme | Fang preglingen, hold verktøyet og definer ytre form | Form-ID, grensesnitttegning, klemmemonteringsreferanse |
| Blåser og avkjøler | Blås opp formen og fjern varmen | Blåseverktøytegning, luftkrets- og kjølekretskart |
| Kjør og kontroller | Strøm-, sekvens- og monitorfunksjoner | Skjematikk, enhetsplater, programvare og parameterversjoner |
| Uttak og etterbehandling | Fjern og, der inkludert, fullfør produktet | Griper/armaturtegning og godkjent linjekonfigurasjon |
Mat og smelt harpiksen: trakt, skrue, fat og drev
Matebanen starter før skruen
Tratten tilfører materiale til ekstrudermatingsseksjonen. Et prosjekt kan også omfatte lastere, blendere, doseringsutstyr eller en tilbakemaling. Behandle disse som identifiserbart utstyr med separate grensesnitt. Tilstedeværelsen av en trakt beviser ikke at automatisk transport, tørking eller blanding er inkludert i maskinforsyningen.
Når produksjonen blir uregelmessig, registrer harpikskvaliteten, partiet, blandingen og fôringsatferden før du legger skylden på skruen. En begrensning eller et avbrudd i materiallevering kan påvirke hva som når hodet. Vedlikeholdsteamet trenger observasjoner knyttet til selve kjøringen, ikke bare en forespørsel om en større ekstruder.
Skruen, fatet og temperatursystemet gjør forskjellige jobber
Den roterende skruen formidler og arbeider harpiksen inne i tønnen. Varmesoner tilfører varme under temperaturkontroll, mens prosessen også utvikler varme gjennom mekanisk arbeid. Temperatursensorer gir tilbakemelding på deres installerte steder. En vist tønnetemperatur er derfor ikke en direkte måling av hver del av den flytende smelten.
Hold varmeapparatet og sensorens identiteter atskilt. En lavtemperaturalarm kan involvere strømkretsen, varmeapparatet, tilbakemeldingsenheten, kablingen eller kontrolloppsettet. Bytte ut en varmeovn uten å bekrefte feilen kan la det opprinnelige problemet være uløst. Bruk selve koblingsskjemaet og kvalifisert elektrisk diagnose i stedet for en universell motstands- eller temperaturgrense.
Drivenheten må samsvare med mer enn en effekt
Motoren, girkassen og koblingen overfører bevegelse til skruen. Deres mekaniske tilkoblinger og driftskrav tilhører den installerte enheten. En motor med samme merkeeffekt er ikke automatisk en passende erstatning, og en skrue med samme nominelle diameter kan ha forskjellig geometri eller tilkoblingsdetaljer.
For en forespørsel om skrue eller tønne, oppgi den originale tegningen, maskinens serienummer og materialapplikasjon. For en forespørsel om kjøring, inkluder de komplette motor- og girkasseplatene pluss den relevante monteringsreferansen. Ta vare på den originale orienteringen og tilkoblingsinformasjonen i fotografier tatt fra en sikker posisjon. Disse postene hjelper til med å skille den mislykkede varen fra den større enheten rundt den.
Form formen: dysehode, dyseverktøy og veggtykkelseskontroll
Dysehodet mottar smelte fra ekstruderen og fordeler den mot utløpsverktøyet. Dysen og doren, noen ganger beskrevet som dysestift eller kjerneverktøy, definerer den ringformede passasjen som danner røret. Terminologi varierer etter hodedesign, så en navngitt komponent bør alltid kobles tilbake til en tegning.
Blåseformen utfører en annen jobb. Den lukker seg rundt den varme formen og definerer beholderens ytre når luft utvider plasten mot hulrommet. Å bestille "et nytt formhode" uten å identifisere om problemet gjelder ekstruderingshodet, utløpsverktøyet eller blåseformen skaper unngåelig tvetydighet.
Kontinuerlige og akkumulatorhoder har forskjellige materialbaner
Et kontinuerlig ekstruderingsarrangement danner formen fra den kontinuerlige smeltetilførselen. Et akkumulatorhode lagrer en mengde smelte og slipper den ut i løpet av syklusen. De ekstra lagrings- og tømmefunksjonene endrer hodeenheten og dens kontroller. En smelteakkumulator er også forskjellig fra en hydraulisk akkumulator som lagrer energi i en væskestrømkrets.
Identifiser hodearkitekturen før du sammenligner tetninger, verktøy, varmeovner eller aktuatorer. Å matche utløpsdiameteren alene fastslår ikke at den omkringliggende enheten, bevegelsen eller kontrollgrensesnittet er kompatibelt.
Kontrolleren er bare en del av veggtykkelseskontrollen
Et parison-kontrollsystem kobler en programmert profil til verktøybevegelse gjennom en kontroller, aktuator og tilbakemeldingsarrangement. Moogsoversikt over blåsestøpingskomponenterbeskriver kontrollere, aktuatorer og servokomponenter som separate elementer i sine løsninger. Disse komponentfamiliene har forskjellige jobber innenfor kontroll- og bevegelsessystemet.
The practical implication is simple: a replacement screen or controller cannot be selected independently of the actuator, feedback and machine interface. Moogs oversikt beskriver komponentfamilier; den identifiserer ikke hvilken enhet som er installert på en bestemt Kinggle-maskin.
Verktøyposisjon og endelig veggtykkelse må også holdes adskilt. Flaskeveggen avhenger fortsatt av materialoppførsel, delgeometri og prosessforhold. Verifiser den støpte delen i stedet for å behandle en vist profil som en veggmålingsrapport. Deparison programmeringsguidekobler profilendringer med målte produktplasseringer.
Form og slipp delen: form, klemme, blåsesystem og uttak
Blåseformen og klemenheten skal identifiseres separat. Formen er det produktspesifikke verktøyet. Klemmeenheten støtter og beveger verktøyet og holder det lukket under de nødvendige stadiene. Plater, føringer, sylindre og enhver vognmekanisme tilhører maskinkonfigurasjonen, ikke automatisk til formkjøpet.
For erstatningsforespørsler kan et hulromsbilde identifisere produktet, men avsløre lite om monteringsgrensesnittet. Ta med verktøy-ID og den aktuelle maskin- eller formtegningen. Deekstrudering blåsestøping mold design guideforklarer hvorfor hulrom, pinch-off, kjøling, blåsegrensesnitt og fjerningsmetode må fungere sammen.
En blåsestift er ikke en dysestift
Dysestiften eller spindelen tilhører det smeltedannende verktøyet. En blåsestift hører til lufttilførselen og, i noen konfigurasjoner, halsdannende eller kalibreringsarrangement. Begge kan kalles en "nål" på butikkgulvet, men de utfører forskjellige jobber og har forskjellige grensesnitt.
Noen produkter bruker et annet blåsearrangement, inkludert bunnblåsing. Ikke bestill en blåsestift fra flaskevolumet alene. Produktets finish, verktøygeometri, montering, bevegelse og lufttilkobling må samsvare med godkjent design. De nøyaktige funksjonene til en pinne eller blåseenhet avhenger av den utformingen.
Fjerning av deler strekker seg utover å åpne formen
Fjerningssystemet må ta det dannede produktet ut uten uakseptabel skade eller forstyrrelse. Avhengig av prosjektet kan fjerning involvere en griper, en robot, en annen håndteringsmekanisme eller en definert manuell operasjon. Blitsfjerning, håndtaksstansing, lekkasjetesting og transport kan være separat utstyr.
Den grensen er viktig når en del når den neste maskinen feil. En merking eller deformasjon kan oppstå etter at formen åpnes. Registrer hvor den først dukker opp, hvilken stasjon eller hulrom som produserte den, og om den var til stede før håndtering. Ikke diagnostiser muggslitasje fra en defekt som først har blitt inspisert etter trimming og transport.
Bekreft det bestilte uttaks- og etterbehandlingsomfanget før du ber om erstatningsfingre, armaturer eller sensorer. Deautomatisk maskin og komplett linjeguideskiller maskinfunksjoner fra nedstrømsforsyning. Automatisering bør identifiseres av den faktiske konfigurasjonen, ikke utledes av ordet "automatisk".
Støtt syklusen: hydraulikk, kjøling, sensorer og kontroller
Strøm- og væskekretser
På en hydraulisk maskin leverer motoren og pumpen hydraulisk kraft. Ventiler styrer eller regulerer strømmen, og aktuatorer produserer bevegelse. En servodrevet oljepumpe forblir en del av et hydraulisk system. Å kalle det en elektrisk motor gjør ikke hele maskinen helelektrisk.
Luftsystemet støtter de spesifiserte pneumatiske og blåsefunksjonene. Regulatorer, ventiler, filtre, slanger og blåseverktøyet har forskjellige roller. En tilkobling som ser riktig ut, må fortsatt samsvare med kretskravene. Identifiser hydrauliske og pneumatiske komponenter fra den skjematiske og fullstendige enhetskoden, ikke bare kroppsstørrelse eller portutseende.
Kjøling har flere separate belastninger
Formen trenger varmefjerning, og maskinen kan ha ekstra kjølebelastninger som hydraulikkolje eller andre spesifiserte kretsløp. En kjøler, et tårn eller et anleggsvannsystem kan sitte utenfor maskinforsyningen. Kartlegg ansvarsgrensen før man behandler manglende anleggsutstyr som en manglende maskinkomponent.
En normal avlesning ved hovedvannforsyningen beviser ikke at hver moldgren har tilstrekkelig sirkulasjon. Kretsidentitet og faktiske driftsobservasjoner er mer nyttige enn en enkelt linjevide antagelse. Deveiledning for brukskravforklarer hvordan man holder maskin-, mugg- og hjelpekrav adskilt.
HMI, PLS og tilbakemeldingsenheter er ikke utskiftbare
HMI er operatørgrensesnittet. PLS-en utfører maskinens kontrolllogikk, mens feltenheter gir signaler og utfører kommandoer. En melding på HMI identifiserer en rapportert tilstand; den bekrefter ikke i seg selv at skjermen er defekt eller at en viste enhet har sviktet.
Ta vare på alarmen, syklustrinn og relevante observasjoner før du sletter eller endrer noe. BrukHMI-innstillinger og alarmveiledningå organisere den posten. Utskifting av kontroller, stasjoner eller tilbakemeldinger kan også kreve riktig program, parametere og kalibrering.
Sikkerhetsrelaterte enheter krever deres spesifiserte erstatnings- og valideringsprosess. I USA,OSHAs veiledning for farlig energiadresserer vedlikeholdsrisikoer fra uventet energitilførsel eller lagret energi. Følg stedets maskinspesifikke prosedyre gjennom autorisert personell. Verken et HMI-stopp eller en generisk deleveiledning etablerer sikker tilgang.
Se hvordan delene er forskjellige på Kinggle kontinuerlige og akkumulatormaskiner
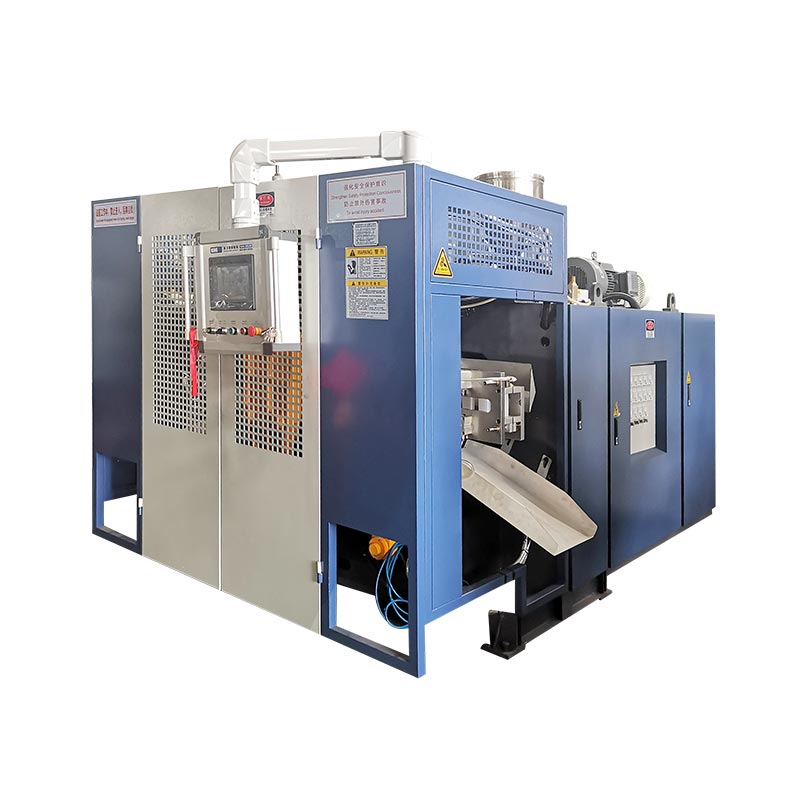
Eksempler på ekte plattformer gjør komponentkartet mer nyttig. KingglesKGB5L produktsidebeskriver en enkeltstasjons kontinuerlig maskin med en translasjonsformskiftende mekanisme. Tabellen viser en 60 mm skrue og Mitsubishi PLC er navngitt i funksjonsbeskrivelsen.

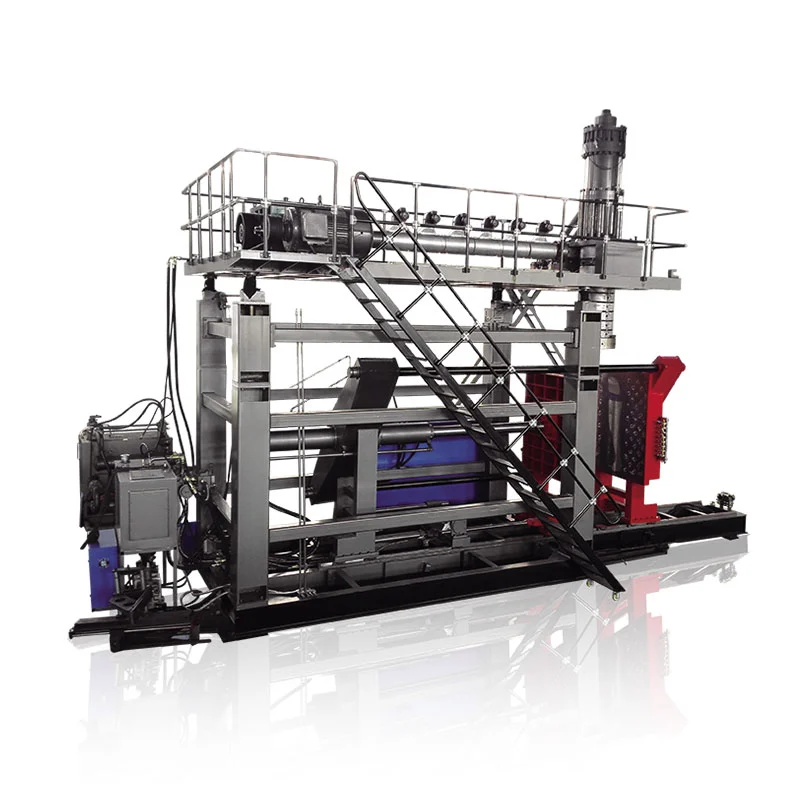
DeKGB100B 120L sidebeskriver i stedet en akkumulatorhodeplattform. Den viser en 100 mm skrue og beskriver hydraulisk servodrift, direkte trykkformlåsing og veggtykkelseskontroll. Lagrings- og tømmearrangementet gir komponentdiskusjonen en annen struktur.

| Punkt | KGB5L | KGB100B | Hva skillet endrer |
|---|---|---|---|
| Publisert arkitektur | Enstasjons kontinuerlig ekstrudering | Akkumulator-hode ekstrudering | Hodemontering og syklusforhold |
| Publisert skruediameter | 60 mm | 100 mm | Ulike ekstruderreferanser; diameter er ikke en fullstendig delespesifikasjon |
| Publisert formarrangement | Translasjonsform skiftende | Fast åpnings-/lukkearrangement beskrevet på siden | Identifiser riktig klemme og bevegelsesenhet |
| Erstatningsidentitet | Bruk denne maskinens as-built dokumentasjon | Bruk denne maskinens as-built dokumentasjon | Ingen utskiftbarhet følger av et delt komponentnavn |
Kilder: de to koblede Kinggle-produktsidene. Konfigurasjonsbeskrivelser og skruediametre er kataloginformasjon, ikke mål fra en kundes installerte maskin.
Disse eksemplene viser hvorfor "en Kinggle-skrue", "en hydraulisk ventil" eller "en veggkontroller" er en for bred ordrebeskrivelse. Selv innenfor én maskinfamilie er serienummeret, godkjente endringer og gjeldende monteringsrevisjon av betydning. Produktsidedata kan lokalisere plattformen, men de kan ikke erstatte den ferdige stykklisten.
For kjøp, skille tre poster: hva katalogen beskriver, hva bestillingen inkluderte og hva som er installert nå. En senere modifikasjon kan ha endret en stasjon, sensor eller verktøy. Avstem disse postene før du velger en erstatning, spesielt når den gamle komponenten ikke lenger samsvarer med den originale tegningen.
Under en serviceforespørsel merker du det berørte delsystemet på et oversiktsbilde og fester den lesbare komponentetiketten separat. Koble begge bildene til maskinens serienummer. Et nærbilde uten installasjonskontekst kan skjule om gjenstanden tilhører ekstruderingsdrevet, hydraulikkpakken eller et hjelpeutstyr.
Identifiser riktig erstatning før du bestiller
Begynn med det observerte problemet og delens identitet, ikke en konklusjon om at en komponent har feilet. Ujevne vegger, sakte bevegelser eller temperaturalarm kan ha flere årsaker. Registrer forholdene og bekreft feilen gjennom den godkjente diagnoseprosessen før du kjøper en erstatning.
Deveiledning for blåsestøpingsfeiler nyttig for å organisere produktsymptomer. For serviceintervaller, bruksjekkliste for forebyggende vedlikeholdved siden av den installerte maskinens håndbok. En komponentoversikt bør ikke foreskrive én erstatningsalder for hver harpiks, driftssyklus og driftsmiljø.
| Rekord | Inkludere | Hvorfor det betyr noe |
|---|---|---|
| Maskinidentitet | Modell, serienummer og bilde av identifikasjonsplaten | Finner bygget og dens dokumentasjon |
| Forsamlingens identitet | System, monteringstegning, originalt delenummer og revisjon | Skiller én komponent fra lignende elementer |
| Enhetsinformasjon | Komplett produsentkode og lesbare karakterer | En delvis kode kan utelate en konfigurasjonsforskjell |
| Tilkoblinger | Relevante monterings-, aksel-, væske-, elektriske eller signalgrensesnitt | Bekrefter mer enn visuell likhet |
| Endre historikk | Godkjente erstatninger, modifikasjoner og programvareendringer | Avstemmer originaltegningen med gjeldende maskin |
| Feil bevis | Alarm, syklustrinn, målinger, merkede prøver og sikre fotografier | Hjelper med å skille det rapporterte symptomet fra det mislykkede elementet |
Bruk en kort, kontrollert identifiseringssekvens
- Finn elementet i maskinens tegning eller deleliste og noter monteringsreferansen.
- Fang hele etiketten og den omkringliggende installasjonen fra en sikker, tillatt posisjon.
- Match de relevante mekaniske, elektriske og flytende grensesnittene med leverandørens spesifikasjoner.
- Dokumenter erstatninger eller revisjoner og innhent den nødvendige tekniske godkjenningen før installasjon.
- Etter autorisert utskifting, verifiser nødvendig oppsett, tilbakemelding, sikkerhetsfunksjoner og produktresultat før produksjonen frigis.
Ulike komponentklasser trenger forskjellig bevis. En varmeovn krever spesifiserte elektriske og installasjonsdetaljer. En ventil krever riktig kretsfunksjon og enhetskonfigurasjon. Et mekanisk verktøy krever tegning og grensesnitt. En kontrollerstatning krever versjons- og parameterkontroller. Et fotografi kan støtte disse postene, men kan ikke etablere alle skjulte krav.
Be om skriftlig bekreftelse på nøyaktig levert vare og eventuelt godkjent erstatning. Ta vare på den gamle og nye identiteten i tjenesteposten. Den posten er mer nyttig ved neste feil enn en kjøpsbeskrivelse som bare sier "én reservedel for blåsestøpemaskineri."
En uleselig etikett trenger mer bevis, ikke et gjettet delenummer. Bruk tegningsposisjonen, installasjonsfotografiene og maskinregistreringen for å bestemme identiteten. Ikke kopier en kode fra en maskin i nærheten bare fordi dens komponent ser lik ut.
Vanlige spørsmål om deler til blåsestøpemaskiner
Hva er hoveddelene til en blåsestøpemaskin?
For en ekstruderingsmaskin er hovedgruppene mating og ekstrudering, dysehodet og verktøy, formkontroll, støpeform og klemme, blåsing, kjøling, drivverk og kontroller, og produktfjerning. Den nøyaktige ordningen avhenger av plattformen og prosjektet. Identifiser prosessen først, og bruk deretter monteringsdokumentene for å skille standardutstyr, utvalgte alternativer og separate hjelpemidler.
Hva er forskjellen mellom et dysehode og en blåseform?
Dysehodet håndterer smeltet polymer og danner formen gjennom utløpsverktøyet. Blåseformen lukker seg rundt denne formen og definerer produktets ytre under oppblåsing. Et formhulrom, dyse eller komplett hodemontasje er derfor en annen bestillingsvare. Gi monteringsreferansen i stedet for å stole på ordet "mugg" alene.
Er en blåsestift det samme som en dysestift eller dor?
Nei. En dysestift eller dor tilhører det smeltedannende verktøyet og bidrar til å definere det ringformede utløpet. En blåsestift introduserer luft og kan ha halsdannende eller kalibreringsoppgaver i det spesifikke designet. Det delte ordet "pin" gjør ikke komponentene utskiftbare. Bruk selve verktøytegningen for å identifisere begge elementene.
Er deler utskiftbare mellom forskjellige blåsestøpemaskiner?
Ikke anta utskiftbarhet fra et vanlig navn, lignende utseende eller samsvarende overskriftsvurdering. Den komplette enhetskoden, monteringsrevisjon, montering, tilkoblinger og driftsfunksjon må stemme overens. Kontroller kan også avhenge av programvare-, parameter- og tilbakemeldingskompatibilitet. Ethvert alternativ bør godkjennes for den installerte konfigurasjonen i stedet for å utledes fra et katalogfotografi.
Hvilken informasjon er nødvendig for å identifisere en reservedel?
Send maskinens modell og serienummer, originalt delenummer, monteringstegningsreferanse, revisjon og tydelige etikettfotografier. Inkluder relevante grensesnitt, godkjente modifikasjoner og den observerte feilen. For kontrollenheter, bevar også versjons- og konfigurasjonspostene. Dette gjør at forespørselen kan identifisere en bestemt vare i stedet for en bred kategori av komponenter.
Forbered en spesifikk deleforespørsel
For en Kinggle-maskin, start med maskinplaten, monteringsreferansen og den lesbare komponentetiketten. Legg til problemposten og relevante tegninger, og send deretter pakken gjennomKinggle kontaktside. Å identifisere den installerte delen er det første trinnet mot å bekrefte riktig erstatning.