En blåsestift leverer luft inn i formen, og i enkelte ekstruderte blåseforminger hjelper den med å kalibrere eller fullføre beholderhalsen. Diagnostiser nakkedefekter ved å lokalisere feilen, kontrollere hele verktøyet og lukkesystemet, og deretter verifisere korrigeringen mot produktkravene.
Før du bytter blåsestift
- Identifiser hvor halsen først blir skadet eller ute av spesifikasjonen.
- Hold prøvene sporbare til stasjonen, hulrom og verktøyrevisjon.
- Separat justering og slitasje fra spørsmål om luftlevering, timing og kjøling.
- Bekreft resultatet med spesifisert flaske, lukking og testbetingelser.
Hva gjør en blåsestift i ekstruderingsblåsestøping?
Blåsestiften tilhører blåsearrangementet. Den tilfører luften som ekspanderer en fanget form mot formen. På systemer designet for en kalibrert finish, fungerer blåsestiftenheten også med nakkeverktøyet. En skjærering, kjølepassasje eller annen etterbehandlingsfunksjon avhenger av det faktiske designet; navnet alene identifiserer ikke de medfølgende funksjonene.
Eastman beskriver blåsepinnemetoder for kalibrering av gjengefinish og trimming i sinekstruderingsblåsestøpeveiledning for kopolyestere. Det er et nyttig eksempel på verktøyforholdet. Dens harpiksspesifikke oppsettsverdier bør forbli med materialene og utstyrsarrangementene beskrevet i den veiledningen.
Identifiser funksjonen før du tildeler årsaken
En flaskefinish inkluderer funksjoner med forskjellige jobber. Halsboring, utvendig gjenge og tetningskontaktområde trenger egne tegningsreferanser. Lukningen kan tette mot en foring eller en annen utformet kontaktflate. Registrer selve tetningsarrangementet før du beskriver et merke som årsak til en lekkasje.
Den ytre finishen kommer fra hele verktøy- og formingssekvensen. Når du tildeler alt det til blåsestiften, hopper du over parringsverktøyene. En dimensjonsklage bør derfor identifisere funksjonen, målemetoden og verktøyene som påvirker den.
En dysestift og en IBM-kjernestang er forskjellige referanser
Dysestiften eller spindelen tilhører det smeltedannende verktøyet ved dysehodet. Å forveksle den komponenten med blåsestiften kan føre til en vedlikeholdsforespørsel mot feil montering. Bruk deltegningen og monteringsidentifikasjonen i stedet for et verkstedkallenavn.
Sprøyteblåsestøping bruker et annet preform-og-kjerne-arrangement. Denne veiledningen tar for seg ekstruderingsblåsing av halskontroller. For muggfunksjoner utover halsen, denekstrudering blåseform design guideforklarer det bredere forholdet mellom forming, kjøling og ventilering.
Finn nakkedefekten før du bytter blåsestift
Ta vare på en mislykket flaske før du justerer oppskriften. Merk defekten og dens orientering. Identifiser stasjonen og hulrommet, og behold deretter en sammenlignbar akseptabel prøve. En rapport som sier bare "nakkeproblem" åpner for flere vidt forskjellige undersøkelser.
Skille en lekkasje gjennom halsveggen fra en lekkasje ved flaske-og-lukke-grensesnittet. Sjekk også om lekkasjetestfestet kontakter eller tetter mot samme funksjon som den endelige lukkingen. Et armaturproblem og en emballasjelekkasje kan kreve ulikt korrigerende arbeid.
Sammenlign delen i påfølgende stadier
Der kvalitetsprosedyren tillater sikker prøvetaking, sammenligne halsen etter støping, etter trimming og etter nedstrøms håndtering. Legg til den lukkede pakken når feilen oppstår etter kapping. Samle gjennom godkjente prøvetakingspunkter; tilgang til bevegelig verktøy er ikke en prøvetakingsmetode.
Hvis et kontaktmerke først vises etter trimming, se gjennom skjære- og støttearrangementet før du endrer blåsepinnejusteringen. Hvis en nakke endrer form i løpet av den angitte kondisjoneringsperioden, inkluder termisk historie i anmeldelsen. Disse observasjonene veileder neste kontroll; de etablerer ikke en årsak av seg selv.
Bruk mønsteret uten å gjøre det om til en diagnose
En berørt stasjon fortjener en nærmere titt på verktøy- og håndteringsbanen. Et problem på tvers av flere hulrom garanterer også en gjennomgang av delte forhold. Ingen av mønstrene utelukker en verktøyrelatert årsak: flere sammenstillinger kan dele samme design, oppsettinstruksjoner eller nylig utskifting.
Registrer hva som endret seg før den første avviste prøven. Nyttige oppføringer inkluderer forminstallasjon, materiale eller lukkeparti, vedlikeholdsarbeid og oppskriftsrevisjon. Hold den opprinnelige tilstanden synlig i posten slik at et senere skifte kan skille en observasjon fra en mistenkt forklaring.
Når feilen faktisk er i kropps- eller bunnsveisen, brukbredere feilsøkingsveiledning for ekstrudering av blåsestøping. Halsinspeksjonen skal ikke absorbere hver beholderdefekt til en blåsestiftreparasjon.
Fire nakkedefektmønstre og bevisene å samle
En nyttig feilsøkingstabell forteller teknikeren hva han skal undersøke før han velger en justering. Lignende defekter kan involvere forskjellige stadier. Hold den mistenkte komponenten atskilt fra den observerte funksjonen til målinger eller en kontrollert sammenligning støtter tilkoblingen.
Formosa sinblåsestøping av polyetylen og polypropylen, revidert april 2025, identifiserer flere mulige årsaker til lukkelekkasje. Den behandler også toppblitsseparasjon og nakkeovalitet som distinkte feilsøkingsmotiver. Denne forskjellen er mer nyttig enn en teppeinstruksjon for å erstatte blåsestiften.
| Observert defekt | Bevis å samle først | Spørsmål å skille | Bekreft etter korrigering |
|---|---|---|---|
| Oval eller forvrengt hals | Tegningsdimensjoner, målretning og prøvetilstand på hvert trinn | Formingsgeometri, termisk endring, frigjøring og håndtering | Samme dimensjoner til avtalt kondisjoneringstidspunkt |
| Scoring eller skadet forseglingsområde | Merk posisjon, kontaktmønster og første trinn som viser skade | Verktøykontakt, skjæring, støtter og nedstrømskontakt | Overflatetilstand og relevant pakkefunksjon |
| Toppblitsen forblir festet eller rives | Skjæregg, verktøyidentitet og tilstand til selve skjæreparet | Slitasje, parringsgeometri og godkjent skjæresekvens | Ren separasjon og en uskadet finish |
| Pakken lekker etter tildekking | Lekkasjeplassering, flaske- og lukkeidentitet, monterings- og testforhold | Halsgeometri, tetningskontakt, lukkingskompatibilitet og testoppsett | Den angitte lukkede pakken under avtalt test |
Ovalitet trenger en målebetingelse
Mål den definerte funksjonen i retningene som kreves av tegningen eller inspeksjonsplanen. Behold måletiden og prøvetilstanden. Å sammenligne en varm flaske direkte fra maskinen med en betinget referanse kan skjule om forskjellen oppsto under formingen eller senere avkjøling.
En nakke som ser oval ut er en grunn til å undersøke. Det er utilstrekkelig bevis for å foreskrive en ny blåsestiftposisjon. Sjekk de relevante termiske og håndteringsforholdene ved siden av verktøyreferansene før du velger korrigerende handling.
Overflatemerker og festet blits trenger forskjellige poster
Fotografer et partitur med retning og plassering synlig. For et skadet forseglingsområde, identifiser den tiltenkte kontaktflaten ved hjelp av flaske-og-lukking-tegningene. For festet blits, bevar den kuttede kanten og noter komponentene som utgjør skjæreparet. Dette er forskjellige spørsmål selv når begge defektene vises nær munnen.
Før du sliper eller bytter ut en skjærekomponent, må du bekrefte at monteringen tillater dette arbeidet og at det sammenkoblede verktøyet er egnet. Reparasjon av en kant uten å se på dens sammenkoblingskomponent kan gjøre undersøkelsen ufullstendig.
En hettelekkasje hører til hele pakken
Bekreft hvilken lukking som ble montert og hvordan den ble brukt. En hals kan bestå en dimensjonal kontroll mens hele pakken fortsatt svikter sin spesifiserte funksjon. Omvendt kan et uakseptabelt testresultat komme fra selve testarrangementet. Gjenta kontrollen med det godkjente oppsettet før du behandler resultatet som bevis på en verktøyfeil.
For lukkinger med kontinuerlige gjenger,ASTM D2063/D2063M-24adresserer momentretensjon ved hjelp av manuelt testutstyr. Det publiserte omfanget gjelder fjerningsmoment under definerte forhold. Et dreiemomentresultat skal registreres som dette resultatet; den erstatter ikke pakkens spesifiserte lekkasjetest.
Sjekk innretting, slitasje, lufttilførsel og timing separat
Uttrykket "sjekk blåsestiften" trenger en inspeksjonsplan bak seg. En posisjonsfeil, en skadet kontaktflate og begrenset lufttilførsel er forskjellige funn. Å kombinere dem til én vedlikeholdsinstruksjon gjør det vanskelig å forklare hvorfor en bestemt reparasjon eller innstillingsendring ble valgt.
Justering starter med godkjente referanser
Bekreft blåsepinnemonteringen, halsverktøy og monteringsreferanser mot tegningene deres. Identifiser hvilken funksjon som leverer datumet og hvilken posisjon som måles. En linje tegnet på et fotografi kan ikke etablere forholdet mellom skjulte overflater.
Bruk maskinprodusentens inspeksjonsmetode og sikker tilgangsprosedyre. Sammenlign de relevante målene med godkjente grenser for den enheten. Når monterings- eller tilpasningsverktøyet har endret seg, se gjennom hele bunken med komponenter før du antar at den forrige posisjonen fortsatt gjelder.
Skille synlige merker fra målt slitasje
Et synlig merke bør registreres, men betydningen avhenger av hvor komponenten kommer i kontakt med produktet eller parringsverktøyet. Sammenlign merket med defektens plassering og gjeldende tegningskrav. Overflateutseende alene etablerer ikke en universell erstatningsterskel.
Sjekk identiteten til innsatser, ringer og andre sammenkoblede komponenter der de er en del av designet. To deler som passer sammen fysisk kan fortsatt tilhøre forskjellige revisjoner. En erstatningsforespørsel bør inkludere monteringsforholdet, ikke bare et fotografi av den fjernede pinnen.
Se gjennom hele luftveien
Bruk godkjent diagnostikk for å skille forsyningsforhold, begrensninger, ventildrift og lekkasje i nærheten av verktøyet. En trykkvisning oppstrøms er ett bevis. Undersøkelsen må fortsatt fastslå om den nødvendige luften når prosessen gjennom den tiltenkte banen og sekvensen.
Avlesninger bør identifisere målested og syklustilstand. Ikke koble fra en trykksatt linje eller improvisere tilgang for å få en avlesning. Bredere spørsmål om planteforsyning hører medkrav til maskinverktøy; den lokale verktøykontrollen skal forbli sporbar til den faktiske maskinen.
Timing og kjøling trenger sin egen sammenligning
Gjennomgå gjeldende innsetting, blåsing, kutting, eksos og uttak. Noen av disse funksjonene kan bruke en annen mekanisme eller tilhører kanskje ikke blåsestiften i det hele tatt. Match hendelsesnavnene på HMI med de faktiske utstyrsdokumentene før du foreslår en justering.
Ta vare på oppskriften og skille en kommando fra bekreftelse på at en handling har skjedd. DeHMI-innstillinger og alarmveiledningforklarer verdien av å registrere faktiske forhold med hendelsessekvensen. Inkluder nakkekjøling og prøvetilstand der den observerte deformasjonen gjør dem relevante.
Bruk de godkjente grensene for maskin og verktøy. En generell artikkel kan ikke etablere en sikker blåse-pinneslag, klaring, trykk, skjærekraft eller tidsstigning for en uidentifisert sammenstilling.
En kontrollert arbeidsflyt for feilsøking og verifisering
Skriv ned observasjonen og den foreslåtte testen separat. "Grav synlig etter trimming" er en observasjon. "Skjærering trenger utskifting" er en hypotese inntil inspeksjonen støtter det. Å holde denne forskjellen i journalen gjør en overlevering mer nyttig og forhindrer en tidlig gjetning fra å bli den aksepterte forklaringen.
- Definer det mislykkede kravet.Merk stedet, oppbevar prøven og bekreft inspeksjonen eller testmetoden. Identifiser om reklamasjonen gjelder dimensjoner, overflatetilstand, trimming eller lukket pakke.
- Lås prøveidentiteten til oppsettet.Registrer maskin, stasjon, hulrom, verktøyrevisjon og materialbatch. Ta vare på oppskriften og lukkingsidentiteten når feilen involverer tak.
- Inspiser under spesifiserte trygge forhold.Bruk godkjente tilgangs- og isolasjonsprosedyrer før vedlikehold eller kontakt med verktøy. Kontrollert diagnostisk drift krever egen autorisert prosedyre.
- Test den sterkest støttede hypotesen.Velg en autorisert endring innenfor de godkjente grensene. Hold andre kontrollerbare forhold stabile nok til å tolke sammenligningen, og dokumenter enhver tilstand som ikke kan holdes.
- Gjenta de relevante kontrollene.Inspiser den samme funksjonen og gjenta den angitte funksjonstesten. Bruk samme målebetingelse slik at sammenligningen forblir meningsfull.
- Registrer løslatelsesbeslutningen.Behold resultatene med det reviderte oppsettet. Følg kvalitetsplanen for fortsatt verifisering og identifiser hvem som godkjente produksjonsutgivelsen.
Service introduserer farer utover kvalitetsproblemet.OSHAs veiledning for farlig energiidentifiserer uventet oppstart og frigjøring av lagret energi som alvorlige vedlikeholdsrisikoer. Maskinspesifikk isolasjon må adressere de aktuelle energikildene. En HMI-stoppkommando alene bør ikke behandles som en erstatning for den nødvendige isolasjonsprosedyren.
Hold en kort oversikt som støtter konklusjonen
En sammenligning trenger et definert inspeksjonsvindu. Registrer tallet som ble undersøkt og tallet som ikke klarte det samme angitte kriteriet. Merk gjentatte kontroller på samme prøve separat, slik at posten ikke teller dem som ekstra flasker.
| Rekord | Hva hører til i den |
|---|---|
| Identitet | Maskin-, stasjons-/hulroms-, form-, blåsestiftmontasje og tegningsrevisjoner |
| Grunnlinje | Feilsted, tidligste berørt stadium, oppskrift og prøvetilstand |
| Inspeksjonsbevis | Bilder, målte funksjoner, metode og gjeldende akseptgrenser |
| Kontrollert endring | Godkjent handling, ansvarlig person og forhold holdt eller endret |
| Bekreftelse | Inspisert kvantum, feil, testforhold, fortsatte kontroller og utgivelsesgodkjenning |
Hvis en rate rapporteres, definer den som mislykkede inspiserte flasker delt på alle inspiserte flasker i det vinduet. Hold kriteriet og utvalgsgrunnlaget konsistent mellom sammenligningene. En liten prøve uten observerte feil er et prøveresultat, ikke et løfte om at fremtidig produksjon vil være fri for lekkasjer.
Eskaler et uavklart resultat med det originale beviset intakt. Å sende de mislykkede og akseptable prøvene med verktøyidentiteten er mer nyttig enn å videresende bare den endelige oppskriften. Leverandøren eller kvalitetsteamet kan deretter gjennomgå hva som faktisk ble observert og hva hvert forsøk på korrigering endret.
Vedlikehold og skift ut den riktige blåsestiftenheten
Identifiser sammenstillingen før du bestiller en erstatning. Hold maskinens serienummer, formidentifikasjon og blåsepinnetegning sammen. Inkluder matchende halsinnsats og skjærekomponenter der det er aktuelt. Et delt komponentnavn eller lignende ytre diameter etablerer ikke utskiftbarhet.
Rengjøring, omarbeiding og utskifting krever ulike beslutninger. Bruk godkjente vedlikeholdsinstruksjoner og akseptgrenser. Overflaterestaurering, sliping eller malingsarbeid kan endre et funksjonelt grensesnitt, så innhent godkjenning fra den aktuelle produsenten i stedet for å behandle alle synlige merker som en reparasjonsinstruks.
Etter installasjon, gjenta kontrollene som kreves av den faktiske jobben. Bekreft de relevante halsdimensjonene og forseglingsområdet, og bekreft deretter den spesifiserte lukkingen og funksjonstesten. Ta vare på den resulterende oppsettrevisjonen sammen med inspeksjonsprotokollen. Desjekkliste for forebyggende vedlikeholdplasserer disse postene innenfor en bredere maskinspesifikk plan.
To Kinggle flaske-maskin referanser
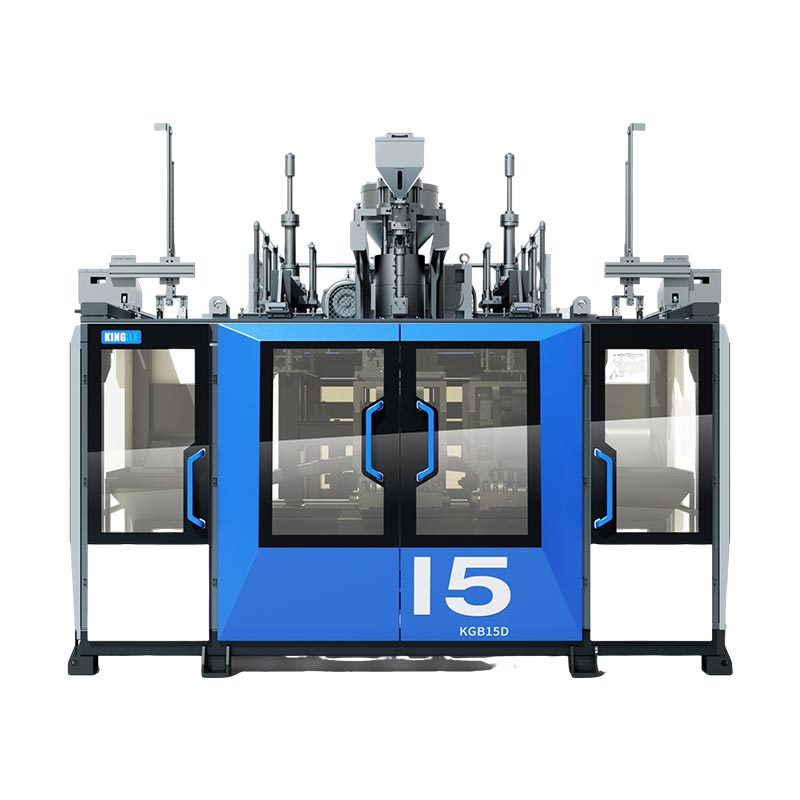
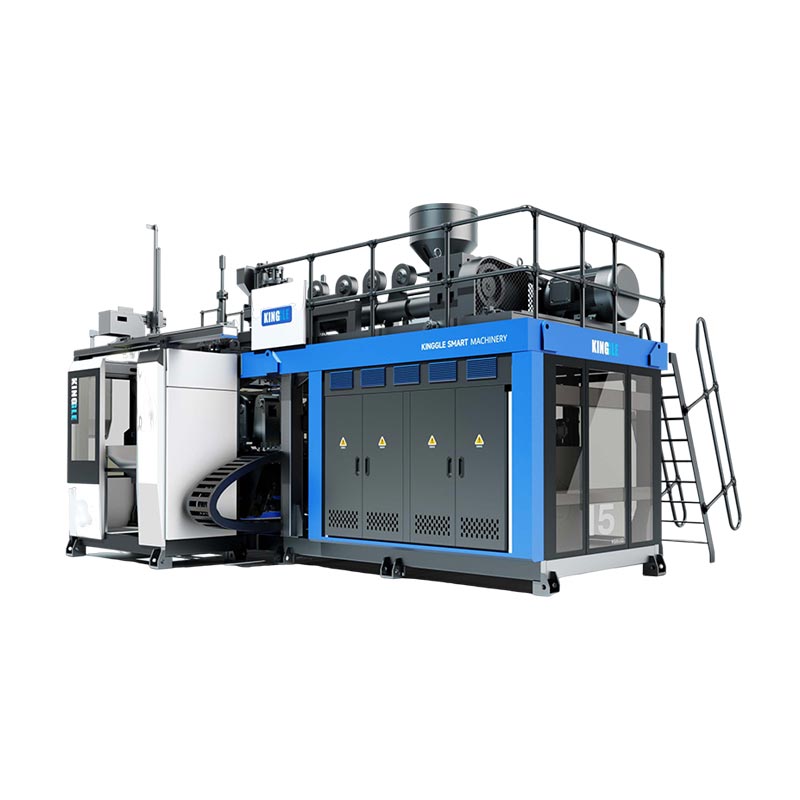
KGB5L og KGB5D gir relevante eksempler på flaskemaskiner med kontinuerlig ekstrudering. Deres publiserte stasjonsoppsett hjelper til med å organisere inspeksjonsposter: bevare stasjonens identitet og, der det er aktuelt, hode- og hulromsidentitet. Katalogen identifiserer ikke en universal blåsestift for hver flaske som produseres på noen av plattformene.


| Publisert felt | KGB5L | KGB5D |
|---|---|---|
| Stasjonsarrangement | Enkelt | Dobbelt |
| Maksimal containerkapasitet | 5 L | 5 L |
| Skrue diameter | 60 mm | 70 mm |
| HDPE smeltekapasitet | 55 kg/t | 80 kg/t |
Kilder: de koblede KGB5L- og KGB5D-produktsidene. Smeltekapasitet er et publisert materialgjennomstrømningsfelt, ikke en akseptert flaskehastighet eller et resultat av nakkekvalitet.
Bruk disse tallene til å identifisere plattformen og ramme en produksjonsdiskusjon. Valg av blåsestifter avhenger fortsatt av flaskefinish, form, montering og faktisk blåsearrangement. Dysestiftens diameter oppført i en dysehodespesifikasjon er ikke en erstatning for en blåsestifttegning.
For et nytt maskinprosjekt, oppgi flaske- og lukketegningene før du godkjenner verktøyets omfang. For en eksisterende installasjon, legg til gjeldende monteringsidentifikasjon og inspeksjonsbevis. DeHDPE flaske-maskin valg guidedekker den bredere produksjonsspesifikasjonen.
Ofte stilte spørsmål om blåsestifter og nakkedefekter
Er en blåsestift det samme som en dysestift?
Nei. En dysestift eller dor er en del av det smeltedannende verktøyet. En blåsestift leverer blåseluft og kan ha nakkerelaterte oppgaver i det spesielle designet. Identifiser begge komponentene fra monteringstegningen. Det delte ordet "pin" gjør ikke grensesnittene eller dimensjonene deres utskiftbare.
Bruker hver ekstruderingsblåsemaskin samme blåsestiftdesign?
Nei. Blåse- og etterbehandlingsarrangement avhenger av produktet og verktøyet. Kalibrerings-, kjøle- og kuttefunksjoner er konfigurasjonsspesifikke. Bekreft den faktiske monteringen og bevegelsen før du velger en erstatning eller bruker en oppsettinstruksjon fra en annen maskin. Beholdervolum alene kan ikke identifisere riktig komponent.
Kan en flaske lekke når blåsestiften er i god stand?
Ja. Undersøk hele flaske-og-lukke-grensesnittet, inkludert spesifisert kork, forseglingskontakt og testarrangement. Finn ut om det oppstår skade under støping eller senere håndtering. Et lekkasjeresultat identifiserer en mislykket sjekk; den identifiserer ikke i seg selv hvilket verktøy, komponent eller prosesstilstand som forårsaket feilen.
Hvilken informasjon er nødvendig for å vurdere en ny blåsestift?
Oppgi maskinmodell og serienummer, formidentitet, tegning av blåsepinnemontering og revisjon. Legg til matchende halsverktøy og relevante flaske-og-lukking-tegninger. For en defektundersøkelse, inkluderer prøveidentitet, fotografier, målinger og rekkefølgen der problemet først oppstår. Bruk godkjent kontaktkanal for tekniske dokumenter.
Hva bør sjekkes etter at en blåsestift er reparert eller erstattet?
Bekreft monteringsidentitet og oppsett mot de godkjente dokumentene, og inspiser deretter de berørte nakkefunksjonene under de avtalte måleforholdene. Gjenta den relevante pakketesten med spesifisert lukking. Registrer mengder og feil, behold det reviderte oppsettet, og følg kvalitetsplanen for fortsatte kontroller og produksjonsutgivelse.
Send detaljer om maskin, verktøy og nakkedefekter
Start med modell- og serienummer, verktøyidentifikasjon og et merket defektbilde. Inkluder kravene til flaske-og-lukking, det første berørte produksjonsstadiet og eventuelle målte resultater. Disse detaljene gir den tekniske diskusjonen et definert utgangspunkt.
Diskuter behovet for verktøy og produksjonNingbo Kinggle Machinery Co., Ltd. ·Bedriftsinformasjon