Raskt svar
Blåsestøpingblåser opp et rør av smeltet plast mot en form på sekunder til minutter. Det koster mer i verktøy og vinner på volum.Rotasjonsstøpingtumler plastpulver inne i en oppvarmet, sakte dreiende form. Syklusene går i titalls minutter, men verktøyet er billig og delene kommer ut sømløst. Årlig volum avgjør vanligvis det: lave volumer favoriserer rotomoldingens billige former; produksjonsvolumer favoriserer blåsestøpingens hastighet. For tanker, IBCer, flottører og barrierer, kjører en 250-liters blåsestøpemaskin 300 stykker per time tørrsyklus, mens en rotomstøpesyklus gjør én del i samme spenn.

Begge prosessene lager hule plastdeler. For tanker, kajakker, flottører og barrierer kan begge gjøre jobben. Så valget betyr noe, og det koster ekte penger å ta feil.
De fleste artiklene om dette emnet kommer fra støpebutikker som favoriserer hvilken prosess de selger. Vi bygger blåsemaskiner, så vi vil si det rett ut. For å holde dette nyttig, la vi til en fullstendig del om når rotomolding vinner - fordi noen ganger gjør det det.
Her er den ærlige sammenligningen en kjøper trenger.
De to prosessene, ett minutt hver
En blåsestøpemaskin ekstruderer et hult rør av smeltet plast som kalles en parison. Formen lukkes rundt røret, luft blåser det opp mot veggene, og delen avkjøles og støter ut. Syklusen går på sekunder for flasker og noen minutter for store deler.
En rotasjonsstøpemaskin laster plastpulver inn i en hul form. Formen dreier seg om to akser inne i en ovn, og det smeltende pulveret belegger interiøret som en sømløs hud. Så avkjøles den mens den fortsatt dreier seg, og delen kommer ut.
Samme produkter, motsatt fysikk. Man bruker trykk og fart. Den andre bruker varme, tyngdekraft og tid.
Blåsestøping vs rotasjonsstøping: side ved side
| Blåsestøping | Rotasjonsstøping | |
|---|---|---|
| Hvordan delen dannes | Luft blåser opp en smeltet form i en form | Pulver smelter på en dreieform ved omgivelsestrykk |
| Syklus tid | Sekunder til noen få minutter | Titalls minutter per del |
| Verktøy | Maskinbearbeidede former — høyere kostnader, lang levetid | Støpte aluminiumsformer — billigere, raskere å skifte |
| Vegger | Tynnere, distribusjon programmert av die-gap-kontroll | Tykkere, naturlig jevn, sømløs |
| Sømmer | Pinch-off line topp og bunn | Ingen - en kontinuerlig hud |
| Beste volumer | Produksjonsløp; kostnaden per del faller med skalaen | Lav til middels løp; prototyper; hyppige endringer |
| Typiske produkter | Flasker, fat, IBC-flasker, drivstofftanker, jerrybokser | Overdimensjonerte tanker, lekeplassutstyr, spesialtilpassede deler med lavt løp |
Den virkelige forskjellen: press og tid
Takeaway:blåsestøping kjøper hastighet med trykk og dyrere verktøy. Rotomolding kjøper billig verktøy med tiden.
Hver rad i den tabellen spores til ett faktum. Blåsestøping danner delen under trykk, i en rask hendelse. Rotomstøping danner det ved omgivelsestrykk, sakte, ettersom pulver smelter på veggen.
Trykk forklarer verktøykostnaden. Blåseformer må motstå klemkrefter - 800 til 1800 kN på våre store maskiner - så de er maskinert av verktøystål. Rotomolds møter nesten ingen kraft, så billig støpt aluminium fungerer.
Tid er prisen rotomolding betaler. Å varme en form i en ovn og avkjøle den mens den snur seg tar flere titalls minutter. Ingen ferdigheter forkorter det.
Volum breakeven: hvor avgjørelsen blir tatt
Takeaway:under breakeven-mengden vinner rotomoldings billige verktøy. Over den vinner blåsestøpingens syklushastighet - og gapet øker for hvert år du produserer.
Denne beregningen avgjør de fleste reelle avgjørelser. Rotomstøping starter billigere, fordi formen koster en brøkdel av en blåseform. Men hver del har en langsom syklus.
Blåsestøping snur det. Formen koster mer i forkant. Da lager maskinen deler mange ganger raskere, hver time, i hele programmets levetid.
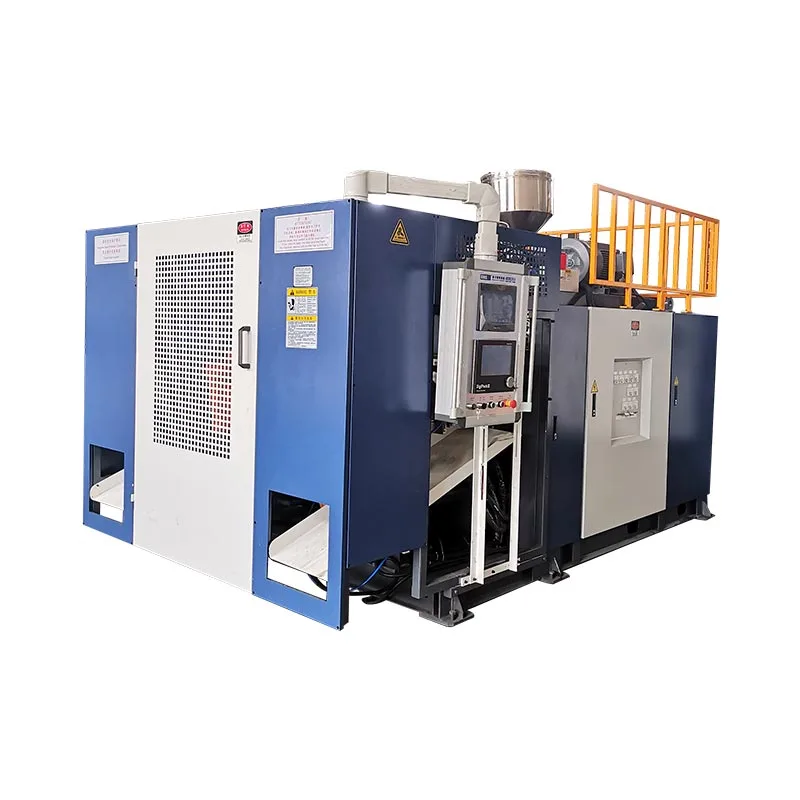
Reelle tall viser gapet. VårMaskin i KGB120E-klassenfor 250-liters beholdere kjører 300 stykker per time tørr syklus. En rotomstøpingscelle som lager en lignende tank fullfører én del per ovn- og kjølesyklus.
Så det virkelige spørsmålet er ikke "hvilken er billigere?" Spør "billigere på ditt årlige kvantum?" Noen hundre deler i året favoriserer rotomstøping. Tusenvis til titusener favoriserer blåsestøping med bred margin.
Crossover-sonen: tanker, kajakker, flottører, barrierer
Takeaway:produktene folk kaller "rotomstøpedeler" - tanker, kajakker, flottører, barrierer - kjører på store akkumulatorblåsestøpemaskiner i volum.
De fleste sammenligningsartikler hopper over denne delen. En hel familie med store produkter passer begge prosessene.
Vanntanker. 1000-liters IBC-flasker. Kajakker og småbåter. Flyter og bøyer. Vegbarrierer. Helt hult, alt stort, alt knyttet til rotomstøping av vane - og alt kjører i dag på blåsestøpemaskiner.
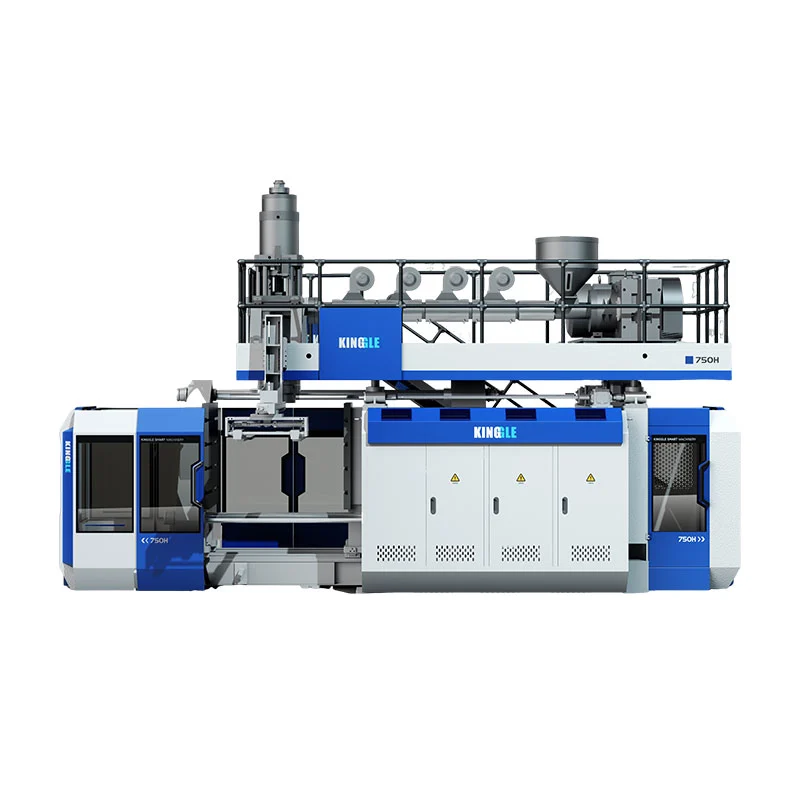
Dette er ekte jobber fra vårt sortiment. Våre akkumulatormaskiner lager vanntanker ogIBC-flasker opp til 1000 liter, og den tresylindrede KGS-serien når 2000-liters beholdere, pluss flottører, barrierer og kajakkklassedeler i HDPE og HMWHDPE.
Hvorfor bytte disse delene fra roto til blåse ettersom volumet vokser? Syklus tid. Når en tank selges i titusenvis per år, kan ikke en prosess som lager én del per ovnssyklus følge med. Å legge til rotoarmer betyr å legge til ovner, gulvplass og energi per del.
Handelen er veggen. En rotomstøpt tank går sømløst og jevnt tykk. En blåsestøpt en bærer en pinch-off line og stoler påprogrammert veggtykkelseskontrollå legge materiale der lasten sitter. Gjort riktig, oppfyller den blåseformede delen den samme plikten ved en lavere vekt - noe som også betyr mindre harpiks per del.
Når rotasjonsstøping vinner
Takeaway:lave volumer, hyppige designendringer, ekstreme størrelser og sømfrie spesifikasjoner er ekte rotomstøpingsgevinster. Ingen maskinkjøp endrer det.
Vi lovet ærlighet. Her er jobbene der vi vil fortelle deg at du ikke skal kjøpe maskinen vår.
Lave årlige volumer.Noen få hundre enheter i året betaler aldri tilbake blåsestøpeverktøy. Rotomoldings billige aluminiumsformer passer akkurat til dette.
Hyppige designendringer.Å kutte en rotomold koster lite. Å kutte en blåseform koster mye. Å iterere et produkt årlig favoriserer roto.
Ekstreme størrelser og komplekse former.Rotomstøping skalerer seg til enorme tanker i ett stykke utover ethvert parison, og den håndterer innstøpte innsatser og dype underskjæringer godt.
Sømfrie krav.En god pinch-off er sterk. Men hvis spesifikasjonen din forbyr noen sveiselinje, ordner den sømløse rotomstøpte huden det.
Hvis to eller flere av disse passer til produktet ditt, se godt på rotomstøping. Hvis ingen passer og volumene dine stiger, er blåsestøping din prosess.
Kjøpsvinkelen: hva endres for linjen din
Prosessen du velger omformer hele investeringen din, så vei det som et kjøp, ikke en preferanse.
Verktøykostnad og ledetid.En rotomold sender billigere og raskere. En blåseform koster mer og varer lenger. Match valget med hvor lenge produktet skal kjøre og hvor ofte det endres.
Syklustid og arbeid.Blåsestøping lager flere deler per operatørtime ved volum. Rotomstøping trenger flere ovner og hender for å oppnå samme effekt.
Hvordan hver prosess skalerer.En rotomstøpeplante vokser ved å legge til armer og ovner - mer gulvplass og varmeenergi hver gang. Et blåsestøpeanlegg vokser gjennom syklushastighet og automatisering på maskiner det eier.
ROI på ditt volum.Modeller det ærlige tallet: verktøy pluss energi pluss arbeidskraft, fordelt på ditt årlige kvantum. Spør enhver produsent av blåsestøpemaskiner om et spesifisert tilbud før du sammenligner - et reelt tall slår en tommelfingerregel.
To feil kjøpere gjør
Velge prosessen etter vane."Tanks blir rotomstøpt" var sant ved lave volum. I produksjonsskala slutter det å være sant. Kjør breakeven for kvantiteten din, ikke bransjens refleks.
Sammenligning av verktøypris alene.Den billige formen ser ut som en gevinst helt til du deler den langsomme syklusen på 20 000 deler. Sammenlign kostnaden per ferdig del, på tvers av programmet – ikke formtilbudet.
Velge blåsestøping? Dimensjoner maskinen neste med vårfem-trinns valgguide. Fortsatt å velge mellom hule og solide deler? Leseblåsestøping vs sprøytestøpingførst. Ny i maskinfamilien? Start vedtyper blåsestøpemaskinersøyle.
Ofte stilte spørsmål
Hva er forskjellen mellom blåsestøping og rotasjonsstøping?
Blåsestøping blåser opp et rør av smeltet plast mot en form med luft, og danner deler i løpet av sekunder til minutter. Rotasjonsstøping tumler plastpulver inne i en oppvarmet form som dreier seg om to akser, og danner sømløse, tykkveggede deler i sykluser som varer i titalls minutter. Blåsestøping vinner på hastighet og kostnad per del ved volum. Rotomolding vinner på verktøykostnader og designfrihet ved lave volumer.
Hva er billigst, blåsestøping eller rotasjonsstøping?
Det avhenger av volum. Rotasjonsstøping koster mindre å starte, fordi støpte aluminiumsformer koster en brøkdel av maskinerte blåseformer. Blåsestøping koster mindre per del, fordi syklusene går mange ganger raskere. Lave årlige volumer favoriserer verktøybesparelsen. Høye volumer favoriserer syklushastigheten. Modeller din virkelige årlige mengde for å finne breakeven.
Kan store vanntanker blåsestøpes i stedet for rotomstøpes?
Ja. Store akkumulatorblåsestøpemaskiner produserer vanntanker, 1000-liters IBC-flasker og beholdere på opptil 2000 liter. Ved produksjonsvolumer gjør blåsestøping disse delene langt raskere enn rotomstøping. En 250-liters maskin kjører 300 stykker per time tørrsyklus, mens en rotomstøpesyklus for en sammenlignbar tank tar titalls minutter per del.
Hvorfor er rotomstøpte deler sømløse og blåsestøpte deler ikke?
Ved rotasjonsstøping pulverlakkerer hele formen innvendig mens den dreier seg, slik at delen dannes som en sammenhengende hud uten sveiselinje. Ved blåsestøping klemmer formhalvdelene sammen formen i toppen og bunnen, og etterlater en avklemmingslinje. En god pinch-off er sterk. Men hvis din del ikke kan ha noen søm, er den sømløse rotomstøpte veggen en fordel.
Hvilken prosess gjør sterkere deler?
Ingen av dem vinner direkte - de når styrke annerledes. Rotomstøpte deler går tykkere og sømløst, noe som passer til misbrukstunge produkter. De blåseformede delene oppnår styrke gjennom kontrollert veggfordeling: programmert dyse-gap-kontroll plasserer materialet der lasten sitter, slik at en lettere del oppfyller samme plikt. Blåsestøping i HMWHDPE med riktig tykkelseskontroll lager stablingsklassifiserte IBC-flasker.
Velger du mellom de to prosessene?
Hvis du velger en prosess for en stor hul del, kan ingeniørteamet vårt kjøre breakeven med deg basert på din delstørrelse, materiale og årlige volum. Hvis rotomolding passer bedre til tallene dine, sier vi det. Hvis blåsestøping vinner, spesifiserer vi den nøyaktige maskinen og viser syklusmatematikken bak den. Bygget blåsestøpemaskiner siden 2002, med 15 ingeniører på laget.
Få en ærlig prosessvurdering →Blåsestøping kontra rotasjonsstøping er et volumspørsmål i en teknisk drakt. Billig verktøy og tålmodighet ved lave kvanta. Trykk, hastighet og programmerte vegger i skala. Kjenn ditt årstall, og prosessen velger seg selv. Når det plukker blåsestøping, denstort akkumulatorområdeer der crossover-produktene bor.