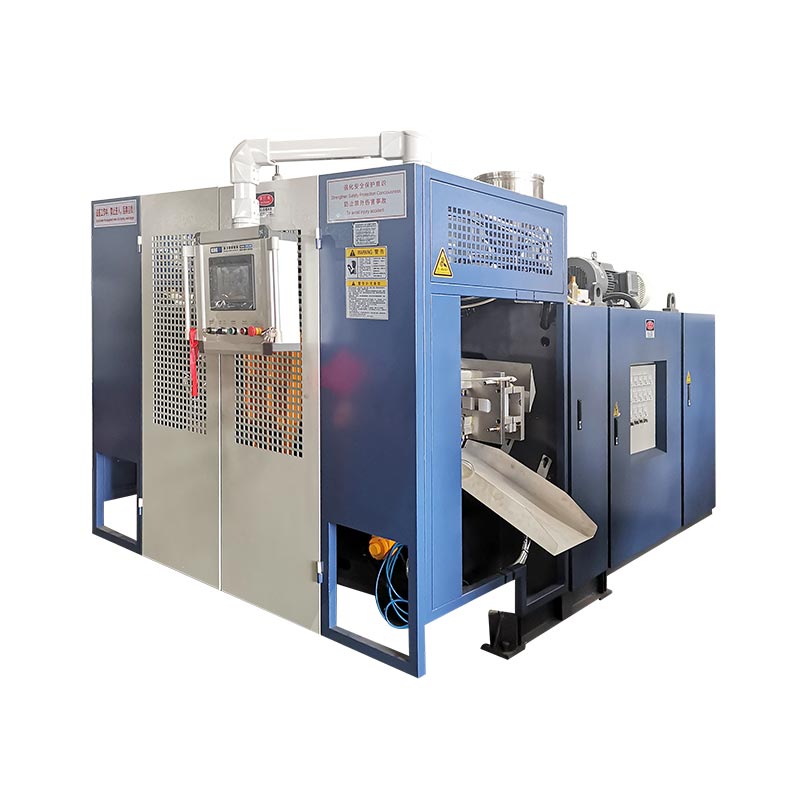
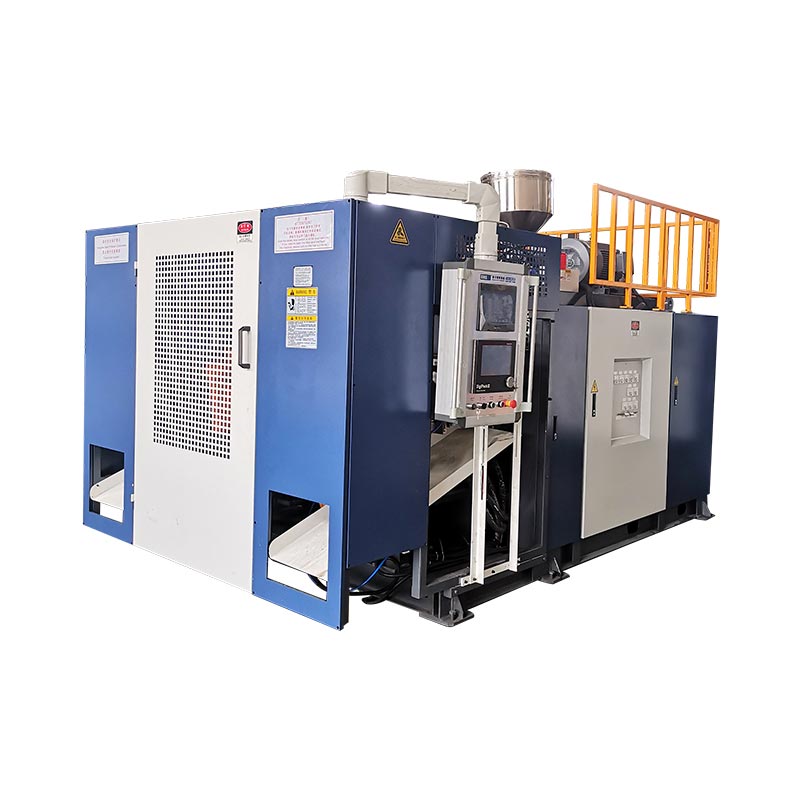
Forebyggende vedlikehold fungerer når fabrikken kombinerer inspeksjoner, målinger, rengjøring, smøring, kalibrering, planlagt utskifting og rydde feilregistreringer. En sjekkliste bør avsløre endring tidlig, ikke bare samle underskrifter.

Sikkerhet kommer før sjekklisten
En blåsestøpemaskin kan inneholde elektrisk, hydraulisk, pneumatisk, termisk, tyngdekraft og mekanisk energi etter produksjonsstans. Lagret trykk, en hevet mekanisme, et varmt dysehode eller en aktivert varmekrets kan forbli farlig selv når HMI viser "manuell" eller "stopp".
Behandle aldri denne artikkelen som en erstatning for maskinmanualen, elektrisk tegning, hydraulikkskjema, lokal forskrift, risikovurdering eller opplært vedlikeholdsvurdering.
Angi frekvens fra risiko, driftssyklus og bevis
"Daglig, ukentlig, månedlig og kvartalsvis" er en nyttig måte å organisere arbeidet på, men det er ikke et universelt tjenesteintervall. En maskin som kjører slipende materiale døgnet rundt trenger annen oppmerksomhet enn en som kjører ren HDPE på et enkelt skift.
Start med den medfølgende vedlikeholdsmanualen. Juster deretter med bruk av driftstimer, harpiks og tilsetningsstoffer, omgivelsesstøv og temperatur, oljeanalyse, filterindikatorer, vannkvalitet, lekkasjehistorikk, alarmfrekvens, delkvalitetstrender og tidligere inspeksjoner. Kinggles strømettersalgssidebeskriver et kvartalsvis vedlikeholdsprogram; den nøyaktige arbeidspakken skal fortsatt avtales for den installerte maskinen.
| Planleggingslag | Hensikt | Typisk bevis |
|---|---|---|
| Hvert skift / rutineobservasjon | Finn synlige eller hørbare endringer før produksjonen påvirkes | Lekkasjesjekk, temperaturer, trykk, lyder, vakter, alarmer, deltrend |
| Kort planlagt intervall | Rengjør, inspiser og smør tilgjengelige punkter | Filterindikatorer, vannkretser, festemidler, slanger, kabler, smørejournaler |
| Tilstandsbasert arbeid | Reagere på målt forverring | Oljeanalyse, temperaturtrend, trykktap, repeterbarhet, vibrasjon eller gjeldende trend |
| Planlagt nedleggelse | Få tilgang til komponenter som ikke kan inspiseres sikkert under produksjon | Verktøy, varmekretser, skap, ventiler, sylindre, oppretting, slitedeler |
| Verifisering etter reparasjon | Bevis at reparasjonen gjenopprettet fungerer uten å skape en annen feil | Manuelle kontroller, alarmer, tørrsyklus, produktkjøring og målt akseptresultat |
Sjekkliste for rutinemessig inspeksjon av blåsestøpemaskin
Sikkerhet og maskintilstand
- Kontroller verner, dører, forriglinger, nødstopp og varslingsanordninger i henhold til godkjent testprosedyre.
- Se etter løse gjenstander, skadede trinn, blokkert tilgang, synlige kabler, slitte slanger og kontakt med bevegelige eller varme deler.
- Sjekk alarmloggen før du sletter meldinger. Registrer tilbakevendende alarmer og syklustrinnet der de oppstår.
Hydraulisk system
- Inspiser oljenivå, temperatur, farge, lukt, lekkasje og filtertilstand uten å åpne et trykksatt system.
- Se etter slangeslitasje, skadede beslag, sylinderlekkasje og uregelmessig bevegelse.
- Sammenlign trykk, temperatur og syklusatferd med den aksepterte grunnlinjen.
- Hold oljen ren når du fyller på eller skifter komponenter. Bruk spesifisert olje- og filtreringsmetode.
Pneumatisk og blåse-luft system
- Kontroller trykket ved maskinen under produksjonsbehov, ikke bare ved kompressoren.
- Tøm og inspiser luftbehandlingsutstyr i henhold til dokumentasjonen.
- Lytt etter lekkasjer og sjekk slanger, ventiler, sylindre og blåsestiftbevegelse.
- Undersøk trykkfall før du kompenserer med lengre blåsetid.
Kjølevannskretser
- Registrer til- og returtemperatur og trykk ved stabil produksjon.
- Inspiser slanger, manifolder, strømningsindikatorer, siler, formkoblinger og oljekjøleren.
- Se etter kalk, korrosjon, forurensning, kondens og blokkerte kretser.
- Sammenlign delkjøling og oljetemperatur med normal grunnlinje.
Ekstruder, varmeovner og dysehode
- Sammenlign temperaturinnstilte verdier med faktiske verdier og utgangsstatus.
- Inspiser varmebånd, termoelementledninger, viftedrift og synlig isolasjonstilstand når det er trygt tilgjengelig.
- Se etter ustabil ekstrudering, forurensning, uvanlig motorbelastning, materiallekkasje eller endret parisonadferd.
- Følg den godkjente avstengnings- og rengjøringsprosedyren; ikke slå på presisjonsverktøy eller introduser ikke-godkjente verktøy.
Klem-, støpe- og formverktøy
- Inspiser platene, strekkstenger eller klemmemekanismer, formfester, pinner, foringer og smørepunkter.
- Sjekk forminnretting, avklemmingstilstand, ventiler, kjølekoblinger og blinkmønster.
- Spor formsentrering og repeterbarhet for veggtykkelse. Bruksognekontrollguidefor å skille profilproblemer fra mekaniske årsaker.
Elektrisk og kontrollsystem
- Hold skap lukket, rent og avkjølt som spesifisert. Inspiser kun under den nødvendige elektriske sikkerhetsprosedyren.
- Gjennomgå stasjons- og PLS-alarmer, vifte- eller filtertilstand, bevis på løse enheter og unormal varme eller lukt.
- Sjekk sensormontering, mål, kontakter og kabelføring.
- Sikkerhetskopier godkjente oppskrifter og kontrollerfiler etter dokumenterte endringer.

Bruk planlagte driftsstanser for arbeid som produksjonskontroller ikke kan dekke
En planlagt nedstengning er tiden for å inspisere bevoktede områder, verifisere festemidler, rense varmevekslere, inspisere filtre, kontrollere elektriske koblinger under riktig prosedyre, utføre service på smørepunkter, vurdere verktøyslitasje, verifisere sensorkalibrering og bytte ut deler basert på tilstand eller godkjent intervall.
Gruppearbeid etter tilgang og energitilstand. Hvis flere oppgaver trenger samme vaktfjerning eller plattform, koordiner dem under én kontrollert arbeidspakke. Registrer hver fjernet del, midlertidig jumper, frakoblet sensor og endret parameter slik at restaureringen er fullført.
Etter arbeid, inspiser området, gjenopprett vakter, gjør rede for verktøy, verifiser fjerning av isolasjonsenhet under prosedyren, og varsle berørt personell. Start med en kontrollert manuell sjekk. Observer deretter en tørrsyklus hvis det er aktuelt, etterfulgt av en overvåket produktkjøring.
Fabrikkvisningen: postverdier som viser endring
"Avmerket—OK" har begrenset diagnostisk verdi. Nyttige poster inneholder et tall, observasjon, plassering eller klart bestått/ikke bestått kriterium. Eksempler inkluderer oljetemperatur ved stabil produksjon, vanntilførsels- og returtemperaturer, maskininnløpslufttrykk under blåsing, gjentatt alarmtelling, delvekt, syklustid, minimum veggplassering og filterindikatorstatus.
Koble til vedlikeholds- og kvalitetsposter. En langsom økning i oljetemperaturen kan vises ved siden av lengre syklustid. Die-center drift kan vises ved siden av en ensidig veggtykkelsesendring. Gjentatte temperaturalarmer kan vises før en varmekrets svikter fullstendig. DeHMI og alarmguideforklarer hvordan du kan bevare den første nyttige ledetråden.
Bygg reservedelsplanen fra nedetidsrisiko
Klassifiser deler etter feilkonsekvens, utskiftingstid, leverandørens ledetid, holdbarhet, lagringskrav og om substitusjon trenger teknisk godkjenning. En lavprissensor kan stoppe en linje; en stor komponent kan være dyr, men forutsigbar og brukbar.
Ta vare på maskinens serienummer, tegninger, kontrollersikkerhetskopier og nøyaktig identifikasjon av deler sammen med reserveposten. Oppbevar tetninger, elektronikk, varmeovner, sensorer, filtre og smøremidler under passende forhold. Ikke anta at en visuelt lik ventil, drivenhet eller sensor har samme funksjon, klassifisering eller konfigurasjon.
Når du ber om støtte, send maskinens identitet, deleetikett, alarmhistorikk, bilder, målinger og hendelsessekvensen. Bruk Kinggle'skontaktskjemafor maskinspesifikk assistanse.
Ofte stilte spørsmål
Hvor ofte bør en blåsestøpemaskin vedlikeholdes?
Bruk maskinmanualen som utgangspunkt, og juster deretter planen for driftstimer, materiale, miljø, olje- og vanntilstand, alarmhistorikk, målt slitasje og produksjonsrisiko.
Hva bør operatørene sjekke hvert skift?
Operatører bør følge den godkjente sjekklisten for beskyttelser, lekkasjer, temperaturer, trykk, kjøling, smørestatus, uvanlig lyd eller bevegelse, alarmer og produktkvalitetstrender.
Kan vedlikehold utføres når HMI er i stoppmodus?
Stoppmodus alene er ikke energiisolering. Bruk anleggets maskinspesifikke energikontrollprosedyre før du utfører service eller går inn i et farlig område.
Hvilke vedlikeholdsjournaler er mest nyttige?
Maskinidentitet, driftstimer, målte temperaturer og trykk, alarmhistorikk, observert tilstand, trender i delkvalitet, utført arbeid, utskiftede deler og verifisering etter reparasjon er nyttige poster.
Hvorfor kommer de samme alarmene tilbake etter en tilbakestilling?
En tilbakestilling fjerner meldingen, men reparerer ikke årsaken. Registrer den første alarmen, syklustrinn og relevante innganger, og inspiser deretter den relaterte prosessen, sensoren, aktuatoren, verktøyet eller sekvenstilstanden.