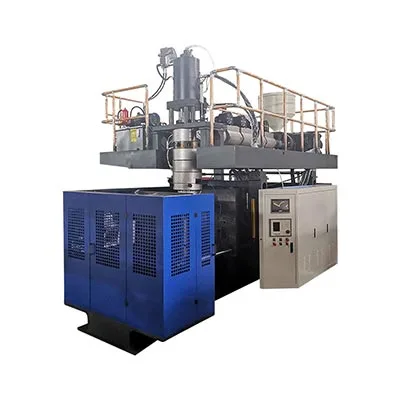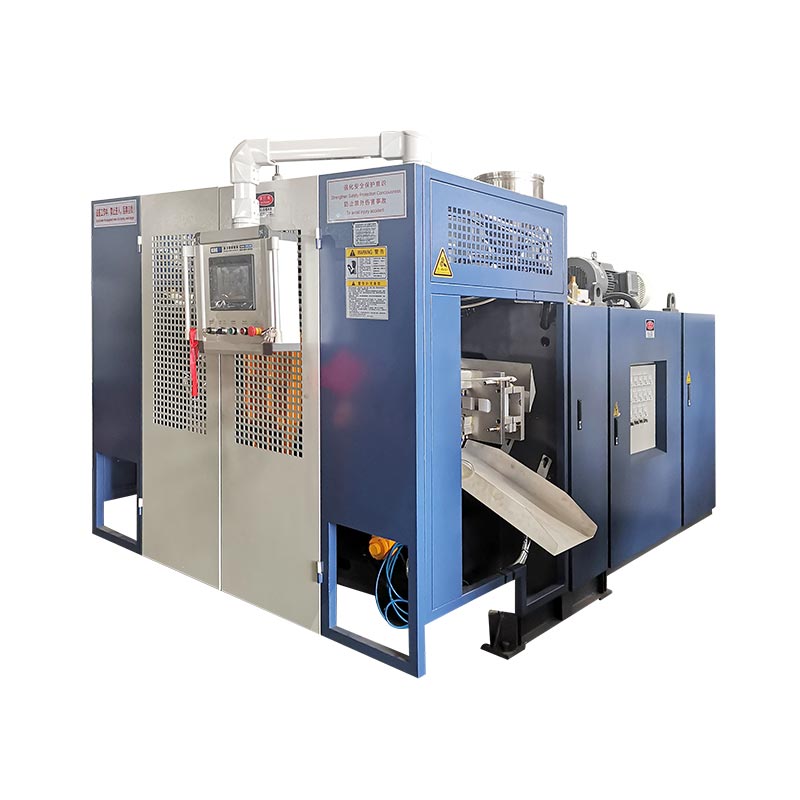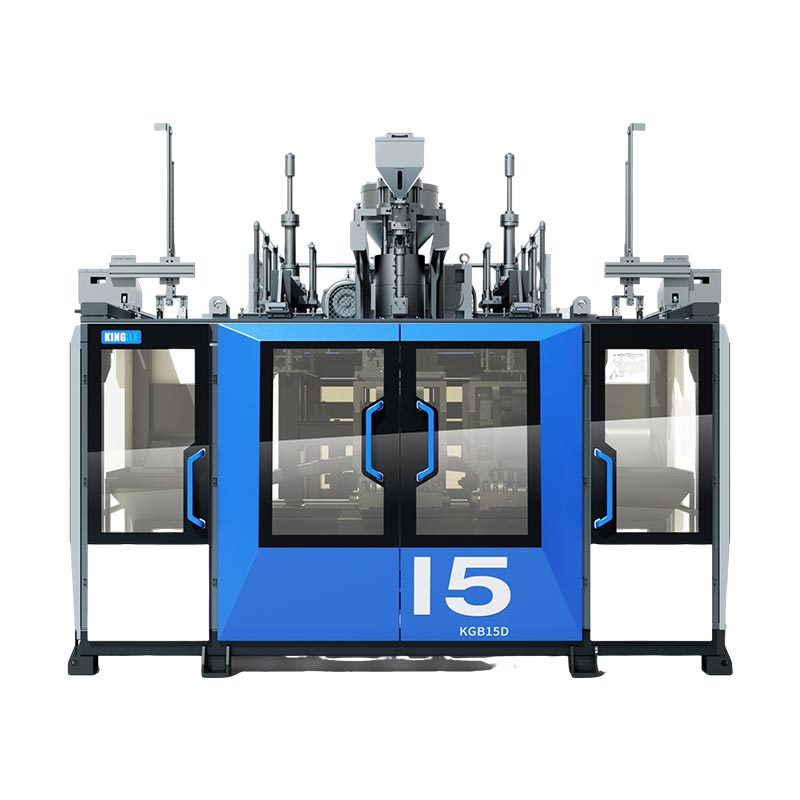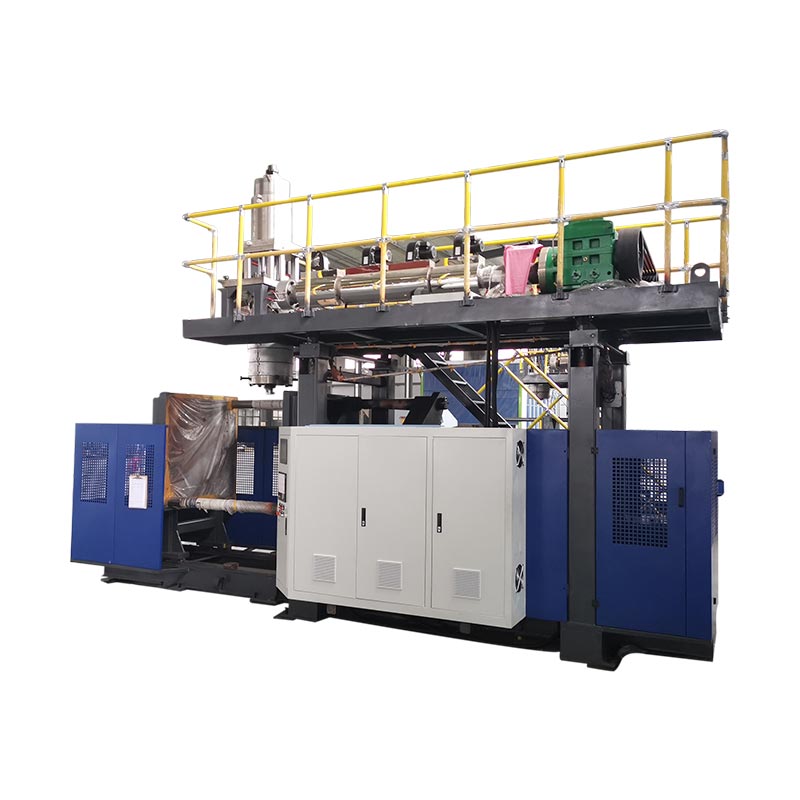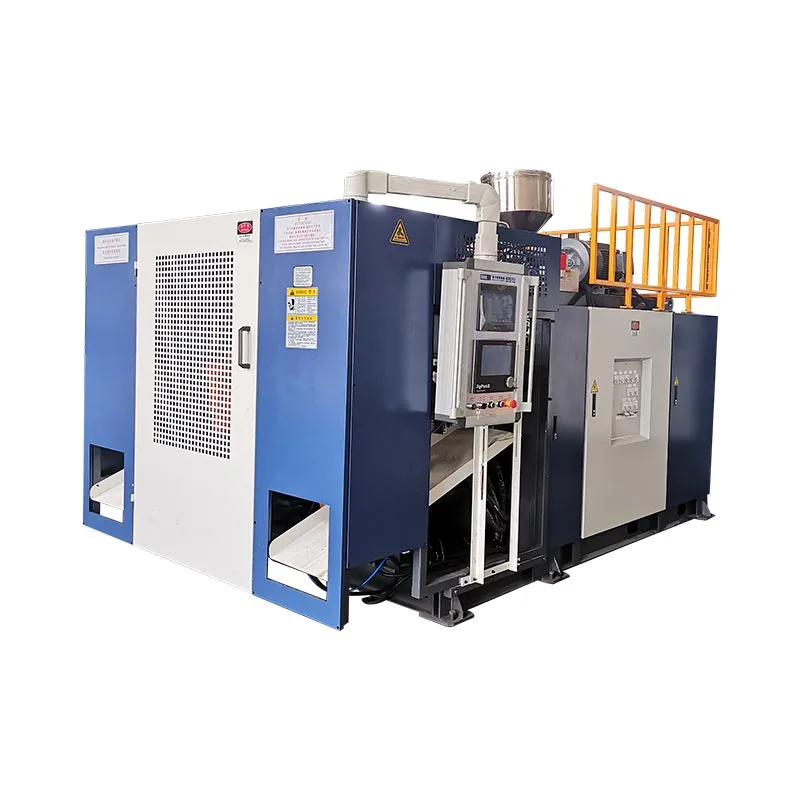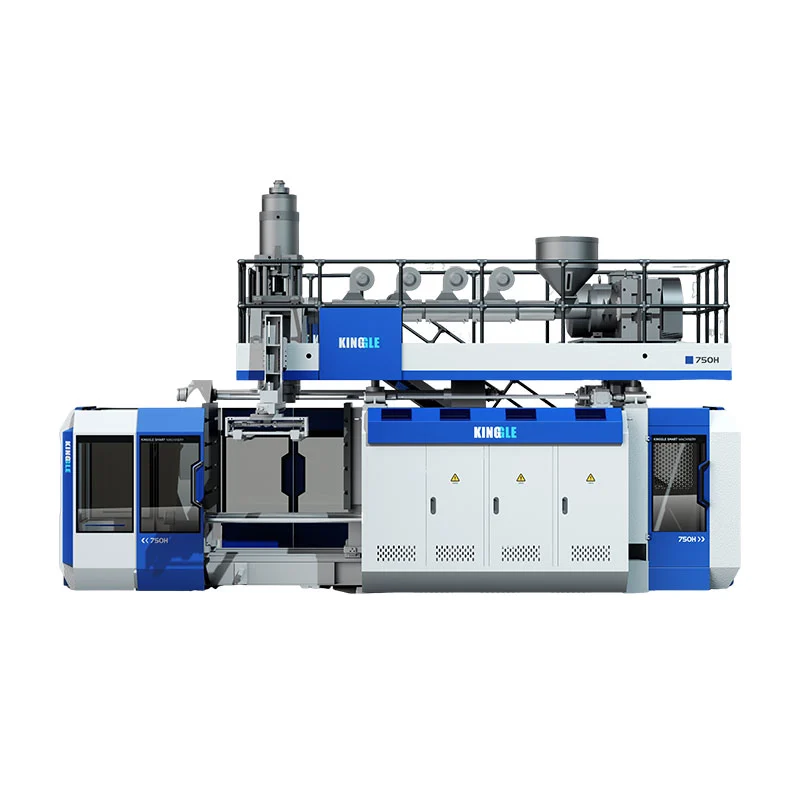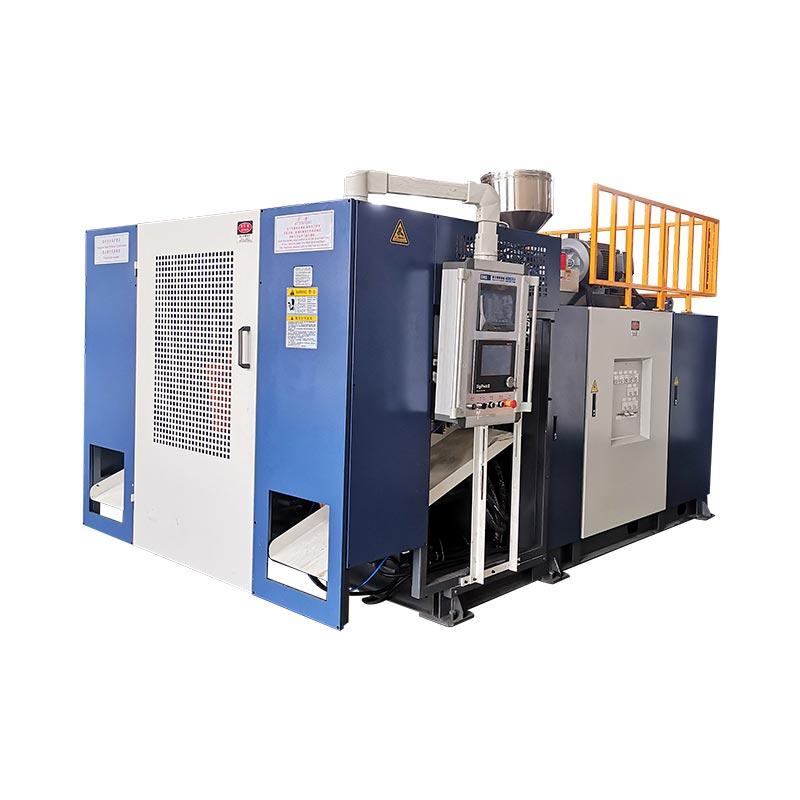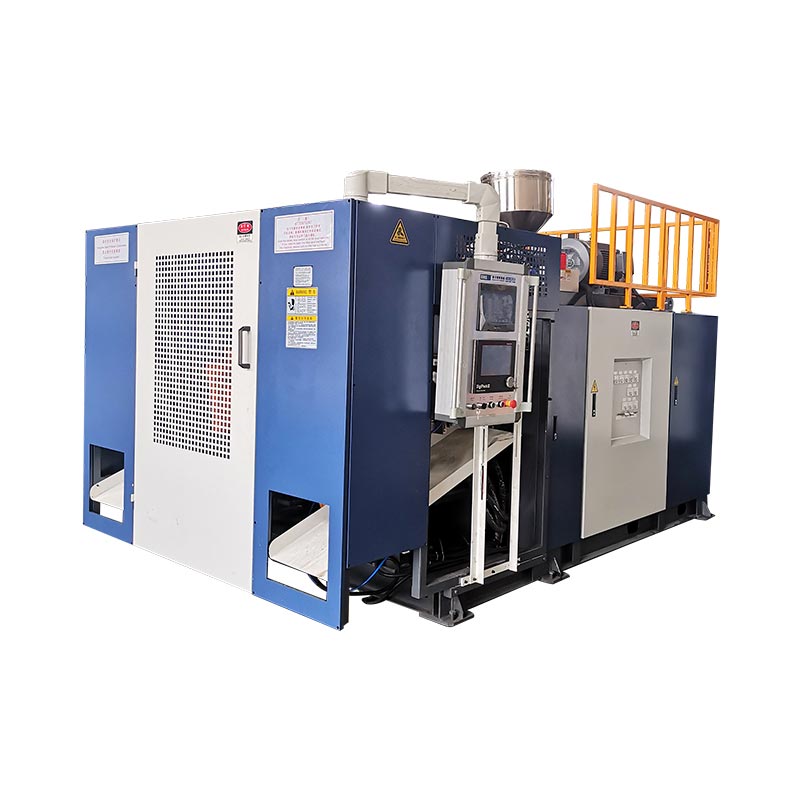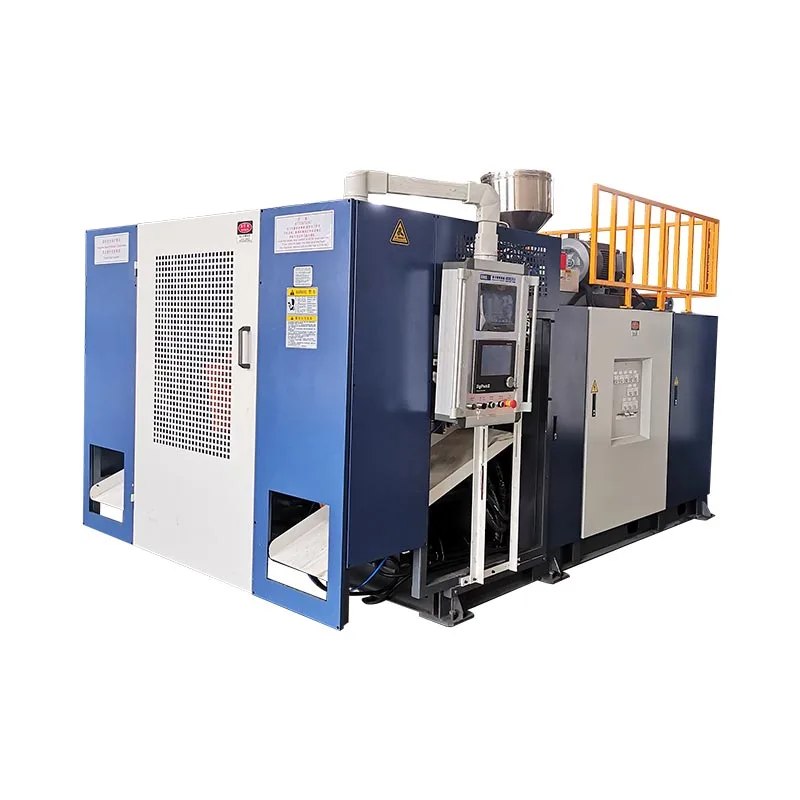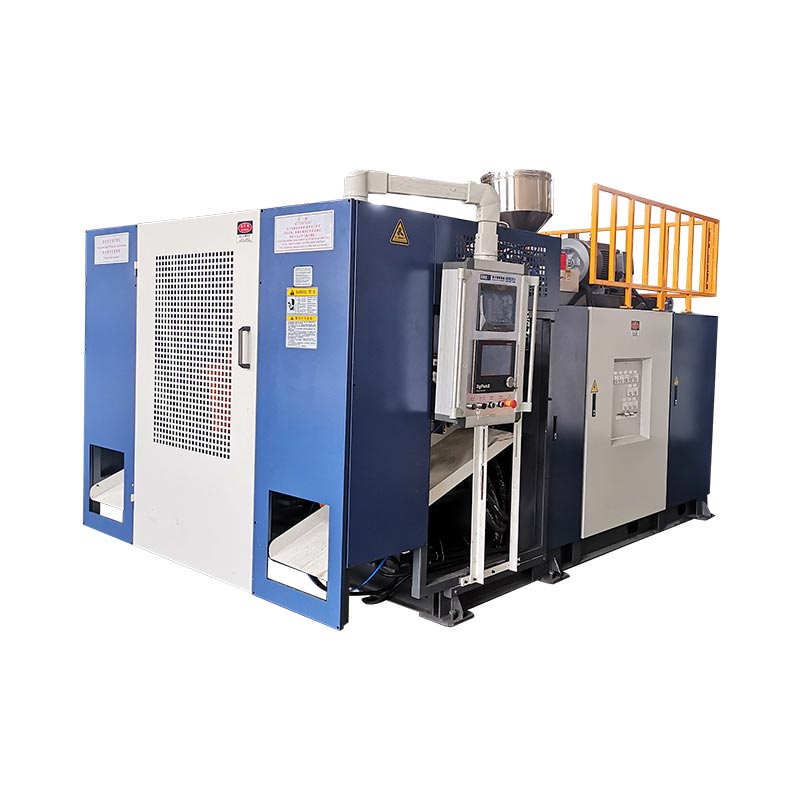
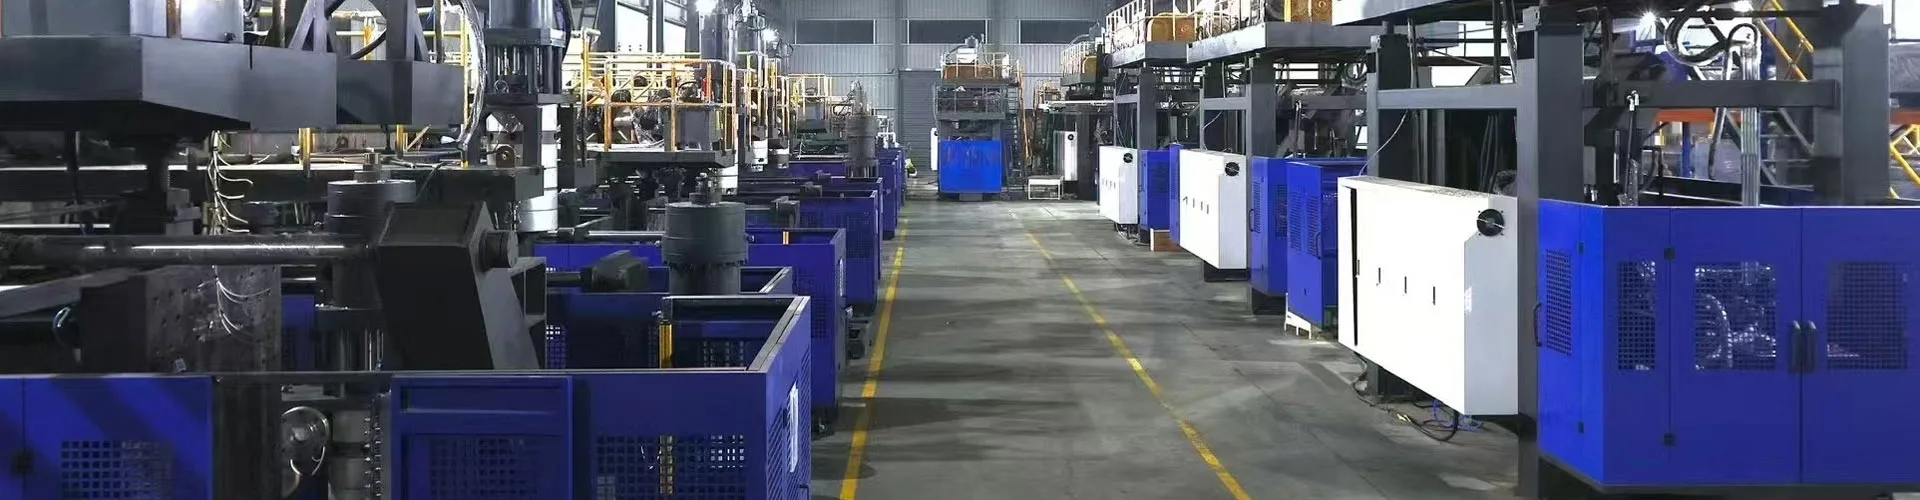
A kontinuerlig blåsestøpemaskinekstruderer en nonstop form mens formstasjoner flytter inn for å fange opp og blåse den opp. Ekstruderen stopper aldri, noe som gjør dette til den raskeste ruten for HDPE- og PP-beholdere fra ca. 0,5 til 30 liter. Tre variabler angir utgangen din: antall stasjoner, dysehodehulrom og syklustid. Tre til angir kostnadene dine: energi per del, vedlikehold og skrap. Denne guiden dekker begge sider, med ekte spesifikasjoner fra våre egne maskiner.
Kontinuerlig ekstrudering dekker de fleste plastbeholdere du håndterer på en dag. Vaskemiddelflasker, motoroljekanner, jerrybokser, agrokjemisk emballasje - nesten alle kommer av maskiner som disse.
En avklaring før detaljene. Klare PET-vannflasker kommer fra en annen prosess, sprøytestøping, på forskjellige maskiner. Denne veiledningen dekker kontinuerlig ekstrudering av blåsestøping for HDPE, PP, PVC og PA. Hvis produktet ditt er en PET-drikkeflaske, er utstyret i vårkontinuerlig maskinutvalgvil ikke klare det.
Maskinkonfigurasjoner: hvordan støpeformene møter formen
Hver kontinuerlig maskin løser det samme problemet. Formen flyter uten å stoppe, så formen må komme til den, lukke, blåse og rydde ut før neste skudd. Hvordan maskinen gjør som definerer konfigurasjonen.
Maskiner for flytting av muggskyttel formen horisontalt til præsten. Konstruksjonen er enkel, utprøvd og kostnadseffektiv. Den dekker 2 til 15 liters beholdere.
Maskiner med buede armersving formen gjennom en bue, noe som forkorter reisen og setter fart på syklusen. De har også co-ekstruderingshoder for 1 til 6 lag. Dette er klassen for høyeffekt og lagdelte flasker.
Så kommer stasjonstall.Enkeltstasjon (L)kjører ett formsett.Dobbel stasjon (D)kjører to formsett av en ekstruder, så den ene siden blåser mens den andre løsner.
| Konfigurasjon | Containerutvalg | Best for | Avveining |
|---|---|---|---|
| Muggflytende, enkeltstasjon | 2–15 L | Beskjeden volumer, hyppige produktbytter | Laveste ytelse per maskin |
| Muggflytende, dobbel stasjon | 2–15 L | Høye volumer på én produktfamilie | Høyere kostnad; trenger jevn etterspørsel |
| Buet arm, enkeltstasjon | 5–30 L | Fart, lagdelte vegger, større jerrybokser | Høyere energitrekk |
| Buet arm, dobbel stasjon | 5–30 L | Maksimal utgang, flerlags ved volum | Høyest kapital og gulvareal |
Plantepass, sjekket tidlig:bekreft fire ting før du forplikter deg – gulvplass mot maskinens fotavtrykk, takhøyde for dysehodet og traktlasteren, trefase strøm for den tilkoblede lasten og kjøltvannskapasitet. Maskinvekten varierer fra 2,5 tonn på en 2 L enkeltstasjon til 28,5 tonn på en 30 L dobbel stasjon med buet arm, så sjekk gulvbelastningen din også.
Amerikanske kjøpere bør legge til en tidlig sjekk til. Beholdere for mat, drikke eller farmasøytisk kontakt bringer FDA-materialekrav som former din harpiks og eventuelle ommalingspolitikk. Reglene for resirkulert innhold varierer også etter stat og endres ofte, så bekreft gjeldende krav for produktkategorien din før du låser harpiksspesifikasjonen.
Produksjonsytelse: gjør spesifikasjoner til flasker per time
Hver katalog skriver ut et utdatanummer. Les den riktig, ellers lover du for mye ved levering.
Disse tallene visertørr syklus— maskinen går tom på full hastighet, ingen plast, ingen kjøling. Bruk dem til å sammenligne maskiner rettferdig. Bruk dem aldri som en produksjonsprognose.
Her er de virkelige tørrsyklus-tallene på tvers av vårt kontinuerlige utvalg, med spesifikasjonene som driver dem.
| Modell | Maks beholder | Tørr syklus | Klemming | Skru | HDPE kapasitet | Gj.sn. energi |
|---|---|---|---|---|---|---|
| KGB2L | 2 L | 600 stk/time | 40 kN | 50 mm, L/D 25 | 30 kg/time | 12–18 kW |
| KGB2D | 2 L | 600 × 2 | 40 kN | 60 mm, L/D 25 | 55 kg/t | 12–18 kW |
| KGB5L | 5 L | 500 stk/time | 65 kN | 60 mm, L/D 25 | 55 kg/t | 16–25 kW |
| KGB5D | 5 L | 500 × 2 | 65 kN | 70 mm, L/D 25 | 80 kg/t | 16–25 kW |
| KGB15L | 15 L | 450 stk/time | 165 kN | 75 mm, L/D 25 | 100 kg/t | 25–34 kW |
| KGB15D | 15 L | 450 × 2 | 165 kN | 90 mm, L/D 25 | 120 kg/t | 25–34 kW |
| KGH15L | 15 L | 500 stk/time | 200 kN | 80 mm, L/D 25 | 150 kg/t | 40–50 kW |
| KGH15D | 15 L | 500 × 2 | 200 kN | 90 mm, L/D 25 | 180 kg/t | 40–50 kW |
| KGH30L | 30 L | 450 stk/time | 300 kN | 90 mm, L/D 25 | 180 kg/t | 70–80 kW |
| KGH30D | 30 L | 450 × 2 | 300 kN | 100 mm, L/D 25 | 300 kg/t | 70–80 kW |
Nå er regnestykket som gjør disse tallene til en produksjonsplan.
To regler gjør at det er ærlig. Tykkere vegger avkjøles saktere, så tunge deler reduseres hardere enn lette. Og overganger spiser timer som aldri vises i et syklustidsnummer.
Mål din egen reduksjonshastighet etter installasjon. Kjør maskinen tom for å bekrefte tørrsyklusen, kjør deretter et fullt produksjonsskift og del gode deler etter timer. Dette forholdet blir din planleggingsfaktor, og det holder seg stabilt når prosessen ordner seg.
Match linjen, ikke bare maskinen:dimensjoner blåsestøpingen din mot fyllingslinjen, ikke isolert. En maskin som overgår fyllstoffet ditt, bygger opp lagerbeholdning og gulvrot. Multipliser de planlagte delene per time med skifttimer, del på flasker per kasse, og kontroller dette tallet mot nedstrøms kasse og pallegjennomstrømning før du kjøper.
Materialer og deldesign
Kontinuerlig ekstrudering kjører PE, PP, PVC og PA. HDPE bærer det meste av flasker og jerrybokser, og det tilgivende behandlingsvinduet forklarer hvorfor det dominerer kategorien.
Skruen gjør det virkelige arbeidet. Dens diameter og lengde-til-diameter-forhold bestemmer hvor mye harpiks maskinen smelter i timen, og det begrenser produksjonen før noe annet gjør det. Våre maskiner kjører 50 til 100 mm skruer ved L/D 25, med 3 til 5 varmesoner på fatet og 3×5 til 3×8 varmeseksjoner i dysehodet.
| Materiale | Typiske produkter | Hva du skal se |
|---|---|---|
| HDPE | Vaskemiddelflasker, jerrybokser, motoroljekanner, meieri | Mest tilgivende. Tilpass smelteindeks til delvekt – lavere MFI for større deler |
| PP | Varmfylling og emballasje med høyere temperatur | Smalere behandlingsvindu; avkjøles langsommere, så syklusene forlenges |
| PVC | Klare flasker, spesialkjemikaliemballasje | Varmefølsom. Nedbrytes hvis det sitter varmt; rensing før stopp |
| Mal blandinger på nytt | Kostnadsreduksjon på de fleste produkter | Bland i et kontrollert forhold; forurenset gjenmaling fører flekker inn i smelten |
Deldesign setter grenser maskinen ikke kan overvinne. Dype underskjæringer bekjemper pinch-off. Skarpe hjørner tynner veggen der præsten strekker seg mest. Håndtak trenger nok dysehodediameter for å dannes rent — hodene våre har en diameter på 90 til 220 mm på modeller med enkelt dysestift.
Ta med tegningen til leverandøren din før du kutter en form. Vår erfaring er at de fleste klager på veggtykkelse spores tilbake til en designbeslutning i stedet for en maskininnstilling – og en time på tegningen forhindrer uker med prøving og feiling.
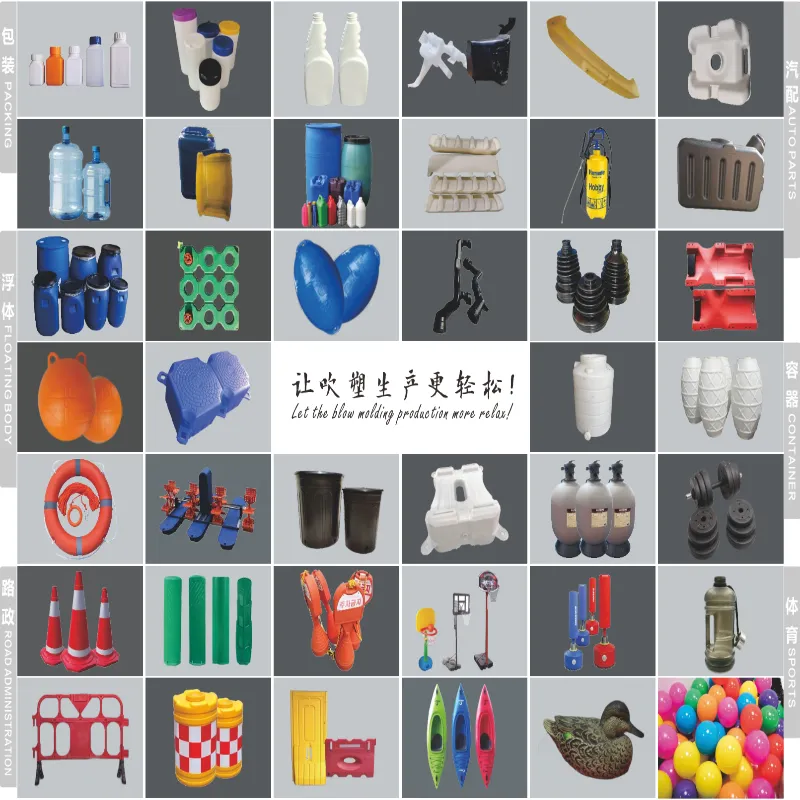
Lag åpner flere alternativer. Et co-ekstruderingshode legger til en farget hud, en gjennomsiktig visningsstripe eller en nedgravd resirkulert kjerne – alt i samme bilde. Våre maskiner med buede armer kjører 1 til 6 lag, dekket i sin helhetflerlags guide.
Automatisering, kontroller og energi
Kontrollstabelen avgjør om kvaliteten holder på tvers av skift. Spør hvilken som helst leverandør hva som sitter inni, og forvent navn, ikke adjektiver.
Maskinene våre kjører Mitsubishi PLS, MOOG servokontroll, Weinview HMI og OMRON, Schneider og GEFRAN komponenter. Programmert veggtykkelseskontroll varierer dysegapet gjennom skuddet, som legger materialet der delen trenger det og tar det ut der det ikke gjør det.
For linjeintegrasjon, still tre spesifikke spørsmål: hvilke protokoller PLS-en utsetter for MES- eller SCADA-tilkobling, om alarmer eksporteres som strukturerte data, og om leverandøren tilbyr fjerndiagnostikk. Vi tilbyr IoT-fjernovervåking slik at ingeniørene våre kan inspisere en maskin i sanntid og flagge problemer før de stopper produksjonen.
Energi fortjener sin egen analyse. Tre belastninger dominerer: fatvarme, drivsystemet og kjøling. Tabellen ovenfor viser gjennomsnittlig forbruk etter modell, og kjølevann kjører 50 til 180 l/min avhengig av maskinstørrelse.
Sammenlign leverandører på det tallet per del, ikke på timetrekningen. En raskere maskin sprer de samme kilowattene over flere flasker, noe som ofte gjør den høyere rangerte maskinen til den billigere å kjøre.
Livssyklusøkonomi: hva maskinen koster å eie
Kjøpesummen er én betaling. Eierskapet varer i et tiår. Fem faktorer driver kapitalkostnadene, og fire driver driftskostnadene.
| Kostnadsdriver | Kategori | Notater |
|---|---|---|
| Maskinstørrelse og stasjonstall | Kapital | Den største enkeltvariabelen |
| Antall lag | Kapital | Hvert lag legger til en ekstruder og hodekompleksitet |
| Muggsopp og hulrom | Kapital | Vanligvis sitert separat - budsjett for dem |
| Nedstrøms automatisering | Kapital | Deflashing, lekkasjetesting, formidling |
| Energi | Drift | Bruk figuren per del ovenfor |
| Arbeid | Drift | Faller kraftig med automatisert deflashing og håndtering |
| Skrap og slip på nytt | Drift | Når du lukker gjenopprettingssløyfen, gjenopprettes flash du allerede har betalt for |
| Reservedeler og vedlikehold | Drift | Budsjett årlig; lager hurtigslitende varer på stedet |
Bygg tilbakebetalingsmodellen din på deltaet, ikke totalen. Sammenlign den nye linjen med det du kjører i dag: deler per time oppnådd, arbeidstimer spart, skrap redusert, energi per del endret. Del maskin- og verktøykostnadene med den årlige gevinsten, og du har en tilbakebetalingstid i dine egne tall i stedet for en leverandørs.
Vedlikeholds- og feilmoduser
Oppetid kommer fra en tidsplan, ikke fra flaks. Planlegg tre nivåer med arbeid.
| Intervall | Oppgaver |
|---|---|
| Daglig | Sjekk dysehodevarmere og temperaturer; fjern avklemmingsområdet; verifisere kjølevannstrøm og trykk |
| Ukentlig | Inspiser klemflater og lokaliseringspinner; sjekk servo- og hydraulikktrykk; gjennomgå skraprate for drift |
| Kvartalsvis | Kjør ytelsesdiagnostikk; inspiser smøresystemet; kalibrere kritiske komponenter |
| Årlig | Inspiser slitasje på skruer og tønner; service dø hodet; gå gjennom hele reservedelslageret |
Vanlige feilmoduser følger mønstre: slitte avklemningskanter svekker basissveiser, drivende varmesoner endrer veggfordeling, og sløve klemflater lar blink vises. Hver av dem vises som en defekt på delen først.
Operatøropplæring lønner seg raskere enn noen reservedel. Bekreft hva leverandøren din inkluderer, og bekreft at installasjonen dekker maskinvern og låsingsprosedyrer i henhold til dine lokale sikkerhetskrav – i USA betyr det at OSHA-samsvar ble signert før linjen kjører produksjon.
Spør skriftlig om garantien:vår kjører ett år på hele maskinen fra ankomst til fabrikken din, med hovedkomponenter som MOOG veggtykkelseskontroller og servomotorer som strekker seg til to år. Spør enhver leverandør hva garantien deres dekker, hva den ekskluderer, og hvor raskt reservedeler når landet ditt.
Velge din konfigurasjon
Arbeid i denne rekkefølgen: beholdervolum og materiale innsnevrer maskinklassen, årsvolum avgjør enkel eller dobbel stasjon, og lagkrav avgjør formflytting eller buet arm. Hulrom skalerer deretter utgangen til prognosen din.
Vårfem-trinns valgguidegår den dimensjoneringsveien i detalj. For beholdere over 30 liter blir formen for tung for kontinuerlig ekstrudering, og beslutningen går over til akkumulatormaskiner – dekket i vårakkumulator vs kontinuerlig sammenligning.
Ofte stilte spørsmål
Hva er en kontinuerlig blåsestøpemaskin?
En kontinuerlig blåsestøpemaskin ekstruderer et nonstop-rør av smeltet plast, kalt en form, mens en eller to formstasjoner beveger seg inn for å fange den, lukke og blåse opp delen. Ekstruderen stopper aldri. Dette passer for små og mellomstore beholdere i HDPE, PP og PVC - flasker, jerrybokser og smøremiddelemballasje. Store deler bruker akkumulatormaskiner i stedet, fordi en tung hengende forstøver strekker seg før formen lukkes.
Hvordan beregner jeg flasker per time fra syklustid og hulrom?
Multipliser sykluser per time med hulrom per dysehode etter antall stasjoner. En maskin vurdert til 600 tørrsykluser per time med et hode med 2 hulrom på en dobbel stasjon når 2400 stykker per time i teorien. Bruk deretter en realistisk reduksjonshastighet for kjøling, håndtering og omstilling, fordi katalogvurderinger viser at maskinen sykler tom. Planlegg kapasitet på det dererte antallet.
Hvilke materialer kjører på en kontinuerlig blåsestøpemaskin?
HDPE, PP, PVC og PA fungerer godt på blåsestøpemaskiner med kontinuerlig ekstrudering. HDPE dominerer produksjonen av flasker og jerrybokser. Tilpass skruen til materialet: Stivere kvaliteter trenger mer smeltekapasitet, og det er grunnen til at skruediameter og lengde-til-diameter-forhold betyr noe. Klare PET-drikkeflasker bruker en annen prosess - sprøytestøping - og forskjellige maskiner.
Hvor mye energi bruker en kontinuerlig blåsestøpemaskin?
Gjennomsnittlig energiforbruk skalaer med maskinstørrelse. Kinggle kontinuerlige maskiner kjører 12 til 18 kW på 2 L-klassen, 16 til 25 kW på 5 L-klassen, 25 til 34 kW på 15 L-klassen og 40 til 80 kW på høyhastighets buede armmodeller. Sammenlign leverandører på energi per ferdig del i stedet for per time, siden en raskere maskin sprer samme trekning over flere deler.
Hvilket vedlikehold trenger en kontinuerlig blåsestøpelinje?
Planlegg daglig, ukentlig og kvartalsvis arbeid. Daglig: sjekk hodevarmerne, tøm avklemmingsområdet, bekreft kjølevannstrømmen. Ukentlig: inspiser klemflater og hydraulikk- eller servotrykk. Kvartalsvis: Kjør ytelsesdiagnostikk, inspiser smøresystemet og kalibrer kritiske komponenter. Ha hurtigslitende reservedeler på stedet, siden en manglende del koster mer i nedetid enn i inventar.
Neste trinn avhenger av hvor du er
Send beholderdetaljene dine – volum, materiale, veggtykkelse, målutgang – og ingeniørene våre vil svare med den rette veien for scenen din:
- Prøve et nytt produkt?Vi vil anbefale en startkonfigurasjon og kjøre din del i en prøveversjon.
- Legge til kapasitet?Vi vil bygge utmatematikken mot fyllingslinjen din og sitere den matchende modellen.
- Bytte ut en aldrende maskin?Vi vil sammenligne energi per del og skrap mot din nåværende linje, slik at tilbakebetalingen kommer fra tallene dine.
Hvert tilbud navngir modellen, komponentene, handelsvilkårene og ledetiden - vanlige modeller kjører 30 til 40 dager, tilpassede konstruksjoner 60 til 120 dager. Bla gjennomfullt kontinuerlig maskinutvalgmens du samler tallene dine.
Be om konfigurasjon og tilbud →En kontinuerlig blåsestøpemaskin får sin plass gjennom rytme - en ekstruder som aldri stopper, støpeformer som følger med og en linje som er tilpasset fyllstoffet ditt. Få konfigurasjonen, tallet for hulrom og reduksjonsretten, og utdatamatematikken holder i produksjonen. Se modellene og spesifikasjonene iserie med kontinuerlig blåsestøpemaskiner.