På denne siden
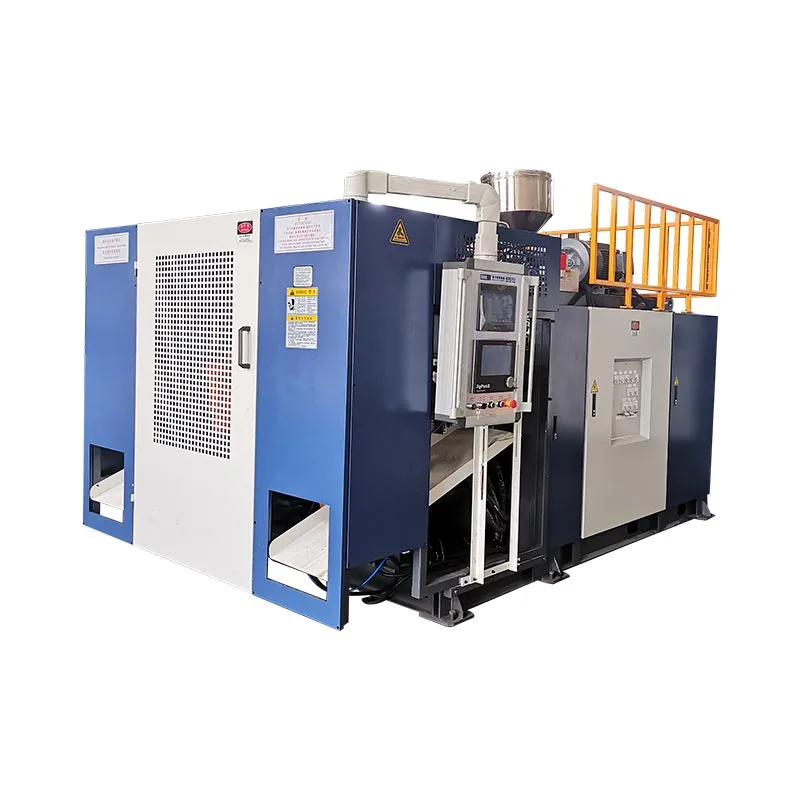
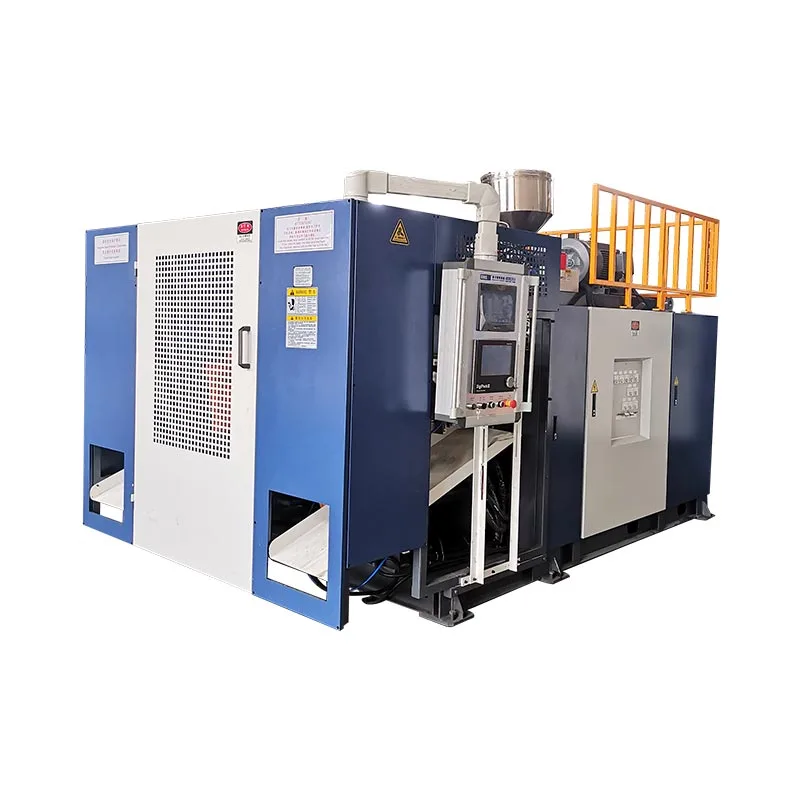
Hva er en blåsestøpemaskin av plast?
Blåsestøping er en produksjonsprosess for hule plastdeler. Maskinen smelter plastharpiks, danner den til en myk form, og bruker trykkluft for å blåse opp formen mot veggene i en form; når den avkjøles, holder delen formens form. Fire trinn definerer hver maskin -oppvarming (mykgjøring), forming (forming eller preform), blåsing og avkjøling— og forskjellene mellom maskintyper kommer ned til hvordan den myke formen skapes før luft introduseres.
Blåsestøpemaskiner av plast produserer et stort utvalg av hverdags- og industrivarer: drikkevarer og farmasøytiske produkterflasker, smøremiddel og kjemiskjerrybokser, industrielletrommer og IBC-tanker, drivstofftanker og luftkanaler for biler, veibarrierer og utallige containere. Materialet avhenger av delen:KJÆLEDYRfor klare drikkeflasker,HDPEog HMW-HDPE for bokser, fat og tanker,PPfor varmebestandig og tynnvegget emballasje, og PVC eller ingeniørharpikser som PA for spesial- og barriereapplikasjoner.
Typer blåsestøpemaskiner i plast
Det er tre kjerneprosesstyper, pluss en raskt voksende stasjonskategori som kjøpere nå veier separat i 2026.
Ekstrudert blåsestøpemaskin (EBM)
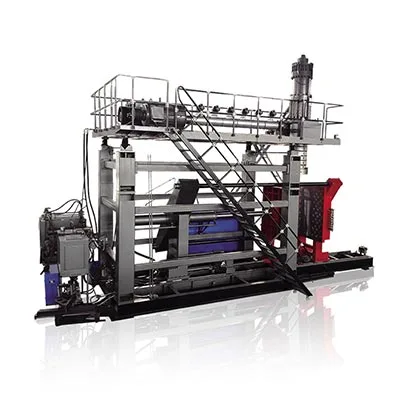
Slik fungerer det:ekstruderen smelter harpiks og skyver den gjennom et dysehode for å danne et hengende rør, formen; formen lukker seg rundt den og luft blåser den opp mot hulrommet. Fordi kroppen, håndtaket og nakken dannes i et enkelt skudd, er ekstruderingsblåsing prosessen for håndterte og store deler.Fordeler:lave verktøykostnader, raske omstillinger og det bredeste utvalget av delstørrelser – fra 100 ml flasker opp til 220 L fat og mer.Søknader:jerrybokser, kjemikaliefat, vann- og drivstofftanker, verktøykasser, veibommer, leker. Det er den naturlige passformen for store industribeholdere, og prosessen vi spesialiserer oss på; se vårkontinuerligogakkumulatorekstruderingsmaskiner.
Injeksjonsblåsestøpemaskin (IBM)
Slik fungerer det:en presis preform blir sprøytestøpt på en kjernestang, og deretter overført til en blåsestasjon hvor luft blåser den opp. Fordi halsen er sprøytestøpt, gir IBM utmerket nakkenøyaktighet og en jevn finish. Det passersmå, høypresisjonsflasker og krukker— farmasøytiske hetteglass, kosmetikkbeholdere — i små volum med svært lite skrap. Den produserer ikke håndterte beholdere og er ikke egnet for store deler.
Injection Stretch Blow Molding Machine (ISBM)
Slik fungerer det:en PET-preform injiseres og strekkes deretter aksialt mens den blåses. Denne biaksiale orienteringen justerer polymeren, og produserer en vegg som er klarere, sterkere og lettere for en gitt vekt. ISBM er standarden forKJÆLEDYR-vann- og brusflasker, hvor lettvekt og åpenhet er avgjørende. Det er en annen produktfamilie enn HDPE-industrideler.
2026: Helelektriske og servodrevne blåsestøpemaskiner
Utover prosesstype sammenligner kjøpere i 2026 i økende graddrivteknologi. Tradisjonelle maskiner bruker hydraulikk med fast forskyvning som går med full kraft uavhengig av belastning.Helelektriskmaskiner erstatter hydraulikk med servomotorer, ogservodrevet hydraulikkmaskiner driver hovedpumpen ved behov – både reduserer energiforbruket kraftig og forbedrer repeterbarheten. Helelektrisk design er vanlig på små, høypresisjonsmaskiner; for store industrielle deler som trenger svært høy klemkraft, aservodrevet hydraulikkMaskinen gir vanligvis den beste balansen mellom energisparing og tonnasje. Våre maskiner bruker en servohovedpumpe med frekvenskonverteringskontroll av nettopp denne grunnen.
Tabell 1 · Maskintype vs materiale, kapasitet, bruksområde og 2026 fordel
| Type | Materialer | Typisk kapasitet | Beste applikasjoner | 2026 fordel |
|---|---|---|---|---|
| Ekstrudering (EBM) | HDPE, HMW-HDPE, PP, PVC, PA | 100 ml – 2000 L | Jerry bokser, trommer, tanker, bildeler | Flerlags hoder kjører PCR / omslipe lag |
| Injeksjon (IBM) | PE, PP, PS | ≤ ~0,5 L | Pharma og kosmetiske små flasker | Svært lavt skrap, presise halser |
| Injeksjonsstrekk (ISBM) | KJÆLEDYR | 0,2 – 10 L | Vann- og brusflasker | Lettvekt, klarhet |
| Servo / helelektrisk | Hvilken som helst (drivteknologi) | Varierer | Energikritiske linjer med høyt volum | Største energieffektive spak |
Nøkkelkomponenter og hvordan de påvirker produksjonen
To maskiner kan dele en overskriftskapasitet, men likevel yte svært forskjellig, fordi kvalitet og produksjon lever i komponentene. En billigere maskin med svak veggkontroll viser seg vanligvis å være den dyre - harpiksen den sløser på hver del oppveier prisgapet i løpet av måneder.
- Skrue/plastiseringsenhet.Smelter og måler harpiksen. Skruediameter (vanligvis 50–100 mm) og L/D-forhold (24–25) bestemmer smeltehomogenitet og gjennomstrømning; en ustabil smelte viser seg som inkonsekvente deler nedstrøms.
- Dødehode og sognekontroll.Danner præsten og profilerer veggen langs dens lengde. En høyoppløselig veggtykkelseskontroller (for eksempel et 100-punkts MOOG-system) er den største enkelthendelen på både harpikskostnad og delstyrke.
- Klemenhet.Lukker og holder formen mot innvendig blåsetrykk. Synkron fastspenning med direkte trykklåsing holder platene parallelle; for lite tonnasje gir flash og svake deler.
- Kjølesystem.Stiller delen mot formen. Avkjøling er vanligvis det lengste trinnet i syklusen, så kjøledesign - ikke ekstruderen - setter reell effekt og kontrollerer forvrengning.
- Styresystem og automatisering.Kjører og automatiserer linjen. En pålitelig PLS/HMI (Mitsubishi, Weinview) pluss robotuttak og deflashing beskytter konsistens og OEE på ubemannede løp.
Tabell 2 · Komponent vs funksjon, kvalitetsmåling og hva du bør spørre om når du kjøper
| Komponent | Funksjon | Kvalitetsberegning påvirket | Spør leverandøren |
|---|---|---|---|
| Skrue / plastisering | Smelt og mål harpiks | Smelthomogenitet, utgang | Skruediameter, L/D, HDPE kg/t? |
| Dødehode / sognekontroll | Form og profil parison | Ensartet veggtykkelse, harpiksbruk | Hvor mange veggtykkelsespoeng? |
| Klemenhet | Lukk og hold formen | Flash, delintegritet | Klemkraft og låsetype? |
| Kjølesystem | Still inn delen | Syklustid, skjevhet | Kjøledesign og vannspesifikasjon? |
| Kontroll / automatisering | Kjør og automatiser | Konsistens, OEE | PLC/HMI-merke, robotuttak? |
2026-trender innen blåsestøping
PCR og resirkulert harpiks kompatibilitet
Merkevare- og regulatoriske mål presser resirkulert innhold (PCR) opp på tvers av emballasjen. Kjøring av variabel, noen ganger forurenset resirkulert smelte krever tettere forstøving og temperaturkontroll, og ofte enflerlags dysehodeslik at en nymalt eller PCR-kjerne kan legges mellom jomfruhud. Maskiner med presis veggtykkelseskontroll og stabile temperatursoner håndterer resirkulert harpiks langt mer tilgivende.
AI og smart overvåking
Linjen blir mer instrumentert.OEE dashbord, prediktivt vedlikehold, fjerndiagnostikk og automatisk parameterjustering beveger seg fra premiumalternativer til forventninger. Selv et grunnleggende innebygd alarmsystem som lar leverandøren diagnostisere feil eksternt, kan gjøre en flerdagers stans til en løsning samme dag - som på en 24/7-linje er verdt mer enn en beskjeden forskjell i maskinpris.
Energieffektivitet
Energi er en gjentakende kostnad som løper i maskinens levetid, så den styrer i økende grad kjøpsbeslutninger. Hovedspakene er enservo hovedpumpe, optimalisert bruk av trykkluft (luft er en av de dyreste verktøyene i et anlegg), og effektiv kjøling. Fordi energi er en reell komponent av kostnaden per flaske, betaler en effektiv stasjon seg ofte tilbake raskere enn noen annen oppgradering på en høyvolumslinje.
Tabell 3 · 2026-trend vs. fabrikkpåvirkning, kjøpspunkt og avkastning
| Trend | Innvirkning på fabrikken | Kjøpepunkt | ROI-verdi |
|---|---|---|---|
| PCR / resirkulert harpiks | Må kjøre variabel, forurenset smelte | Flerlagshode + sterk veggkontroll | Oppfyller merkevare / regulatoriske resirkulerte mål |
| AI / smart overvåking | Mindre nedetid, raskere oppsett | OEE dashbord, fjerndiagnostikk, alarmsystem | Høyere oppetid, lavere skrap |
| Energieffektivitet | Pågående energi = løpende kostnad | Servopumpe, optimalisert luft, effektiv kjøling | Lavere kostnad per del, raskere tilbakebetaling |
Hvordan velge riktig plastblåsemaskin
Den mest pålitelige måten å spesifisere en maskin på er å jobbe fra delen utover, og å bedømme på totale eierkostnader i stedet for klistremerkepris:
- Definer produktet først.Største størrelse, enten den har et håndtak, harpiksen, veggspesifikasjonen og eventuell sertifisering (falltest, FN).
- Definer deretter utgang.Konverter tørrsyklus til reell produksjon og daglig volum før du velger enkelt eller dobbel stasjon eller en akkumulator.
- Match maskintypen.Håndteres/stor → ekstrudering; liten presis → injeksjon; klar PET → strekk.
- Veie energi og automatisering.Servodrift og robotuttak øker prisen, men reduserer driftskostnadene.
- Sjekk service, reservedeler, installering og opplæring.En maskin er et tiår langt forhold; support bestemmer oppetid.
- Døm på TCO, ikke pris.Harpiks, energi, skrap og nedetid dverger prisgapet mellom to maskiner i løpet av livet.
Tabell 4 · Kjøpers sjekkliste
| Kriterium | Hva skal bekreftes |
|---|---|
| Kapasitet | Maks delvolum + realistisk daglig produksjon |
| Energi | Servodrift, installert kW, luft- og vannbruk |
| Materialkompatibilitet | HDPE / PP / PVC / PA / PCR innhold |
| Omstillingshastighet | Formskiftetid, enkelt vs multi-die |
| Ettersalgsstøtte | Garanti, installasjon, opplæring, reservedeler |
| Sikkerhet og samsvar | Lysgardin, CE, falltest / UN ved behov |



Installasjon, kabling og igangkjøring
En blåsestøpelinje er en installasjon som krever mye verktøy, og de fleste oppstartsforsinkelser kommer fra beredskap på stedet i stedet for selve maskinen. Bekreft det viktigste før maskinen kommer:
- Verktøy.Riktig strømforsyning og ledninger, rengjør trykkluft ved nødvendig trykk, kjølevannstrøm og trykk, og hydrauliske koblinger der det er aktuelt.
- Site og fundament.Et jevnt, belastningsklassifisert gulv for maskinvekten, pluss fri plass rundt platen, ekstruderen og uttaket for drift og vedlikehold.
- Igangkjøringssekvens.Start oljepumpen, få maskinen opp til temperatur (og la det gå flere timer med kjølevann på), start ekstrudering og veggtykkelseskontrolleren, kjør deretter manuelle sykluser før du bytter til auto.
- Aksept (prøvekjøring).Bekreft tørrsykluseffekt, veggtykkelsesensartethet, delvekt og finish, og sikkerhetsfunksjoner før avlogging.
Våre ingeniører reiser til fabrikken din for å installere, sette i drift og lære opp operatører, slik at linjen når stabil produksjon raskere enn en selvinstallasjon.
Vanlige problemer og feilsøking
De fleste formblåsingsdefekter går tilbake til fire spaker - veggtykkelsesprofil, smeltetemperatur, klemkraft og kjøling. Denne tabellen kartlegger feilene kjøpere spør om mest til deres vanlige årsaker og rettinger.
Tabell 5 · Defekt vs sannsynlig årsak og rettelse
| Mangel | Sannsynlig årsak | Første fiks for å prøve |
|---|---|---|
| Lekkasje | Svak avklemming / tynnvegg ved sveis | Juster veggprofil og klyp av, blåsetidspunkt |
| Ujevn veggtykkelse | Parison-profil av / dør ikke sentrert | Omprofiler formen, sentrer formhodet |
| Ustabil parison | Smeltetemperatur / lagringsslag | Sjekk temperatursoner og lagringsslag |
| Uklarhet / bleking | Smeltetemperatur eller kjøling for aggressiv | Still inn smeltetemperatur og kjølehastighet |
| Rocker bunn | Grunnkjøling / blåsetrykk | Juster bunnkjøling og blåsetrykk |
| Overflødig blits | Utilstrekkelig klemme / slitt form | Bekreft klemkraften, inspiser formen |
| Vridning / deformasjon | Utilstrekkelig kjøling | Forleng kjøletiden, senk vanntemp |
Når produksjonen faller i stedet for kvaliteten, er årsaken oftere lagringsslaget eller kjølingen enn ekstruderen - det er det første stedet å se. Vedvarende skrot og uplanlagte stopp er også den største skjulte belastningen på OEE, og det er grunnen til at stabil veggkontroll og pålitelig automasjon betaler tilbake langt utover de samlede kostnadene.
Markedsutsikter 2026–2030
Etterspørselen er jevn og bred. I følge Grand View Research handlet det globale markedet for blåsestøpemaskiner for plast caUSD 3,2 milliarder i 2024 og anslås å nå rundt 4,0 milliarder USD innen 2030, en CAGR på rundt 4,2 %. Veksten drives av emballasje, bilkomponenter, industrielle beholdere og helsetjenester, medAsia-Stillehavet den største regionen med rundt 39% av markedet. Ekstrudering er fortsatt det største prosesssegmentet for industrielle hule deler, mens PET-stretchblåsestøping leder i drikkevareemballasje.
For kjøpere er det praktiske signalet at dette er et moderniseringsmarked, ikke en boom: Veksten er konsentrert der maskiner tilfører effektivitet, resirkulert innholdskapasitet og automatisering. Det er derfor en kjøpsbeslutning fra 2026 handler mindre om grunnleggende spesifikasjoner og mer om energieffektivitet, PCR-kompatibilitet, oppetid og totale eierkostnader.
Få et tilbud på blåsestøpemaskin av plast
Fortell oss ditt produkt, størrelse, harpiks og daglig produksjon – vi vil anbefale riktig type og konfigurasjon, med ekte spesifikasjoner og syklustall.
Få et tilbud Chat på WhatsAppOfte stilte spørsmål
Hva er en blåsestøpemaskin av plast?
Den lager hule plastprodukter ved å varme opp harpiks, forme den til en myk form, blåse den opp med trykkluft inne i en form og avkjøle den - og produsere flasker, jerrybokser, trommer, tanker og beholdere. Hovedtypene er ekstrudering, injeksjon og injeksjonsstrekkblåsing.
Hva er hovedtypene av blåsestøpemaskiner?
Ekstrudering (EBM) for håndterte og store HDPE-deler, injeksjon (IBM) for små presise flasker, og injeksjonsstrekk (ISBM) for klare PET-flasker. Maskiner beskrives også som kontinuerlig, akkumulator, flerlags og servo/helelektrisk.
Hvilke materialer kan brukes?
HDPE og HMW-HDPE, PP, PVC og PA på ekstruderingsmaskiner; PET på injeksjonsstrekkmaskiner. HDPE er standard for bokser, fat og tanker; PET for klare flasker.
Hvor mye koster en blåsestøpemaskin av plast?
Kostnaden er drevet av delstørrelse og klemkraft, antall dysehoder, enkelt- kontra flerlags vegger og automatisering. Små enkeltstasjonsmaskiner er de rimeligste; store akkumulatortrommellinjer koster langt mer. Totale eierkostnader – energi, skrot og vedlikehold – betyr vanligvis mer enn klistremerkeprisen.
Hva er forskjellen mellom ekstrudering og sprøyteblåsing?
Ekstrudering ekstruderer en hul form og blåser den, og lager håndterte og store deler. Sprøytestøper en presis preform først, og blåser den deretter - ideell for små, nøyaktige flasker, men ikke for håndtak eller store deler.
Hvordan velger jeg riktig maskinstørrelse?
Start fra ditt største delvolum og daglige produksjon. Multipliser tørrsykluseffekten med en effektivitetsfaktor på 0,75–0,85 og driftstimene dine for å sjekke reell kapasitet, og velg deretter enkelt eller dobbel stasjon, eller en akkumulator for store deler.
Hvordan reduserer jeg defekter og skrot?
De fleste defekter spores til veggtykkelsesprofil, smeltetemperatur, klemkraft eller kjøling. Nøyaktig kontroll av tykkelsen på seksjonens vegg, riktig klemmetonnasje og tilstrekkelig kjøling fjerner de fleste lekkasjer, flammer, ujevn vegg og skjevhet.
Er helelektriske blåsestøpemaskiner verdt det i 2026?
Helelektriske og servodrevne maskiner reduserer energibruken og forbedrer repeterbarheten, slik at de betaler tilbake raskest på høyvolum, energikrevende linjer. For store industrideler gir en servodrevet hydraulisk maskin ofte den beste balansen mellom energisparing og høy klemkraft.
Konklusjon
Å velge en blåsestøpemaskin av plast er en sekvens, ikke en enkelt spesifikasjon: definer delen, dimensjoner produksjonen, match prosesstypen, vei deretter energi, automatisering og støtte. Ekstrudering dekker de fleste industrielle beholdere, injeksjon passer til små presise flasker, og strekkblåsestøping eier PET-drikker - med servo- og helelektriske stasjoner som nå går på tvers av alle tre på energi. I 2026 er beslutningene som skiller et godt kjøp fra et kostbartenergieffektivitet, PCR-kompatibilitet, automasjon, OEE og totale eierkostnader— støttet av reell servicestøtte. Få de riktige, og maskinen fortjener bevaring i et tiår.