På denne siden
Hvis du produserer smøremiddelbokser, landbrukskjemiske beholdere, vaskemiddelflasker eller vannbærere, er maskinen i midten av linjen en blåsestøpemaskin med jerry can. Den danner kroppen, håndtaket og halsen i én ekstruderingssyklus, og modellen du velger setter utgangstaket, materialkostnaden din per boks og energiregningen for hele linjens levetid. Denne veiledningen går gjennom beslutningene som faktisk flytter disse tallene.
Maskinkonfigurasjoner: enkel vs dobbel stasjon
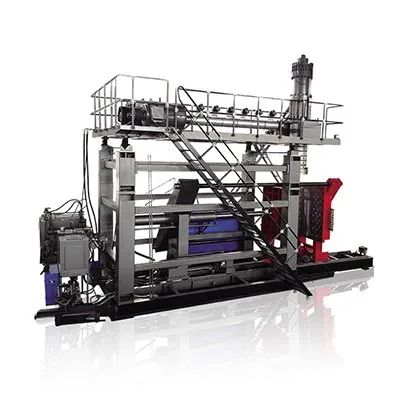
Jerry cans er laget på to relaterte plattformer. ENkontinuerlig blåsestøpemaskinekstruderer formen uten stans og er standardvalget for bokser opp til ca. 30 L. For større fat og beholdere med tunge vegger,akkumulere (akkumulator) blåsestøpemaskinbutikker smelter i et hode og skyter det i ett raskt slag. Innenfor den kontinuerlige familien er nøkkelavgjørelsen enkel vs dobbel stasjon.
| Konfigurasjon | Hulrom / syklus | Best for | Relativ utgang | Investering |
|---|---|---|---|---|
| Enkeltstasjon | 1 | Nye linjer, blandede eller korte løp, prøvetaking | Grunnlinje | Senke |
| Dobbel stasjon | 2 | Enkelt-SKU-er med høyt volum | ≈ 2× grunnlinje | Høyere, bedre pris per boks i volum |
| Multi-die hode | 2/3/4 | Små flasker (100 ml–1 L) går flere opp | Multipliserer utgang i små deler | Avhenger av antall ansatte |
| Akkumulere | 1 (stort skudd) | Tungvegg og store bokser (30 L+) | Størrelsesdrevet, ikke fartsdrevet | Høyere |
Små beholdere under ~1 L kjøres vanligvis flere opp på et multi-dysehode, og derfor kan en 2 L-maskin også lage 100 ml–1 L flasker kostnadseffektivt.
Modell og størrelsesguide (1–30 L)
Match boksstørrelsen og daglig volum til riktig maskin. Dobbeltstasjonsmodeller kjører to hulrom per syklus til omtrent dobbel effekt.
| Jerry kan størrelse | Enkeltstasjonsmodell | Dobbeltstasjonsmodell | Maskinvekt (S/D) | Tørrsyklusutgang* |
|---|---|---|---|---|
| 1 – 2 L | 2L enkeltstasjon | 2L dobbel stasjon | 2,5 t / 4,5 t | ~600 / 1200 bokser·t⁻¹ |
| 3 – 5 L | 5L enkeltstasjon | 5L dobbelstasjon | 3,0 t / 5,2 t | ~500 / 1000 bokser·t⁻¹ |
| 10 – 15 L | 15L enkeltstasjon | 15L dobbelstasjon | 7,5 t / 12,5 t | ~450 / 900 bokser·t⁻¹ |
| 20 – 30 L | 30L Akkumulerer | — | på forespørsel | ~450 bokser·h⁻¹ |
*Tørrsykluseffekt er det teoretiske maksimum uten nedetid. Reell produksjon er lavere når kjøletiden og boksvekten er tatt med – se utdatamatematikken nedenfor.
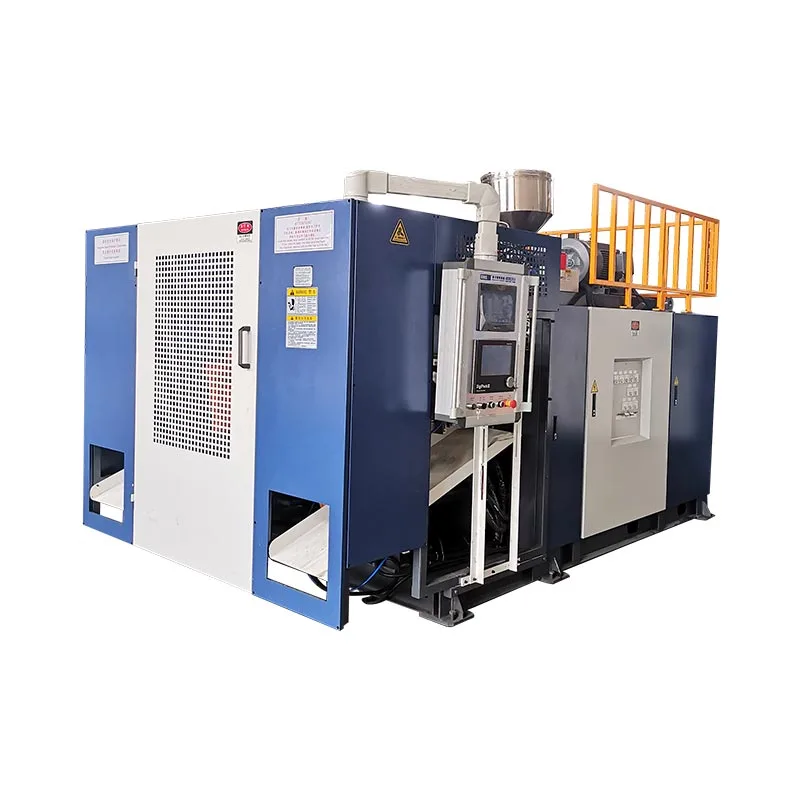
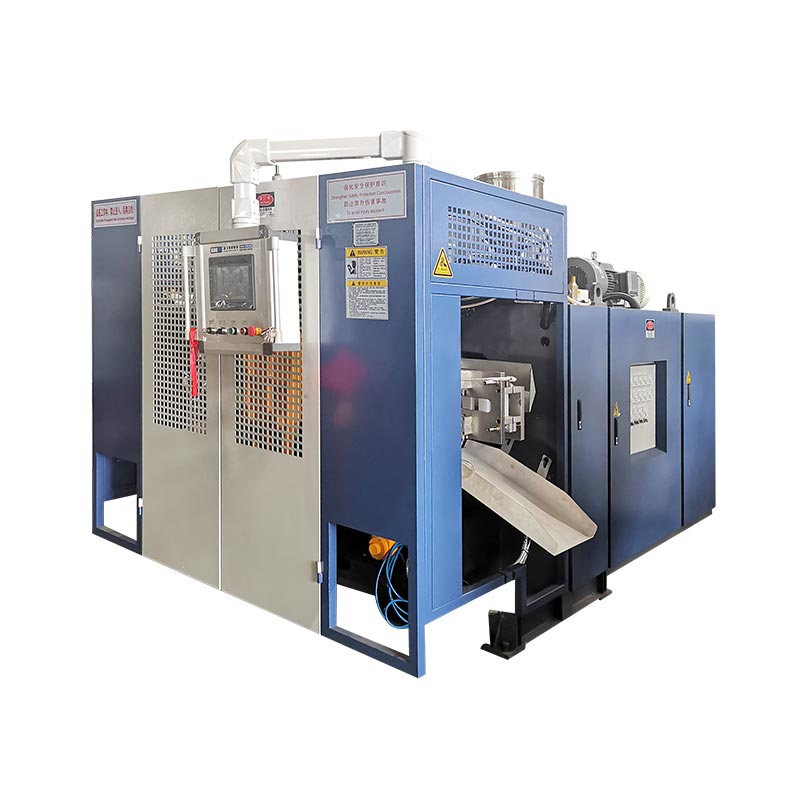 2L enkeltstasjon — 100 ml–2 L bokser
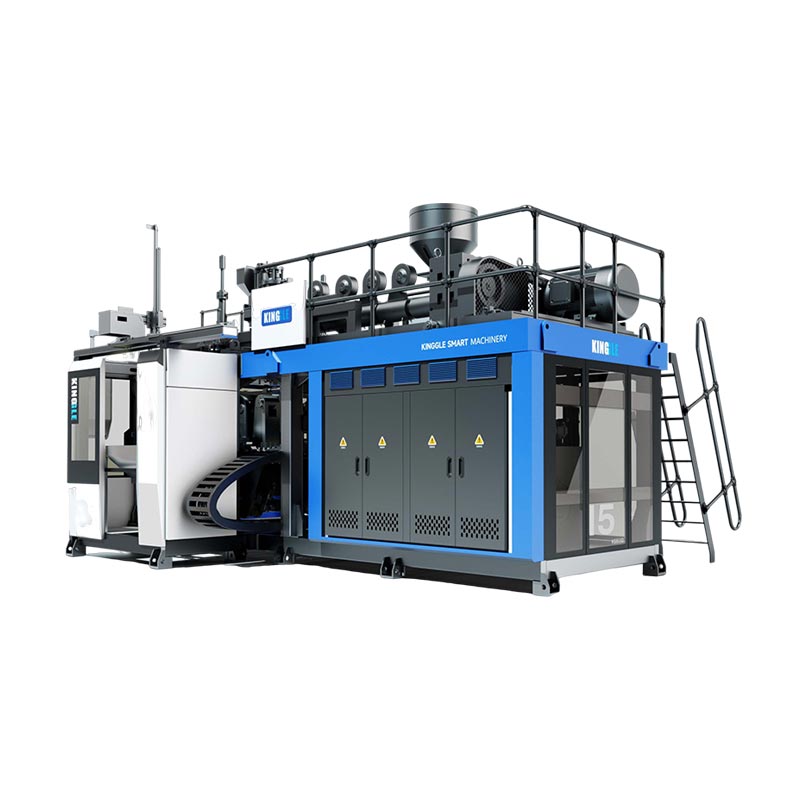
 5L enkeltstasjon — olje- og vaskemiddelbokser
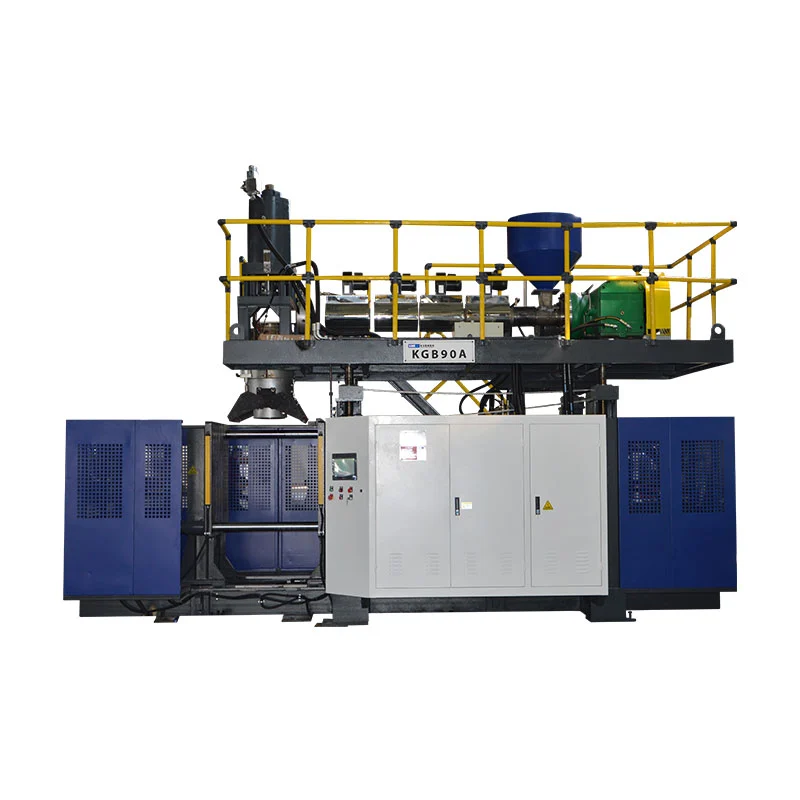
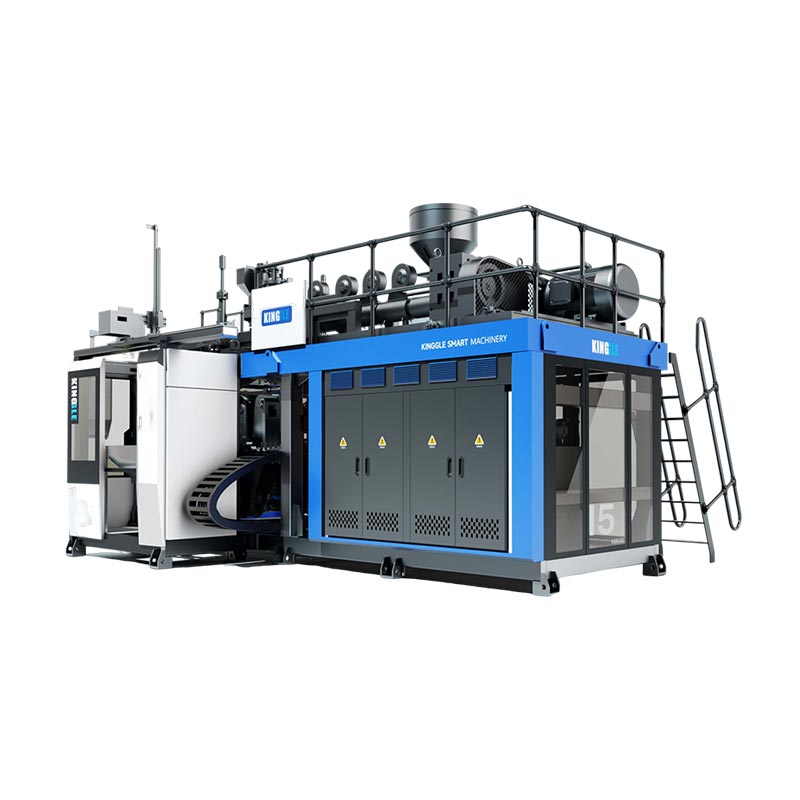 15L Single Station — kjemikalie- og vannbokser
Produksjonsutgang: matematikken som betyr noe
Nummeret som er trykt på et spesifikasjonsark ertørrsyklus(friluftshastighet) - maskinen kjører uten plast og ingen kjøling. Det reelle tallet ditt er lavere, og å vite hvordan du konverterer det stopper deg fra over- eller underkjøpskapasitet.
Virkelig utgang= tørrsyklus × effektivitet (≈ 0,75–0,85)
Daglig produksjon= reell effekt × driftstimer
Bearbeidet eksempel - a5 L enkeltstasjonsmaskinmed en syklus på 7,2 s:
Reell ved 80 % effektivitet: 500 × 0,8 =400 bokser/t
To skift (16 timer): 400 × 16 =6.400 bokser/dag
På endobbel stasjon: ≈12.800 bokser/dag
Syklustiden er hovedsakelig drevet av veggtykkelse og kjøling – en tyngre 15 L kjemikalieboks avkjøles langsommere enn en 5 L oljeboks, så ikke anta at en større maskin er raskere. Hvis lagringsslaget ditt føles tregt, er det vanligvis et problem med hode eller kjøling; vi dekker årsakene ihva som forårsaker langsom materiallagring i blåsestøpemaskiner.
Materialer og jerry can design
Jerry bokser er nesten alltid HDPE, men den nøyaktige harpiksen og veggdesignen endres med det som går inni. Maskinen kjører PE, PP, PVC og PA; mold og parison programmet gjør resten.
| Jerry kan skrive | Typisk størrelse | Materiale | Designnotat |
|---|---|---|---|
| Smøre-/motoroljekanne | 1 – 5 L | HDPE | Integrert håndtak, F-stil, trykkklart ansikt |
| Kjemisk / agrokjemisk | 5 – 30 L | HDPE / HMW-HDPE | Kontrollert veggtykkelse for FNs transportvurdering |
| Vann/bærer kan | 5 – 20 L | HDPE (matkvalitet) | Glatt interiør, tap-boss-alternativ |
| Vaskemiddel / rengjøring | 2 – 5 L | HDPE / PP | Visningslist for fyllnivå |
| Stablebar beholder | 10 – 30 L | HDPE | Nesting / stablegeometri, forsterket base |
Den største enkelthendelen på kostnaden per boks erparison veggtykkelsesprogram: den legger ned plast der boksen trenger styrke (base, håndtak, hals) og tynner den ut der den ikke gjør det, slik at du treffer falltestspesifikasjonen med minst mulig harpiks. Produsenter av kjemiske fat investerer spesifikt i denne kontrollen - sehvorfor produsenter av kjemiske fat investerer i spesielle blåsestøpemaskiner.
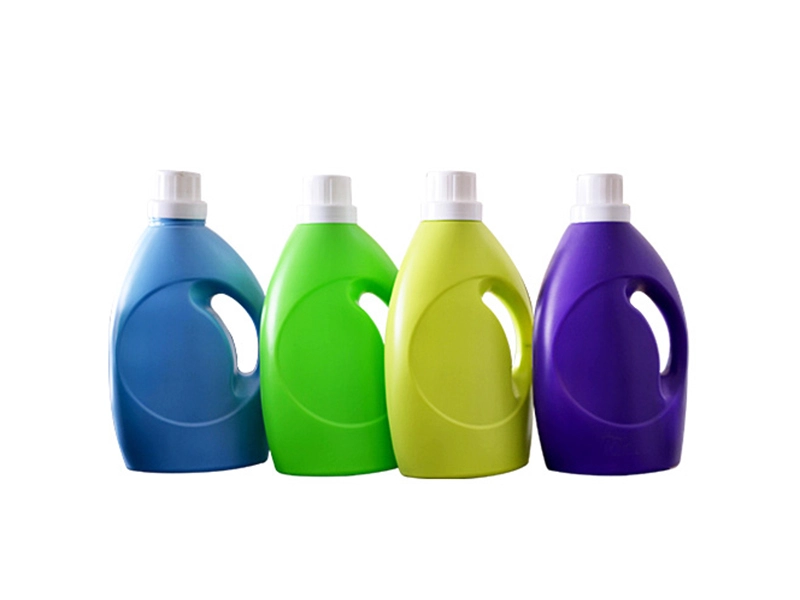 5 L eller mindre - olje- og vaskemiddelbokser
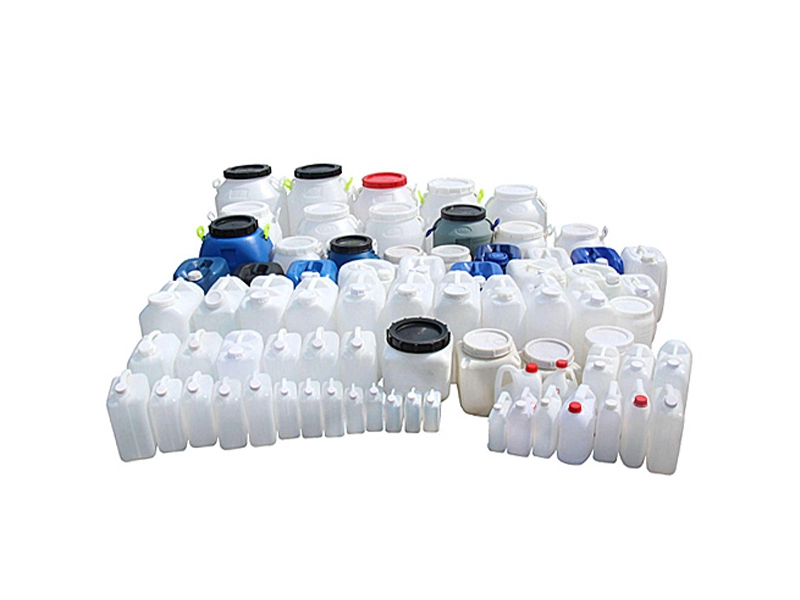 15 L eller mindre - kjemikaliebokser
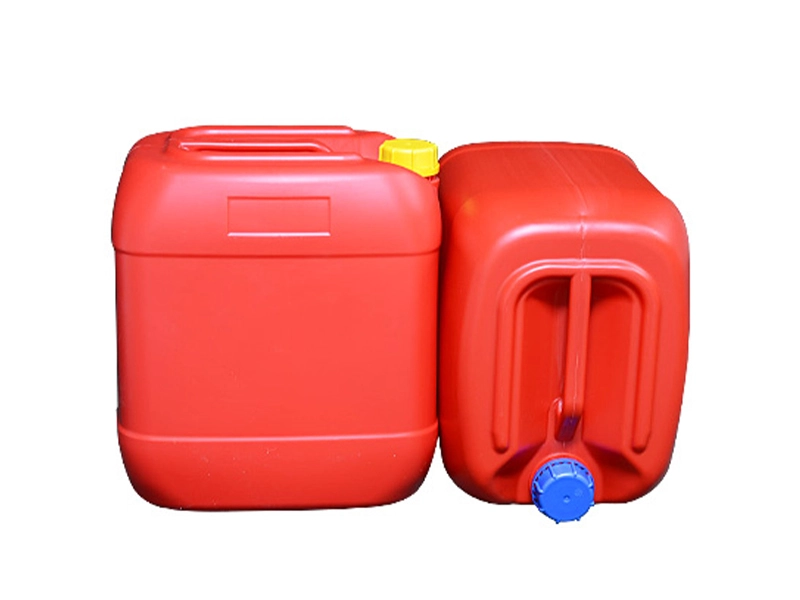 30 L — kjemiske fat og dunker
Automatisering, kontroller og energi
Det som skiller en stabil jerry can line fra en plagsom en er sjelden rammen - det er kontroll- og automatiseringspakken rundt den.
- Parison veggtykkelseskontroller.Punkt-for-punkt veggprofilering for jevn boks og minimal bruk av harpiks – den største enkeltkostnadsspaken på linjen.
- Servo energisparende stasjon.En servo-hovedpumpe trekker strøm etter behov i stedet for å kjøre full-tilt, og reduserer strømregningen som følger linjen i årevis.
- Robot-arm-uttak og blinking.Automatisert uttak, hale/blitztrimming og inspeksjon holder kvaliteten stabil over lange ubemannede løp.
- Importerte nøkkelkomponenter.Mitsubishi PLC, Weinview HMI, Omron, Schneider, MOOG og AirTAC for pålitelighet og service over hele verden.
- Integrering av hele anlegget.Sentralfôring, sentralisert vannforsyning og sentralisert knusing kan leveres som én nøkkelferdig linje, ikke en frittstående maskin.
Installert effektskala med størrelse – fra rundt 11 kW på en 2 L-maskin til 75 kW eller mer på en 30 L-maskin — men reell trekk avhenger sterkt av om hovedpumpen er servodrevet. For en dypere prosesssammenligning, seblåsestøping vs rotasjonsstøping for store hule deler.
Driftskostnader og kostnad per boks
Maskinpris er et engangsnummer; kostnad per boks går for alltid. Det brytes ned til harpiks, energi, arbeid og overhead - og harpiks dominerer.
Harpiks= boksvekt (kg) × harpikspris ($/kg)
f.eks. 5 L HDPE-boks ≈ 0,20 kg × $1,30 =$0,26
Energi= maskin kW × $/kWh ÷ bokser per time
f.eks. 15 kW × $0,12 ÷ 400 =$0,0045
Arbeidmed robotuttak ≈ brøkdeler av en cent per boks
Takeaway: energi og arbeidskraft er små ved siden av harpiks, så den raskeste tilbakebetalingen kommer fra en maskin som lar deg kjøre tynnere, mer konsistente vegger - ikke fra å jage etter en lavere klistremerkepris. Trim 5 % av harpiksen av en boks som selges i millioner, og besparelsen dverger maskinens energikostnader.
Velge din konfigurasjon
Arbeid deg gjennom fire spørsmål og den riktige maskinen velger vanligvis seg selv:
- Hvilken størrelse bokser, og hvor mange SKU-er?Én størrelse med høyt volum favoriserer en dobbel stasjon; en blanding av størrelser favoriserer en fleksibel enkeltstasjon.
- Hvilket daglig volum?Kjør utdatamatematikken ovenfor mot to-skiftstimer før du bestemmer deg for enkelt mot dobbel.
- Hvilken harpiks- og veggspesifikasjon?FN-klassifiserte kjemiske bokser trenger sterk veggtykkelseskontroll; mat/vannbokser trenger rent interiør.
- Frittstående eller nøkkelferdig?Hvis du skalerer, ta hensyn til sentral fôring, vann og knusing fra starten.
Få et tilbud på jerry can machine
Send oss din boksstørrelse, daglige mål og harpiks - vi vil anbefale den nøyaktige modellen og hulromsoppsettet, med ekte syklustall.
Få et tilbud Chat på WhatsAppOfte stilte spørsmål
Hvilken plast brukes til jerrybokser?
De fleste jerrybokser er blåsestøpt av HDPE. Kraftige kjemikaliebokser bruker HMW-HDPE for ekstra støt og motstand mot spenningssprekker; noen tynnveggede eller vaskemiddelbokser bruker PP. Kinggle-maskiner kjører PE, PP, PVC og PA.
Er det en blåsestøpemaskin eller en blåsestøpemaskin?
Samme maskin - "støping" er den amerikanske stavemåten og "støper" skrivemåten i Storbritannia/Commonwealth. En jerry kan blåsestøpemaskin og en jerry can blåsestøpemaskin er identiske.
Hvordan beregner jeg jerry can-utgang per time?
Tørrsyklusutgang = dysehoder × (3600 ÷ syklustid i sekunder). Multipliser med en reell effektivitetsfaktor på omtrent 0,75–0,85 for faktiske bokser per time, deretter med daglige driftstimer for bokser per dag.
Hvilke materialer kan maskinen kjøre?
Kinggle jerry can-maskiner behandler PE (HDPE / HMW-HDPE), PP, PVC og PA. HDPE er standarden for olje-, kjemikalie- og vannbokser.
Hvor mye energi bruker en jerry kan blåsestøpemaskin?
Installert effekt varierer fra omtrent 11 kW på en 2 L-maskin til 75 kW+ på en 30 L-maskin. En servo-hovedpumpe reduserer reelt trekk betydelig, og energi er vanligvis en liten brøkdel av kostnaden per boks sammenlignet med harpiks.
Leverer du formen og installasjonen?
Ja. Vi leverer maskinen, kan sammenkoble den med støpeformer til dine tegninger, og gir installasjon, igangkjøring, operatøropplæring og ettersalgsstøtte. Hele nøkkelferdige linjer er også tilgjengelige.