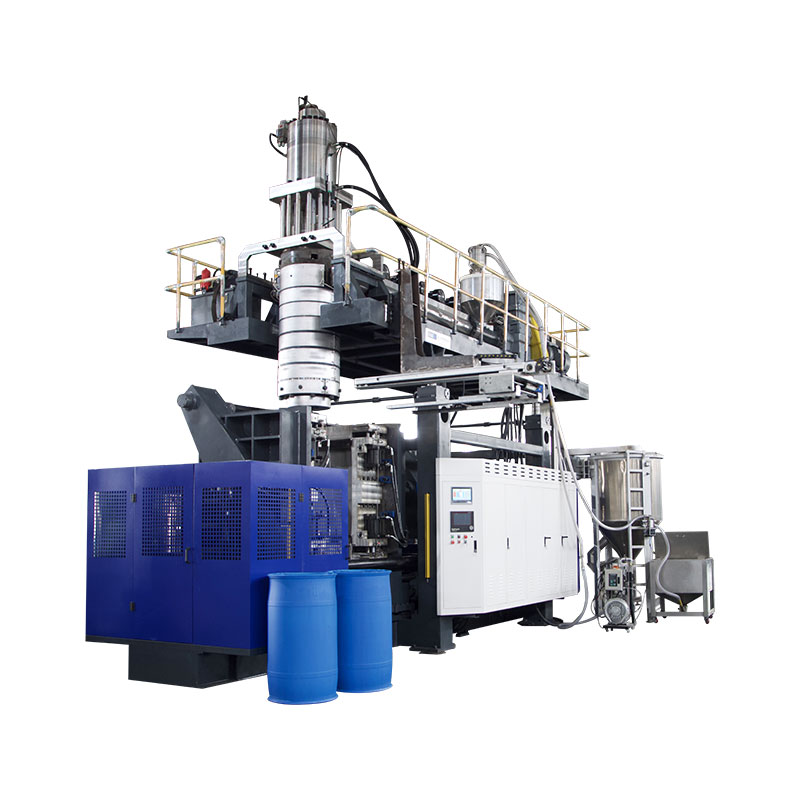
Bilblåsestøping kan produsere hule deler som luftkanaler og væskereservoarer. Valg av utstyr starter med deltegningen, spesifisert harpiks og akseptkrav. En maskins annonserte beholdervolum alene kan ikke fastslå om den vil danne en bestemt kanal, romme formen eller levere den nødvendige ferdige produksjonen.
En nyttig kjøpsgjennomgang følger delen gjennom hele prosessen: forming, fjerning, trimming, montering og inspeksjon. Løs obligatoriske produkt- og verktøykrav før du sammenligner nominell produksjon eller pris. Ellers kan en rask støpesyklus skjule en produksjonscelle som fortsatt mangler leveringsmålet.

Blåsestøping av bildeler: bruksområder og prosessegnethet
Grupper bildeler etter hva de må gjøre, snarere enn etter at de er hule. En kabinluftkanal, en motorluftinntakskomponent og et væskereservoar trenger forskjellige vurderinger. Deres driftsforhold og grensesnitt bestemmer spørsmålene som et maskinforslag må svare på.
| Del familie | Innspill å etablere | Spørsmål om utstyr og verktøy |
|---|---|---|
| Hytte VVS kanaler | Luftvei, koblingsgeometri, installasjonsplass og spesifiserte funksjonskontroller | Kan den foreslåtte ruten danne kroppen og etterlate tilgjengelige trimme- og inspeksjonssteder? |
| Motor luftinntak deler | Spesifiserte temperatur-, trykk- eller vakuumforhold, medieeksponering og tilkoblingskrav | Passer harpiksen, formingsveien og den komplette cellen de spesielle forholdene? |
| Væskereservoarer | Væske, serviceforhold, porter, monteringsfunksjoner og akseptkriterier | Hvordan vil kroppen, grensesnittene og eventuell påfølgende montering produseres og verifiseres? |
| Andre hule tekniske deler | Lastekasser, dimensjoner, monteringsegenskaper og tiltenkt bruk | Er blåsestøping egnet, eller bør en annen formings- eller sammenføyningsvei sammenlignes? |
Hold drivstoffsystemprosjekter på en egen godkjenningsvei. For eksempelRISE beskriver branntesting av plast drivstofftankunder FNs regelverk 34, vedlegg 5, punkt 5. Det er et spesifikt testomfang, ikke en fullstendig godkjenningssjekkliste. Etablere gjeldende marked, krav og godkjenningsansvar for selve drivstoffsystemprosjektet; en maskinkatalog som viser "biltanker" etablerer ikke samsvarende drivstofftankproduksjon.
Blåsestøpte HVAC-kanaler: geometri, grensesnitt og maskinkrav
For blåsestøpte HVAC-kanaler, gjennomgå luftveien og hver tilkobling sammen. En kropp som kan formes trenger fortsatt åpninger som kan trimmes, lokaliseres og kontrolleres. Tilpassede plastkanaler bør derfor nå tilbudsstadiet med både den støpte geometrien og den tiltenkte ferdige geometrien definert.
Separat kabinventilasjon fra krav til motorens luftinntak
Ikke overfør et motorluftinntaksmateriale eller testtilstand til en kabinkanal bare fordi begge bærer luft. Registrer installasjonsmiljøet, godkjent materiale og nødvendige kontroller for den aktuelle delen. Hvis trykk, vakuum, temperatursvingninger eller væskeeksponering har betydning, identifiser de relevante forholdene i prosjektspesifikasjonen.
Se gjennom den ferdige tilkoblingen, ikke bare den støpte åpningen
Merk tilkoblingsender, monteringsdatum, snittendringer og foreslåtte trimmeplasseringer på tegningen. Sjekk deretter hvordan delen vil sitte i en etterbehandlings- eller inspeksjonsarmatur. Et nyttig gjennomgangsspørsmål er om det samme datumsystemet kan lokalisere delen konsekvent under trimming, måling og montering.
Spesifiser eventuell nødvendig strømnings-, passasje-, passform- eller forseglingskontroll før du definerer cellen. Disse sjekkene kan trenge dedikert inventar eller separate stasjoner. De bør ha en tildelt leverandør og akseptmetode, i stedet for å bli antatt å følge med blåsemaskinen.
Velg prosessruten før du velger maskinstørrelse
Diskuter hvordan formen vil nå formhulen før du velger en større maskin. Et parison er det varme hule røret som prosessen danner og blåser opp. Håndteringen og plasseringen må passe til geometrien.
Konvensjonell ekstrudering versus 3D sugeblåsestøping
Torays tekniske forklaring av 3D sugeblåsestøpingbeskriver sug som introduserer formen i et formhulrom for lange, komplekse hule former. Dette er en distinkt prosessordning. En konvensjonell ekstruderingsblåsestøpemaskin med en robot for fjerning av deler skal ikke behandles som tilsvarende bevis på denne evnen.
For en vanskelig bane, be om en gjennomgang av formingsruten ved å bruke den faktiske geometrien og harpiksen. Sammenlign konvensjonell ekstruderingsblåsestøping, en spesialisert plassering eller sugevei, og sammenføyde støpte seksjoner der det er hensiktsmessig. Sammenligningen bør ta for seg gjennomførbarhet, grensesnitt og nedstrømsarbeid, i stedet for å anta at én rute passer hver bilkanal.
Hold smeltetilførsel og drivkonfigurasjon atskilt
Kontinuerlig ekstrudering og akkumulatorhodedrift beskriver levering av smelte. Parison-plassering beskriver en annen del av prosessen. Hydrauliske, servohydrauliske og elektriske drivverk beskriver aktivering. Sammenligning av disse på separate akser gjør sitater lettere å tolke og forhindrer en automatiseringsetikett fra å stå for en formingsevne.
Velg blåsestøpeharpikser for selve bilapplikasjonen
Spesifiser karakteren, ikke bare polymerfamilien. "PA" eller "PP" etterlater åpne spørsmål om forsterkning, modifikasjon, prosesseringsadferd og egnethet for den tiltenkte delen. EnvaliorsDurethan PA6-portefølje, for eksempel, skiller blåseformingskvaliteter og forsterkede kvaliteter for rør og luftkanaler. Et familienavn identifiserer ikke en utskiftbar oppskrift.
Tilpass materialforberedelse og mykning til karakteren
Skaff deg gjeldende karakterspesifikke behandlingsinstruksjoner. Kontroller det foreslåtte tørke- og fôringsarrangementet, fuktighetsmåling der det er nødvendig, egnethet for skruer og hode, temperaturkontroll og eventuelle slitebestandige spesifikasjoner som trengs for blandingen. Dette er elementer for teknisk bekreftelse, ikke grunner til å publisere én tørketemperatur for all ingeniørplast.
Toray identifiserer smelteviskositet og form-retensjonsstabilitet som relevant for egnethet til blåsestøping. Registrer materialets tilstand og prosessinnstillinger under en prøveperiode, slik at et formingsproblem kan undersøkes mot en kjent oppskrift. Ikke godta en maskins publiserte HDPE-ekstruderingshastighet som bevis på leveringshastigheten med en annen harpiks.
Hold ommaling innenfor den godkjente oppskriften
Registrer kilden, behandlingshistorikken og foreslått andel ommaling, sammen med kundetillatelse og kontrollene som trengs for å kvalifisere oppskriften. Test den tiltenkte produksjonsmiksen. Et forsøk med kun virgin harpiks etablerer ikke ytelse med en senere ny malingstilsetning.
Oversett deltegningen til krav til utstyr for blåsestøping
Bruk en krav-til-bevis-tabell for å gjennomgå blåsestøpeutstyr. Hvert obligatoriske krav trenger en tilsvarende spesifikasjon, tegning eller prøveprotokoll. Uløste elementer skal forbli synlige til den ansvarlige lukker dem.
| Behov | Sjekk inn forslaget | Bevis og lukking |
|---|---|---|
| Materiell og brutto skuddbehov | Karakterspesifikk mykning, brukbart skudd og levering; inkludere prosessskrot i stedet for ferdigvekt alene | Materialjournal og representantformingsprøve |
| Montering av form | Konvolutt, montering, formtykkelse og masse, verktøy og servicetilgang | Mugg-maskin grensesnitt tegning |
| Åpning og fjerning | Åpningsrom, nødvendige formbevegelser, griperbane og klaring til den varme delen | Bevegelsesgjennomgang og vitne til fjerningssekvens |
| Kritiske veggområder | Hodeverktøy, forsamlingskontroll og foreslåtte inspeksjonssteder | Kartlagte mål mot tegnegrenser |
| Ferdige grensesnitt | Trimming, skjøting, montering og posisjonering av armaturer | Ferdig del dimensjonale og funksjonelle kontroller |
| Akseptert utgang | Fullfør celle, tellepunkt, avbruddsregler og avvisningshåndtering | Tidsbestemt prøveversjon med aksepterte mengder og stoppposter |
Hvordan jeg ville anmeldt et blåsestøpeprosjekt for biler
For et bilblåsestøpeprosjekt ville jeg gjennomgått deltegningen før jeg diskuterte maskinkapasitet. Utgangsspørsmålene mine vil dreie seg om materialkarakter, driftsmiljø, koblingspunkter og akseptkrav. En maskins nominelle beholdervolum vil forbli en screeningsreferanse, ikke grunnlaget for å godkjenne en kanal eller et uregelmessig reservoar.
Hvis en prøvedel nådde vektmålet, men ikke klarte en lokal veggtykkelseskontroll, ville jeg undersøkt materialfordelingen før jeg økte den totale delvekten. Jeg vil sammenligne de spesifiserte inspeksjonsstedene med foremneprofilen, materialforberedelse, verktøy og registrerte prosessinnstillinger. Å legge til materiale overalt vil forbli en foreslått endring inntil de relevante delsjekkene viste at det løste problemet.
Verktøygjennomgangen vil dekke mer enn om formen passer mellom platene. Jeg ville sjekke montering, formtykkelse, åpningsrom, nødvendige bevegelser og den komplette delen for fjerning. Porter og monteringsfunksjoner vil også trenge en klar plan for trimming, posisjonering og inspeksjon etter støping.
For en spesifisert ingeniør-plastkvalitet vil jeg be om behandlingsveiledning og verifisere den foreslåtte tørking, mating, skrue og hodearrangement. Jeg ville ikke brukt en HDPE-gjennomstrømningstall som bevis på ytelse med en annen harpiks. Enhver foreslått oppmalingsoppskrift vil fortsatt være underlagt gjeldende material- og kundekrav.
Før jeg godkjenner produksjonscellen, vil jeg inkludere nedstrømsarbeid i prøveplanen. En støpt kanal må fortsatt bestå de avtalte trimmings-, monterings- og inspeksjonsstadiene. Jeg vil registrere aksepterte utdata, avbrudd og manuelle justeringer, og deretter skille godkjente krav fra elementer som trenger korrigering eller ytterligere bevis.
Min anbefaling vil avhenge av disse funnene. En større maskin ville ikke være min automatiske reaksjon på en produksjonssvikt; Jeg ville først fastslå om begrensningen kom fra støping, håndtering, etterbehandling eller inspeksjon.
Blåseformdesign, veggfordeling og kritiske grensesnitt
En ferdig dels vekt er ett mål for hele objektet. Den kan ikke identifisere tykkelsen ved en bøyning, tilkobling eller avklemming. Etabler inspeksjonssteder fra tegning og funksjon, og sammenlign målinger utført i en definert deltilstand.
Separat langsgående og omkretskontroll
Gjennomgå langsgående parison-programmering separat fra veggfordelingen rundt delens omkrets. Toray beskriver radius-veggtykkelseskontroll i sin 3D-sugprosessdiskusjon. Bekreft det foreslåtte systemets faktiske kontrollfunksjoner; et stort antall programmeringspunkter alene viser ikke at hvert kritisk sted vil nå sin grense.
For en lokal feil, kartlegg målingen til dens posisjon på delen og undersøk de relevante prosess- og verktøyvariablene. Hold endringene sporbare slik at effektene deres kan kontrolleres. Det eksisterendeparison programmeringsguideforklarer kontrolltemaet mer detaljert.
Bær nullpunktene gjennom etterbehandling og montering
Definer hvordan porter, trimmede kanter og monteringsfunksjoner skal måles i forhold til spesifiserte datum. Bli enige om delens støtte og målebetingelse. Gjennomgå disse grensesnittene med leverandørene av støpeformer og armaturer ved å brukeformdesign og kontroll av maskingrensesnitt, i stedet for å behandle etterbehandling som et eget problem etter formgodkjenning.
Definer den komplette blåsestøpecellen for biler
Tegn ruten fra harpikspreparering til tellepunktet for akseptert del. Inkluder fjerning, trimming, åpning, skjøting, montering og inspeksjon kun der delen trenger dem. For hver operasjon, navngi leverandør, akseptbevis og ansvar for integrasjon.
Sjekk stasjonsgrensesnitt: hvordan en del overføres, hvordan den er plassert, hva som skjer når en nedstrøms stasjon stopper og hvordan avviste deler skilles. Et tilbud skal skille utstyr levert av maskinbygger fra utstyr levert av andre. Deautomatisert linjekonfigurasjonsveiledningdekker disse forsyningsgrensene.
Velg inspeksjoner fra delens funksjon og spesifikasjon. En lekkasjetest, der det er nødvendig, erstatter ikke bevis for dimensjoner, passasje, montering eller holdbarhet. Unngå én generisk testliste for hver bilapplikasjon.
Bevis delen og produksjonsprosessen separat
Planlegg en representativ utprøving rundt tegningsrevisjonen, godkjent materiale og tiltenkt oppskrift. Registrer støpeform, oppsett, materialparti og måleplan. Hold aksepterte mengder, avvisningsårsaker, stans og manuelle inngrep ved siden av syklusjournalen.
En leverandørs maskintest og en kundes godkjenning av produksjonsdel tjener forskjellige formål.AIAGs offentlige PPAP-oversiktkobler godkjenning av produksjonsdeler med konsekvent oppfyllelse av designregistreringer og spesifikasjoner under en faktisk produksjonskjøring med produksjonshastigheter. Dette omfanget er bredere enn å demonstrere en maskinbevegelse eller produsere en akseptabel prøve.
| Aktivitet | Spørsmålet den tar opp | Bevis å definere | etablerer seg ikke av seg selv |
|---|---|---|---|
| Maskin eller celle FAT | Tilfredsstiller det leverte utstyret avtalt akseptomfang? | Kontraktsmessige kontroller, konfigurasjon, prøvebetingelser og åpen post | Alle ferdige delfunksjoner eller kundeproduksjonsgodkjenning |
| Del funksjonell validering | Oppfyller den ferdige delen de spesifiserte brukskravene? | Gjeldende dimensjons-, monterings-, funksjons- og holdbarhetsregistreringer | Vedvarende produksjonsytelse utenfor de evaluerte forholdene |
| Godkjenning av kundeproduksjonsdel | Oppfyller den tiltenkte produksjonsprosessen kundens gjeldende godkjenningskrav? | Kundedefinerte innleveringer og produksjonsbevis, inkludert PPAP der det er nødvendig | Godkjenning for endret materiale, tegning eller prosess uten nødvendig gjennomgang |
Sett prøvemengder, prøvevarighet, målemetoder og eventuelle statistiske kriterier i prosjektakseptplanen. Ikke lån et universelt Cpk-mål eller kjøringsvarighet fra en generisk maskinartikkel. For utstyrsdelen, brukFET planleggingsguidefor å etablere de avtalte kontrollene.
Lukk hvert krav som bestått, krever korrigerende arbeid og retest, eller ennå ikke verifisert. Tilordne en eier og lukkebevis til de to sistnevnte kategoriene. Ved å holde disse statusene adskilt forhindrer du at en ufullstendig prøveversjon blir en tilsynelatende produksjonsutgivelse.
Sammenlign produksjon og kostnad ved grensen for aksepterte deler
Tell ferdige bildeler som består de avtalte kontrollene. Angi om målet inkluderer omkoblinger, avbrudd og nedstrømsoperasjoner, og bruk samme tidsgrunnlag for hver stasjon. Seveiledning for beregning av produksjonshastighetfor skillet mellom nominelle sykluser og akseptert utgang.
Evaluering av en HVAC-kanalcelle utover støpesyklusen
For et hypotetisk VVS-kanalprosjekt for biler vil jeg starte med et krav på 95 aksepterte deler per planlagt time. Anta en støpeform med ett hulrom, en 32-sekunders støpesyklus, 90 % tilgjengelighet i støpefasen og et endelig akseptert utbytte på 96 % over hele prosessen.
Den nominelle støpehastigheten vil være 3600 ÷ 32, eller 112,5 deler per time. Bruk av den antatte kjøretilgjengeligheten vil etterlate en støpekapasitet på 101,25 deler per planlagt time.
Det tallet vil ikke fastslå den ferdige produksjonen. Jeg vil også sammenligne kapasiteten på trimming, håndtering og inspeksjon. Tabellen nedenfor viser to planleggingsscenarier, forutsatt at det ikke forutsettes ytterligere overføringstap eller interaksjoner mellom stasjonsstans. Begge nedstrøms kapasitetstallene bruker planlagte timer og tillater allerede antatte stasjonsavbrudd; 96 % utbytte påføres en gang på slutten.
| Planmessig tiltak | Innledende nedstrøms scenario | Revidert nedstrøms scenario |
|---|---|---|
| Kapasitet på støpetrinnet | 101,25 deler/time | 101,25 deler/time |
| Nedstrøms prosesseringskapasitet | 90 deler/time | 105 deler/time |
| Antatt endelig akseptert avkastning | 96 % | 96 % |
| Anslått akseptert utgang | 86,4 deler/time | 97,2 deler/time |
| Nødvendig akseptert utgang | 95 deler/time | 95 deler/time |
I det innledende scenariet ville nedstrøms kapasitet begrense cellen til 90 deler per time før den endelige kvoten. Anslått akseptert produksjon vil derfor være 90 × 0,96 = 86,4 deler per time, under kravet.
Jeg vil deretter vurdere et nedstrøms arrangement som er i stand til å behandle 105 deler per time. Når støpetrinnet deretter begrenser tilførselen, vil anslått akseptert produksjon bli 101,25 × 0,96 = 97,2 deler per time.
Den reviderte beregningen ville overskride målet med bare 2,2 deler per time. Jeg vil behandle det som begrenset planleggingshøyde, ikke bevis på godkjent produksjonshastighet. En representativ celleforsøk vil fortsatt måtte etablere den faktiske syklusen, avbrudd, nedstrøms ytelse og akseptert utbytte.
Denne sammenligningen ville lede den tekniske gjennomgangen mot etterbehandlings- og inspeksjonsarrangementet før det ble bedt om en større blåsestøpemaskin.
Sammenlign samme produksjonsomfang
Separer maskin-, form-, materialforberedelse, etterbehandlingsarmaturer, inspeksjon, integrering og prøvekostnader i hvert forslag. En pris for kun maskin kan ikke sammenlignes direkte med en komplett cellepris. Evaluere tilleggskapasitet mot akseptert produksjon og prosjektetterspørsel; ikke anta at en større maskin vil fjerne en nedstrøms flaskehals.
Forbered en tilbudsforespørsel for bildeler for Kinggle
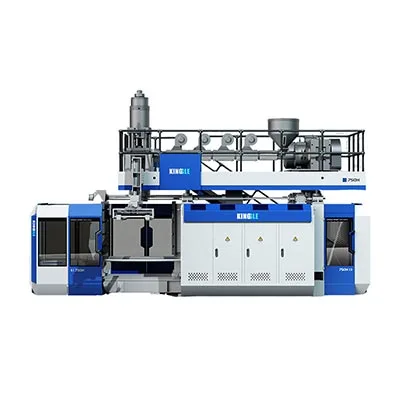
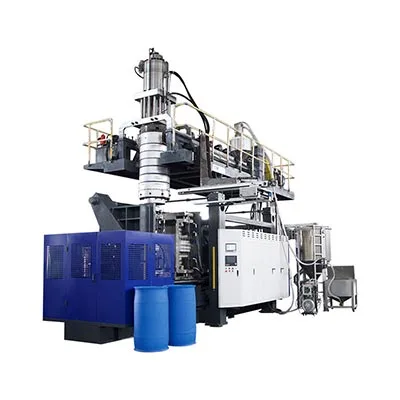
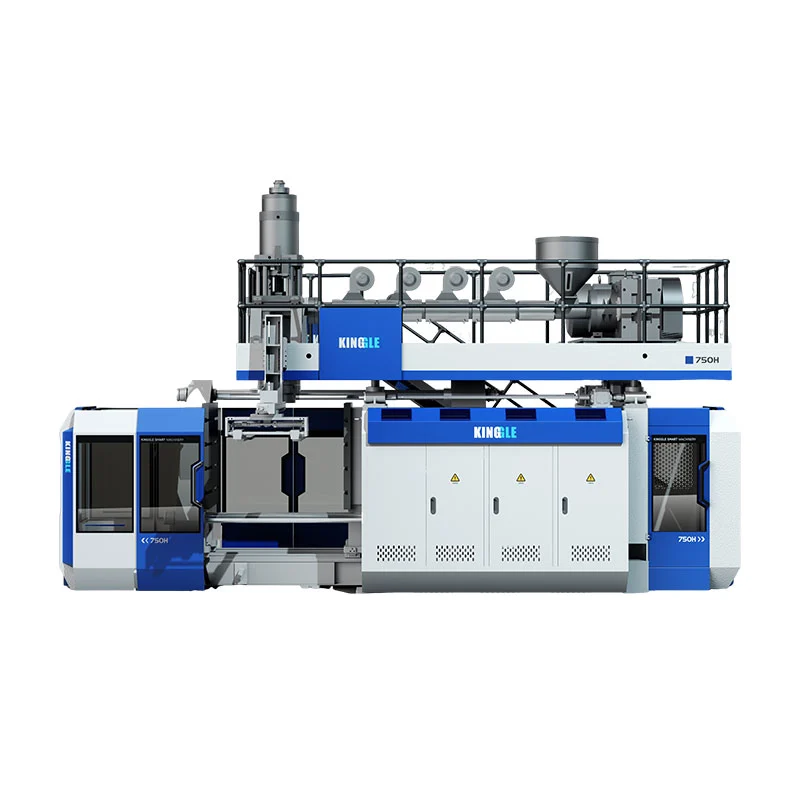
Kinggles publiserte akkumulatorplattformer gir spesifikasjonsreferanser for en innledende diskusjon. De er ikke automatiske valg for det hypotetiske kanaleksemplet eller for hver bildel. Det foreslåtte materialet, formen og det komplette produksjonsomfanget trenger fortsatt en teknisk gjennomgang.
| Referansefelt | KGB80A | KGB100B |
|---|---|---|
| Annonsert maksimal containerkapasitet | 30 L | 120 L |
| Klemkraft | 215 kN | 440 kN |
| Størrelse på formplaten, B × H | 750 × 860 mm | 1200 × 1200 mm |
| Maksimal formstørrelse, B × H | 520 × 860 mm | 920 × 1200 mm |
| Formtykkelse | 360 til 420 mm | 510 til 600 mm |
| Oppført applikasjonstilkobling | Rørledninger for bildeler | Bildeler og biltanker |
Tabellen gjengir utvalgte felt fra de koblede Kinggle-produktsidene. Platestørrelse og maksimal formstørrelse er forskjellige felt. Verken bekrefter en fullstendig bevegelseskonvolutt, karakterspesifikk utgang, spesialisert sugeprosess eller godkjenning av drivstoffsystem. Be om grensesnitttegningen og konfigurasjonen for det foreslåtte bygget.

Send en anmeldelsespakke, ikke bare et forespurt maskinvolum
- 3D og 2D deltegninger med revisjoner, ferdig geometri, datum og kritiske vegg- eller grensesnittkrav.
- Den angitte harpikskvaliteten, godkjent produksjonsoppskrift og relevante behandlingsinstruksjoner.
- Delvekt, planlagt formarrangement, eksisterende verktøyinformasjon og foreslått etterbehandlingssekvens.
- Nødvendig akseptert produksjon med tidsgrunnlag, årlig etterspørsel, produktmiks og inspeksjonskrav.
- Plassforhold og en oversiktlig liste over hvem som leverer formen, hjelpemidler, etterbehandling, inspeksjon og integrasjon.
Disse inngangene lar den tekniske vurderingsadressen passe, uløste krav og prøvebetingelser før en maskinkonfigurasjon er ferdigstilt.
Ofte stilte spørsmål
Kan hver billuftkanal lages på en konvensjonell blåsestøpemaskin?
Nei. Se gjennom geometrien, spesifisert harpiks, grensesnitt og verktøytilgang. Noen former garanterer evaluering av spesialiserte parison-plassering, sugeblåsestøping eller sammenføyde seksjoner. En konvensjonell maskin med en uttaksrobot etablerer ikke i seg selv disse formingsevnene.
Er akkumulatorvolum nok til å velge en maskin for en bildeler?
nr. Brukbart skuddbehov, materialspesifikk leveranse, forminstallasjon, åpningsrom, nødvendige bevegelser, delfjerning og nedstrømsarbeider trenger også gjennomgang. Et annonsert beholdervolum er en screeningsreferanse, ikke en fullstendig utvalgsmetode for en uregelmessig teknisk del.
Kan en HDPE-maskin behandle en spesifisert teknisk-plastkvalitet?
Det krever en karakterspesifikk gjennomgang av materialforberedelse, plastisering, hodeverktøy, kontroller og den foreslåtte prosessen. En publisert HDPE-ekstruderingshastighet beviser ikke produksjon med en annen harpiks. Bekreft konfigurasjonen og kjør en representativ prøveversjon med det tiltenkte materialet.
Hvorfor kan en del nå vektmålet sitt, men mislykkes i en veggtykkelsessjekk?
Vekt beskriver hele delen, mens en tykkelsessjekk måler en plassering. Materiale kan fordeles ulikt mellom regioner uten tilsvarende endring i totalvekt. Kartlegg det mislykkede stedet og undersøk relevant materiale, verktøy og prosessforhold før du bestemmer deg for hvordan det skal korrigeres.
Fullfører det å bestå en maskin-FAT godkjenning av kundens produksjonsdel?
Nei. FAT dekker avtalt utstyrsmottaksomfang. Validering av ferdige deler og godkjenning av kundeproduksjon krever deres egne relevante bevis. Der PPAP er påkrevd, bekrefter kundens krav til innsending og produksjonskjøring i stedet for å behandle utstyrslevering som godkjenning.
Er det å kjøpe en blåsestøpemaskin for bil det samme som å skaffe tilpassede blåsestøpte deler?
Nei. Anskaffelse av utstyr gjelder maskineri, verktøygrensesnitt, integrasjon og akseptrom for en produksjonsprosess. Innkjøp av ferdige deler gjelder en produsents ansvar for å produsere og levere disse delene. Avklar hvilket omfang som etterspørres før du sammenligner leverandører.
For en gjennomgang av bildelerutstyr, send tegningen og materialkravene gjennomKinggles kontaktsideeller e-postsales@kinggle.com. Telefon:+86-574-87103665. Firmainformasjon er tilgjengelig påKinggle Om-side.
Godkjenn produksjonsruten før du forplikter deg til maskinen
Start med delen og materialet, avgjør formingsruten, og gjør tegningen til eksplisitt utstyr og valideringskrav. Sammenlign deretter komplette forslag ved grensen for akseptert del. Et obligatorisk passformproblem må løses; en raskere syklus eller lavere kjøpesum kan ikke lukke den.