På denne siden
- Hva er en blåsestøpemaskin?
- Hvordan blåsestøping fungerer
- Typer etter prosess: EBM, IBM, ISBM
- Inne i maskinen: deler som bestemmer kvaliteten
- Typer etter struktur og modellutvalg
- Materialer vi kjører
- Hva blåsestøpemaskiner lager
- Utgang og kostnad: tallene som betyr noe
- Slik hjelper vi deg å velge
- Kvalitet, testing og hva vi ser på
- Hva driver maskinprisen
- Kjøper fra en produsent
- FAQ
Hva er en blåsestøpemaskin?
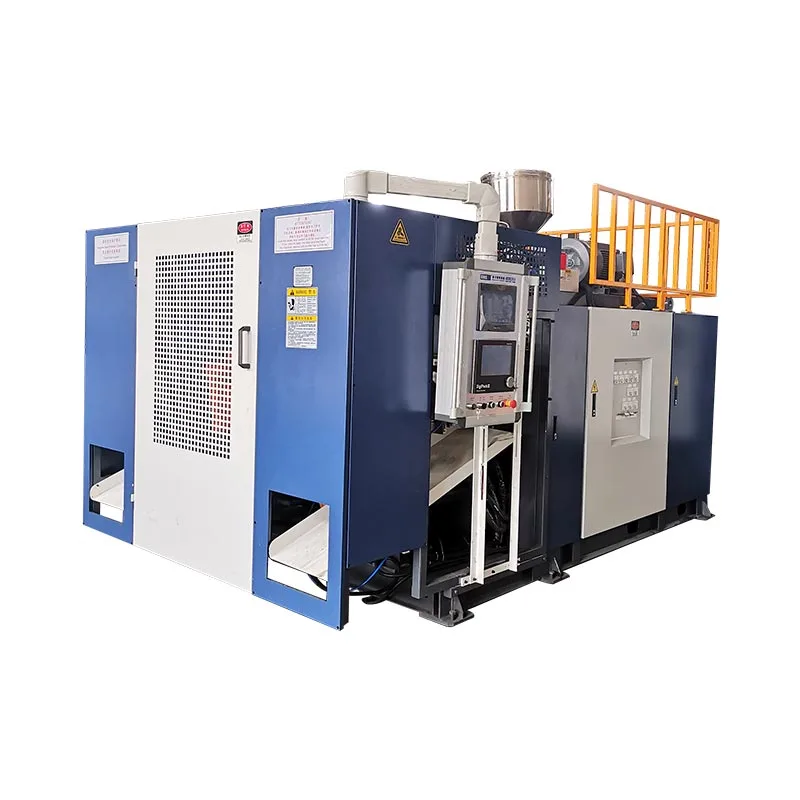
En blåsestøpemaskin gjør plastharpiks til hule deler ved å smelte den, forme den til en myk form og blåse trykkluft inne i den formen slik at den presser ut mot en form. Når plasten avkjøles og formen åpner seg, har du et ferdig hult produkt - en flaske, en boks, en trommel, en tank. Nesten hver stiv plastbeholder du håndterer startet på en blåsemaskin av ett eller annet slag.
Kategorien er bred fordi delene er så forskjellige: en 100 ml pipetteflaske og en 220 L kjemikalietrommel er begge "blåsestøpt", men ingenting ved de to maskinene er det samme. Å velge godt betyr å forstå to ting - hvordan den myke formen dannes (denprosesstype), og hvordan maskinen er bygget for å levere den (denstruktur). Vi tar begge etter tur.
Hvordan blåsestøping fungerer
Ekstrudert blåsestøping - prosessen bak de fleste industrielle beholdere - går i en tett sløyfe. Å forstå det gjør hver senere beslutning (kostnad, produksjon, kvalitet) åpenbar:
- Smelt og måler.En ekstruderskrue smelter harpiksen og skyver en jevn, homogen strøm mot dysehodet.
- Dann sognet.Smelten kommer ut av dysehodet som et hult rør - formen. En veggtykkelseskontroller profilerer røret langs lengden slik at plasten sitter der delen trenger styrke.
- Klemme.Formen lukkes rundt præsten. Synkron fastspenning og direkte trykklåsing holder platene parallelle slik at delen ikke blinker.
- Blåse.En blåsestift injiserer luft (med et bunnblåsesystem på mange deler) og formen blåses opp mot hulrommet og tar sin endelige form.
- Kjøle.Delen setter seg mot den avkjølte formen. Dette er vanligvis det lengste trinnet, og det - ikke ekstruderen - setter syklustiden din.
- Løs ut og fullfør.Formen åpnes, en robotarm fjerner delen, og blitsen trimmes. På en automatisert linje går dette ubemannet.
To av disse trinnene bestemmer i det stille økonomien til hele linjen. Parison profilering angir hvor mye harpiks hver del bærer; kjøling angir hvor raskt du kan lage dem. Få de to riktig, og resten av maskinen tar seg stort sett av seg selv - og det er derfor de fortjener mer oppmerksomhet enn overskriftsspesifikasjonene kjøpere vanligvis sammenligner først.
Typer etter prosess: EBM, IBM og ISBM
Det er tre kjerneprosesstyper av blåsestøpemaskiner. Forskjellen er helt ihvordan den myke formen er lagetfør det blåses.
| Type | Hvordan formen er dannet | Best for | Typiske produkter |
|---|---|---|---|
| Ekstrudering (EBM) | Parison ekstruderte som et rør, og deretter blåst | Håndterte og store hule deler | Jerry bokser, trommer, tanker, flasker |
| Injeksjon (IBM) | Preform sprøytestøpt, deretter blåst | Små beholdere med høy presisjon | Pharma flasker, kosmetikk krukker |
| Injeksjonsstrekk (ISBM) | Preform injisert, strukket og blåst | Klare, sterke PET-flasker | Vann- og brusflasker |
Ekstruderingsblåsestøping (EBM)er arbeidshesten for industricontainere og prosessen vi bygger. Fordi kroppen, håndtaket og nakken dannes i ett skudd, lager EBM håndterte og store deler som de andre prosessene ikke kan.Sprøyteblåsestøping (IBM)former en presis preform først, og gir utmerket liten flaskehalsnøyaktighet, men ingen håndtak og ingen store deler.Injeksjonsstrekk (ISBM)strekker en PET-preform for klarheten og styrken du ser i vannflasker - en annen produktfamilie enn HDPE-industrideler.
I praksis er valget sjelden tvetydig. En boks, trommel, tank eller en hvilken som helst håndtert eller stor beholder er en ekstruderingsdel; IBM og ISBM tilhører små presise flasker og klar PET. Når du vet hvilken familie produktet ditt faller inn i før du velger maskiner, sparer du sammenligning av tilbud for to prosesser som aldri kommer til å passe.
Inne i maskinen: delene som bestemmer kvaliteten
To maskiner kan dele samme overskriftskapasitet og oppføre seg helt forskjellig, fordi kvaliteten bor i komponentene. Dette er delene våre ingeniører bryr seg mest om:
| Komponent | Hva den gjør | Hvorfor det betyr noe |
|---|---|---|
| Ekstruder og skrue | Smelter og måler harpiksen | 50–100 mm skruer ved 24–25 L/D gir en stabil, homogen HDPE-smelte – basen av konsistente deler |
| Die head + parison controller | Danner og profilerer sogneveggen | En MOOG 100-punkts veggtykkelseskontroller er den største enkelthåndtaket på harpikskostnad og delstyrke |
| Klemenhet | Lukker og holder formen | Dobbel trekkstang synkron fastspenning + oljesylinder direkte trykklås holder stempelplatene parallelle under høy tonnasje |
| Blås og avkjøling | Blåser opp og setter delen | Blåsestift + bunnblåsing former delen; kjøledesign styrer den virkelige syklustiden |
| Kjør og kontroller | Driver og kjører maskinen | Servo hovedpumpe kutter energi; Mitsubishi PLC + Weinview HMI beskytter oppetid på 24/7 linjer |
| Automasjon | Uttak, deflashing, inspeksjon | Robotarm + trimming nedstrøms holder kvaliteten stabil på ubemannede løyper |
På en linje som går døgnet rundt, er kontrollpålitelighet det som beskytter utbyttet - og det er grunnen til at de importerte komponentene i den siste raden betyr mer enn de ser ut. Mitsubishi PLC, Weinview HMI og MOOG veggtykkelseskontroll er ikke merker; de er velprøvde deler som forblir brukbare nesten hvor som helst i verden, så en feil i Lagos eller Lima går ikke på tomgang på flere uker.
Typer etter struktur og modellutvalg
Innenfor ekstrudering er maskiner gruppert etter hvordan formen er levert og hvordan veggen er bygget. Det er her du tilpasser maskinen til din delstørrelse og volum.
- Kontinuerlig blåsestøpemaskin.Formen ekstruderer uavbrutt, og formen beveger seg for å fange den – høy tråkkfrekvens på små til middels deler opp til ca. 30 L, og hvor et multi-dysehode kjører flasker flere opp.
- Akkumulator (akkumuler) blåsestøpemaskin.Smeltelagre i hodet og skyter raskt, og stopper store forstøvere å henge - typen for tromler, IBC-tanker, drivstofftanker og barrierer.
- Flerlags blåsestøpemaskin.Et 2–6-lags dysehode koekstruderer barriere-, omslip- eller fargelag til én vegg – brukt til drivstofftanker og høyspesifiserte kjemiske fat.
- Automatisk blåsestøpemaskin.Enhver av de ovennevnte med full automatisering — uttak av robot, deflashing og inspeksjon for ubemannet, konsekvent kjøring.
Vårt eget utvalg spenner fra 100 ml til 220 L-fat (og større på forespørsel), så den samme fabrikken dekker en liten oljeflaske og en FN-klassifisert kjemikalietrommel:
| Kapasitet | Maskintype | Eksempelmodeller | Tørrsyklusutgang* | Klemming |
|---|---|---|---|---|
| 100 ml – 2 L | Kontinuerlig, singel/multi-die | 2L singel/ dobbel stasjon | opptil 1200/t | 40 kN |
| 3 – 15 L | Kontinuerlig, enkel/dobbel | 5L / 15Lstasjon | 450–1000/t | 65–200 kN |
| 20 – 60 L | Akkumulator | KGB70A / 80A /90A | 500–700/t | 130–280 kN |
| 120 – 160 L | Akkumulator | KGB100B /110A | 300–320/t | 440–760 kN |
| 220 L fat+ | Kjemikalie-tønne spesial | 250L spesial | 17–20/t | på forespørsel |
*Tørrsyklus er det teoretiske maksimum; reell produksjon er lavere. Fulle spesifikasjoner og bearbeidede tall er i våre dypdykk påjerry can maskinogsamle maskin.



Materialer vi kjører
Maskinen setter prosessen; harpiksen setter egenskapene. Våre ekstruderingsmaskiner kjører industrifamilien nedenfor i enkelt- eller flerlags vegger.
| Materiale | Hvorfor det brukes | Typiske deler |
|---|---|---|
| HDPE | Stiv, kjemikaliebestandig, lav pris | Jerry bokser, flasker, tanker |
| HMW-HDPE | Høy motstand mot støt og spenningssprekker | Kjemiske fat, drivstofftanker |
| PP | Varmemotstand, klarhetsalternativer | Tynnveggede og varmebeholdere |
| PVC / PA | Barriere- og spesialitetsegenskaper | Spesialflasker, barrierelag |
Hva blåsestøpemaskiner lager
Bytt form og én maskinfamilie tjener mange bransjer. Dette er bruksområdene vi verktøy for de fleste:
| Industri | Produkter |
|---|---|
| Emballasje | Olje- og vaskemiddelflasker, jerrybokser, kjemikaliefat, IBC-tanker |
| Automotive | Drivstofftanker, luftkanaler, spoilere |
| Vegvesen | Trafikkbarrierer, kjegler, isolasjonsbrygger |
| Flytende | Bøyer, flottører, pontonger |
| Logistikk og mer | Paller, verktøykasser, bord og stoler, leker |
Utgang og kostnad: tallene som betyr noe
To beregninger avgjør om en maskin passer til din bedrift – og begge er enkle å kjøre før du kjøper.
Eksempel - en 5 L boks med en syklus på 7,2 s, enkelthode:
(3600 ÷ 7,2) × 0,8 =400 bokser/t· to skift ≈6.400/dag
Harpiks = delvekt × harpikspris → f.eks. 0,20 kg × $1,30 =$0,26
Energi = maskin kW × $/kWh ÷ deler/t → f.eks. 15 × 0,12 ÷ 400 =$0,0045
Legg merke til at harpiks dverger energi og arbeidskraft i kostnad per del. Det eneste faktum er hele saken for nøyaktig veggtykkelseskontroll: trimning av 5 % av harpiks fra en del som sendes med millioner sparer langt mer enn noen strømregning – og det er grunnen til at en billigere maskin med svak veggkontroll vanligvis viser seg å være den dyre.
Slik hjelper vi deg å velge
Når en kjøper sender en forespørsel, jobber vi gjennom delen, ikke maskinen. Svar på disse, og den riktige konfigurasjonen er vanligvis klar:
- Største del og form.Størrelse og om den har et håndtak avgjør ekstrudering vs injeksjon, og kontinuerlig vs akkumulator.
- Harpiks og veggspes.Barriere- eller slipelag trenger et flerlagshode; UN-klassifiserte trommer trenger sterk veggtykkelseskontroll.
- Daglig produksjon.Kjør utdatamatematikken mot to-skiftstimer før du velger enkel vs dobbel stasjon.
- Sertifisering.Drop-test eller FN-krav endrer verktøy og validering.
- Frittstående eller nøkkelferdig.Skaleringslinjer drar nytte av sentral mating, vann og knusing levert sammen.
Kvalitet, testing og hva vi ser på
Konsistens er hele spillet i blåsestøping, og det er her to tiår med å bygge de samme maskinene dukker opp. Et par ting vi gjør og ser på:
- Ensartet veggtykkelse.Profilert punkt for punkt slik at hver del oppfyller sin falltestspesifikasjon med minst mulig harpiks – kontrollert før forsendelse.
- Droptest og FN-validering.Kjemisk trommelverktøy består en 3-meters falltest og FN-sertifisering før den forlater gulvet vårt.
- Der fallende produksjon vanligvis starter.Langsommere sykluser spores oftere til lagringsslaget eller avkjølingen enn til ekstruderen - det er det første stedet å se, ikke det siste. (Mer ihva som forårsaker treg materiallagring.)
Hva driver maskinprisen
Det er ingen enkelt listepris for en "blåsestøpemaskin" fordi spesifikasjonen svinger prisen. De viktigste driverne:
- Delstørrelse og klemkraft.Større deler trenger tyngre rammer og langt høyere tonnasje – den største kostnadsdriveren.
- Antall dysehoder.Twin/multi-die multipliserer produksjon og pris.
- Enkelt vs flerlags.Et flerlagshode gir kapasitet og kostnader.
- Automatisering og kontroller.Robotuttak, deflashing og premiumkontroller øker prisen, men reduserer driftskostnadene.
- Nøkkelferdige systemer.Sentral fôring, vann og knusing legger til tilbudet, men reduserer avfall og arbeidskraft.
Kjøper fra en produsent
En maskin er et tiår langt forhold, så hvem som står bak den betyr like mye som spesifikasjonen. Som fabrikk støtter vi hver maskin med:
- Garanti.Hovedkomponenter har 1–2 års garanti; slitedeler erstattes gratis innen det første året.
- Installasjon og opplæring.Våre ingeniører reiser til fabrikken din for å installere, sette i drift og lære opp operatørene dine.
- Fjernstøtte.Et innebygd alarmsystem lar oss diagnostisere og feilsøke problemer eksternt.
- Tilpassede løsninger.Former etter tegningene og konfigurasjonene dine tilpasset din del, harpiks og utgang.
Fortell oss din del - vi spesifiserer maskinen
Send ditt produkt, størrelse, harpiks og daglig produksjon. Vi vil anbefale riktig type, konfigurasjon og klemkraft, med ekte syklustall.
Få et tilbud Chat på WhatsAppOfte stilte spørsmål
Hva er en blåsestøpemaskin?
Den lager hule plastprodukter ved å smelte harpiks, forme den til en myk form og blåse den opp med luft inne i en form - brukt til flasker, jerrybokser, trommer, tanker, drivstofftanker og mer.
Hva er typene blåsestøpemaskiner?
Etter prosess: ekstrudering (EBM), injeksjon (IBM) og injeksjonsstrekk (ISBM). Etter struktur: kontinuerlig, akkumulator og flerlags. Ved drift: automatisk. Ekstrudering er den vanligste for industrielle HDPE-beholdere.
Hvor mye koster en blåsestøpemaskin?
Prisen er drevet av delstørrelse og klemkraft, antall dysehoder, enkelt versus flerlag og automatisering. En liten enkeltstasjonsmaskin koster langt mindre enn en stor akkumulatortrommellinje – del din del og produksjon for et nøyaktig tilbud.
Hvordan velger jeg den rette?
Start fra delen: største størrelse, håndtak eller ikke, harpiks, veggspesifikasjoner, sertifisering, deretter daglig produksjon. Håndterte og store deler bruker ekstrudering (kontinuerlig for små–middels, akkumulator for store); presise små flasker bruk injeksjon; klare PET-flasker bruker injeksjonsstrekk.
Hvilke materialer kan den kjøre?
Ekstrudermaskiner kjører PE (HDPE og HMW-HDPE), PP, PVC og PA i enkelt- eller flerlags vegger. Injeksjonsstrekkmaskiner kjører PET for klare flasker.
Hvordan måles output?
Spesifikasjonsark viser tørrsyklus (teoretisk) utgang. Virkelig utgang er tørrsyklus × omtrent 0,75–0,85, fordi kjøletid og delvekt forlenger den virkelige syklusen.