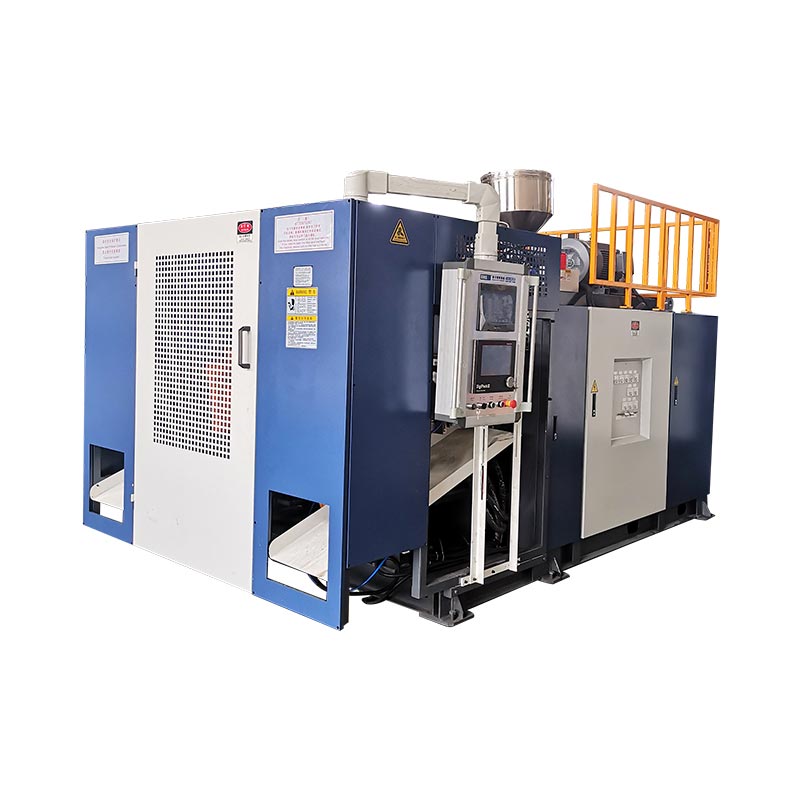
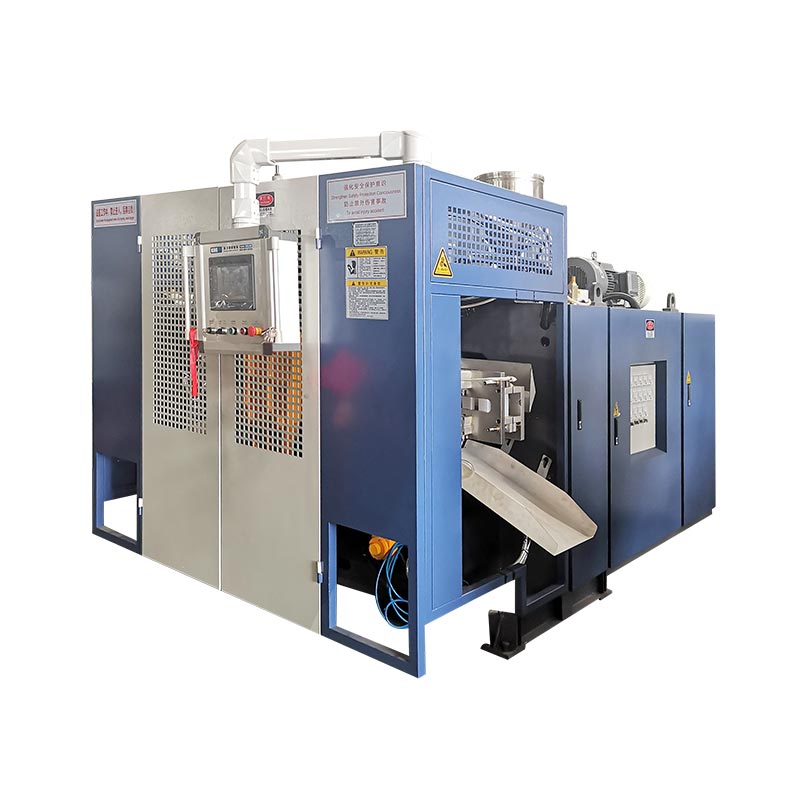
Velg en HDPE-flaskeblåsestøpemaskin ved å matche flasketegningen, harpikskvaliteten, formoppsettet og nødvendig god deleffekt. For et ekstruderingsflaskeprosjekt er maskinens oppgitte literkapasitet kun et initialfilter; den endelige spesifikasjonen må også dekke hals, veggfordeling, verktøy og nedstrøms håndtering.
En forespørsel om en flaskemaskin blir mye mer nyttig når den inkluderer en tegning og et vektmål. Disse detaljene lar diskusjonen om utstyr bevege seg utover maskinstørrelse. De avslører også spørsmål som er dyre å oppdage etter at formen er bygget.

Start med en flasketegning som noen kan sitere
En flaskes nominelle volum lar mange avgjørelser stå åpne. En høy, smal beholder og en kort, bred beholder kan romme like mye. Deres formkonvolutter, nakkeposisjoner og håndteringsarrangementer trenger fortsatt separate vurderinger. Send hele tegningen i stedet for å be en leverandør velge utstyr fra kapasitet alene.
Inkluder maksimale ytre dimensjoner, mål ferdig vekt og lukkingstegning. Identifiser etikettpanelet, skulderen, basen og eventuelle håndtak. Merk dimensjoner som har betydning for fylling, lokk eller pakking. Hvis en prøveflaske er den eneste referansen, si hvilke funksjoner som må forbli og hvilke som kan endres.
Skill nominelt fyllvolum fra brimfult volum. Definer også om den oppgitte vekten inkluderer en flyttbar blits. En tegning med uklart vektgrunnlag kan føre til at formmakeren og maskinleverandøren jobber mot ulike mål.
| Inndata | Hva utstyrsgjennomgangen trenger |
|---|---|
| Flaskekropp | Mål, volumgrunnlag, form, håndtak og godkjent vektområde. |
| Hals og lukking | Fullfør tegning, hette- eller pumpedetaljer, tetningsflate og inspeksjonsmetode. |
| Materiale | Harpikskvalitet, farge, tilsetningsstoffer og foreslått ommaling eller PCR-innhold. |
| Produksjonsplan | Nødvendig akseptert produksjon, skift, produktmiks og planlagte omstillinger. |
| Kvalitetskrav | Kritiske vegger, dimensjoner, utseende og aktuelle pakketester. |
Fra maskinbyggingssiden er det nyttige spørsmålet om ett avtalt oppsett kan oppfylle alle disse kravene samlet. En kjøper kan godkjenne flaskens utseende mens påfyllingsteamet fortsatt trenger en annen halshøyde. Å løse dette problemet tidlig holder det ute av utstyrsstadiet.
For en eksisterende flaske, send den gjeldende tegningsrevisjonen og representative prøver sammen. Forklar ethvert kjent problem, for eksempel vanskelig avslutning eller en svak bunnsøm. Målet er å bevare de riktige funksjonene samtidig som leverandøren får et klart problem å løse.
Kingglesekstrudering blåseform design guidekobler disse produktinngangene til mold, pinch-off, kjøling og maskingrensesnitt. Behold den tegningspakken vedlagt tilbudet, slik at senere konfigurasjonsendringer har en synlig referanse.
Spesifiser HDPE-kvaliteten, ikke bare polymernavnet
HDPE beskriver en materialfamilie. Den identifiserer ikke en fullstendig prosesseringsspesifikasjon. LyondellBasell lister opp HDPE-kvaliteter for flere prosesser, inkludert ekstruderingsblåsestøping, sprøytestøping og rotasjonsstøping. Et kjøpsmerknad som bare sier "HDPE" lar den faktiske karakteren være uavklart.Kilde: LyondellBasell HDPE-oversikt.
Send harpiksleverandørens aktuelle tekniske datablad med flasketegning. Registrer karakterbetegnelsen og testforholdene ved siden av smelteflytverdien. Gi maskinleverandøren den foreslåtte fargemasterbatchen og tilleggsinformasjonen også. Disse inngangene hører hjemme i prøveplanen, selv når flasken ser enkel ut.
For en vaskemiddel- eller husholdningskjemikalieflaske, diskuter motstandsdyktighet mot miljøstress med harpiks- og emballasjeteamet. ExxonMobil beskriver avveininger mellom ESCR, bearbeidbarhet, stivhet og andre flaskeegenskaper i sitt HDPE tekniske program. Et harpiksvalg bør gjenspeile den ferdige pakkens krav snarere enn en enkelt materialegenskap.Kilde: ExxonMobil PE Innovation Week, HDPE-flaske og beholderøkt.
Ommaling og gjenvunnet materiale trenger også klare definisjoner. Oppgi kilde, planlagt andel og håndteringsmetode. Hold oversikt over materialpartiet som brukes for godkjenning. Hvis et tilbud antar jomfruelig harpiks, men produksjonen bruker en annen blanding, representerer den opprinnelige prøven ikke lenger hele produksjonstilstanden.
En nyttig forespørsel ber leverandøren om å dokumentere materialet som er brukt for sitt produksjonsforslag. Det gjør senere endringer lettere å vurdere. Det gir også begge sider en felles referanse hvis vekt, utseende eller prosessstabilitet endres under igangkjøring.
Materialvalg og maskinvalg bør derfor gå sammen. Hvis valget mellom HDPE og PP fortsatt er åpent, må du løse det med produktkravene først. DeHDPE versus PP sammenligningforklarer den tidligere beslutningen; denne veiledningen forutsetter at et HDPE-flaskeprosjekt er den tiltenkte ruten.
Sørg for at maskinnavnet beskriver den riktige prosessen
Kjøpere bruker flere navn på lignende utstyr: HDPE-flaskemaskin, HDPE-flaskeblåsemaskin og HDPE-blåsemaskin. Disse begrepene hjelper med å beskrive det tiltenkte produktet. Tilbudet må fortsatt identifisere den faktiske støpeprosessen og utstyrsordningen.
Ved ekstruderingsblåsestøping danner ekstruderingssystemet et smeltet rør kalt en forstøping. Formen fanger den, luft utvider den mot hulrommet, og delen avkjøles før den fjernes. Trimming og inspeksjon forbereder deretter flasken for neste operasjon. Kinggle forklarer utstyrssekvensen i sinkontinuerlig blåsestøpemaskinguide.
For flaskeprosjektene som er diskutert her, start anmeldelsen medserie med kontinuerlige ekstruderingsmaskiner. Tilpass deretter form-og-hode-arrangementet til delen. Tilstedeværelsen av et håndtak, en uvanlig skulder eller en stor nakke bør bli et verktøyspørsmål, i stedet for å forsvinne under en generisk maskinbeskrivelse.
Et søk etter en plastflaskemaskin kan også returnere preformbaserte systemer. Disse resultatene etablerer ikke kompatibilitet med et ekstruderingsflaskeprosjekt. Spør om det foreslåtte systemet starter med harpikspellets og danner en form, eller starter med en separat preform. Legg svaret i det tekniske tilbudet.
Av samme grunn, ikke velg maskiner fra en demonstrasjonsvideo alene. Identifiser harpiksen, flaskevekten, hodearrangementet og det ferdige produktet som vises. En maskin som danner en annen pakke kan demonstrere rekkefølgen uten å bevise syklusen eller kvaliteten som kreves for flasken din.
Hvis prosessvalget forblir åpent, bruk det bredereblåsestøpemaskinguidefør du begrenser spesifikasjonen. Når ruten er avtalt, skal tilbudet navngi modell, verktøy, materialsystem og inkluderte operasjoner. Det gir kjøperen en brukbar utstyrsbeskrivelse i stedet for en samling søkeord.
Tre Kinggle-referanser viser hvorfor liter bare er et utgangspunkt
Tabellen nedenfor samler utvalgte verdier fra tre Kinggle-produktsider. Dette er publiserte maskinreferanser, sjekket 29. september 2026. De hjelper til med å screene et utstyrsforslag; flasken og verktøyet krever fortsatt en prosjektgjennomgang.
| Publisert felt | KGB2L | KGB5L | KGB5D |
|---|---|---|---|
| Stasjonsarrangement | Enkelt | Enkelt | Dobbelt |
| Maksimal containerkapasitet | 2 L | 5 L | 5 L |
| HDPE smeltekapasitet | 30 kg/t | 55 kg/t | 80 kg/t |
| Skrue diameter | 50 mm | 60 mm | 70 mm |
| Klemkraft | 40 kN | 65 kN | 65 kN |
| Maksimal formstørrelse, B × H | 360 × 380 mm | 410 × 450 mm | 410 × 450 mm |
| Formtykkelse | 160 til 300 mm | 200 til 310 mm | 200 til 310 mm |
| Dobbel stansehode senteravstand | 130 mm | 150 til 180 mm | 150 til 180 mm |
Kilder: de tre koblede Kinggle-produktsidene. Publisert smeltekapasitet er en materialgjennomstrømningsreferanse. Det er ikke en garantert ferdigflaskepris. Die-hode-avstandsraden beskriver denne konfigurasjonen; det fastslår ikke at et dobbelthode er inkludert i hvert basistilbud.
Sammenlign de to 5 L-oppføringene. Begge publiserer de samme maksimale formdimensjonene og klemkraften. Deres skruediametre og HDPE-smeltekapasitet er forskjellige. Å velge dobbeltstasjonsplattformen innebærer derfor mer enn å legge til en annen formposisjon til en ellers identisk spesifikasjon.
For en kjøper fører denne sammenligningen til en praktisk forespørsel: vis den foreslåtte formutformingen og materialbehovsberegningen ved siden av den valgte modellen. En maskin kan bestå den nominelle flaskevolumkontrollen mens det foreslåtte hulromsoppsettet fortsatt trenger justering.
Den mindre KGB2L-referansen har også en annen verktøykonvolutt og publisert dobbelthodeavstand. En flaske som passer for den plattformen som en enkelt del kan trenge en separat vurdering når kjøperen ber om flere deler per støpebegivenhet. Flaskevolum alene kan ikke avgjøre det spørsmålet.

Hold modellsammenligningen vedlagt produktet kort. Hvis flasken blir bredere, vekten endres eller produksjonsmålet øker, må du gå tilbake til de berørte feltene. Dette er mer nyttig enn å velge den største maskinen på listen og anta at hver mindre flaske vil passe standardkonfigurasjonen.
Sjekk formen, formhodene og stasjonene på samme tegning
Stasjonstelling, hodetelling og hulromtelling beskriver ulike deler av produksjonsopplegget. En andre stasjon gir en annen formposisjon. Flere dyseuttak gir flere fornevninger. Mugghulrom definerer produktene som dannes under en støpebegivenhet. Forslaget må vise hvordan disse delene fungerer sammen.
Kingglesmulti-hode kontra multi-cavity guideforklarer terminologien. Bruk den til å lese layouttegningen, og spør deretter om det faktiske antallet uttak og mellomrom. Ordene "dobbel maskin" gir for mye rom for misforståelser.
Start med den fysiske passformen
Sammenlign formdimensjonene med den godkjente maskintegningen. Inkluder monteringsdetaljer, tykkelse, åpningsklaring og tilkoblinger. Overlat den endelige godkjenningsgjennomgangen til utstyrs- og formleverandørene; et katalogmaksimum viser ikke alle slanger, koblinger eller bevegelige komponenter.
Hodeavstand er en separat sjekk. Flere smale flasker kan passe over en form der samme antall bredere flasker ikke ville. Spør etter hulromssentre og dyseuttak på én visning. Det lar leverandørene sjekke arrangementet før en av verktøypakkene slippes.
Gå deretter gjennom produksjonssekvensen
Velg antall stasjoner fra den planlagte arbeidsmengden og den foreslåtte syklusen. En dobbeltstasjonsmaskin kan veksle mellom formposisjoner, men ekstruderingssystemet og nedstrømsutstyret må støtte den sekvensen. Kingglessammenligning med enkelt- og dobbelstasjongir den bredere konfigurasjonsdiskusjonen.
Vurder også produktmiksen. En fabrikk med gjentatte bestillinger for én flaske har et annet planleggingsproblem enn en fabrikk som skifter former og farger ofte. Be leverandøren forklare hvilket utstyr som endres mellom de foreslåtte produktene. Hold det svaret atskilt fra den raskeste demonstrasjonssyklusen.
For en ny produksjonscelle, be om ett oppsett som identifiserer både formingsutstyret og fjerningsbanen. Vis hvor flasker og blitz går etter at hver form åpnes. En tydelig tegning gir innkjøps-, produksjons- og verktøyteam den samme ordningen å vurdere.
Koble flasker per time til materialet ekstruderen skal behandle
Skriv produksjonsmålet som aksepterte flasker per time, med en definert måleperiode. Arbeid deretter bakover gjennom avslag, grovt støpt materiale og maskinsekvensen. Dette gir leverandøren et krav om å evaluere i stedet for en uforklarlig hastighetsforespørsel.
Ferdig flaskevekt og brutto støpt vekt er forskjellige innganger. Ekstruderen behandler også materiale som blir flyttbar flash. Gjenvinning av dette materialet kan påvirke materialbalansen og innkjøpskostnaden, men det fjerner ikke det første ekstruderingsarbeidet.
Illustrerende planleggingseksempel, ikke en Kinggle-produksjonstest
Anta et mål på 600 aksepterte flasker per time, en akseptgrad på 95 % og 90 g brutto støpt materiale per flaskeposisjon. Anta at den ferdige flasken veier 70 g.
Nødvendige formede flasker: 600 ÷ 0,95 ≈ 632 per time
Brutto smeltebehov: (600 ÷ 0,95) × 0,090 ≈ 56,8 kg/t
Materiale i aksepterte flasker: 600 × 0,070 = 42,0 kg/t
Forskjellen inkluderer materiale utenfor de aksepterte ferdige flaskene. Det er ikke en beregning av permanent materialtap eller mengden jomfruharpiks som skal kjøpes.
Disse forutsetningene produserer brutto smelteetterspørsel over KGB5Ls publiserte 55 kg/t-referanse. Det er en grunn til å revidere forslaget. KGB5Ds publiserte 80 kg/t fjerner denne foreløpige massestrøm-sammenligningen, men en flaskeprøve må fortsatt etablere syklustid, kvalitet og nedstrømskapasitet.
Ikke gjør den sammenligningen til et løfte om 600 gode flasker i timen. Eksemplet er en silingsberegning ved bruk av antatte input. Faktisk produksjon krever godkjent harpiks, form, vekt, kjøleforhold og maskinkonfigurasjon.
Angi hvordan stopp håndteres i utdataposten. Et stabilt løpsintervall og et komplett skift er forskjellige målevinduer. Dersom kunden har behov for skiftforpliktelse, inkluderer avtalt behandling av oppstart, befaring, planlagte pauser og omstillinger.
Kinggles produkttabeller merker hastighetsreferansen som tørrsyklus. Registrer den etiketten nøyaktig og be om et separat forslag til akseptert utgang for flasken din. Kjøper bør kunne spore det siterte resultatet tilbake til en prøvetilstand og en tellemetode.
Flasken må passere ved halsen, veggen og bunnen
En nyttig godkjenningsprøve representerer pakken kunden skal fylle og sende. Start med flasken og dens tiltenkte lukking sammen. Be pakketeamet identifisere forseglingsfunksjonene, dimensjonene og testmetodene som vil avgjøre aksept.
For halsen, ta med finishtegningen og godkjent hette, pumpe eller annen lukking. Registrer hvilke målere eller målinger som vil kontrollere resultatet. En visuell inspeksjon av flaskekroppen kan ikke svare på om lukkegrensesnittet oppfyller tegningen.
For veggen, definer plasseringene som betyr noe og hvordan de skal måles. Gjennomsnittlig flaskevekt er nyttig for produksjonskontroll, men den finner ikke materialet i delen. Et avtalt veggkart gjør skulder, håndtaksregion og base lettere å diskutere under en prøveperiode.
Deparison programmering og veggtykkelse guideforklarer hvordan profilkontroll forholder seg til materialfordeling. Bruk den diskusjonen til å definere ønsket resultat. Antall kontrollpunkter alene er ikke en erstatning for målte flasker.
Ved basen avtales relevant søm, ståflate og utseendekontroll. Inkluder eventuell nødvendig lekkasje-, fall- eller topplasttesting i akseptplanen, med metode og kriterier. De gjeldende kravene kommer fra pakkens bruk og kundespesifikasjon.
Ta prøver på en måte som holder opprinnelsen synlig. Identifiser hulrommet og stasjonen, registrer innstillingene og ta vare på materialbatchdetaljene. Hvis et resultat er forskjellig mellom posisjonene, kan teamet spore det til en bestemt del av oppsettet.
Oppbevar godkjente prøver og inspeksjonsprotokoller med den endelige tegningsrevisjonen. De gir oppdragsteamene noe mer presist enn et fotografi å reprodusere. Demaskinfabrikk aksept testguidegir et rammeverk for å dokumentere løpingen og bevisene bak aksept.
Be om en flaskeproduksjonscelle med et definert omfang
Et tilbud på en basismaskin kan la flere prosjektelementer ligge utenfor prisen. Be leverandøren om å identifisere den inkluderte formen, hodeverktøyet, materialhåndtering og nedstrømsoperasjoner. Sett utstyr levert av kjøper på samme liste slik at installasjonsteamet kan se hele grensen.
Sjekk luft- og vannkravene mot den foreslåtte konfigurasjonen. Registrer nødvendige forsyningsforhold og tilkoblingssteder i prosjektdokumentene. Kingglesverktøy og fabrikklayoutguidedekker informasjonen som trengs for forberedelse av stedet.
Bestem hvor trimming og lekkasjetesting skal skje. Forklar hvordan flasker når fyllings- eller pakkingsoperasjonen, og hvordan avviste deler forlater linjen. Når en automatisk funksjon er forespurt, be leverandøren om å navngi utstyret som utfører den og dets grensesnitt med støpemaskinen.
Bruk følgende sekvens for å forberede en forespørsel om tilbud. Hvert trinn produserer noe leverandøren kan vurdere, snarere enn en generell preferanse for en rask eller helautomatisk maskin.
- Legg ved flaske- og lukketegningene, eller send tydelig identifiserte prøver.
- List opp harpikskvalitet, ferdigvekt og foreslått materialblanding.
- Sett det aksepterte produksjonsmålet og forklar skift- og produktendringsplanen.
- Beskriv eksisterende støpeformer, hjelpemidler og fabrikktjenester som det nye utstyret må bruke.
- Definer nødvendig inspeksjon, prøvejournaler og utstyr inkludert i leveransen.
Be det tekniske tilbudet om å svare på hvert punkt. Den bør identifisere den foreslåtte modellen og verktøyoppsettet, og deretter forklare forholdene bak produksjonsforslaget. Eventuelle åpne innganger skal forbli synlige til det er avtalt.
For et prosjekt med flere flasker, send inn hele utvalget ved oppstart. Merk hvilket produkt som vil kjøre oftest og som setter det største verktøykravet. Dette hjelper leverandøren med å gjennomgå produksjonsplanen ved siden av utstyrskonvolutten.
Planlegger du en HDPE-flaskelinje?
Send Kinggle ditt flasketegning og produksjonsmål.Inkluder harpikskvaliteten, lukkedetaljer og eventuell eksisterende forminformasjon. Disse inngangene støtter en konfigurasjonsgjennomgang og et tilbud knyttet til ditt faktiske produkt.
Ofte stilte spørsmål
Hvilken maskin bør jeg vurdere for HDPE-flasker?
For et ekstruderingsflaskeprosjekt, start med en kontinuerlig ekstruderingsblåsestøpemaskin og se gjennom flasketegningen, harpiksen, formen og nødvendig utgang sammen. Kinggles KGB2L, KGB5L og KGB5D gir referansepunkter for små beholdere. Endelig valg avhenger av godkjent verktøy og produksjonsforhold.
Kan en 5 L blåsestøpemaskin produsere mindre flasker?
Muligens, hvis formen, formverktøyet, avstands- og fjerningsarrangementet passer til disse flaskene. Maksimal beholderkapasitet definerer ikke alle kompatible produkter. Send de mindre flasketegningene og produksjonsmålene, og be deretter leverandøren om å bekrefte den fullstendige konfigurasjonen for hvert produkt.
Trenger en dobbelstasjonsmaskin et dobbelt dysehode?
Nei. Stasjoner er støpeposisjoner, mens støpeutløp bestemmer hvor mange forstøpninger som leveres ved en støpebegivenhet. Et sitat bør identifisere begge separat. Sjekk det foreslåtte hulromsoppsettet, dysehodeavstanden og formsett før du sammenligner to maskintilbud.
Hvor mange HDPE-flasker kan maskinen lage i timen?
Svaret avhenger av flasken, brutto støpt vekt, materiale, verktøy, syklus og akseptkriterier. Spesifiser målet som aksepterte flasker per time under avtalte betingelser. Bruk publisert smeltekapasitet for en innledende material-etterspørsel-kontroll, og kontroller deretter den ferdige flaskehastigheten i forsøket.
Kan maskinen kjøre resirkulert HDPE?
Bekreft den faktiske materialkilden og den tiltenkte blandingen med leverandøren. Inkluder det materialet i forsøket og vurder de resulterende flaskene mot de godkjente kravene. En generisk HDPE-maskinbeskrivelse etablerer ikke en akseptabel prosentandel for resirkulert innhold for hver pakke.
Hvilken informasjon er nødvendig for et tilbud på en HDPE-flaskemaskin?
Gi flaske- og lukketegninger, harpikskvalitet, målvekt, krav til akseptert produksjon og tidsplan for produktskifte. Legg til eksisterende formdetaljer, stedsverktøy og nødvendig nedstrømsutstyr. Bli enige om prøve- og inspeksjonskriteriene slik at tilbudet beskriver et produksjonsresultat som begge sider kan vurdere.
Maskinreferanser lenker til Kinggles publiserte produktsider. Det numeriske produksjonseksemplet bruker oppgitte forutsetninger og er ikke et målt maskinresultat. For en spesifikk bestilling, bruk den avtalte tekniske spesifikasjonen, verktøytegninger og akseptdokumenter.