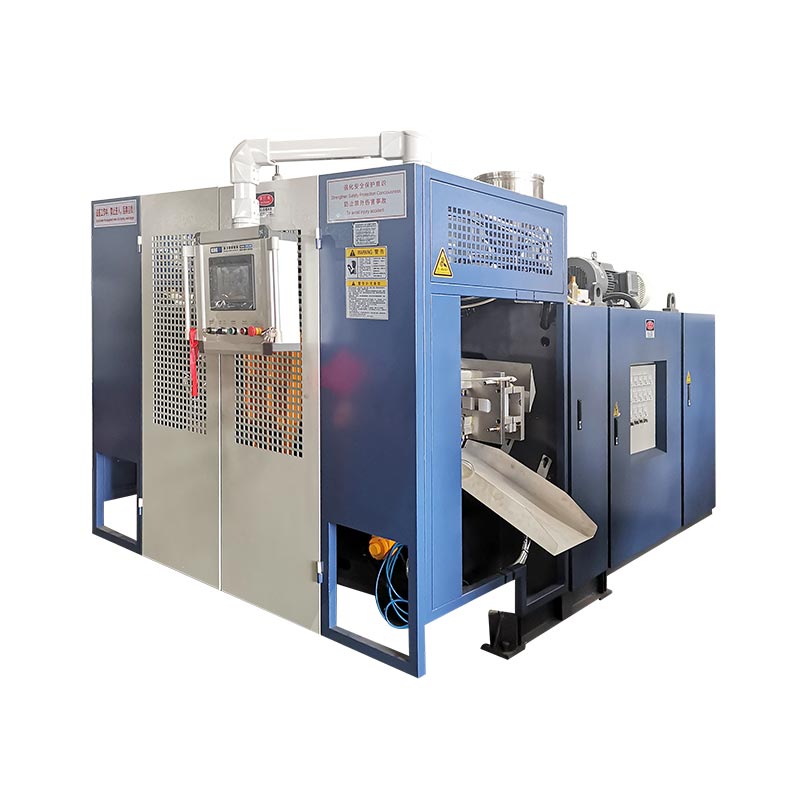
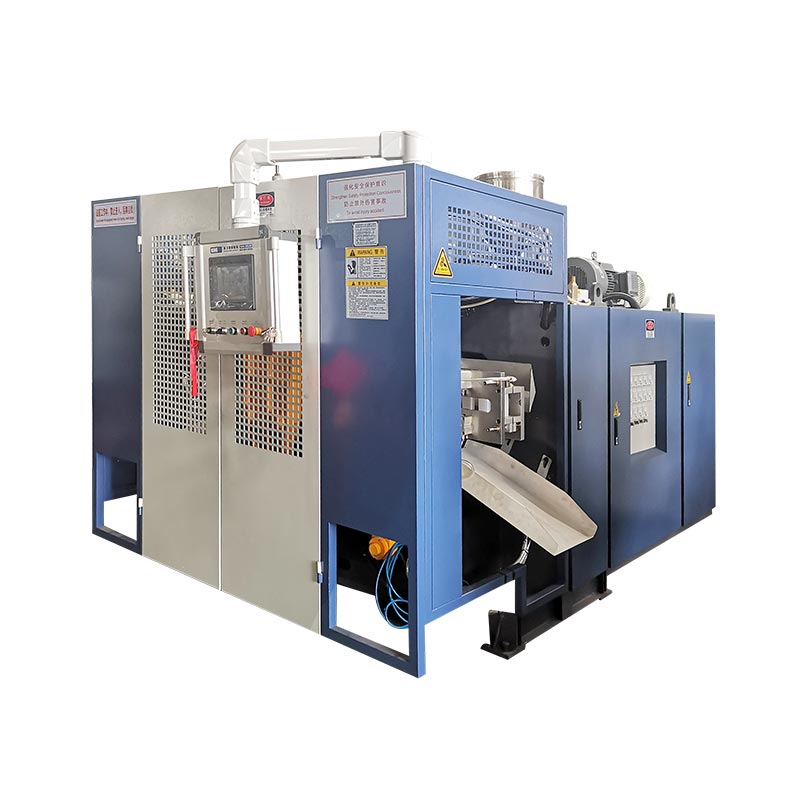
A kjemisk trommelblåsestøpemaskiner en akkumulator ekstruderingsmaskin dimensjonert for 200 til 220 liters fat. Akkumulatoren skyter et tungt parison raskt ut, før tyngdekraften trekker det ut av form. Alt annet ved maskinen er til for å tjene ett øyeblikk: falltesten.
Det er den ærlige innrammingen. En trommel som ikke kan overleve et fall, sender ikke farlig gods, uansett hvor bra den ser ut.
Så denne artikkelen fungerer baklengs fra testen. Hva trommelen har for å overleve. Hvor trommer faktisk knekker. Og hva maskinen har å gjøre med det.
Viktige takeaways
- Trommer feiler påbunnklokke og avklemmingssveis. Nesten aldri i sideveggen.
- Falltesten gjøres med trommelenfull og betinget kald. Kald plast er sprø plast.
- En trommel på 200 liter veier12 til 15 kgmed en 3,5 til 4 mm vegg. Hver ekstra millimeter er penger.
- HMW-HDPE, ikke vanlig HDPE.Resistens mot spenningssprekker er det som overlever et år med aggressiv kjemi.
- Utgang er17 til 20 trommer i timen. Avkjøling setter det tempoet, ikke ekstruderen.
På denne siden
Hva fallprøven faktisk krever
FN-sertifisering for emballasje for farlig gods inkluderer en falltest. Trommelen fylles, slippes og inspiseres. Det må ikke lekke.
Tre detaljer gjør det vanskeligere enn det høres ut.
Først er trommelenfull. Det er omtrent 200 kilo væske bak støtet. Lasten stopper ikke når trommelen treffer gulvet. Den fortsetter å bevege seg, og veggen må holde den.
For det andre er trommelenbetinget kuldeførst. Polyetylen stivner når den varmes opp og blir sprø når den avkjøles. Å teste kulde er bevisst. Det er det verste tilfellet i en ekte forsyningskjede.
For det tredje er fallet vanligvisdiagonalt, på bunnklokken. Ikke flat. Det trakterer hele støtet inn i en liten radius av plast. Og den radiusen er akkurat der præsten måtte strekke seg lengst for å danne basen.
Vårt trommelverktøy er validert til en falltest på 3 meter med FN-sertifisering. Kommersielt sett er det ikke en bonusfunksjon. Kjøpere av farlig godsemballasje kan ikke akseptere en uprøvd trommel, så det er inngangsprisen.
Der trommer knekker
Spør en ny kjøper der en trommel svikter. De vil vanligvis peke på sideveggen, fordi det er den største overflaten.
Det er det ikke. To steder står for nesten hver feil vi blir bedt om å diagnostisere.
Det nederste klokkespillet
Dette er hjørneradiusen der basen møter sideveggen. Geometrisk sett er det det lengste forlaget må strekke seg, så det er naturlig nok den tynneste delen av trommelen.
Det er også der den diagonale dråpen konsentrerer energien sin. Tynn plast, konsentrert slagkraft, kald condition. Det er derfor klokkespillet går først.
Den avklemme sveisen
Når støpeformen lukkes, klemmer den seg igjen og kutter blitsen bort. Den sømmen er en sveis mellom to smelteflater. Det er den svakeste linjen i den ferdige trommelen.
En sveis kan se perfekt ut og fortsatt være kald. Kalde sveiser skreller fra hverandre under støt i stedet for å rives. Feiloverflaten forteller deg hva som skjedde. En revet sveis hadde god sammensmelting. En skrellet gjorde det ikke.
Tabell 1 · Feildiagnose
| Der det mislyktes | Sannsynlig årsak | Hva skal endres |
|---|---|---|
| Bunnklokke, delt | Veggen er for tynn ved bunnradius | Legg til tykkelsespunkter ved klokkespillet |
| Sveis skrellet fra hverandre | Smelt for kaldt ved klypen | Øk smeltetemperaturen, balanser formsonene |
| Sveis delt rent | Ikke nok materiale ved sømmen | Omprofiler materialet inn i klemlinjen |
| Sprekker uker etter fylling | Spenningssprekker, feil harpikskvalitet | Flytt til en HMW-HDPE med høyere molekylvekt |
| Kraftig blink, svak søm | Klemmen kryper opp | Kontroller tonnasje og slitasje på kantene |
| Deformert etter stabling | Ikke nok avkjøling før utkast | Forleng kjøling, senk vanntemperaturen |
Den fjerde raden er den som gjør vondt. Spenningssprekker viser seg ikke i falltesten. Den dukker opp uker senere, hos en kunde, i en trommel full av noe aggressivt. Da har du sendt tusenvis.
Hvorfor HMW-HDPE, og ikke vanlig HDPE
Kjemiske tromler er laget av HDPE med høy molekylvekt. Årsaken er en egenskap som kalles miljømessig stresssprekkmotstand, eller ESCR.
Her er hva det betyr i praksis. Sett polyetylen under konstant stress, utsett det for visse kjemikalier, og det kan sprekke over tid. Ingen påvirkning nødvendig. Det bare gir etter.
En full tromme er akkurat den situasjonen. Veggen belastes varig av vekten av innholdet. Dette innholdet kan være et vaskemiddel, et løsemiddel eller en syre. Og tromma kunne sitte sånn i ett år.
Lengre polymerkjeder motstår dette langt bedre. Det er hva den høye molekylvekten i HMW-HDPE kjøper deg.
Det er en hake, og den lander ved maskinen. HMW-harpiks er stivere å behandle. Det svulmer mer og forlater terningen. Den trenger mer ekstruderkraft og andre forminnstillinger enn HDPE i en liten boks.
Så sjekk mykgjøringskapasiteten mot din faktiske trommelharpiks. Sitater oppgir vanligvis det for standard HDPE, som ikke er det du skal kjøre.
Programmering av veggen for støt
En forsamlingskontrollør angir ikke én tykkelse. Den setter en kurve langs sognets lengde. På en trommel er den kurven designet rundt falltesten.
Det blir enklere når du ser trommelen som et sett med jobber:
- Base- og bunnklokke: mer.Dette tar støtet, og det er det tynneste området som standard. Den trenger mest kompensasjon.
- Pinch-off line: mer.Den svakeste sveisen bør ikke også være den tynneste delen.
- Toppklokke og lukkeområde: mer.Punger konsentrerer stress, og trommer blir også droppet på toppen.
- Rett sidevegg: mindre.Den bærer den minst konsentrerte lasten. Det er her vekten går av.
- Over snittlinjen: minimal.Det materialet blir flash og blir malt på nytt.
Tallene gjør innsatsen tydelig. En 200 liters fat veier 12 til 15 kg, med en vegg rundt 3,5 til 4 mm. Legg til en unødvendig millimeter på tvers av kroppen, og du har lagt til kilo HMW-HDPE på hver trommel du sender.
Det er derfor kontrolleroppløsning ikke er en fotnote her. En 100-punkts veggtykkelseskontroller plasserer materialet nøyaktig der klokken vil dannes. En grov kontroller sprer den over et bredt bånd i stedet, og du betaler for differansen på hver syklus.
En ting til som er verdt å vite. Sag jobber mot deg her. Presisjonen tynnes på toppen mens den henger, og toppen av formen danner bunnen av trommelen.
Så området som trenger mest materiale er området tyngdekraften stjeler det fra. Den motsetningen er det hele veggprogrammet er til for å løse.
Dobbeltringen, og hvorfor den er der
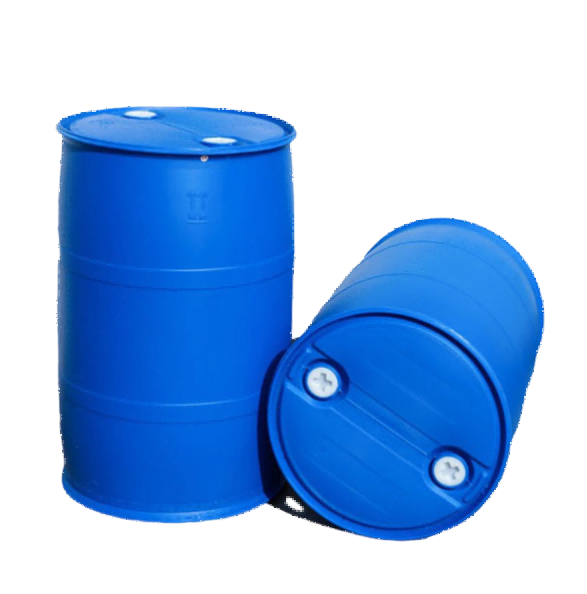
Se på en 220 liters trommel og du vil se to hevede ringer rundt kroppen. De styler ikke.
De gjør tre jobber. De stivner sideveggen mot bulker. De gir gaffeltrucktrommelhåndterere noe å gripe tak i. Og de bærer lasten når tromlene er stablet, og holder vekten unna selve veggen.
Fra et støpingssynspunkt er ringer en komplikasjon. Hver er en endring i seksjon, så prestegården strekker seg annerledes der. Få programmet feil og tynne flekker vises rett under hver ring.
Det er et godt eksempel på hvorfor formdesign og maskinkapasitet hører hjemme i samme samtale. En ringprofil som er enkel å tegne kan være vanskelig å blåse jevnt. Den diskusjonen koster ingenting før formen kuttes, og en god del etterpå.
Spesifisere maskinen
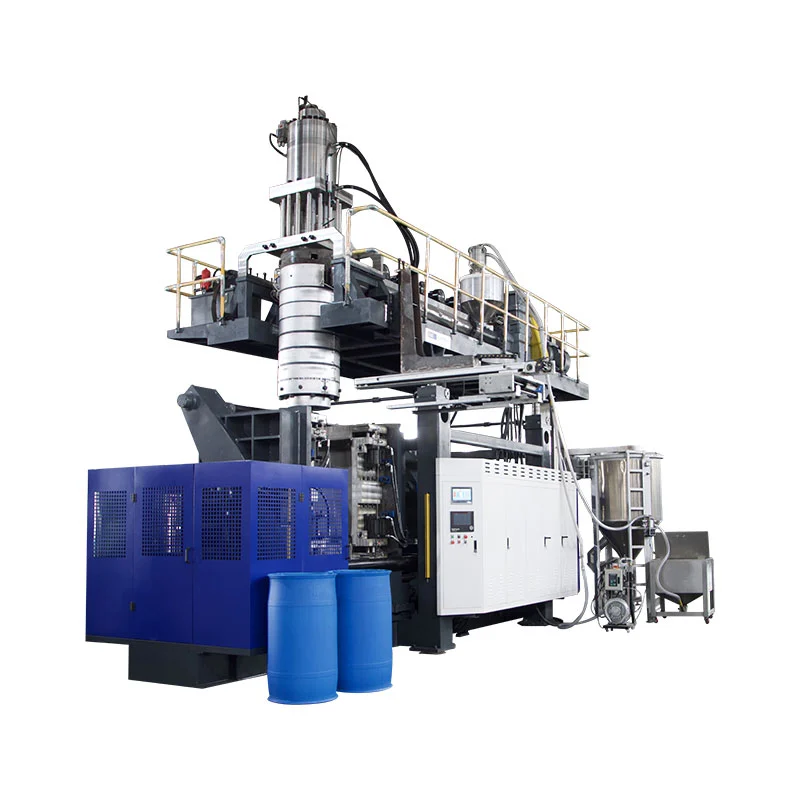
Trommer er krevende, men spesifikasjonen kommer ned til fire spørsmål.
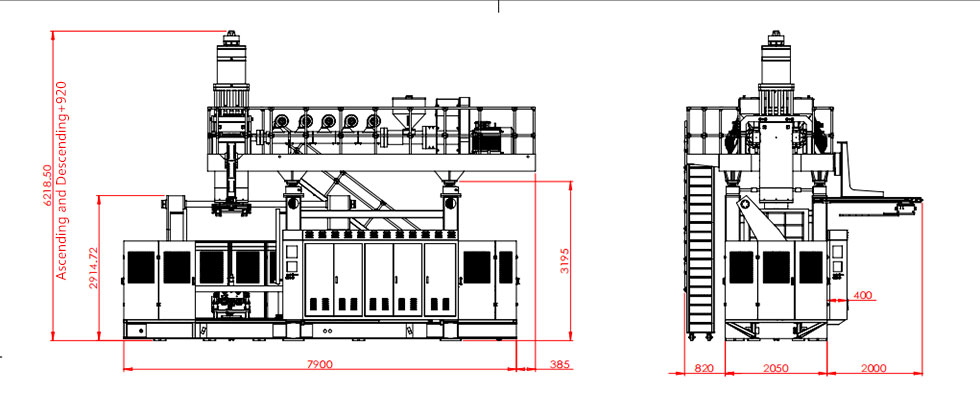
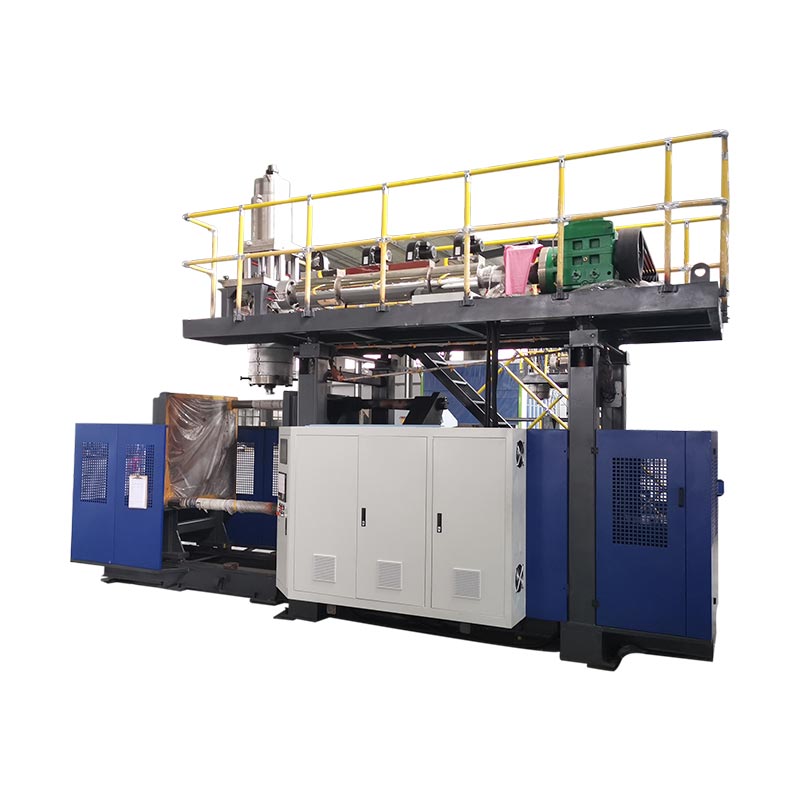
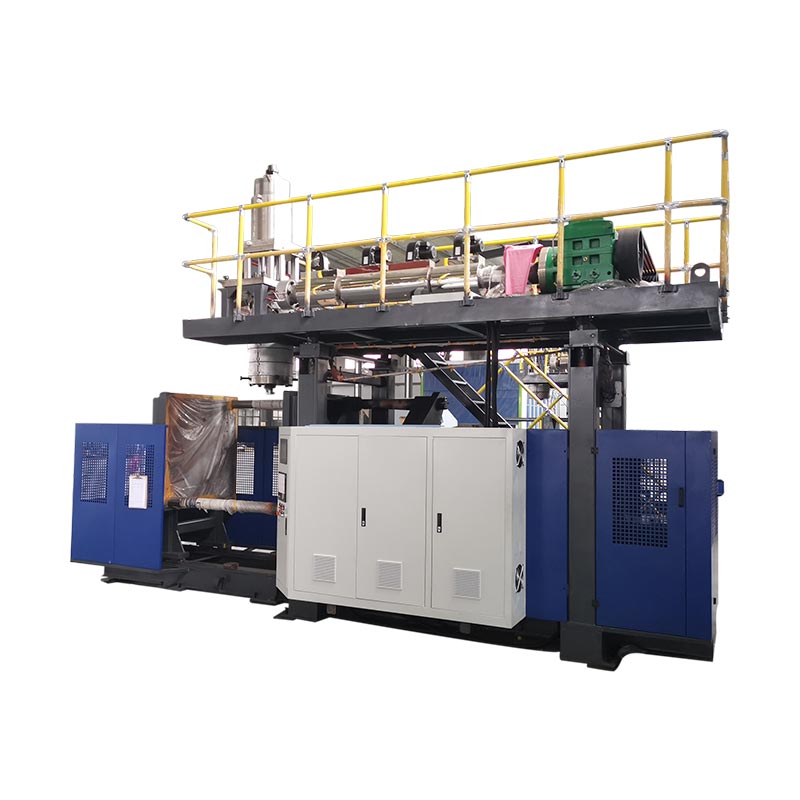
- Hva er den største trommelen?En trommel på 200 til 220 liter trenger en 250 liters maskin. Vårt erKGB200L/LP kjemisk fat spesial, selges også som220 liter plast trommelmaskin.
- Mindre trommer også?De fleste planter kjører en rekkevidde. EN30Leller120L akkumulatordekker den nedre enden, og to maskiner spenner vanligvis fra 30 til 220 liter.
- Hvilken harpikskvalitet?Bekreft plastifiseringskapasiteten mot din faktiske HMW-HDPE, ikke generiske HDPE-tall.
- Hva annet kjører på rammen?Den samme maskinen lager vanntanker, paller, sperrer og drivstofftanker ved å bytte form. Planlegging for det holder utnyttelsen oppe mellom trommekontraktene.
Tabell 2 · Trommelstørrelse til maskinklasse
| Trommelstørrelse | Maskin | Klemkraft | Veiledende utgang |
|---|---|---|---|
| 20 til 30 L | 30L akkumulator | 215 kN | ~650 per time |
| 50 til 60 L | 60L akkumulator | 280 kN | ~500 i timen |
| 120 L | 120L akkumulator | 440 kN | ~320 per time |
| 160 L | 160L akkumulator | 760 kN | ~300,- i timen |
| 200 til 220 L | 250L trommel spesial | 760 kN | 17 til 20 i timen |
Den siste raden overrasker folk, og det er verdt å forklare ærlig. KGB200L/LP-spesifikasjonsarket viser 300 stykker per time tørrsyklus. Ekte 220 liters fat går av ved 17 til 20.
Maskinen har ikke dårlig ytelse. Tørrsyklus er maskinen som kjører uten plast og uten kjøling. En 4 mm HMW-HDPE-vegg tar minutter å sette, og kjøling er tempo-setter på alle store deler. Ingen mengde ekstruderkraft endrer det.
Snakk med oss om trommeprogrammet ditt
Send trommelstørrelsen, harpikskvaliteten og sertifiseringen du trenger. Vi kommer tilbake med maskinklasse, veggprogramtilnærming og realistisk utgang for din del.
Få et tilbud Chat på WhatsAppOfte stilte spørsmål
Hvilken maskin lager kjemiske plastfat?
En akkumulator ekstruderingsblåsestøpemaskin. Den lagrer smelte og skyter den raskt ut, slik at en tung trommelform ikke synker før formen lukkes. En trommel på 200 til 220 liter trenger en 250 liters maskin med rundt 760 kN klemkraft.
Hva er FNs falltest?
En fylt trommel slippes fra en bestemt høyde på en stiv overflate, vanligvis inkludert en diagonal dråpe på bunnklokken. Det må ikke lekke etterpå. Vårt trommelverktøy er validert til en falltest på 3 meter med FN-sertifisering.
Hvorfor klarer plastfat ikke falltesten?
De fleste feilene er ved bunnklokken eller avklemmingssveisen, ikke sideveggen. De vanlige årsakene er for lite materiale i basisradiusen, en kald sveis eller harpiks med utilstrekkelig motstand mot spenningssprekker.
Hvor mye veier en 200 liters fat?
Vanligvis 12 til 15 kg i HMW-HDPE, med en vegg på omtrent 3,5 til 4 mm. Nøyaktig vekt avhenger av veggprogrammet og sertifiseringen trommelen må oppfylle.
Hvilken effekt kan en trommemaskin oppnå?
En 220 liters dobbelringtrommel kjører på omtrent 17 til 20 stykker i timen. Kjøling begrenser det, fordi en 4 mm vegg tar mye lengre tid å herde enn en liten beholder.
Kan én maskin lage trommer og andre produkter?
Ja. Akkumulatormaskiner endrer produkt ved å bytte form. Den samme rammen lager vanntanker, paller, trafikkbarrierer, bøyer og drivstofftanker.
Hvor dette etterlater deg
Trommer ser ut som enkle deler. Det er de ikke. En tromme må overleve å bli sluppet, full og kald, ned i det svakeste hjørnet. Hold så på noe aggressivt i et år uten å sprekke.
Tre ting avgjør om det gjør det. Harpiks med reell motstand mot spenningssprekker. Et veggprogram som legger materiale inn i klokkespillet og sveisen. Og nok kontrolloppløsning til å plassere den nøyaktig, i stedet for å legge til vekt overalt.
Få de riktige og trommelen passerer. Få dem feil og det går over noen ganger, noe som er verre. Du finner det ikke ut før en kunde gjør det.