Beregn produksjonshastigheten for blåsestøpemaskinen ved å dele 3600 på intervallet mellom utdatahendelser i sekunder, og deretter multiplisere med delene som produseres ved hver hendelse. For å estimere gode deler per skift, bruk målt kvalitetsutbytte og faktiske driftstimer, og kontroller at ekstruderings- og nedstrømsutstyr kan støtte resultatet. En tørrsyklusspesifikasjon alene etablerer ikke produksjon av ferdige flasker.
Baser en kapasitetsbeslutning på aksepterte deler over den planlagte produksjonsperioden, ikke den raskeste syklusen på et spesifikasjonsark. For ekstruderingsblåsestøping må produksjonsberegningen ta hensyn til flaske, verktøy og materialbehov. PET-strek-slag-klassifiseringer er ikke en erstatning for disse sjekkene.
Hvordan beregner du blåsestøpingseffekt per time?
Start med en tellende hendelse som en observatør kan identifisere. For denne veiledningen er en utdatahendelse en utgivelse av støpte deler fra én driftsform. Registrer det gjennomsnittlige intervallet mellom disse hendelsene over hele maskinen, sammen med antall deler som slippes hver gang.
Hvis to deler forlater maskinen hvert 16. sekund, er beregningen 3600 ÷ 16 × 2 = 450 deler per driftstime. Dette er en illustrativ beregning, ikke en Kinggle-maskinvurdering. Den teller støpte deler før avslag trekkes fra og antar at det angitte intervallet kan opprettholdes.
Bruk riktig syklustidsformel
Produksjonssyklustiden til en stasjon er ikke alltid intervallet mellom utdata fra hele maskinen. På samme måte er sekunder per del ikke det samme antallet som sekunder per todelt støpehendelse. Skriv enheten ved siden av hver inndata før du legger den inn i et regneark.
For en målt periode er den ekvivalente syklustidsligningen medgåtte løpende sekunder delt på antall utdatahendelser. Hvis hendelsene produserer forskjellige mengder, bruk metoden direkte telle i stedet: totalt støpte deler delt på driftstimer.Vornes OEE-ordlistedefinerer på samme måte faktisk kjørehastighet ved å bruke totalt antall og kjøretid.
For å beregne syklustid fra et opptak, mål mellom matchende punkter. Ti påfølgende tidsstempler inneholder ni intervaller, ikke ti. For ujevne sykluser, divider den totale tiden med det faktiske intervalltellingen i stedet for å beregne et gjennomsnitt av et utvalg raske sykluser.
En grunnleggende Excel-oppføring er=3600/A2*B2, der A2 inneholder sekunder per hendelse og B2 inneholder deler per hendelse. Hvis formelen for beregning av syklustid allerede gir sekunder per individuell del, bruk=3600/A2. Å multiplisere dette resultatet med hulromantallet vil telle disse hulrommene to ganger.
Navngi resultatet i henhold til inndataene. Et ideelt intervall gir en ideell hastighet. Et representativt målt intervall gir en observert løpsfrekvens. Ingen av dem inkluderer automatisk vekslinger eller stopp for et komplett skift. Hold forskjellen synlig når du overfører resultatet til et tilbud eller produksjonsplan.
Tell stasjoner, hoder og hulrom uten dobbelttelling
En stasjon, et dyseuttak og et formhulrom beskriver ulike deler av produksjonsarrangementet. Kingglesmulti-hode kontra multi-cavity guideskiller dem: uttak danner forstøpninger, hulrom danner deler, og stasjoner er form-og-klemme-posisjoner. Tallene deres er ikke utskiftbare multiplikatorer.
Se for deg to stasjoner som hver produserer to deler per utgivelse. Stasjon A utløses ved 0 og 32 sekunder; stasjon B slipper ut ved 16 og 48 sekunder. Hver stasjon gjentas hvert 32. sekund, men hele maskinen slipper ut et par hvert 16. sekund. Følgende timing er oppfunnet utelukkende for å forklare beregningen.
| Tellegrunnlag | Beregning | Brutto produksjon |
|---|---|---|
| Komplett maskin | 3600 ÷ 16 sekunder × 2 deler | 450 deler/t |
| Separate stasjonssummer | 3600 ÷ 32 sekunder × 2 deler × 2 stasjoner | 450 deler/t |
| Feil dobbelttelling | 3600 ÷ 16 sekunder × 2 deler × 2 stasjoner | 900 deler/t, feil |
Den siste beregningen teller den andre stasjonen to ganger. Bidraget er allerede inkludert i intervallet på 16 sekunder for hele maskinen. I en sann tidsregistrering, merk hver hendelse med stasjonen slik at en annen person kan rekonstruere beregningen.
Ikke anta at å legge til en andre stasjon bevarer den samme timingen under belastning. Den foreslåtte ordningen trenger fortsatt nok materiallevering, kjøling og håndteringskapasitet. Sammenlign den faktiske driftsplanen, ikke bare antall stasjoner. Kingglesenkelt- og dobbeltstasjonssammenlikninggir relatert konfigurasjonskontekst.
Tell aktive stillinger også. Hvis ett hulrom med vilje er ute av drift, skaper ikke dets nominelle tilstedeværelse i formen produksjon. Hvis den produserer en defekt flaske, hører den flasken med i bruttotellingen og avvisningsantallet. Å redusere hulromsinngangen og trekke fra den samme avviste flasken igjen vil underdrive produksjonen.
For et blandet arrangement, beregne hver strøm separat og legg til resultatene. Et delt gjennomsnitt er bare nyttig når antallet hendelser og antall deler representerer samme observasjonsperiode. Dette har betydning når den ene stasjonen stopper mens den andre fortsetter, eller når de to formene produserer forskjellige deler.
Gjør driftstimeproduksjonen til gode deler per skift
En kjøper som planlegger leveranser trenger et annet nummer enn en operatør som sjekker maskinens hastighet. Start med hele skiftet, identifiser tidspunkt når produksjonen ikke er planlagt, og registrer deretter stopp i den gjenværende planlagte produksjonsperioden. Oppgi den tidsgrensen før du siterer en skifttotal.
Det offentlige omfanget avISO 22400-2:2014beskriver produksjons-KPIer gjennom deres formler, bestanddeler, tidsadferd og enheter. Det er en nyttig referanse for disiplinert måling. Denne artikkelen bruker de praktiske definisjonene nedenfor; den hevder ikke at en maskin eller prøve er sertifisert i henhold til den standarden.
UnderVorne OEE rammeverk, overganger innenfor planlagt produksjon er tilgjengelighetstap. De forsvinner ikke bare fordi de var planlagt. Tid uten intensjon om å produsere, for eksempel en utelukket spisepause, har en annen rolle. Definer behandlingen før prøven i stedet for å endre den for å forbedre den endelige prosentandelen.
Kvalitetsutbytte betyr her aksepterte deler delt på totalt støpte deler, med både tellinger tatt over samme periode og prosessgrense. Hvis aksept skjer etter lekkasjetesting, er uferdig arbeid som venter på den testen ennå ikke bekreftet god utgang. Dokumenter eventuelle pågående eller avsluttende arbeid.
Når du skal bruke en OEE-beregning
Når du starter fra en ideell pris, ta hensyn til tilgjengelighet, hastighetstap og kvalitet.Vornes regneveiledninggir følgende sammenhenger. Den ideelle hastigheten må beskrive samme produkt og aktive konfigurasjon som den opptalte utgangen.
| Faktor | Beregning |
|---|---|
| Tilgjengelighet | Driftstid ÷ planlagt produksjonstid |
| Ytelse | Observert brutto driftsrate ÷ ideell brutto driftsrate |
| Kvalitet | Første-pass god telling ÷ total telling |
| OEE | Tilgjengelighet × ytelse × kvalitet |
God produksjon kan derfor beregnes som ideell rate × planlagte produksjonstimer × OEE. Bruk brøker, ikke hele prosenter, i den multiplikasjonen. En OEE på 78,4 % angir formelen som 0,784.
Velg enten ruten med ideell sats eller ruten med observert sats. En observert løpehastighet gjenspeiler allerede hastigheten oppnådd i løpet av den løpeperioden. Å multiplisere den med en annen ytelsesfaktor for samme hastighetstap vil trekke fra tapet to ganger. På samme måte inkluderer et målt antall gode deler per skift allerede stopp og avvisninger innenfor dette skiftet; ikke bruk en ekstra generell effektivitetsrabatt for å beskrive det samme skiftet.
Sjekk om ekstruderen kan støtte målutgangen
Et produksjonsestimat skaper også et materialbehov. Bruk den bearbeidede bruttomassen for hver støpte del, ikke bare vekten av den ferdige beholderen. For denne beregningen inkluderer bruttomasse materialet som blir beholderen og dens tilhørende trim, fordelt konsekvent på tvers av de produserte delene.
Anta at det hypotetiske arrangementet med 450 deler/t behandler 90 g per støpt del. Driftsbehovet er 450 × 90 ÷ 1000 = 40,5 kg/t. Hvis den ferdige flasken veier 70 g, vil bruk av bare nettovekten gi et lavere tall på 31,5 kg/t. Begge tallene er utledet fra illustrative forutsetninger, ikke et målt flaskeprosjekt.
Differansen på 9 kg/t er det antatte materialet knyttet til trimming. Den eventuelle gjenopprettingen fjerner ikke det opprinnelige behandlingskravet. Hold en egen beregning for innkjøpt harpiks, gjenvunnet materiale og avhending; ekstruderbelastningsberegningen gjelder materialet som passerer gjennom prosessen.
Kinggleshode-layout guidekobler også arrangementsmasse med tilgjengelig ekstruderingskapasitet. Å legge til hulrom kan øke deler per hendelse, men det øker også massen som kreves for den hendelsen. Et større nominelt hulromantall kan ikke i seg selv løse en materialtilførselsgrense.
Sammenlign løpende etterspørsel med en gjennomstrømningsreferanse som gjelder for materialet og foreslåtte oppsett. Ikke utvann etterspørselen ved å beregne et gjennomsnitt over en lunsjpause eller nedleggelse. Maskinen må støtte materialhastigheten mens den produserer, selv om skiftgjennomsnittsraten er lavere.
Et foreløpig materialtak er tilgjengelig kg/t dividert med brutto kg per del. Det er kun en skjermingsberegning. Den etablerer ikke kjøletid, akseptabel veggfordeling, dimensjonsstabilitet eller ytelsen til trimme- og inspeksjonsutstyret. De krever egne sjekker.
For den første gjennomgangen, sett støping, ekstrudering og nedstrøms kapasiteter i kompatible enheter og sammenlign dem. Den minste støttede hastigheten identifiserer en kandidatbegrensning, ikke en automatisk produksjonsgaranti. Inkluder mellomliggende buffere og avbrudd når du planlegger en komplett linje, og bekreft deretter den foreslåtte ordningen med det tiltenkte produktet.
Bearbeidet eksempel: fra syklustid til en skiftproduksjonsplan
Følgende utførte eksempel bruker hypotetiske innganger for et ekstruderingsblåsestøpearrangement. Det er ikke en KGB2L ytelsesvurdering. Hold samme timing, delantall og kvalitetsforutsetninger gjennom hele beregningen, slik at driftshastigheten, skifttotal og materialbehov kan kontrolleres mot hverandre.
Anta at et åtte timers skift inneholder en 30-minutters pause når produksjonen ikke er planlagt. Ytterligere 30 minutter med stopp skjer under planlagt produksjon. Den gjenværende kjøretiden er syv timer. I løpet av denne driftstiden forlater to deler maskinen hvert 16. sekund i gjennomsnitt, og 96 % består inspeksjon uten omarbeid.
| Skritt | Beregning | Resultat |
|---|---|---|
| Planlagt produksjon | 8 t minus 0,5 t ekskludert pause | 7,5 t |
| Kjøretid | 7,5 t minus 0,5 t registrerte stopp | 7 t |
| Brutto løpende rate | 3600 ÷ 16 × 2 | 450 deler/t |
| Totalt støpte deler | 450 × 7 | 3.150 deler |
| Førstepass gode deler | 3150 × 0,96 | 3.024 deler/skift |
| God ytelse per planlagt time | 3024 ÷ 7,5 | 403,2 deler/t |
| God effekt per klokketime | 3024 ÷ 8 | 378 deler/t |
| Løpende materialbehov | 450 × 90 g ÷ 1000 | 40,5 kg/t |
Legg merke til at 450, 403.2 og 378 alle kan beskrive det samme scenarioet. De svarer på forskjellige spørsmål. Den første gjelder bruttoeffekt under kjøring. Den andre sprer akseptert produksjon over planlagt produksjonstid. Den tredje sprer det over hele skiftet. En rapport som utelater nevneren gir rom for en misvisende sammenligning.
Krysssjekk resultatet med OEE
Bare for dette eksemplet, anta et ideelt hendelsesintervall på 14 sekunder med to deler per hendelse. Det er en ideell hastighet på omtrent 514.286 deler/t. Tilgjengelighet er 7 ÷ 7,5; ytelsen er 450 ÷ 514.286; Kvaliteten er 0,96. Produktet deres er 0,784, eller 78,4 % OEE.
Bruk avVorne OEE beregningsmetode, 514.286 × 7.5 × 0.784 returnerer omtrent 3024 gode deler. Den lille viste avrundingen endrer ikke det underliggende resultatet. Det ideelle 14-sekundersintervallet er en eksempelantakelse, ikke en katalogtørrsyklusverdi.
For en illustrativ ordre på 12.000 aksepterte deler, gir 12.000 ÷ 3.024 omtrent 3,97 slike skift. Fire skift gir beregnet 12.096 deler under disse forutsetningene, før ytterligere ordrespesifikke tap. Dette er et planleggingsscenario, ikke en leveringsforpliktelse eller en grunn til å utelate oppstartsvalidering.
Hvis registrerte stopp øker fra 30 til 60 minutter, faller kjøretiden til 6,5 timer. Med andre forutsetninger uendret, blir produksjonen 450 × 6,5 × 0,96 = 2 808 gode deler. Ordren overskrider da fire skift. Denne sammenligningen viser hvorfor en liten endring i tilgjengelig kjøretid kan påvirke planleggingen uten noen endring i støpesyklusen.
Prøv din egen produksjonsrateberegning
Defaults gjengir det hypotetiske eksemplet. Angi et observert gjennomsnittsintervall under kjøretid, ikke en tørrsyklusvurdering. Ikke multipliser med stasjoner igjen hvis intervallet allerede dekker hele maskinen. Data forblir på denne siden.
- Bruttodeler per driftstime
- 450
- Estimert gode deler per skift
- 3.024
- Gode deler per planlagt time
- 403.2
- Materialbehov mens du løper
- 40,5 kg/t
Resultatene er estimater, ikke garantert produksjon. Antall desimaler uttrykker et forventet gjennomsnitt. Denne kalkulatoren modellerer ikke bufferlagring, ordreoppstart, variable hulromstall eller en separat OEE-modus med ideell hastighet. Hvis skript er deaktivert, forblir de viste resultatene standardeksemplet.
Hva Kinggles KGB2L-spesifikasjoner forteller deg om kapasitet
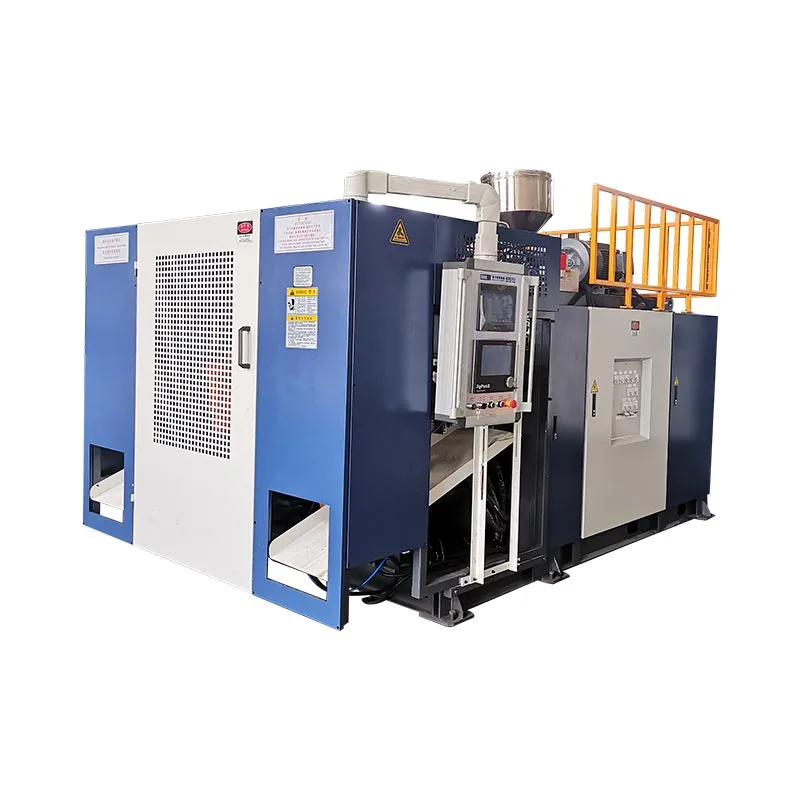
DeKGB2L 2L enstasjons blåsestøpemaskingir et konkret eksempel på hvordan man leser et spesifikasjonsark. Dens publiserte verdier beskriver flere forskjellige grenser. Beholdervolum, tørrsyklusutgang, materialgjennomstrømning og formdimensjoner svarer hver til et annet valgspørsmål.

| Publisert parameter | Verdi | Spørsmål det hjelper å svare på |
|---|---|---|
| Maksimal containerkapasitet | 2 L | Er det foreslåtte produktet innenfor den angitte volumkategorien? |
| Utgang (tørrsyklus) | 600 PC/HR | Hvilken tørrsyklusreferanse oppgir katalogen? |
| HDPE smeltekapasitet | 30 kg/t | Hvilken materialsatsreferanse er tilgjengelig for foreløpig screening? |
| Skrue diameter | 50 mm | Hvilken ekstruderingsplattform diskuteres? |
| Maksimal formstørrelse, B × H | 360 × 380 mm | Hvilken publisert formkonvolutt må verktøygjennomgangen vurdere? |
| Dobbelthode senteravstand | 130 mm | Hvilken mellomromsreferanse trenger sammenligning med den foreslåtte layouten? |
Tørrsyklusfeltet er ikke en prøverapport for en spesifikk 2 L flaske. Ikke ommerk 600 PC/HR som 600 aksepterte beholdere per time. Produktets harpiks, vekt, hulromsarrangement, kjølekrav og akseptkriterier må fortsatt fastsettes.
Bruk 30 kg/t HDPE-referansen for en separat massekontroll. Ved det bearbeidede eksemplets antatte 90 g bruttomasse pr. del, gir deling av 30 med 0,09 ca. 333,3 støpte deler/t som sikthimling kun for materiale. Eksemplets 450 deler/t ville kreve 40,5 kg/t, over den publiserte referansen.
Denne beregningen lover ikke 333,3 deler/t fra KGB2L. Den flagger at eksemplets masse og målhastighet ikke kan rettferdiggjøres ved å bruke den oppførte referansen på 30 kg/t. En prosjektgjennomgang vil trenge en annen støttet konfigurasjon, reviderte produktforutsetninger eller et annet produksjonsmål.
Heller ikke dobbelthodeavstanden beviser at to flasker passer. Sjekk den faktiske formtegningen mot den publiserte konvolutten og det komplette verktøyarrangementet. For større eller bredere produkter må antall brukbare hulrom følge tegningen i stedet for en foretrukket utgangsmultiplikator.
Når du ber om en anbefaling, send tegning, materialkvalitet, netto- og bruttovekt-estimater, nødvendig akseptert ytelse og tiltenkt skiftmønster sammen. Dette gjør at leverandøren kan sjekke kapasitetsforutsetninger mot foreslått maskinvare i stedet for å svare på et isolert spørsmål om flasker per time.
Bekreft utdata før du forplikter deg til en maskin
Gjør akseptert produksjon til grunnlaget for kapasitetsavtalen. Flasker som forlater formen og flasker ryddet for emballasje er forskjellige tellinger. Før testing, spesifiser inspeksjonspunktet og kravene en flaske må oppfylle for å angi akseptert totalsum. Ellers kan forsøket nå støpemålet mens leveringskravet forblir uløst.
For KGB2L, hold det publiserte tallet på 600 PC/HR tørrsyklus atskilt fra forpliktelsen til flaskeutgang. Bekreft materialet, flaskevekten, aktive hulrom og akseptkrav før du avtaler produksjonskapasitet. Et tørrsyklustall alene er ikke tilstrekkelig for en flaskeleveringsplan.
Når en prøve går glipp av målet, diagnostiser underskuddet før du øker hastigheten. Registrer utgangsintervaller, stopp og avviste deler separat. Sjekk for ventetid ved forlagslevering, kjøletid inne i formen og køer før trimming eller lekkasjetesting. Disse observasjonene skiller en støpebegrensning fra en nedstrømsbegrensning.
Evaluer én justering om gangen og behold før-og-etter-postene. Vurder endringen etter akseptert utgang over sammenlignbare observasjonsperioder, ikke etter en kortere vist syklus alene. Registrer materiale og verktøyforhold ved siden av resultatet. Hvis antallet stiger, men flere flasker mislykkes i inspeksjonen, har ikke justeringen nødvendigvis forbedret brukbar kapasitet.
Hold et register en annen person kan sjekke
- Identifiser tegningsrevisjon, harpikskvalitet, materialblanding, målvekt og hulromsarrangement.
- Bli enige om akseptsjekkene og stillingen hvor gode deler skal telles.
- Registrer start- og sluttider, planlagte ekskluderinger, produksjonsstopp og årsakene deres.
- Registrer totalt støpte deler, førstegangsgodkjente deler og avslag uten å telle omarbeidede deler to ganger.
- Sammenlign den observerte hastigheten, bruttomasseetterspørselen og nedstrømsproduksjonen over matchingsperioder.
- Behold avtalte innstillinger, observasjoner og uløste begrensninger med prøverapporten.
Definer hva som skjer ved starten og slutten av målevinduet. En kort observasjon tatt etter oppvarming svarer på et annet spørsmål enn en hel bestilling som inkluderer oppstart og endring av form. Begge kan være nyttige, men bare når rapporten identifiserer hva som ble ekskludert.
Brukblåsestøpemaskin fabrikk aksept test guideå utvikle den bredere inspeksjonsjournalen. En utgangsberegning støtter aksept; den erstatter ikke produktinspeksjon, utstyrskontroller eller kjøpsavtalen.
| Rekordfelt | Hva du skal skrive inn |
|---|---|
| Produkt og konfigurasjon | Tegningsrevisjon, materiale, vekt, aktive hulrom og stasjoner |
| Målegrense | Klokkestart/slutt, planlagt tid, kjøretid og tellested |
| Teller | Totalt støpte, første-pass gode, kasserte og uferdige deler |
| Forhold | Registrerte innstillinger, kjøling og luftforhold, bemanning og hjelpemidler |
| Utfall | Gode deler pr oppgitt time eller vakt, begrensninger og avtalt oppfølging |
Diskuter et produktspesifikt kapasitetsestimat med Kinggle
Krev et produksjonsestimat knyttet til produkttegningen og foreslått maskinkonfigurasjon. Det skriftlige forslaget bør angi hvor aksepterte deler telles, hvor lenge målingen går og hvilke produksjonsbetingelser som gjelder. Uten disse detaljene er ikke et tall for flasker per time et godt grunnlag for å sammenligne utstyrstilbud.
Send din flasketegning eller prøvedetaljer, materialkvalitet, nødvendig god produksjon og skiftplan gjennomKinggles offisielle kontaktside. Der en verdi fortsatt er et anslag, merk den slik at neste anmeldelse kan løse den.
Ningbo Kinggle Machinery Co., Ltd.
E-post:sales@kinggle.com
Telefon:+86-574-87103665
Yuyao City, Ningbo, Zhejiang, Kina. Kontaktdetaljer sjekket mot den offisielle kontaktsiden.
Ofte stilte spørsmål
Hvor mange flasker kan en blåsemaskin produsere i timen?
Det er ingen enkelt utgangstall for hver maskin og flaske. Del 3600 med hele maskinens utdataintervall i sekunder, og gang deretter med de støpte delene per hendelse. Bruk førstegangskvalitetsutbyttet for god ytelse under kjøretiden. For skiftplanlegging, inkludere også registrerte stopp og bekrefte materiell og nedstrøms kapasitet.
Dobler en dobbeltstasjonsmaskin alltid produksjonen?
Nei. To stasjoner etablerer ikke produksjonshastigheten uten deres faktiske timing og konfigurasjon. Hvis det målte intervallet for hele maskinen allerede inkluderer vekslende utgivelser fra begge stasjonene, må du ikke multiplisere med to igjen. Sammenlign hver stasjons timing, aktive hulrom og materialbehov før du estimerer den kombinerte ytelsen.
Er tørrsyklusutgang det samme som ferdigproduktutgang?
Nei. Et katalogfelt merket tørrsyklusutgang etablerer ikke akseptert utgang for en spesifisert beholder. Kinggles KGB2L-side viser 600 PC/HR under den etiketten. En flaskespesifikk produksjonspåstand trenger materialet, verktøyet, vekten, driftsforholdene og inspeksjonskriteriene, sammen med en definert måleperiode.
Hvordan påvirker containervekt produksjonskapasiteten?
Vekt påvirker materialet som trengs ved en gitt produksjonshastighet. For ekstruderingssikting, bruk brutto bearbeidet masse per støpt del, inkludert dens tildelte trim, i stedet for kun vekt av ferdigflaske. Del tilgjengelig materialgjennomstrømning med den bruttomassen for et foreløpig tak. Denne beregningen alene etablerer ikke en oppnåelig støpesyklus eller akseptert ytelse.
Hvilken informasjon er nødvendig for et nøyaktig produksjonsestimat?
Oppgi produkttegning, materialkvalitet, netto- og bruttovekter, hulrom og stasjonsarrangement, mål for akseptert produksjon og skiftplan. Inkluder akseptsjekkene og nedstrømsutstyr. Hvis det finnes prøveoppføringer, oppgi totale tellinger, gode tellinger, timing og stoppårsaker. Hold antatte verdier atskilt fra målte resultater slik at leverandøren kan identifisere gjenværende bevishull.
Før du legger inn en bestilling, avtal akseptert produksjon, prøvebetingelser og tellemetode skriftlig. Bruk den resulterende produksjonsposten som grunnlag for leveringsplanen.