En annen stasjon endrer hvordan maskinen bruker ekstruderings-, kjøle- og formhåndteringstid. Den dobler ikke automatisk salgbar produksjon, lavere energi per flaske eller lager et større produkt. Tre parede Kinggle-maskinstørrelser viser hvor de virkelige forskjellene vises.

Den virkeligeenkelt vs dobbel stasjon blåsestøpemaskinSammenligning er derfor en fullstendig cellestudie, ikke en vogntelling. Beslutningen må koble flaske, produksjonsplan, brutto smeltebehov, tostasjonssekvens og akseptert delkrav.
Hva endres mellom en stasjon og to?
I en enkeltstasjons kontinuerlig ekstruderingsblåsestøpemaskin, fanger én form-og-klemme-posisjon formen, danner delen, avkjøler den og frigjør den. Den neste støpebegivenheten må passe rundt den ene stasjonens sekvens.
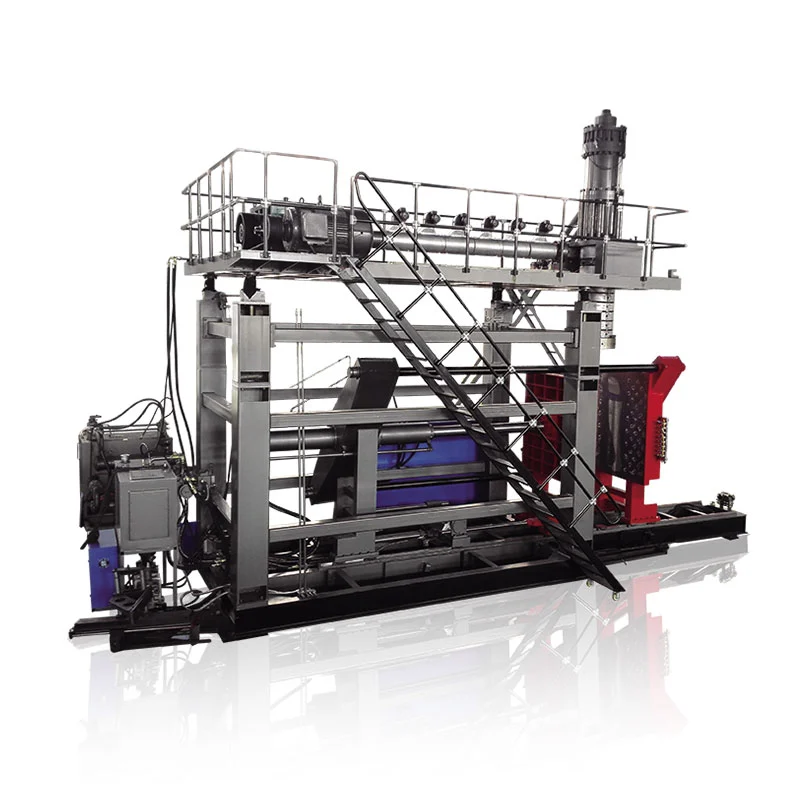
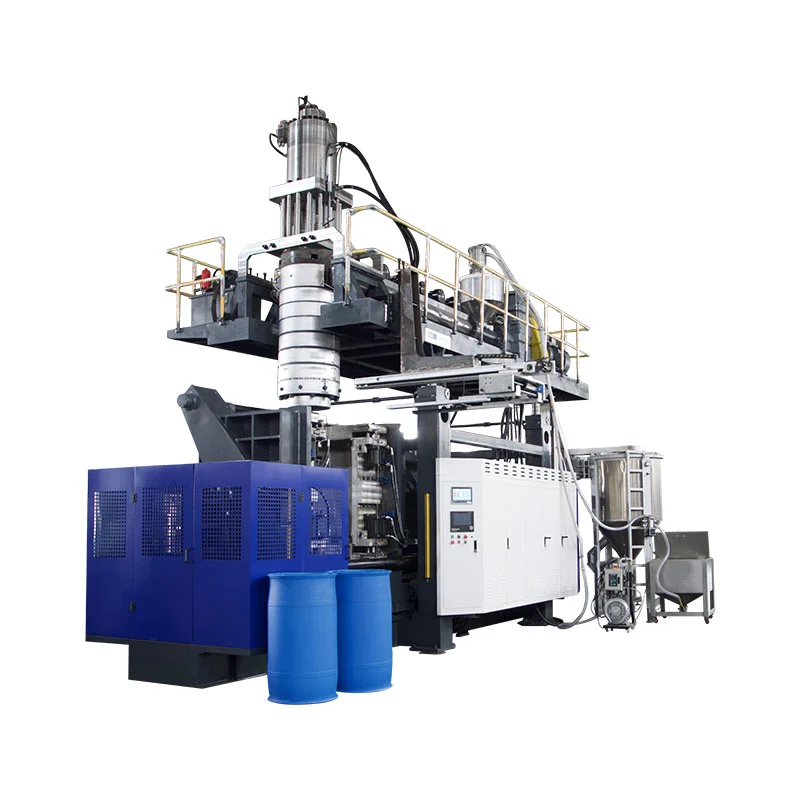
En dobbelstasjon - eller tvillingstasjon - ekstruderingsblåsestøpemaskin veksler to formposisjoner rundt et delt ekstruderingssystem. Den ene stasjonen kan være i et trinn med blåsing, kjøling eller fjerning av deler mens den andre forbereder seg på å fange neste parison. Dette er grunnen til at dobbeltstasjonsutstyr også beskrives som en dobbeltsidig eller skyttelblåsestøpemaskin i enkelte markeder.
Denne forenklede sekvensen forklarer muligheten, ikke den endelige produksjonshastigheten. Stasjonsvandring, formdannelse, muggstengning, blåsing, eksos, kjøling, utstøting, trimming og nedstrøms overføring må fortsatt passe sammen. Uavhengig skyttelmaskinlitteratur viser også enkelt- og dobbeltsidige konfigurasjoner separat fra enkelt- og multiparison-dysehoder, noe som forsterker at dette er forskjellige utstyrsvalg.
Ikke forveksle stasjonstall, hodetelling, hulromantall og lagtelling
Mange sitatfeil begynner fordi "dobbel" brukes uten å si hva som er doblet. En dobbeltstasjonsmaskin er ikke nødvendigvis en dobbelthodemaskin, en to-hulromsform eller en to-lags linje.
| Periode | Hva det teller | Hva det endrer | Spørsmål til leverandøren |
|---|---|---|---|
| Enkel eller dobbel stasjon | Form-og-klem-posisjoner som fungerer i rekkefølge | Maskinsekvens, krav til formsett, produksjonspotensial, fotavtrykk og håndtering | Hvor mange komplette formstasjoner veksler på denne maskinen? |
| Enkelt- eller flerhodet terning | Parisons ekstruderte ved en støpebegivenhet | Hvor mange formhulrom kan mates på en gang og nødvendig utløpsstigning | Hvor mange uttak er inkludert, og hva er senteravstanden deres? |
| Enkel eller multi-hulrom form | Deler dannet i en form lukkes | Deler per støpebegivenhet, formstørrelse, kjølebalanse og trimming | Hvor mange salgbare deler bør en formbegivenhet produsere? |
| Enkelt eller flerlags | Materiallag i delveggen | Ekstrudere, dy-head-arkitektur, materialhåndtering og prosesskontroll | Hvilke materialer og lagstruktur er inkludert i tilbudet? |
DeR&B datablad for kontinuerlig ekstrudering, for eksempel, viser enkelt- og multi-parison dysehoder separat fra en- eller to-stasjons klemmekonfigurasjoner. Multi-parison verktøy er en utgangsspak; en annen formstasjon er en annen. Et forslag kan bruke enten spak eller kombinere begge, så tilbudet må identifiseres hver for seg.
Terminologi endres også etter region. Kjøpere kan søke etter endobbel stasjon blåsestøpemaskin, tvillingstasjon blåsestøpemaskin, to-stasjons flaskeblåsemaskinellertosidig skyttelblåsestøper. Bekreft den fysiske sekvensen i stedet for å velge etter navn alene.
Original sammenligning: tre parede Kinggle maskinstørrelser
Den følgende analysen bruker spesifikasjoner publisert på seks gjeldende Kinggle-produktsider. Hvert par har samme nominelle maksimale containerkapasitet, noe som gjør stasjonsforskjellen lettere å se. Tallene er katalogreferanser, ikke en produksjonsgaranti for hver flaske, harpiks, dysehode eller tilleggspakke.
| Kapasitet og modell | Stasjoner | Publisert utdataetikett | HDPE smeltekapasitet | Maskindimensjoner (L×B×H) | Enkel L×W konvolutt* | Vekt | Klemkraft |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Enkelt | 600 stk/t tørrsyklus | 30 kg/t | 3,1 × 1,7 × 2,5 m | 5,3 m² | 2,5 t | 40 kN |
| 2LKGB2D | Dobbelt | 600 × 2 stk/t tørrsyklus | 55 kg/t | 3,1 × 2,2 × 2,5 m | 6,8 m² | 4,5 t | 40 kN |
| 5LKGB5L | Enkelt | 500 stk/t tørrsyklus | 55 kg/t | 3,1 × 2,2 × 2,5 m | 6,8 m² | 3,0 t | 65 kN |
| 5LKGB5D | Dobbelt | 500 × 2 stk/t tørrsyklus | 80 kg/t | 3,2 × 2,2 × 2,5 m | 7,0 m² | 5,2 t | 65 kN |
| 15LKGB15L | Enkelt | 450 stk/t tørrsyklus | 100 kg/t | 4,5 × 2,2 × 2,8 m | 9,9 m² | 7,5 t | 165 kN |
| 15LKGB15D | Dobbelt | 450 × 2 stk/t tørrsyklus | 120 kg/t | 4,8 × 2,9 × 2,8 m | 13,9 m² | 12,5 t | 165 kN |

Hva de sammenkoblede dataene avslører
1. Antall stasjoner definerer ikke maksimal delstørrelse
Innenfor hvert Kinggle-par forblir nominell beholderkapasitet og publisert klemkraft den samme: 2L og 40 kN, 5L og 65 kN, eller 15L og 165 kN. Den andre stasjonen endrer produksjonssekvensen; det gjør ikke en 5L-plattform til en 15L-plattform.
Denne forskjellen er viktig ved valg av maskin. Delvolum, projisert areal, formdimensjoner og nødvendig klemme må fortsatt passe til plattformen. Kingglesveiledning for valg av blåsestøpemaskinstarter fra container før valg av stasjonstall.
2. Dobbeltstasjonsparene legger til smeltekapasitet, men ikke med ett fast forhold
Den publiserte HDPE-smeltekapasiteten øker fra 30 til 55 kg/t i 2L-paret, fra 55 til 80 kg/t i 5L-paret, og fra 100 til 120 kg/t i 15L-paret. Disse økningene er ikke identiske og bør ikke konverteres til en universell "dobbelstasjonsmultiplikator."
Dette er den viktigste kapasitetslærdommen i dataene. To stasjoner kan skape flere støpemuligheter, men ekstruderen må fortsatt levere brutto formmasse. En tyngre flaske, mer flash, flere dyseuttak eller kortere hendelsesintervall øker smeltebehovet. Når ekstrudering blir flaskehalsen, kan det ikke løses å legge til stasjonstilgjengelighet.
3. Vekt og installasjonskonvolutt øker forskjellig etter størrelse
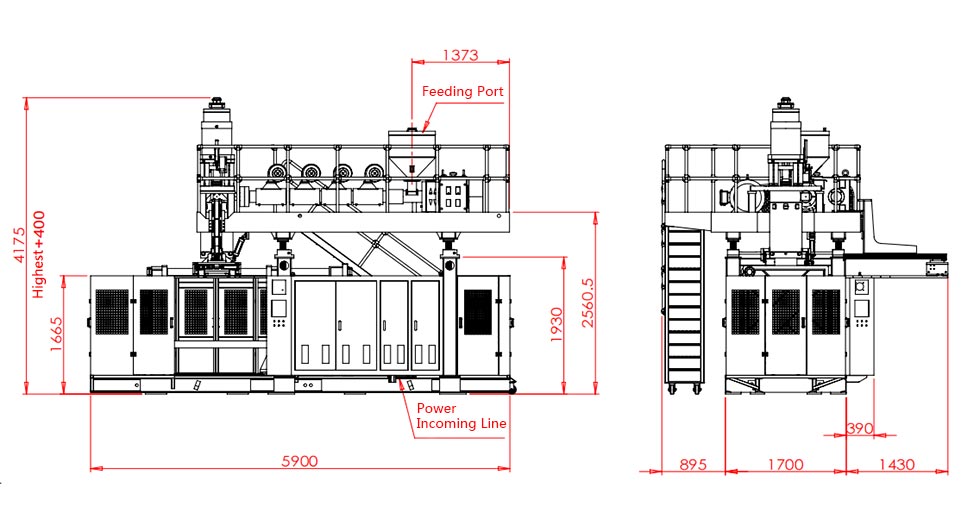
Ved å gå fra den enkle til den doble modellen øker den publiserte maskinvekten fra 2,5 til 4,5 tonn ved 2L, 3,0 til 5,2 tonn ved 5L og 7,5 til 12,5 tonn ved 15L. Den beregnede L×W maskinkonvolutten endres fra henholdsvis 5,3 til 6,8 m², 6,8 til 7,0 m² og 9,9 til 13,9 m².
Gulvareal er derfor ikke trygt beskrevet som "nesten det samme" eller "dobbelt så stort." Resultatet avhenger av plattformen. Verken maskin-konvoluttberegning er en fabrikkoppsett: servicetilgang, materialforsyning, kjølemanifolder, kontrollskap, delutkast og formhåndtering trenger fortsatt plass. Bruk Kinggle'skraft, luft, vann og layoutguidefør du fryser områdeplanen.
4. Tørrsyklusetiketten er et sammenligningssignal, ikke et leveringsløfte
En tørr syklus registrerer maskinbevegelse uten å bevise produksjonsforholdene til en ferdig del. Faktisk utgang må inkludere støpeforming, blåse- og eksostid, kjøling, utkast, trimming, kvalitetstap og planlagte stopp. En tykk 15L jerrycan og en lett 500ml flaske kan ikke tilordnes samme effekt bare fordi de kjører på en maskin med samme antall stasjoner.
Beregn utgang fra støpehendelser og massebalanse
Start med produktet og arbeid bakover. Ikke begynn med å multiplisere et katalognummer med skifttimer.
Trinn 1: definer ønsket god utgang
Konverter bekreftet etterspørsel til gode deler per time ved hjelp av planlagte produksjonstimer, planlagte omstillinger og anleggets egne tilgjengelighetsforutsetninger. Hold etterspørselsscenarier adskilt – basis, sesongmessig topp og fremtidig vekst – slik at overskuddskapasitet er synlig i stedet for skjult innenfor ett optimistisk mål.
Trinn 2: mål en komplett støpehendelse
For den foreslåtte støpeformen, registrer antall emner, dannede deler, brutto emnemasse, masse av ferdige stykker, hurtig-/omslipingsrute, stabilt hendelsesintervall og akseptert kvalitetsresultat. En støpingshendelse betyr at en støpeform fanger opp foremnemateriale og produserer dets sett med deler.
Gode deler/t = støpehendelser/t × deler per hendelse × akseptert brøkdel
Brutto etterspørsel etter smelte (kg/t) = støpehendelser/t × brutto smeltemasse per hendelse (kg)
Den aksepterte fraksjonen må komme fra en avtalt prøvelse eller en ærlig planteantagelse. Brutto formmasse inkluderer materialet som kommer inn i støpebegivenheten, ikke bare den ferdige flasken. Hvis blitsen slipes om, vil håndteringen og gjeninnføringen fortsatt påvirke linjen.
Trinn 3: test flaskehalsene som én linje
Sammenlign brutto smeltebehov med den foreslåtte ekstruderen under det faktiske materialet. Bekreft deretter formkjøling, blåseluft, fjerning av deler, trimming, lekkasjetesting, transport, pakking og kvernkapasitet. Det laveste bærekraftige trinnet setter linjeutgangen.
For bredere logikk for kontinuerlig maskinutgang, se Kinggle'skontinuerlig blåsestøpemaskinguide. Hvis delvekten eller veggfordelingen endres under hastighetsforsøk, brukparison programmeringsguideog verifiser de samme veggplasseringene ved hver tilstand.
Hvilken konfigurasjon passer til produksjonsplanen?
Enkeltstasjon er vanligvis den renere shortlist når...
- verifisert etterspørsel passer til én formstasjon med akseptabel driftsmargin;
- produktendringer er hyppige eller produksjonsserier er korte;
- ett formsett foretrekkes av budsjett-, vedlikeholds- eller valideringsgrunner;
- delen, formen eller fjerningsmetoden gjør en vekslende layout mindre praktisk;
- fabrikkplass, løftetilgang eller nedstrøms automatisering er begrenset;
- prosjektet går inn i et marked der etterspørselen ennå ikke er bevist.
Dobbeltstasjon fortjener en full linjestudie når...
- stabil gjentatt etterspørsel overstiger den realistiske enstasjonsutgangen;
- to matchede formstasjoner kan kjøre en repeterbar prosess;
- ekstruderen og dysehodet kan levere den nødvendige bruttosmeltehastigheten;
- kjøling gir nyttig tid for alternerende muggarbeid;
- trimming, testing og materialhåndtering kan akseptere den økte flyten;
- den ekstra formen, maskinen og verktøyet omfang har en forsvarlig business case.
Ingen av listene erstatter en produktprøve. Det forhindrer en vanlig anskaffelsesfeil: behandler den andre stasjonen som et frittstående utgangstilbehør. Det er en systembeslutning som endrer verktøy, kontroller, igangkjøring og flyten av deler gjennom fabrikken.
Verktøy og nedstrømsutstyr kan slette stasjonsfordelen
En dobbelstasjonslinje kan sende mer varme inn i formkjølesystemet og skape støpehendelser nærmere hverandre. Trykkluft må holde trykket og levere strøm når ledningen krever det, ikke bare ved tomgang. Kjølevann må nå begge formkretsene med stabile forhold. Elektrisk distribusjon, hydraulisk kjøling og skapmiljø må samsvare med det endelige bygget.
Ikke beregn anleggstjenester fra sammenligningstabellen. Noen nåværende Kinggle-webspesifikasjoner bruker inkonsekvent enhetstypografi, og gjennomsnittlig energital beskriver ikke en identisk produkttest. Be om prosjektspesifikk bruksanvisning, elektrisk tegning og generell arrangementstegning for den bestilte konfigurasjonen.
Sjekk hver prosess etter åpning av formen
- Kan uttaksutstyr motta deler fra vekselstasjonene?
- Kan trimming håndtere selve blitsen og nakke/bunngeometrien?
- Kan lekkasjetesteren inspisere hvert hulrom med nødvendig linjehastighet?
- Kan transportbånd forhindre kollisjon, akkumulering og deformasjon av deler?
- Kan kvernen og blenderens håndtak blinke uten å destabilisere malingsforholdet?
- Kan operatører nå begge stasjonene trygt for godkjent inspeksjon og omstillingsarbeid?
Hvis raskere kjøring skaper ustabil veggtykkelse, blink, kjøleforvrengning eller gjentatte alarmer, koble tiljournal over forebyggende vedlikeholdmed Kinggle'sHMI feilsøkingsmetodefør du skjuler en fysisk flaskehals med oppskriftsendringer.

Sammenlign total installert kostnad, ikke maskinpris alene
En kjøper som søker etter en pris på en plastflaskemaskin kan motta to tilbud som ikke er likeverdige. Man kan inkludere det andre formsettet, uttak og lekkasjetesting; en annen kan bare vise grunnstøpemaskinen. Den lavere overskriftsprisen kan derfor beskrive en mindre komplett produksjonscelle.
| Kostnadslag | Enkeltstasjonsspørsmål | Dobbeltstasjonsspørsmål |
|---|---|---|
| Maskinplattform | Hvilken ekstruder, klemme, kontroller og standard hjelpeutstyr er inkludert? | Hvilken ekstra vogn, klemme, blåse og kontrollutstyr er inkludert? |
| Former og dørhode | Er én komplett støpeform og den riktige die-uttakspakken inkludert? | Er to matchende formstasjoner inkludert, og er antall hode og utløp identiske med verktøyplanen? |
| Fabrikktjenester | Hvilken kraft, luft, vann og gulv/lastearbeid kreves? | Kan eksisterende tjenester støtte den raskere hendelsessekvensen under samtidig etterspørsel fra fabrikken? |
| Nedstrøms celle | Hvilke uttaks-, trimming-, test-, transport- og slipetrinn er manuelle eller automatiske? | Kan hvert nedstrøms trinn akseptere deler fra vekselstasjoner uten akkumulering? |
| Bytte og validering | Hvor lang tid tar en endring av form og oppskrift under kjøpers prosedyre? | Hvordan blir to stasjoner justert, kvalifisert og restaurert etter en produktendring? |
| Driftsrisiko | Hvilken effekt går tapt hvis enkeltformstasjonen stopper? | Kan begge stasjonene isoleres trygt, og hva skjer med den delte ekstruderingssekvensen? |
En nyttig økonomisk sammenligning bruker samme prosjektgrense på begge sider. Inkluder støpemaskinen, støpeformer, dysehode, hjelpemidler, installasjon, igangkjøring, opplæring og fabrikkmodifikasjoner. Estimer deretter arbeidskraft, verktøy, planlagt vedlikehold, overgangstap, kvalitetstap og nedetid ved å bruke kjøpers egne driftsforutsetninger.
Kostnad per varedel = totalkostnad over sammenligningsperioden ÷ aksepterte deler produsert i samme periode
Telleren og nevneren må bruke samme tidsvindu og omfang. Ikke plasser en dobbeltstasjons-hovedtall over en enkeltstasjons tørrsyklusutgang, eller sammenlign en automatisert dobbellinje med en basismaskin som utelukker trimming og testing. Hvis etterspørselen ikke kan bruke den ekstra produksjonen, forblir ledig kapasitet en kostnad. Hvis etterspørselen overstiger enkeltstasjonskapasiteten, er tapt produksjon og overtid også kostnader.
Pris er fortsatt en gyldig kjøpsbegrensning, men den tilhører etter teknisk tilpasning. Be Kinggle om å identifisere hver inkluderte komponent og alle varer levert av kjøperen, slik at tilbudet kan sammenlignes linje for linje.
En bedre tilbudsforespørsel skiller garanterte forhold fra katalogreferanser
Send samme inndataark til hver leverandør. Ellers kan to sitater bruke forskjellige forutsetninger og fortsatt fremstå som sammenlignbare.
| RFQ-feltet | Nødvendig innspill | Hvorfor det endrer stasjonsvedtaket |
|---|---|---|
| Del | Tegning eller prøve, maksimale mål, hals/finish, håndtak, skillelinje og trimmingskrav | Definerer formtilpasning, bevegelse og nedstrøms arbeid |
| Materiale | Nøyaktig harpikskvalitet, farge, tilsetningsstoffer, omsliping/PCR-plan og leverandørdata | Endrer smelteatferd, brutto gjennomstrømning og kjøling |
| Masse og vegg | Ferdig vekt, brutto parison/flash-estimat, kritiske veggplasseringer og toleranse | Gjør syklusmål til smelteetterspørsel og kvalitetsbevis |
| Kreve | Gode deler per time, skift, år og høysesong; SKU/omstillingsplan | Viser om den andre stasjonen kan holdes produktivt lastet |
| Verktøy | Antall stasjoner, dyseuttak, hulrom, senteravstand, formsett og kjøleoppsett | Hindrer "dobbeltstasjon" fra å skjule en annen hode- eller hulromantagelse |
| Kvalitet | Vekt, dimensjon, vegg, lekkasje, fall, topplast eller andre avtalte tester | Definerer god utgang i stedet for bevegelseshastighet |
| Fabrikk | Effektstandard, luft/vannforhold, gulv- og takgrenser, løftebane og nedstrømsutstyr | Tester om hele dobbeltstasjonscellen kan installeres og støttes |
Registrer disse elementene under akseptprøven
- Maskin, form, dysehode, harpiks og oppskriftsidentitet.
- Stabilt molding-hendelsesintervall for hver stasjon – ikke én raskeste hendelse.
- Brutto parison masse, ferdig-del vekt og flash rute.
- Aksepterte deler etter hulrom og stasjon over avtalt testvindu.
- Kritiske vegg-, dimensjonale og funksjonelle resultater.
- Faktiske luft-, vann- og elektriske forhold under demonstrert belastning.
- Alarm, stopp og manuell intervensjon registrerer under forsøket.
Denne posten gjør "enkelt versus dobbel stasjon" til en avgjørelse basert på kjøperens produkt. Den gir også idriftsettelsesgrunnlaget for fremtidig feilsøking og forebyggende vedlikehold.
Ofte stilte spørsmål
Hva er raskere: en enkeltstasjons- eller dobbeltstasjonsblåsestøpemaskin?
En dobbeltstasjonsmaskin har høyere utgangspotensial fordi to formstasjoner veksler rundt et delt ekstruderingssystem. Faktisk god produksjon avhenger fortsatt av smeltekapasitet, parisonantall, kjøling, fjerning av deler, nedstrømsutstyr og akseptert kvalitet.
Dobler en dobbeltstasjons blåsestøpemaskin produksjonen?
Ikke automatisk. Publiserte tørrsyklustall kan vise to alternerende stasjoner, men salgbar produksjon kan begrenses av brutto smeltebehov, kjøling, trimming, testing, stopp eller avvisninger. Verifiser maskinen med det faktiske produktet og materialet.
Er en dobbeltstasjonsmaskin det samme som en dobbelthodemaskin?
Nr. Antall stasjoner beskriver form-og-klemme-posisjoner. Hodetall beskriver hvor mange forstøpninger som ekstruderes for en støpebegivenhet. En maskin kan kombinere to stasjoner med ett eller flere dyseuttak.
Kan de to stasjonene kjøre forskjellige former?
Ikke anta at de kan kjøre urelaterte produkter effektivt. Stasjonene deler ekstruderings- og prosessforhold, så produktmasse, parisontiming, kjøling og nedstrømsarbeid må være kompatible. Bekreft det nøyaktige arrangementet under prosjektering.
Bør jeg velge en enkelt eller dobbel stasjon for 5L beholdere?
Containervolum identifiserer kun plattformen. Velg antall stasjoner fra bekreftet etterspørsel etter gode deler, produktvekt, kjørelengde, form- og dyse-plan, tilgjengelige verktøy, fabrikkoppsett og nedstrømskapasitet.
Hvordan skal produksjonen av blåsestøpemaskinen beregnes?
Bruk støpehendelser per time multiplisert med deler per hendelse og akseptert brøkdel. Sjekk resultatet mot brutto smeltebehov, kjøling og hvert nedstrøms trinn. Ikke bruk tørrsyklus alene som produksjonsutgang.
Hvilken informasjon er nødvendig for en enkelt-mot-dobbel-stasjon tilbud?
Gi deltegning, materialkvalitet, ferdig og brutto emnemasse, vegg- og kvalitetskrav, mål for gode deler, SKU-plan, form- og hulromskonsept, verktøy, layout og nedstrømsutstyr.