Velg en automatisk blåsestøpemaskin etter produktet den skal levere og operasjonene som er inkludert etter støping - ikke ved ordet "automatisk" på tilbudet. For ekstruderingsblåsestøping, spesifiser harpiks, verktøy, uttak, trimming, inspeksjon og overføring som ett produksjonssystem. Vi anbefaler å godkjenne konfigurasjonen mot aksepterte beholdere ved det endelige tømmepunktet, ikke et katalogtørrsyklustall.
En støpemaskin kan kjøre en automatisk syklus mens folk fortsatt fjerner blitz, sjekker flasker eller fyller kartonger. Det kan være den rette ordningen for et lite produktspekter i endring. Det er feil ordning hvis investeringssaken antar at de jobbene har forsvunnet. Definer grensen før du sammenligner priser.
Fem avgjørelser som har betydning før en ordre
- Tilpass støpeprosessen til delen før du sammenligner automatiseringsnivåer.
- Definer hver overføring og etterbehandling, inkludert arbeid som forblir manuelt.
- Balanser støpehastigheten med trimming, inspeksjon og pakkekapasitet.
- Test feilretting og omstillinger, ikke bare uavbrutt produksjon.
- Sammenlign total linjekostnad per akseptert container under de samme betingelsene.

Hva dekker "automatisk" i formblåsing?
"Automatisk" beskriver hvordan operasjoner kontrolleres. Den identifiserer ikke hvordan plastdelen er dannet. En automatisk ekstruderingsblåsemaskin og en PET-flaskeblåsemaskin kan begge kjøre programmerte sekvenser, men de trenger forskjellige materialforberedelser, verktøy og etterbehandlingsarrangement. En kjøper som søker etter en helautomatisk blåsestøpemaskin bør avgjøre prosessspørsmålet først.
Ved ekstruderingsblåsestøping danner maskinen et smeltet rør som kalles et parison. Formen fanger det røret, og luft danner den hule delen. PET stretch blåsestøping bruker en preform som er strukket og blåst opp. Disse forskjellige startformene forklarer hvorfor en PET-preform-fyllingsveiledning ikke er en komplett innkjøpsguide for en HDPE vaskemiddelflaskelinje.
| Avgjørelse | Ekstrudert blåsestøping | PET stretch blåsestøping |
|---|---|---|
| Startform | Ekstrudert smeltet forstøver | PET preform |
| Vanlig kjøpskontekst | HDPE-flasker, håndterte beholdere og industrielle hule deler | Klare drikkeflasker laget av preforms |
| Automatiseringsspørsmål | Delfrigjøring, flashfjerning, trimming, testing og overføring | Preformhåndtering, oppvarming/strekkblåsesekvens og flaskeoverføring |
Prosessreferanse:Kinggles blåsestøpemaskinguide. Produktgeometri og harpikskvalitet bestemmer det endelige prosessvalget.
Skille maskinen, cellen og linjen
En automatisk syklus på maskinnivå dekker den avtalte støpesekvensen. En automatisert celle legger til definert håndtering eller etterbehandling rundt den maskinen. En produksjonslinje forbinder suksessive operasjoner gjennom en avtalt grense for akseptert produkt. Pakking kan være innenfor den grensen, eller det kan forbli en separat fabrikkoperasjon.
Dette er nyttige innkjøpsdistinksjoner, ikke et løfte om at hver leverandør bruker samme terminologi. Sett de faktiske operasjonene i spesifikasjonen. "Helautomatisk" uten utstyrsliste gir for mye rom for ulike tolkninger.
Vi favoriserer en spesifikk beskrivelse som "automatisk støping, orientert uttak, deflashing og lekkasjetestet utslipp" fremfor en bred etikett. Den forteller kjøperen hvor det ferdige produktet vises og hva som fortsatt trenger oppmerksomhet. Materialpåfyll, prøvetaking, skraphåndtering og kartongskift trenger også eiere, selv når den normale støpesekvensen går uten gjentatt manuell håndtering.
På samme måte er ikke automatisk kontroll det samme som en helelektrisk drift. Drivtype, stasjonsarrangement, antall ansatte og automatiseringsomfang er separate valg. Gjennomgå hver mot jobben i stedet for å behandle dem som én premium-spesifikasjon.
Start med delen og produksjonsplanen
En flaskes nominelle volum er ikke nok til å spesifisere produksjonslinjen. En smal rund flaske og en beholder med bred håndtak kan bære samme væskevolum, men trenger forskjellige former, uttaksverktøy og støtter. Linjen må håndtere den faktiske ytre formen, ikke et abstrakt "2 L-produkt."
Begynn med deltegningen og den ferdige tilstanden som forventes ved utslipp. Registrer nakkefinish, håndtaksåpning, kroppsdimensjoner, målvekt og kritiske kvalitetskrav. Bekreft nøyaktig harpikskvalitet, fargepakke og avtalt resirkulert eller malt tilstand. Disse detaljene gjør en foreslått prøveversjon relevant for den tiltenkte jobben.
Oversett salgsplanen til et produksjonskrav
Definer aksepterte beholdere per skift sammen med antall skift, batchstørrelser og endringsfrekvens. En høy timepris er mindre nyttig hvis de fleste bestillinger trenger korte opplag og omfattende verktøyendringer. En langsommere, men lettere å bytte celle kan passe bedre til den produksjonsblandingen. Ingen av konklusjonene kan trekkes fra maksimal katalogutgang alene.
List opp produktfamilien, ikke bare den første lanseringsflasken. Identifiser den bredeste delen, den tyngste delen og den vanskeligste delen å gripe eller trimme. Dette kan være forskjellige SKU-er. Bestem deretter hvilke produkter som må kjøres på den første konstruksjonen og hvilke som krever fremtidig verktøy eller separat utstyr.
- Frys testartikkelen:tegningsrevisjon, harpiks, ferdig vekt og nødvendige tester.
- Still inn leveringsbetingelsen:trimmet, inspisert, orientert, telt eller pakket.
- Definer tidsplanen:gode containere per skift, driftstimer og planlagte SKU-endringer.
- Sjekk verktøyfamilien:former, hodehøyde, gripearmaturer, trimming av reir og prøveforseglinger.
- Godkjenn cellekonvolutten:verktøy, vakthold, tjenestetilgang og produktflyt.
Antall stasjoner, dyseuttak og hulrom trenger separat gjennomgang. To stasjoner betyr ikke to uttak. En blåsestøpemaskin med flere hoder gjør ikke hver flaskeform kompatibel med utløpsavstanden. Et flerlagshode beskriver veggkonstruksjon, ikke antall ferdige beholdere per hendelse.
Kingglesmulti-hode kontra multi-cavity guideforklarer disse konfigurasjonsforskjellene. Bruk den anmeldelsen før du fikser automatiseringsoppsettet. Når hulromsarrangementet er avgjort, må uttaks- og etterbehandlingsutstyret bevare hver posisjon gjennom overføring og kvalitetskontroll.
Den mest nyttige henvendelsen inkluderer derfor en tegning, materialspesifikasjon, produksjonsplan og kvalitetsdefinisjon. For en HDPE-flaskeproduksjonslinje kan ikke en forespørsel om en "automatisk plastflaskefremstillingsmaskin" uten disse inngangene etablere riktig linjeomfang.
Sjekk maskinsystemene som setter produktkvaliteten
Nedstrøms automatisering kan ikke reparere en ustabil form, en uegnet avklemming eller en del som etterlater formen for myk til å håndtere. Støpeprosessen må produsere en repeterbar artikkel før overføringssystemet kan levere repeterbare resultater. Ellers blir roboten en presis måte å flytte inkonsekvente deler på.
De viktige delene av en blåsestøpemaskin inkluderer ekstruderen, dysehodet, klemenheten, blåsesystemet, kjølekretser og kontroller. Gjennomgå deres bidrag til den godkjente delen i stedet for å velge etter komponentnavn alene. Et anerkjent PLS-merke etablerer for eksempel ikke de medfølgende reseptfunksjonene eller nedstrømskommunikasjonen.
| System | Hva du skal vurdere | Bevis å be om |
|---|---|---|
| Ekstrudering og dysehode | Harpiksegnethet, brutto parisonbehov og utløpsbalanse | Produksjonsprøver og identifiserte materialforhold |
| Parison kontroll | Veggfordeling på delens kritiske steder | Posisjonsspesifikke mål og lagret oppskrift |
| Form og klemme | Verktøytilpasning, avklemming og frigjøringsklaring | Godkjente tegninger og støpegodskontroll |
| Kjøling og håndtering | Delstivhet ved de planlagte frigjørings- og gripepunktene | Overfør prøveversjon med selve delen |
| Kontroller | Sekvens, alarmer, reseptomfang og nedstrømssignaler | Funksjonsdemonstrasjon og grensesnittliste |
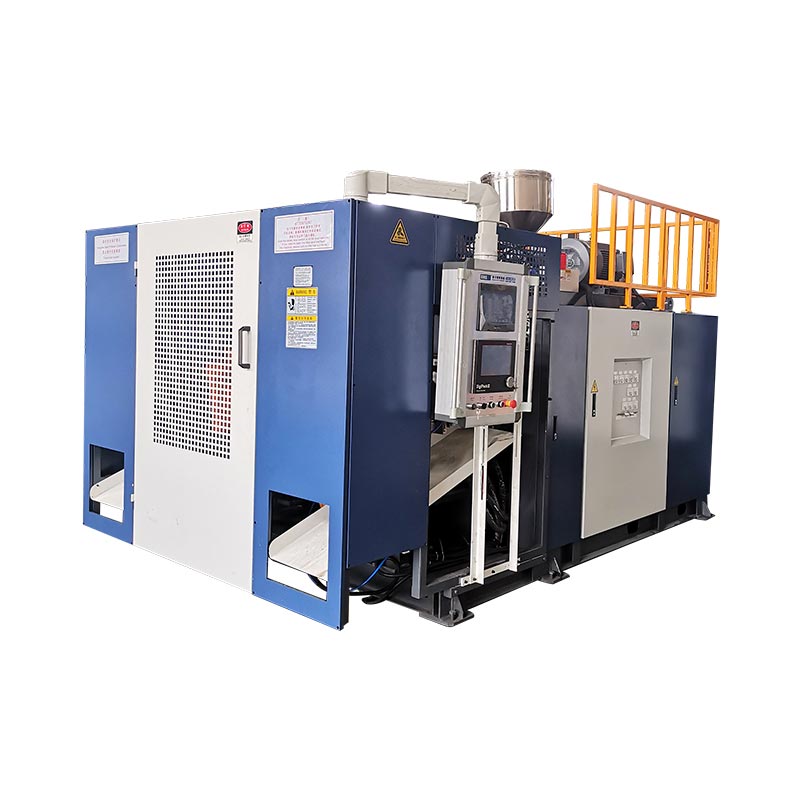
En konkret referanse: Kinggles 2 L enkeltstasjonsmaskin
DeKGB2L produktsideviser en maksimal beholderkapasitet på 2 L, en 50 mm skrue, 30 kg/t HDPE-smeltekapasitet og en maksimal formstørrelse på 360 × 380 mm. Den beskriver også to-, tre- og fireutløpskonfigurasjoner for mindre flasker i området 100 ml–1 L. Disse verdiene hjelper til med å skjerme en foreslått jobb; de erstatter ikke en verktøygjennomgang.
Den samme siden merker 600 PC/HR som "Output (tørrsyklus)." Det er ikke det aksepterte resultatet av en identifisert sjampoflaske, form og målstrek. Et produksjonskrav trenger faktisk materiale, kjøletid, aktive posisjoner og inspeksjonstilstand. Behandle tørrsyklusoppføringen som den publiserte bevegelsesreferansen den er.
For et forslag med flere uttak, sjekk den kombinerte brutto formmassen samt hulrompasningen. Den ferdige flaskevekten ekskluderer blitsen som ekstruderen også leverer. Flere utsalgssteder kan øke kravet til ekstrudering, kjøling og etterbehandling sammen. Antall ansatte alene kan ikke etablere en brukbar produksjonsrate.
Vi vil godkjenne støpesystemet først etter at de kritiske delmålingene og overføringsatferden er stabile under de avtalte betingelsene. Å legge til en transportør før du løser disse problemene flytter problemet lenger ned i linjen. For veggfordeling, brukparison programmeringsguideved siden av produkttegningen.
Spesifiser linjen fra fôring til aksepterte beholdere
Den sterkeste spesifikasjonen for blåsestøpingsautomatisering følger produktet gjennom hver operasjon. Det står hva hver modul mottar, hva den leverer og hvem som eier koblingen til neste modul. Dette er mer nyttig enn en lang liste med roboter, transportører og sensorer uten en avtalt prosessgrense.
Kinggle er publisertautomatiseringsmuligheterinkludere nedstrøms trimming, inspeksjon og pakking. For et flaskeprosjekt, oversett denne muligheten til et definert omfang. Automatisk deflashing, halstrimming, lekkasjetesting og pakking er forskjellige funksjoner; ingen bør stille antas fra nærvær av en annen.
| Operasjon | Spørsmål å avgjøre | Akseptsjekk |
|---|---|---|
| Fôring | Hvem leverer formidling, blanding og kontroll på materialnivå? | Det godkjente materialet når beholderen uten et uplanlagt tilførselsavbrudd. |
| Take-away | Hvor er delen grepet, og hvilken orientering forlater enheten? | Ingen tapt overføring eller uakseptabel merking på testartikkelen. |
| Avblinking og trimming | Hvilke blits- og finishfunksjoner fjernes? | Nødvendige kanter, hals og håndtaksåpninger oppfyller deldefinisjonen. |
| Inspeksjon og avslag | Hvilke tester er inline, og hvordan skilles ikke-beståtte deler? | Avtalte utfordringsprøver identifiseres og rutes riktig. |
| Formidling og pakking | Hvilken flasketilstand og arrangement må nå neste stasjon? | Overføring, akkumulering og slutttellingsarbeid til avtalt takst. |
Gi hver grense én navngitt integrasjonseier. Hvis maskinleverandøren sørger for uttak og en annen leverandør leverer lekkasjetesteren, må noen fortsatt godkjenne flaskeorientering, overføringshøyde, avstand og kontrollhåndtrykk. Å kjøpe kompatible moduler er ikke det samme som å kjøpe en integrert celle.
Enig hvordan "klar", "del til stede", "syklus fullført" og feiltilstander er representert der disse signalene er nødvendige. Identifiser hvilken kontroller som starter et stopp og hvilken enhet som rapporterer initieringsfeilen. Den eksakte arkitekturen er prosjektspesifikk, men ansvaret kan ikke forbli vagt.
Sjekk skrapstrømmen separat fra den aksepterte produktruten. Fjernet blits trenger henting og avtalt disposisjon. Gjenbruk avhenger av material- og produktkrav; en automatisk kverntilkobling tillater ingen ettermalingsprosent. Hold materialoppskriften kontrollert.
For flaskelekkasjetesting, definer testmetode, fikstur, forseglingstilstand og avtalte utfordringsprøver. En teststasjon må gjøre mer enn å vise et grønt resultat. Den må skille feil på en pålitelig måte og registrere antall uten å la avviste deler returnere ubemerket til transportbåndet for gode produkter.
Omfangstegningen skal også vise vedlikehold og muggskiftetilgang. Bruk Kinggle'sverktøy og fabrikkoppsett guideå koordinere kraft, luft, vann og rom med alle inkluderte hjelpemidler.
Overleveringen kan begrense produksjonen før støpemaskinen gjør det
En produksjonslinje for blåsestøping leverer bare det dens tilkoblede operasjoner kan opprettholde. Den raskeste modulen kan ikke kompensere i det uendelige for en tregere trimmer, tester eller pakkestasjon. Buffere gir linjen tid til å komme seg etter et kort avbrudd; de fjerner ikke en vedvarende kapasitetsmismatch.
Sett først hver utstyrspris på samme grunnlag. Betyr antallet støpehendelser, bruttodeler, testede deler eller aksepterte beholdere? Dekker det kun kontinuerlig kjøring, eller inkluderer det påfyll og ordinære stopp? Sammenlign priser bare etter at disse definisjonene samsvarer.
Et bearbeidet eksempel med et eksplisitt antatt produksjonsgrunnlag
Vurder en foreslått linje som slipper ut 480 beholdere i timen etter støping og trimming. Anta at dens en-posisjons lekkasjetester krever 8 sekunder for fullstendig lasting, test, beslutning og lossingssekvens. Dens ideelle kapasitet er 3600 ÷ 8 = 450 containere i timen. Dette er planleggingsforutsetninger, ikke et målt Kinggle-maskinresultat.
Inngangshastighet: 480/t · Ideell testerkapasitet: 450/t · Akkumulering: 30/t
Selv uten testerstopp overskrider innkommende deler kapasiteten med 30 beholdere i timen. En buffer med 15 brukbare posisjoner vil fylle ut 15 ÷ 30 = 0,5 time, eller 30 minutter. Å starte linjen med en tom transportør kan få en kort demonstrasjon til å se tilfredsstillende ut. Ubalansen eksisterer fortsatt.
Vurder nå et fullstendig testerstopp. Ved den antatte innkommende hastigheten på 480/t, ankommer deler på 8 per minutt. De samme 15 ledige posisjonene gir bare 15 ÷ 8 = 1,875 minutter, omtrent 113 sekunder, før bufferen er full. Akkumuleringshastigheten under en nedbremsing og under et fullstendig stopp er forskjellige.
Disse beregningene er bare nyttige hvis posisjonene er virkelig brukbare. En flaske som tipper, berører en vakt eller ikke kan bevare den nødvendige orienteringen, skaper ikke en gyldig bufferposisjon. Kontrollene trenger også en avtalt respons før den sikre akkumuleringsgrensen nås.
Sjekk geometri samt hastighet
Uttaksverktøy og transportører må håndtere delen i dens faktiske utløsningstilstand. Identifiser et repeterbart grepssted. Sjekk om nakken, kroppen eller blitsen gir den plasseringen, og om trimming fjerner den før neste overføring. En funksjon som er tilgjengelig ved den første hentingen, eksisterer kanskje ikke ved den andre.
Vi ville løse den datokjeden før vi øker maskinhastigheten. En linje som overføres med en fornuftig hastighet og gjenoppretter forutsigbart er en bedre produksjonsressurs enn en som trenger gjentatt manuell reposisjonering. Den foretrukne løsningen kan være revidert verktøy, en annen overføringssekvens eller ytterligere nedstrømskapasitet – ikke en raskere støpesyklus.
Tell til slutt aksepterte beholdere etter avtalt inspeksjonspunkt. Hold oppstrøms bruttotall for diagnose, men ikke bruk dem som frakt-utgangstall. Kingglesfabrikk aksept guideforklarer hvorfor produktidentitet, tellegrenser og observasjonstid hører hjemme i samme post.
Bevis at linjen kan gjenopprette og endre produkter
En jevn automatisk kjøring beviser bare én driftstilstand. Produksjonen inkluderer også etterfylling, mislykkede overføringer, avviste deler, blokkerte transportører og produktendringer. Disse hendelsene fortjener en plass i akseptplanen fordi responsen avgjør om cellen går tilbake til kontrollert produksjon.
Fra fabrikksiden ville vi sette feilretting foran en polert demonstrasjon. Hvis en flaske savner pickupen, er ikke neste spørsmål hvor raskt noen kan sette den tilbake. Spørsmålene er hva som oppdaget glippen, hvilken bevegelse som stoppet og hvordan cellen bekrefter en kjent tilstand før den starter på nytt. Gjentatt håndkorrigering er et symptom å undersøke, ikke normal automatisk drift.
Når en tynnvegget flaske tipper etter utgivelsen, ville vi sjekke grepet og støttetilstanden før vi endret flere prosessinnstillinger. Gjennomgå delens stivhet ved overføring, fiksturkontaktpunktene og bevegelsessekvensen. Prøv deretter en kontrollert korreksjon og inspiser delen på nytt. Mer gripetrykk kan skape en annen defekt i stedet for å fikse den første.
Den samme disiplinen gjelder når det oppstår lekkasjeavslag. Bevar de berørte prøvene og identifiser posisjon og tidspunkt. Kontroller testforseglingen og fiksturens tilstand langs den støpte halsen og avklemmingen. En lekkasjetestforbindelse og en lekk beholder krever forskjellige korrigeringer. Å endre støpeoppskriften uten å skille disse årsakene kan kaste bort tid og skjule feilen.
Definer gjenoppretting før feilen oppstår
- Registrer initieringsfeil, berørt modul og produktposisjon.
- Bring cellen til tilstanden definert av den godkjente kontroll- og sikkerhetsdesignen.
- Få autorisert personell til å løse feilen i henhold til den foreskrevne isolasjons- og tilgangsprosedyren.
- Avstem deler i overførings-, inspeksjons- og avvisningsposisjoner før omstart.
- Fortsett gjennom den avtalte gjenopprettingssekvensen, og bekreft deretter de nødvendige produktsjekkene.
Dette er planleggingstrinn, ikke tillatelse til å gå inn i bevoktet utstyr eller omgå en sperre. Den integrerte cellen trenger en risikovurdering som dekker modulinteraksjoner og forutsigbare intervensjoner.ISO 12100:2010fastsetter generelle prinsipper for maskinrisikovurdering og risikoreduksjon; prosjektet må også identifisere gjeldende maskinspesifikke og destinasjonskrav.
En lagret oppskrift er ikke nødvendigvis en fullstendig omstilling
En oppskrift kan huske temperaturer og formbevegelser mens plukkeren, trimredet og testeren forblir manuelt justert. Spør hvilke posisjoner som er lagret, hvilke som er motoriserte og hvilke som krever fysisk verktøyskifte. Techne sinprosessautomatiseringsdokumentasjongir et bransjeeksempel på formatkoblede innstillinger for plukker-, deflashing- og lekkasjetesterposisjoner. Det illustrerer omfanget for å spesifisere; den etablerer ikke disse funksjonene på hver maskin.
Definer overgangstid fra den endelige aksepterte delen av ett format til den første aksepterte delen av neste, i henhold til den avtalte metoden. Registrer verktøyarbeid, justeringer, materialovergang og kvalitetsutgivelse separat. Dette avslører hva en raskere oppskriftsgjenkalling faktisk sparer og hva som forblir en mekanisk eller prosessoppgave.
Sammenlign kostnad per akseptert beholder, ikke automatiseringsetiketter
En halvautomatisk versus helautomatisk blåsestøpemaskinsammenlikning bør begynne med samme produkt- og produksjonsplan. Ellers kan det rimeligere tilbudet ganske enkelt utelukke håndtering, testing eller pakking som det andre tilbudet inkluderer. Sammenlign like leveringsgrenser før du sammenligner utstyrssummen.
Automatisering er mest forsvarlig når den fjerner en definert repeterende begrensning. Det kan være manuell flashfjerning, inkonsekvent overføring, en vanskelig inspeksjonsoverlevering eller en pakkeoperasjon som ikke kan holde tritt. Å kjøpe mer automatisering uten å identifisere begrensningen kan legge til vedlikehold og omstillingsarbeid uten å forbedre akseptert ytelse.
Hold kostnadsgrensen like bred som utgangsgrensen
Kostnad per akseptert container = total kostnad innenfor avtalt produksjonsgrense ÷ aksepterte containere levert innenfor denne grensen
Telleren skal inkludere kostnadene som er relevante for sammenligningen: materiale, arbeid, verktøy, verktøy, vedlikehold og valgt kapital eller overheadbehandling. Bruk samme regnskapsmetode for begge alternativene. En nedstrøms robot er ikke gratis fordi kostnaden ligger utenfor tilbudet for støpemaskin.
List opp de tilbakevendende menneskelige oppgavene. Noen kan fortsatt fylle på materiale, flytte skrap, prøve deler, bytte ut kartonger, vedlikeholde verktøy og reagere på alarmer. Estimer arbeidsmengde over et normalt skift, ikke bare mens den automatiske sekvensen kjører. Bestem om en operatør trygt kan betjene mer enn én celle uten forsinkede kontroller eller gjenoppretting.
Bruk elektrisk energi i kWh for observasjonsperioden og aksepterte beholdere fra samme periode. Effekt i kW er en annen størrelse. Inkluder de avtalte hjelpestoffene når du sammenligner en komplett linje, spesielt hvis en kompressor, kjøler eller kvern skifter mellom forslagene. Deveiledning for brukskravforklarer hvorfor tilkoblet strøm og driftsbehov også bør holdes adskilt.
For hyppige formatendringer, undersøk inventar og reserveverktøy som kreves for hver SKU. En lavere initial cellepris kan oppveies av vanskelige omstillinger eller ekstra formatdeler. Omvendt kan et sofistikert overføringssystem være unødvendig for et lavvolumsprodukt med en praktisk manuell etterbehandlingsrute.
Vi anbefaler å rangere forslag etter produksjonsbegrensningen de fjerner, det aksepterte resultatet de kan verifisere og det gjentakende arbeidet de etterlater seg. En mer automatisert celle får sin plass når disse fordelene passer til fabrikkens virkelige tidsplan. «Ubemannet» er ikke et tilstrekkelig økonomisk argument.
Be om følsomhetssaker i stedet for et universelt tilbakebetalingskrav. Sammenlign forventet etterspørsel, lavere utnyttelse og hyppigere endringer ved å bruke kjøpers egne kostnader. Det gjør investeringsbeslutningen nyttig selv når salgsvolum eller produktmiks endres.
Godkjenn konfigurasjonen før du legger inn bestillingen
Gjør det valgte konseptet til en avtalt utstyrsliste, cellelayout og akseptprotokoll før innkjøpsordren. Den dyreste tvetydigheten er ofte ikke en manglende sensor. Det er en grense som hver part trodde tilhørte noen andre.
For et kompakt flaskeprosjekt er2 L enkeltstasjonsplattformgir et konkret utgangspunkt. Den publiserte formkonvolutten og alternativene med mindre flasker med flere uttak tillater en innledende gjennomgang av passformen. Selve tegningen, harpiksen, hodearrangementet og nedstrøms omfang bestemmer den foreslåtte konstruksjonen. Ikke velg den konfigurasjonen fra volum alene.
Få prøveperioden til å svare på kjøpsspørsmål
Forsøket bør bruke den avtalte produktdefinisjonen og inkludere operasjonene som støtter den siterte produksjonen. Hvis lekkasjetesting eller trimming er en del av leveringsgrensen, demonstrer det med cellen i stedet for å presentere en ikke-relatert frittstående syklus. Bevar prøveidentiteten der flere posisjoner kan skjule et svakt utløp eller hulrom.
Akseptprotokollen skal koble hvert krav til en metode, grense og observert resultat. Et ord som "bestått" uten den underliggende betingelsen kan ikke veilede igangkjøringen på kjøperens fabrikk. DeKinggle FAT guidegir et mer fullstendig rammeverk for dette beviset.
- Bygg identitet:maskin, verktøy, kontrollversjon og inkluderte moduler.
- Testbetingelser:produkt, harpiks, aktive posisjoner og bruksforhold.
- Kvalitet:kritiske målinger, funksjonstester og avvisningsgrunner.
- Linjeytelse:akseptert telling, observasjonsperiode, stopp og intervensjoner.
- Bedring:avtalte feilscenarier og demonstrert omstartssekvens.
- Overlevering:tegninger, manualer, verktøyinformasjon, sikkerhetskopier og åpne elementer.
Separat fabrikkgodkjenning fra anleggsgodkjenning der anleggstjenester eller tredjepartsutstyr ikke kan reproduseres før forsendelse. Identifiser de gjenværende sjekkene på forhånd og tildel ansvar. En fabrikkutprøving bør ikke stille krav om å bekrefte forholdene den ikke inkluderte.
Opplæring skal dekke ordinær drift og jobbene automatisering etterlater. Operatører må gjenkjenne en mislykket overføring, tolke den initierende alarmen og følge den godkjente gjenopprettingsmetoden. Vedlikehold krever tegninger, informasjon om slitasjedeler og tilgang som kreves for å støtte cellen.
Diskuter en konfigurasjon for automatisk ekstrudering av blåsestøping med Kinggle.Send beholdertegning, harpikskvalitet, ferdigvekt, nødvendige tester, produksjonsplan og planlagte nedstrømsoperasjoner gjennomsiden for prosjektforespørsel.
Kontakt:sales@kinggle.com · +86-574-87103665. En definert produkt- og linjegrense gjør konfigurasjonsgjennomgangen mer nyttig enn en forespørsel om maskinpris alene.
Ofte stilte spørsmål
Er en automatisk blåsestøpemaskin det samme som en komplett produksjonslinje?
Nei. En automatisk maskin kan kontrollere støpebevegelser mens fjerning, trimming, inspeksjon eller pakking av produktet forblir atskilt. En komplett produksjonslinje definerer overføring, kontroller og kvalitetsgrense mellom disse operasjonene. Be om en utstyrsliste og layout som identifiserer alle inkluderte moduler, manuelle oppgaver og ekskluderte tjenester. Kjøpsspesifikasjonen, ikke ordet automatisk, avgjør hva som kommer.
Trenger en helautomatisk blåsestøpemaskin fortsatt operatører?
Ja. Materialpåfylling, kvalitetsprøvetaking, verktøyendringer, vedlikehold og feilretting trenger fortsatt tildelt ansvar. Automatisering kan fjerne repeterende håndtering uten å fjerne hver produksjonsoppgave. Planlegg bemanning rundt hele skiftet og selve serviceoppsettet, inkludert pakking og skrothåndtering. Ikke utled et arbeidsanslag fra en kort demonstrasjon der støttepersonell forblir utenfor kamerarammen.
Er automatisk deflashing, flaskelekkasjetesting og pakking inkludert som standard?
Ikke anta at de er det. Tilbudet skal identifisere hver operasjon, levert utstyr, produktspesifikk verktøy, testmetode og avvisningsrute. En uttaksenhet er ikke en lekkasjetester, og en automatisk transportør er ikke et automatisk pakkesystem. For hver siterte modul, spør hvilken uferdig tilstand den mottar og hvilken akseptert tilstand den leverer.
Kan en eksisterende ekstruderingsblåsemaskin automatiseres?
Muligens, men gjennomførbarhet avhenger av eksisterende kontrollsystem, vakthold, tilgjengelig plass, formåpning, produktfrigjøring og overføringsarrangement. Delen må også passe til det foreslåtte gripe-, trimming- og inspeksjonsfestet. Se gjennom hele cellen før du kjøper en robot eller transportbånd separat. En ettermontering bør inkludere et definert integreringsansvar, oppdatert risikovurdering og avtalt produksjonsprøve.
Hvordan skal kjøpere verifisere utgangen til en automatisk linje?
Tell aksepterte beholdere ved avtalt endelig utslippspunkt over en definert observasjonsperiode. Identifiser harpiks, produkt, form, aktive posisjoner, verktøy og inkludert nedstrømsoperasjoner. Hold avslag, stopp og manuelle inngrep i journalen. Rapporter brutto støpeeffekt separat fra akseptert linjeutgang. En katalog tørrsyklusverdi er ikke en erstatning for denne produksjonsforsøket.