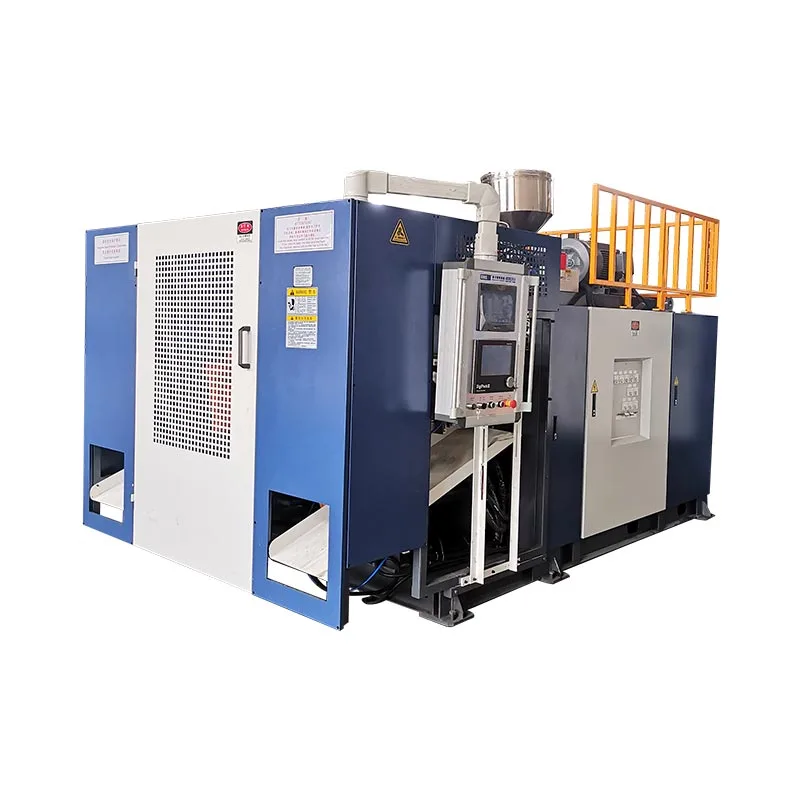
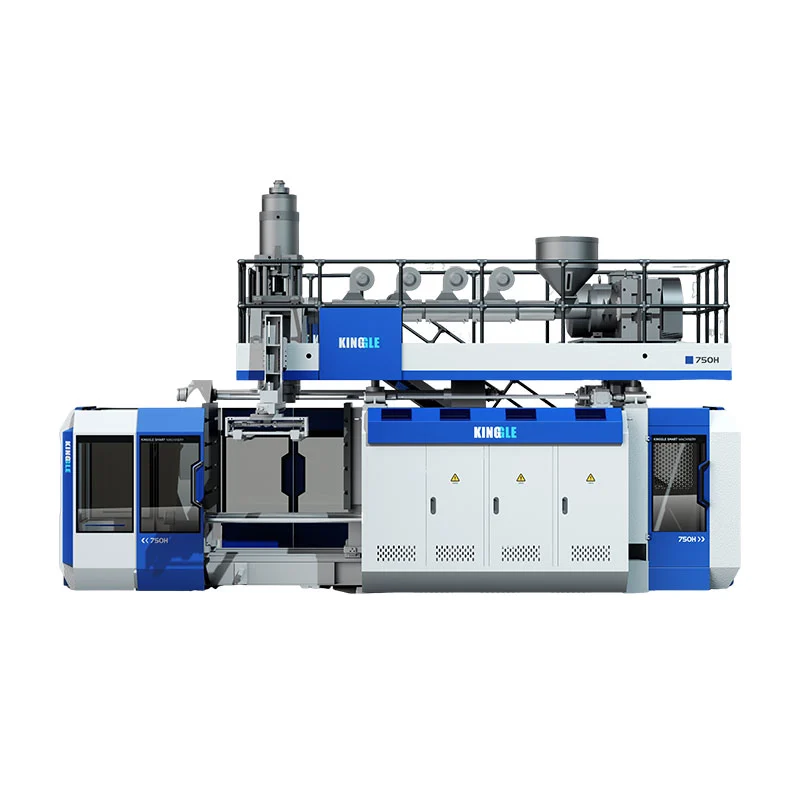
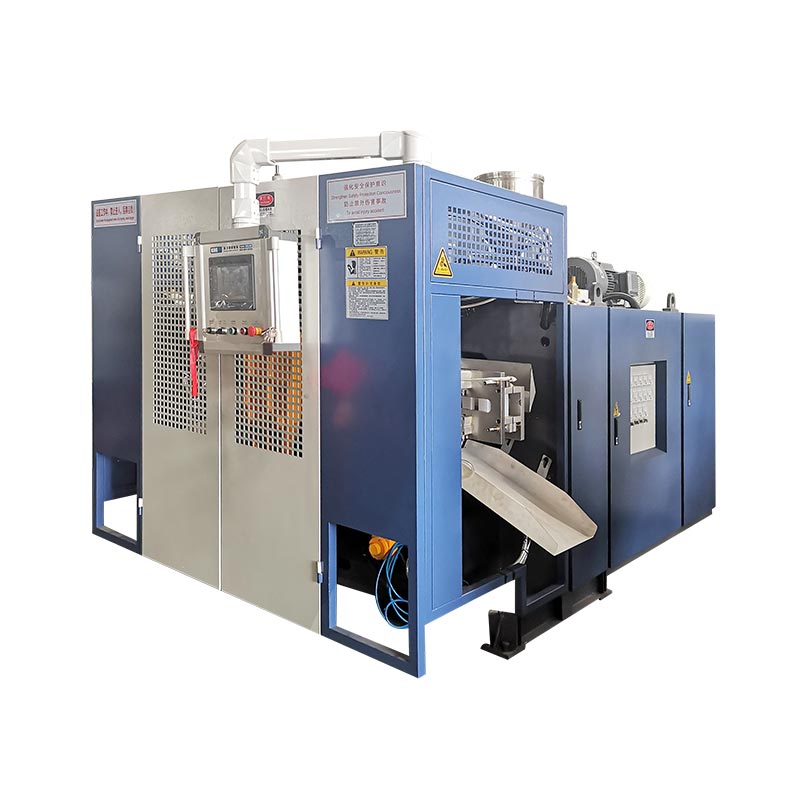
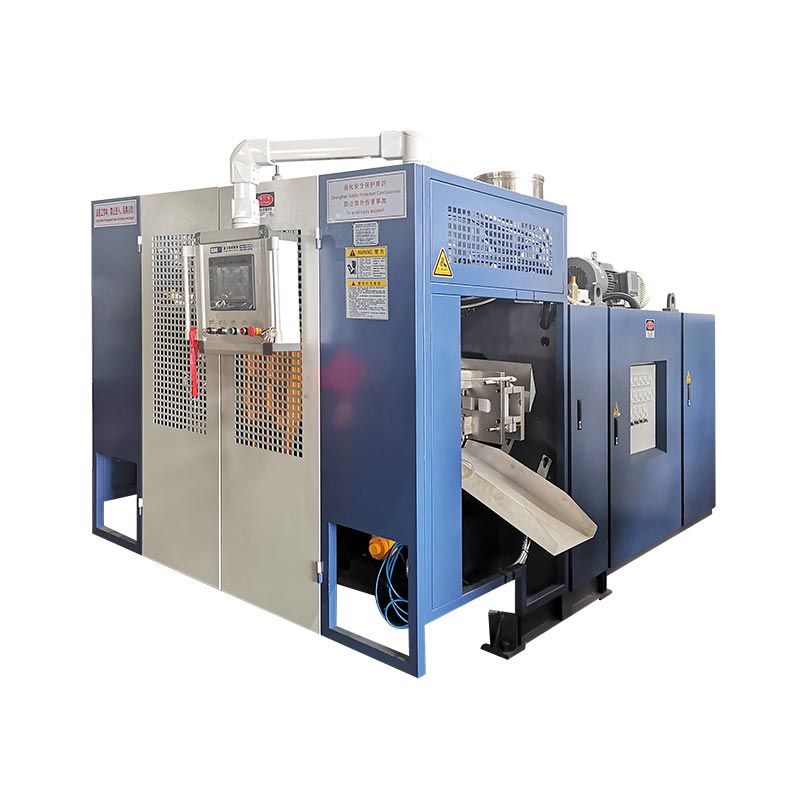
KGB100B er en kandidat for store hule produkter bare når delen, formen, grovformingen og fabrikken alle passer de publiserte grensene. Kinggle viser en maksimal beholderkapasitet på 120 L, en maksimal formstørrelse på 920 x 1200 mm, en 12(20) L akkumulatorreferanse og en 9(15) kg PE-akkumulatorvektreferanse. Disse tallene starter ingeniørgjennomgangen, men en produkttegning og prøveplan må avgjøre det endelige valget.
En kjøper som søker etter en 120L blåsestøpemaskin har vanligvis en reell del i tankene. Det kan være en kjemikalietrommel, trafikkbarriere, flottør, tank, leketøy eller stor teknisk komponent. Volumetiketten er nyttig, men den beskriver ikke de hardeste områdene, muggbevegelser, veggfordeling eller kjølebehov.
Denne veiledningen leser KGB100B som et produksjonssystem. Den forklarer hva hvert publiserte nummer kan fortelle deg og hva det ikke kan. Den viser også hva som skal sendes med en RFQ, slik at diskusjonen kan gå fra et generelt maskinnavn til en testbar løsning.

Seks spørsmål for en rask produkttilpasningssjekk
- Passer hele formen til platen, formkonvolutten og tykkelsesområdet?
- Kan den avkjølte delen forlate formen gjennom den tilgjengelige åpningen?
- Er brutto formmasse innenfor den valgte akkumulatorkonfigurasjonen?
- Kan ekstruderen gjenvinne nok materiale for målsyklusen?
- Kan klemkraft inneholde det avtalte prosjekterte området og blåsetrykket?
- Kan anlegget levere stabil strøm, kjølevann og trykkluft?
Spesifikasjonsgrense:tallene i denne veiledningen kommer fra strømmenKinggle KGB100B produktside. De ble kontrollert 15. september 2026. Behandle dem som publiserte screeningsreferanser. Godkjent tilbud, layout, maskintegning og teknisk avtale skal definere den bestilte maskinen.
En 120L-etikett er et utgangspunkt, ikke produktgodkjenning
Kinggle publiserer 120 L som KGB100B maksimal beholderkapasitet. Det gir kjøpere en rask rekkeviddemarkør. Det står ikke at hver del under 120 L vil kjøre på maskinen. En kompakt trommel og en lang trafikkbarriere kan ha svært forskjellige formbredder, projiserte arealer, seksjonslengder og fjerningsveier.
Nominelt volum kan også skjule materialbehov. En stor tynnvegget flottør kan inneholde mer luft, men mindre harpiks enn en mindre teknisk del med tykke ribber, håndtak og klemsoner. Maskinen må danne hele den varme formen, inkludert materiale som senere blir flash eller trim. Vekten på ferdig produkt alene undervurderer derfor skuddet som hodet må levere.
Geometri endrer beslutningen igjen. Deep draw områder kan strekke preglingen tungt. Brede paneler kan trenge mer klemkraft. Lange deler kan begrenses av form-til-form-avstand eller uttaksplass før beholdervolum blir aktuelt. Nakkeinnsatser, innvendige gjenger og bunnblåsing kan legge til mer bevegelse til syklusen.
Bruk 120L-beskrivelsen for å lage en shortlist. Sammenlign deretter den virkelige delen og formen med maskinen. Dette er grunnen til Kinggles egensalgsprosessber om produktbilder, tegninger, vekt, størrelse, materiale, tykkelse og utgangskrav før en modellanbefaling.
Denne sekvensen holder kapasitetsetiketten i sin rette rolle: rask screening først, ingeniørbekreftelse deretter.
Gjør om KGB100B-spesifikasjonen til kjøperspørsmål
En spesifikasjonstabell er mest nyttig når hvert tall fører til en sjekk. KGB100B-siden dekker maskinstørrelse, fastspenning, ekstrudering, akkumulatorhodet og referanser til verktøy. Noen verdier er klare grenser. Andre beskriver en publisert konfigurasjon eller en maskintilstand uten belastning.
Siden viser akkumulatoren som 12(20) L og PE-akkumulatorvekten som 9(15) kg. Parentesen ser ut til å indikere listede alternativer, men siden definerer ikke valgregelen. Sitatet bør derfor nevne ett hodearrangement og dets materielle omfang. Ikke kombiner den større figuren med en standard maskinforutsetning med mindre Kinggle bekrefter det for prosjektet.
| Publisert felt | KGB100B referanse | Spørsmål det burde utløse |
|---|---|---|
| Maksimal containerkapasitet | 120 L | Passer den faktiske produktgeometrien og bruttoformingen, ikke bare dets nominelle volum? |
| Produksjon | 320 stk/t, tørrsyklus | Hvilken effekt kan maskinen holde med reglene for produksjonsform, harpiks, kjøling og kvalitet? |
| Maskinstørrelse | 5,9 x 3,8 x 4,6 m | Er det nok installert plass for adkomst, plattformer, slanger, håndtering og vedlikehold? |
| Maskinvekt | 18 t | Hvilken fundament- og riggplan følger den endelige overordnede arrangementstegningen? |
| Klemkraft | 440 kN | Er det tilstrekkelig for produktets prosjekterte areal ved avtalt prosesstrykk? |
| Plate- og formreferanser | 1200 x 1200 mm plate; 920 x 1200 mm maks form | Passer formkroppen, monteringsmønsteret, tjenester og koblinger sammen? |
| Åpning og bevegelse | 500 til 1400 mm åpning; 600 mm bevegelig slaglengde | Kan delen løsne og gå ut uten kollisjon eller skade på varme overflater? |
| Formtykkelse | 510 til 600 mm | Inkluderer den installerte tykkelsen støtteplater, adaptere og nødvendig verktøy? |
| Ekstruder | 100 mm skrue; 24 L/D; 55 kW motor | Passer valgt skrue og prosessvindu til oppgitt harpiks? |
| Publisert HDPE smeltekapasitet | 160 til 200 kg/t | Er brutto materialbehov under en dokumentert stabil produksjon for den faktiske formuleringen? |
| Akkumulatorhode | 12(20) L; 9(15) kg PE-referanse | Hvilket alternativ er oppgitt, og dekker det brutto formmasse med en brukbar prosessmargin? |
| Die-pin diameter | Maks 450 mm | Hvilken dyse og verktøypakke er nødvendig for formingsdiameteren og produktoppsettet? |
| Kjølevannsreferanse | 0,3 MPa; 120 l/min | Ved hvilken innløpstemperatur, vannkvalitet og kretsomfang gjelder dette? |
| Publisert gjennomsnittlig energilinje | 52 til 60 kW | Hvilke produktrelaterte kWh/kg og kWh per akseptert del måles under et stabilt forsøk? |
Produktsiden publiserer også 0,8 MPa blåsetrykk og en luftstrøm på 1,8, men den synlige enheten er gjengitt som M2/MIN. Denne enheten trenger korrigering eller bekreftelse før den går inn i en anleggsspesifikasjon. En ansvarlig tilbudsforespørsel bør flagge usikkerheten i stedet for stille å endre enheten.
Les relaterte rader sammen. Formstørrelse hører med åpning og tykkelse. Akkumulatormasse hører med valgt harpiks og brutto hagl. Smeltekapasitet hører sammen med gjenvinningstid og stabil smeltekvalitet. Maskindimensjoner hører sammen med vedlikeholdsadkomst og hjelpeutstyr. Denne tilkoblede avlesningen forhindrer at ett gunstig tall skjuler en annen prosjektbegrensning.
Sjekk formkonvolutten og banen for fjerning av deler
Den publiserte maksimale formstørrelsen er 920 x 1200 mm. Platen er 1200 x 1200 mm, og formtykkelsesområdet er 510 til 600 mm. Disse verdiene beskriver relaterte dimensjoner, men de er ikke utskiftbare. En form kan passe til de angitte flatemålene og fortsatt komme i konflikt med strekkstenger, rør, monteringshull eller bevegelig utstyr.
Begynn med en monteringstegning, ikke en produktskisse. Vis både formhalvdeler, bakplater, vannmanifolder, blåsestifter, nakke- eller bunnverktøy, hydrauliske enheter, sensorer og elektriske bokser. Identifiser senterlinjen og monteringsmønsteret. Merk hver gjenstand som beveger seg utenfor formkroppen under åpning.
Deretter simulerer du fjerning. KGB100B-siden publiserer en 500 til 1400 mm plateåpningsreferanse og en 600 mm platebevegelse. Den ferdige delen trenger fri plass for å frigjøre, rotere om nødvendig og forlate maskinen. Blits, haler, håndtak og varme fleksible vegger kan forstørre den virkelige fjerningskonvolutten.
Delstivhet har også betydning. En stor hul del kan deformeres hvis en robot griper den før veggen er klar. Et enkelt fall kan skade en hals eller etterlate et merke på et varmt panel. Kjøletid inne i formen og støtte etter utkast hører hjemme i layoutgjennomgangen.
Fabrikkvisning:hold formtegningen ved siden av maskinens generelle arrangement. Legg til kranens krokbane, rute for støpevogn, klaring på servicesiden og operatørens trygge tilgang. De publiserte maskindimensjonene på 5,9 x 3,8 x 4,6 m er ikke hele cellefotavtrykket.
En skikkelig gjennomgang inkluderer også muggvekt og løftepunkter, selv om den offentlige produktsiden ikke publiserer en muggvektgrense. Be Kinggle bekrefte tillatt formvekt og anbefalt håndteringsmetode for den nøyaktige konfigurasjonen. Deekstrudering blåsestøping mold design guidegir en fyldigere sjekkliste for kjøling, avklemming og lufting.
Dimensjoner akkumulatoren fra brutto parisonmasse
Et akkumulatorhode lagrer smelte og skyver ut et stort parison på forespørsel. Den relevante materialmengden er hele skuddet som forlater hodet. Den inkluderer den salgbare delen, topp- og bunnblits, håndtak eller halsskrap, og alt annet trimmet materiale laget av det valgte verktøyet.
Brutto parisonmasse = ferdig delmasse + flash- og trimmasse + kontrollert prosessgodtgjørelse
Godtgjørelsen er ikke en universell prosentsats. Det skal komme fra godkjent del, formkonsept, materialoppførsel og prøveresultat.
Kinggle publiserer 9(15) kg som PE-akkumulatorvektreferanse for KGB100B. Det er ikke et løfte om at det ferdige produktet kan veie 9 eller 15 kg. Det er heller ikke automatisk overførbart til PP, ABS eller en fylt formulering. Harpikstetthet, smeltestyrke, temperatur og hodetilstand påvirker det brukbare prosessvinduet.
12(20) L akkumulatorkapasitetslinjen trenger samme pleie. Literkapasitet beskriver volum inne i systemet, mens produkttegning og materialplan vanligvis administreres etter masse. Spør hvilket hodealternativ som er inkludert, hvilken harpiks som støtter den publiserte massen, og hvor mye materiale som er igjen i hodet på det avtalte driftspunktet.
Ikke kjør på en teoretisk grense som standard. Et prosjekt trenger nok kontrollområde for å korrigere veggfordeling og skudd-til-skudd-variasjon. Hvis bruttoforretningen opptar nesten all tilgjengelig kapasitet, kan en senere materialendring eller lokal tykkelseskorreksjon fjerne det rommet. Forsøket skal vise stabil skuddmasse, repeterbar parisonlengde og akseptabel pute for det valgte hodet.
For en støpeform med flere deler, tell hver form som frigjøres per syklus. Hele skuddet må dekke hvert aktivt uttak og trim. Hodetall og antall hulrom kan endre regnestykket, så oppgi dem separat i tilbudsforespørselen. Dehode- og hulromsguideforklarer det skillet.
Tilpass ekstruderen til materialbehov og gjenopprettingstid
KGB100B-siden viser en 100 mm skrue, 24 L/D-forhold, 55 kW ekstrudermotor og fire varmesoner. Den publiserer et HDPE-smeltekapasitetsområde på 160 til 200 kg/t. Dette området er en materialbasert referanse. Det bør ikke behandles som en garantert utgang for hver kvalitet, masterbatch, slipeforhold eller temperaturvindu.
Konverter produksjonsmålet til brutto etterspørsel per time. Bruk brutto formmasse, ikke ferdig delmasse. Inkluder alle aktive stillinger og bruk de planlagte hendelsene per time. Dette gir materialhastigheten som ekstruderen og hodet må opprettholde mens maskinen lager akseptable deler.
Brutto materialbehov, kg/t = brutto formingsmasse per hendelse, kg x støpehendelser per time x aktive parisoner per hendelse
Sammenlign resultatet med en utprøving av selve formuleringen. En brosjyreserie alene kan ikke fastslå smeltekvalitet eller utvinningsmargin.
Gjenopprettingstiden må passe inn i maskinens syklus. Hvis formen forblir lukket for avkjøling, bruker ekstruderen ofte den tiden til å lade opp akkumulatoren. En kortere kjølesyklus kan derfor øke den nødvendige smeltehastigheten. Raskere formbevegelse har liten verdi hvis hodet ikke er klart for neste skudd.
Materialhåndtering kan bli den skjulte begrensningen. Store deler bruker raskt harpiks. Anlegget trenger pålitelig transport, tørking når materialet krever det, blanding og forurensningskontroll. Ommaling kan endre bulktetthet og fôringsatferd. En skriftlig formulering er mer nyttig enn en bred etikett som "HDPE pluss maling."
Be prøveprotokollen om å inkludere harpikskvalitet, leverandør, fargepakke, slipeprosent, temperaturinnstillinger, skruhastighet og faktisk bruttomasse. Hvis annet materiale er planlagt, be om materialspesifikke bevis. KingglesHDPE og PP prosesseringsveiledningforklarer hvorfor polymeretiketten alene ikke avgjør maskinoppsettet.
Koble til klemkraft, projisert område og blåseforhold
Siden KGB100B publiserer 440 kN klemkraft. Et større antall er ikke automatisk bedre, og en volumetikett kan ikke validere klemmen. Formen ser skillekraft over det projiserte området utsatt for internt trykk. Produktform, flash-land, pinch-off design og prosesspress påvirker alle det virkelige kravet.
Projisert område er silhuetten av det trykksatte hulrommet på formdelingsplanet. En bred flat komponent kan skape mer separerende last enn en dypere, men smalere beholder. Gjennomgangen bør bruke selve hulromstegningen. Det bør også inkludere valgt blåsetrykk og eventuell avtalt sikkerhetsfaktor.
Den offentlige siden viser 0,8 MPa som blåsetrykkreferanse. Det betyr ikke at hvert produkt skal kjøre på samme innstilling. Harpikstemperatur, ventilering, veggtykkelse, overflatedetaljer og kjølestrategi påvirker prosessen. Fabrikkprøven bør bruke et dokumentert produksjonsvindu som produserer akseptable deler uten flashvekst eller ustabil muggoppførsel.
Pinch-off design er en del av det samme systemet. Svak tetting kan skape lekkasje eller en skjør sveis. For mye materiale kan forstørre blits og gjøre trimming vanskeligere. Støpeinnretting, klemmebevegelse og foremningsplassering må støtte verktøyet i stedet for å kompensere for det.
Be formleverandøren og maskinleverandøren om å gjennomgå samme tegning. Dette forhindrer et felles gap der hver part kun godkjenner sitt eget utstyr. Den endelige tekniske avtalen bør navngi prosjektert areal, prosesstrykk, klembehov, formtykkelse, montering og tilkoblingsdetaljer.
Planlegg fabrikken rundt hele støpecellen
Siden KGB100B publiserer en maskinstørrelse på 5,9 x 3,8 x 4,6 m og en vekt på 18 tonn. Dette er verdifulle utgangspunkt for layout og rigging. De inkluderer ikke alle plattformer, harpikssystemer, kjølere, kompressorer, uttaksanordninger, transportører, trimmere eller sikkerhetsgrenser.
Start over maskinen. Bekreft fri byggehøyde, krankapasitet, bane for fjerning av hodet og tilgang til varmeovner og hydrauliske komponenter. Arbeid deretter utover. Operatører trenger plass til å inspisere formen, fjerne en fast del og nå normale servicepunkter. Materiallevering og håndtering av ferdige deler trenger ruter som ikke krysser utrygge soner.
Kjølevann fortjener mer enn et anslag på rørstørrelse. Siden viser 0,3 MPa og 120 L/min, men anlegget trenger også nødvendig innløpstemperatur, akseptabel temperaturstigning, vannkvalitet, filtrering og returtilstand. Formkretser og oljekjøling kan trenge separat kontroll. Det endelige bruksarket skal angi hva som er inkludert i den publiserte flyten.
Trykkluft trenger samme behandling. Nettstedet gir en trykkreferanse på 0,8 MPa, men dens synlige luftstrømsenhet er inkonsekvent. Be om korrigert behov for maskininntak, toppbehov, luftkvalitet, duggpunkt og tilkoblingsstørrelse. En mottaker kan være nødvendig for å holde trykket stabilt under store blåsehendelser.
Produktsiden merker 52 til 60 kW som «gjennomsnittlig energiforbruk». Fordi kW er en kraftenhet, bruk tallet kun som en publisert effektreferanse. Ikke konverter det til kWh per del. Produktrelatert energi avhenger av form, harpiks, syklus, hjelpestoffer og akseptert utgang.
EUROMAP 46.2definerer produktrelatert måling for en gitt ekstruderingsblåsemaskin, form og spesifisert produkt. Det krever stabil drift og produktkvalitet som møter kundenes krav. Dette er et godt grunnlag for en akseptprøve. Kingglesveiledning for brukskravkan bidra til å strukturere anleggsdatabladet.

En 320 stk/t tørrsyklus er ikke produksjonseffekt
Kinggle merker 320 stk/t som KGB100B tørrsyklusutgang. En tørr syklus måler maskinbevegelse uten å bevise hele produksjonsprosessen. Det inkluderer ikke harpiksgjenvinning, forstøping, blåsing, kjøling, fjerning av deler, trimming eller kvalitetskontroll under de tiltenkte produksjonsforholdene.
Store deler er ofte kjølebegrenset. Tykke håndtak, hjørner og klemsoner kan trenge mer tid enn brede veggområder. En raskere åpningsbevegelse kan ikke frigjøre en del som fortsatt er for myk til å holde formen. Automatisering kan også sette tempoet hvis roboten, trimmeren eller transportøren er tregere enn støpemaskinen.
Bruk tre separate utgangsverdier. Registrer først tørr syklus som en bevegelsesreferanse. For det andre, mål brutto støpte deler per time under produksjonsforsøket. For det tredje, rapporter aksepterte deler per time etter avtalte kvalitetskontroller og opptalte stopp.
Akseptert utgang = grove støpte deler - avviste deler - deler tapt under opptelte stopp
For skiftplanlegging, dokumenter måleperiode og stoppkategorier. En kort observasjon av beste syklus er ikke en stabil produksjonshastighet.
Akseptplanen bør navngi delen, formen, harpiksen, fargen, sliperegelen, operatørens handlinger og tilleggsutstyr. Den bør også definere kvalitetsstandarden. Vekt, dimensjoner, lekkasjeytelse, blinktilstand, utseende og veggtykkelse er vanlige kategorier, men prosjektet må velge de som betyr noe.
Bruk målsyklusen som et budsjett. Bryt den inn i akkumulatorutladning, muggbevegelse, blåsing, kjøling, eksos, åpning, uttak og gjenvinning. Denne viser om grensen kommer fra maskin, form, materiale eller nedstrøms arbeid. Desyklus-tidsoptimaliseringsveiledningforklarer hvordan man kan forbedre ett trinn uten å flytte defekten et annet sted.
Veggprogrammering må følge produktet, ikke en kopiert kurve
Store ekstruderte blåseformede deler strekker seg ujevnt. Materiale nær en skulder, hjørne, håndtak eller deep draw kan reise lenger enn materiale på et bredt panel. Et jevnt dysegap kan etterlate ett område for tynt mens et annet bærer unødvendig vekt.
KGB100B-siden sier at standardmodellen inkluderer en MOOG 100 tykkelseskontroller. Den nøyaktige installerte kontrolleren, profiloppløsningen og opsjonspakken må oppgis i tilbudet. ENKinggle-hostet Moog DigiPack III-manualviser hvordan en akkumulator-maskinkontroller kan koble verktøyposisjon til en programmert profil. Den viser også skuddstørrelse, pute og akkumulatorposisjonsfunksjoner. Denne håndboken illustrerer kontrolllogikk, men den bør ikke brukes til å anta det nøyaktige KGB100B-grensesnittet.
Bygg den første profilen fra kjent geometri og formtidspunkt. Kutt eller mål deretter deler på definerte steder. Endre én region om gangen og registrer revisjonen. En tyngre del er ikke automatisk en bedre del. Målet er nok materiale der ytelsen trenger det og mindre overskudd der det ikke gjør det.
Profilarbeidet skal holdes knyttet til skuddmasse og preglengde. Å forstørre ett profilområde endrer materialet som er tilgjengelig andre steder. Temperatur og svell kan også forskyve resultatet. Lagre godkjent oppskrift med materialkvalitet, farge, hodetemperatur, skuddinnstillinger og formversjon.
Deparison programmeringsguidegir en trinn-for-trinn-innstillingsmetode. For dette prosjektet bør FAT sammenligne den endelige lagrede profilen med det målte veggkartet og delvektområdet.
Kjør en fabrikkprøve som svarer på kjøpsbeslutningen
En nyttig fabrikkaksepsjonstest er ikke en maskindemonstrasjon. Det er et kontrollert forsøk på å lage det avtalte produktet under dokumenterte forhold. Resultatet skal vise hva som ble testet, hvordan det ble målt og hva som forble utenfor testomfanget.
EUROMAP 46.2 tilbyr nyttig måledisiplin. Det krever at maskinen er i stabil stand, produktkvalitet for å møte kundenes krav, og viktige prosessdata skal dokumenteres. Kinggles salgsprosess sier også at kunder kan inviteres til å bli med i testen. Gjør denne muligheten til en skriftlig protokoll før rettssaken starter.
- Frys testartikkelen.Identifiser delen revisjon, form, hodearrangement, hulrom eller utløp, og hvert installert alternativ.
- Registrer formuleringen.Oppgi harpikskvalitet, leverandør, fargepakke, tilsetningsstoffer og sliperegel. Oppbevar nok materiale fra ett kjent parti hvis mulig.
- Bekreft oppsettet.Registrer tønne- og hodetemperaturer, skuddinnstillinger, profilfil, blåseforhold, kjølevannsforhold og automasjonsstatus.
- Nå stabil drift.Ikke velg den første akseptable delen. Bli enige om stabiliseringsregler og prøvevinduet før ytelsesmåling.
- Mål massebalanse.Vei den ferdige delen, blits og annen trim. Bekreft brutto forsamlingsmasse mot oppgitt akkumulatorordning.
- Inspiser produktkvaliteten.Bruk de godkjente stedene og metodene for veggtykkelse, dimensjoner, vekt, lekkasjeytelse og synlige defekter.
- Tell akseptert utgang.Rapporter totale sykluser, bruttodeler, avslag og stopp over avtalt periode. Hold tørrsyklusen som en egen registrering.
- Mål verktøy.Registrer spenning, effekt, trykklufttrykk og strømning, kjølevannstemperatur, trykk og strømning ved definerte grenser.
- Utfordre repeterbarhet.Kontroller skuddmasse, forstøpningsposisjon og produktmål over prøvevinduet, ikke bare på ett valgt stykke.
- Lukke avvik.Gi hver mislykket vare en eier, handling, beviskrav og forfallsdato før godkjenning av forsendelse.
Hold råavlesninger med det signerte sammendraget. Bildene skal vise prøveidentifikasjon og målested. Oppskriftsmapper, alarmer og avviksnotater er en del av beviset. Deblåsestøpemaskin FAT guideinneholder et fyldigere akseptrammeverk.
Prøvevalg trenger også en regel. Nummer deler i rekkefølge og erstatt ikke en mislykket prøve med en bedre. Hvis innstillingene endres, start en ny prøvegruppe og registrer endringstiden. Dette holder resultatet sporbart. Det skiller også normal variasjon fra bevisst prosessutvikling.
Før forsendelsesgodkjenning, sammenligne testposten med den signerte kravmatrisen. En bestått maskinbevegelseskontroll kan ikke lukke et åpent produktkvalitetselement. Enhver test som ikke kunne gjennomføres skal forbli synlig med årsak og avtalt oppfølgingsmetode.
Forbered en tilbudsforespørsel som en maskinbygger kan konstruere
En vag forespørsel om "én 120 liters blåsestøpemaskin" inviterer til et vagt forslag. Send en kompakt teknisk pakke i stedet. Den trenger ikke være perfekt, men den må skille kjente krav fra åpne vedtak.
Start med en dimensjonert produkttegning eller 3D-fil. Legg til bilder når de forklarer halser, innlegg, håndtak eller trim. Angi målvekten og identifiser kritiske veggområder. Navngi materialkarakteren og eventuell tillatt sliping. Hvis kjemisk resistens eller en regulatorisk test er viktig, oppgi nøyaktig standard og produkttilstand.
Definer deretter produksjonen. Gi aksepterte deler per time eller per dag, tilgjengelige skift, planlagt automatisering og nedstrømstrinn. Oppgi om prosjektet inkluderer en ny form. Hvis en form allerede eksisterer, oppgi monteringstegning, vekt, tykkelse, montering og serviceforbindelser.
Anleggsinformasjon bør inkludere strømforsyning, frekvens, trykkluftkapasitet, kjølevannsforhold, fri høyde, tilgangsdør, kran og gulvdata. Ikke vent til installasjonen for å sammenligne disse elementene med maskinen. Store deler kan begrenses av rigging og produkthåndtering like enkelt som ved ekstrudering.
Legger ved henvendelsen
Produkt- og formtegninger, harpiksdetaljer, produksjonsmål, kvalitetskriterier, bruksforhold, layoutgrenser og ønsket automatiseringsomfang.
Forespørsel i forslaget
Endelig hodealternativ, skrue og driv, erklæring om formtilpasning, bruksgrenser, layout, akseptprotokoll, medfølgende alternativer og tekniske unntak.
Be om en utfylt kravmatrise. På hver rad skal det stå «overholder», «krever endring» eller «ikke inkludert», etterfulgt av en referanse til forslaget. Dette er lettere å revidere enn spredte erklæringer i e-post. Kinggle gir ennedlastingsområdefor tekniske dokumenter og enskjema for prosjektforespørselfor første kontakt.
Når KGB100B hører hjemme på shortlisten
KGB100B fortjener en nærmere gjennomgang når produktet faller i nærheten av det store applikasjonsområdet og de tekniske kontrollene stemmer overens. Produktsiden navngir kjemiske fat, bildeler, trafikkbarrierer, flottører, leker og møbler som bruksområder. Den listen viser det tiltenkte feltet, men det er ikke bevis på at en bestemt del vil kjøre.
En sterk shortlist-sak har fire funksjoner. Formen passer med rom for bevegelse og tjenester. Brutto parisonmasse passer til det bekreftede hodealternativet. Ekstruderingsgjenvinning støtter den nødvendige syklusen med det tiltenkte materialet. Fabrikken kan levere verktøy og håndtering til avtalte grenser.
Flytt til en annen konfigurasjon når en av disse betingelsene mislykkes. En større akkumulator kan løse skuddmasse, men ikke formbredde. En større plate kan løse formkonvolutten, men ikke ekstruderingsgjenvinning. En annen maskinstørrelse kan være mer økonomisk når delen er mye mindre enn plattformens arbeidsområde.
Sett også på pause når dataene er ufullstendige. Nettstedets parenteser og inkonsistente luftstrømsenhet trenger skriftlig avklaring. Tørrsyklusnummeret kan ikke lukke en produksjonsgaranti. Dette er normale elementer for en teknisk avtale, ikke grunner til å gjette.
Kjøpsbeslutningen bør avsluttes med en delbasert prøveplan. Hvis maskinen kan lage stabile, akseptable deler til avtalt takst og bruksgrense, passer modellen jobben. Hvis bevisene mangler, forblir shortlisten foreløpig.
Ofte stilte spørsmål
Hvilke produkter kan KGB100B 120L blåsestøpemaskin lage?
Kinggle lister opp kjemiske fat, bildeler, trafikkbarrierer, flottører, leker og møbler på KGB100B-siden. Dette er søknadsreferanser, ikke automatiske godkjenninger. Det virkelige produktet trenger fortsatt kontroller for formstørrelse, brutto formmasse, klembehov, materiale, fjerningsbane og kjøling.
Betyr 120 L at hver beholder under 120 L passer?
Nei. Nominelt beholdervolum er kun én skjermingsverdi. En del under 120 L kan fortsatt overskride formkonvolutten, grensen for projisert areal, akkumulatorbehov eller tilgjengelig fjerningsplass. Send produkt- og formtegningene for en modellspesifikk gjennomgang.
Kan KGB100B lage et 15 kg ferdig HDPE-produkt?
Ikke ta den antagelsen fra det offentlige bordet. Siden publiserer 9(15) kg som en PE-akkumulatorvektreferanse, tilsynelatende sammen med to listede hodekapasiteter. Brutto parisonmasse inkluderer delen og all blink eller trim. Valgt hode, harpiks og brukbar prosessmargin må bekreftes av Kinggle og bevises i en prøveperiode.
Er 320 stk/t forventet produksjon?
nr Kinggle merker 320 stk/t som tørrsyklus. Faktisk akseptert produksjon inkluderer ekstrudering, formdannelse, blåsing, kjøling, fjerning, trimming, avvisninger og stopp. Oppgi den nødvendige aksepterte produksjonen og verifiser den med produksjonsformen og materialet.
Hvordan skal energibruk sammenlignes?
Sammenlign produktrelatert energi under samme form, produkt, harpiks, kvalitetsregler og testgrense. Siden KGB100B publiserer 52 til 60 kW som en gjennomsnittlig energilinje, som er en effektreferanse. Mål kWh/kg og kWh per akseptert del ved stabil produksjon i stedet for å konvertere sideverdien.
Hvilken informasjon skal jeg sende for et KGB100B-tilbud?
Send produkttegninger og bilder, dimensjoner, ferdigvekt, veggkrav, materialkvalitet, sliperegel, akseptert utgang, kvalitetstester, formdata, bruksforhold og automatiseringsbehov. Merk ukjente gjenstander tydelig. Dette gir leverandøren nok informasjon til å bekrefte hode, formtilpasning og prøveomfang.
Sjekk din del før du velger maskin
Send Kinggle produkttegningen, bruttovekt-estimat, harpiks, muggdata, produksjonsmål og fabrikkbruksbetingelser. Teamet kan vurdere om KGB100B-plattformen og dens valgte akkumulatorkonfigurasjon passer til prosjektet.
Be om en produkttilpasset anmeldelse