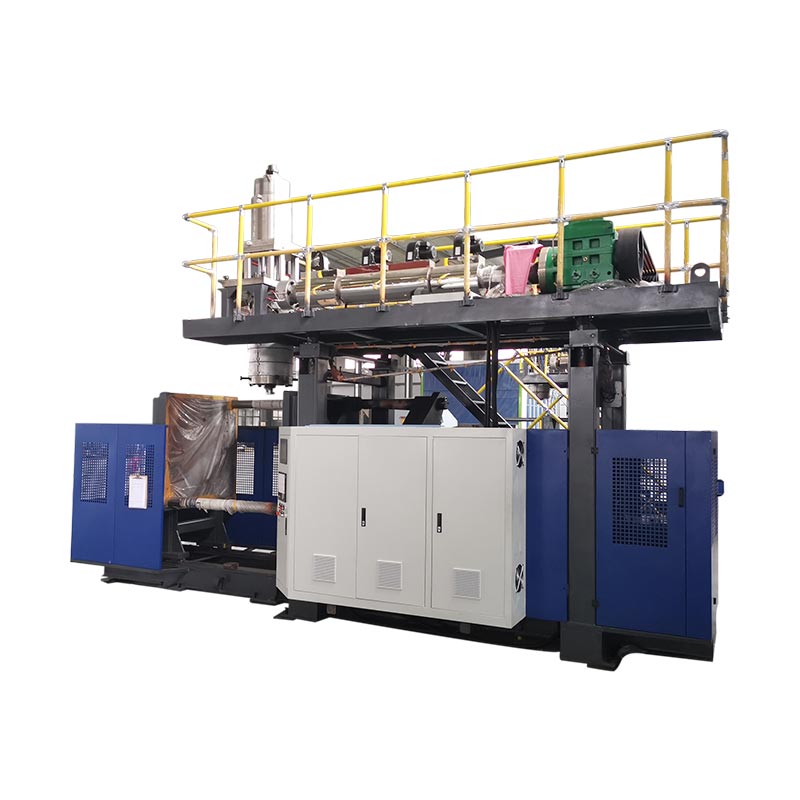
Parison-programmering endrer dysegapet under ekstrudering slik at materialet plasseres der den ferdige delen trenger det. En god profil beskytter hjørner, håndtak, skuldre og avklemningsområder uten å gjøre hele beholderen tyngre.

Hva parison programmering faktisk kontrollerer
Ved ekstruderingsblåsestøping forlater smeltet plast formen som et rør kalt en forstøping. Tyngdekraften, smeltestyrken, formen sveller, strekker seg og formgeometrien påvirker hvordan det røret blir en del. En ensartet dysegap skaper sjelden en ensartet ferdig vegg når delen har skuldre, hjørner, et håndtak eller et dypt trekk.
Kontrolleren flytter verktøyet for å gjøre utvalgte seksjoner tykkere eller tynnere. Målet er kontrollert materialfordeling: nok materiale i sterkt strukket eller høyt belastede områder, med mindre unødvendig vekt i seksjoner som lett dannes.
| Profilhandling | Prosesseffekt | Hva skal verifiseres |
|---|---|---|
| Øk åpningen på utvalgte punkter | Legger til materiale til den delen av kirken | Tynne hjørner, håndtaksrøtter, skuldre, bunn og avklemmingsområde |
| Reduser åpningen på valgte punkter | Reduserer materialet i den delen | Tunge rette vegger, saktekjølende soner og overflødig delvekt |
| Skift profilen | Flytter de tykke og tynne sonene langs preget | Om en programmert sone stemmer overens med den tiltenkte delfunksjonen |
| Skala samlet profilvekt | Endrer hele profilen | Totalvekt og minimumsvegg, ikke bare gjennomsnittet |
En nyttig produksjonsjournal holder profilfilen sammen med formnummer, harpikskvalitet, farge eller slipetilstand, temperaturoppskrift, skuddstørrelse, avkjølingstid og godkjente delmål.
Kontinuerlige og akkumulatorsystemer bruker forskjellige referanser
På enkontinuerlig blåsestøpemaskin, dannes parisonen kontinuerlig. Profilen er normalt synkronisert til tid eller parisonlengde. Ekstruderingsstabilitet er viktig fordi en endring i utgang kan flytte et programmert punkt langs delen.
På enakkumulator blåsestøpemaskinsmelte lagres og skyves gjennom dysen. Profilen kan knyttes til akkumulatorposisjon. Skuddstørrelse, fyllingskonsistens og transduserkalibrering blir en del av veggtykkelsesproblemet.

Den offisielleMOOG DigiPack III manualdokumenterer både akkumulator- og kontinuerlig ekstruderingsapplikasjoner. Dette betyr ikke at alle Kinggle-maskiner bruker den samme kontrolleren. Bekreft regulatormodell, profilkapasitet, aktuator og verktøy i prosjekttilbudet.
En kontrollert oppsettsekvens
- Bekreft riktig oppskrift.Match formen, materialet, formen og produktrevisjonen.
- Stabiliser smelten.La de faktiske temperaturene sette seg og bekrefte konsekvent mating og ekstrudering.
- Kontroller verktøynull og spennvidde.Inspiser bevegelser for stikk, lekkasje eller feiljustering.
- Still inn parisonlengde og skuddstørrelse.Presisjonen må nå riktig posisjon når formen lukkes.
- Begynn med en enkel profil.Brede endringer er lettere å diagnostisere enn mange skarpe korreksjoner.
- Form flere stabile sykluser.Ikke døm den første delen etter en større prosessendring.
- Mål faste steder.Registrer minimum vegg, delvekt, utseende og funksjonelle resultater.
- Endre ett område om gangen.Lagre en ny revisjon bare etter repeterbar forbedring.
Feilsøking av veggtykkelse etter symptom
| Symptom | Undersøke | Neste trinn |
|---|---|---|
| Tynn bunn eller skulder | Profilstilling, parison-sag, strekk- og blåsetidspunkt | Bekreft justering før du legger til totalvekt |
| Den ene siden konsekvent tynnere | Diesentrering, formjustering, kjøling og formkontakt | Korriger den asymmetriske fysiske årsaken |
| Tykkelsen beveger seg syklus til syklus | Smeltetemperatur, effekt, skuddstørrelse, tilbakemelding og hydraulisk stabilitet | Stabiliser prosessen før du redigerer punkter |
| Tung vegg men svak avklemming | Materialplassering, pinch-off design og forsamlingsposisjon | Flytt materiale til klemsonen i stedet for å heve hele vekten |
| God fordeling men overvekt | Total skala og unødvendig tunge partier | Reduser i målte trinn mens du beskytter minimumsvegger |
| Kommandoen endres, men en del gjør det ikke | Aktuator, ventil, kabling, kalibrering eller restriksjon | Sammenlign kommando og tilbakemelding, eskaler deretter til vedlikehold |
Fabrikkvisningen: repeterbarhet betyr mer enn én perfekt prøve
En profil er produksjonsklar bare når den overlever normal variasjon, slik som varm omstart, materialpartiendring, skifteskifte og forventet rekkevidde av kjølevannsforhold. En god beholder beviser at maskinen kan lage delen; en stabil kjøring beviser at prosessen kan administreres.
Før aksept avtales målesteder, prøvemengde, funksjonstester og godkjent reseptrevisjon. Beskytt grunnlinjefilen mens du gir trente operatører en dokumentert rute for å foreta og reversere kontrollerte justeringer.
Hvis profilustabilitet vises med alarmer, uenighet om posisjon eller sekvensendringer, brukHMI og alarmguide. Kjøpere som fortsatt definerer utstyret kan starte med Kinggle'sveiledning for valg av maskin.
Ofte stilte spørsmål
Hva er parison-programmering?
Parison-programmering endrer dyse-gap-åpningen under ekstrudering, slik at forskjellige deler av forstøvet mottar forskjellige mengder materiale.
Kan parison-programmering fikse alle tynnveggede problemer?
Nei. Den kan ikke på en pålitelig måte korrigere feiljustering av formen, ustabil ekstrudering, skadet verktøy, dårlig kjøling, feil formdesign eller en funksjonsfeil aktuator.
Bør jeg endre individuelle poeng eller totalvekt først?
Bruk totalvekt bare når hele delen er konsekvent lett eller tung. Bruk lokale punktendringer når målinger viser et repeterbart problem i et spesifikt område.
Hvorfor beveger profilen seg på delen?
Vanlige årsaker inkluderer endringer i ekstruderingshastighet, formlengde, akkumulatorskuddkonsistens, materialtemperatur, startforsinkelse eller sensorkalibrering.
Hvor mange profilpoeng trenger en maskin?
Det nødvendige antallet avhenger av delens geometri og kontrollerkonfigurasjon. Flere poeng kompenserer ikke for en ustabil prosess.