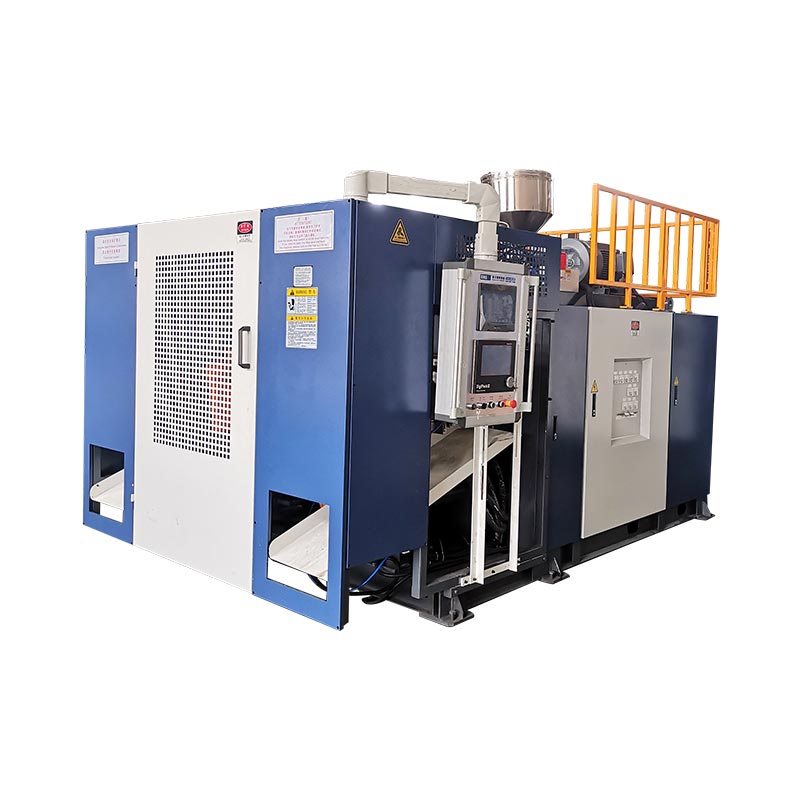
To hoder, to fornevninger og to hulrom hører ofte hjemme i samme produksjonskonsept – men de er ikke utskiftbare termer. Riktig oppsett starter med flasken, utløpsstigningen, formplass og brutto smeltebehov, ikke et måltall.

En kjøper som ber om en "flaskeblåsemaskin med fire hulrom" kan motta et dysehode med fire utløp, en støpeform med fire hulrom og en eller to formstasjoner. En annen kjøper som ber om en "blåsestøpemaskin med dobbelt hode" refererer kanskje bare til to forsamlinger. Med mindre tilbudet viser hvert element, kan de to partene diskutere det samme antallet mens de forestiller seg forskjellig utstyr.
Denne veiledningen skiller disse begrepene, bruker gjeldende Kinggle 2L, 5L og 15L spesifikasjoner for å vise dimensjonsgrensene bak hodevalg, og gir en massebalansemetode for å sammenligne ett-, to-, tre- og firehodekonsepter uten å finne opp produksjonsresultater.
Nevn først de fire forskjellige tellingene
Ordethodebrukes løst i markedet. Et ekstruderingsblåsestøpehode fordeler smelte og danner den rørformede formen. Et multi-parison dysehode har flere uttak. Formen lukkes deretter rundt disse formene, og hvert formhulrom utgjør en del. En stasjon er den komplette form-og-klemme-posisjonen som mottar dem. Et lag er et materiallag skapt av ekstruderings- og dysehodesystemet.
| Telle | Fysisk mening | Eksempel på spørsmål om kjøper | Ikke anta |
|---|---|---|---|
| Die-head uttak | Åpninger som forsamlinger dukker opp fra ved én støpebegivenhet | Er forslaget enkelt-, dobbelt-, trippel- eller firehodet? | At et uttakstall garanterer samme antall aksepterte flasker |
| Parisons | Rørformede smeltelengder fanget opp av formen | Hvordan vil vekt og timing balanseres mellom forsamlinger? | At utsalgssteder med lik avstand alltid leverer like parisoner |
| Mugg hulrom | Delformer dannet i en form lukkes | Lager formen en, to eller fire deler per arrangement? | Denne hulromtellingen beskriver antall formstasjoner |
| Stasjoner | Fullfør form-og-klem-posisjoner som brukes av maskinen | Er maskinen enkeltstasjon eller dobbelstasjon? | At en andre stasjon er et andre dysehode |
| Lag | Materiallag på tvers av veggstrukturen | Er delen mono- eller flerlags? | Det "dobbeltlag" betyr dobbelt hode eller dobbelt hulrom |
Uavhengig utstyrslitteratur gjør det samme skillet. DeR&B datablad for kontinuerlig ekstruderingviser en- eller to-stasjons klemmekonfigurasjoner separat fra dysehodekonfigurasjoner med flere uttak. Denne separasjonen er nyttig i alle RFQ: spesifiser stasjoner, dyseuttak, formhulrom og lag på forskjellige linjer.
Hva endrer seg etter hvert som et dysehode får utløp?
En blåsestøpemaskin med flere hoder, multi-dyser eller multi-parisoner lager flere parisoner parallelt. Hvis støpeformen og prosessen er designet for å fange opp hvert parison og danne én flaske, kan deler per støpehendelse øke. Gevinsten er betinget. Hvert uttak trenger plass, smeltestrøm, temperaturkontroll og en tilsvarende hulromsposisjon.
Dette diagrammet er konseptuelt, ikke en Kinggle-verktøytegning. Reelle utløpsdiametre, stigning, strømningskanaler og hulromslayout avhenger av flasken og maskinen. "To hoder", "tre hoder" og "fire hoder" er derfor startbeskrivelser i stedet for komplette spesifikasjoner.
Flere hoder deler den tilgjengelige støpebredden
En enkelt stor form kan bruke mer av maskinens tilgjengelige formbredde. Når flere uttak deler denne plassen, må flaskebredde, hulromsstigning, nakkeposisjon, blitzlomme og kjøletilkoblinger passe side ved side. Formen trenger også nok stål mellom hulrom og nok plass til trimming og fjerning av deler.
Flere hoder øker den totale smeltingen som kreves per hendelse
Hvis en bruttoforming veier 0,10 kg, krever fire ekvivalente forstøpninger 0,40 kg per støpebegivenhet før det vurderes noen forskjell i deres faktiske vekt. Eksemplet forklarer kun aritmetikken; det er ikke en Kinggle-flaskespesifikasjon. Å forkorte intervallet mellom hendelser øker etterspørselen etter smelte per time ytterligere.
Flere hoder skaper flere posisjoner å kontrollere
Fire synlige flasker etter åpning av formen beviser ikke fire likeverdige prosesser. Ett uttak kan gå varmere, ett parison kan synke annerledes, et hulrom kan avkjøles langsommere, eller en trimmeposisjon kan etterlate ekstra blink. Multi-cavity output bør derfor telles og inspiseres etter posisjon – ikke bare som en samlet total.
Original sammenligning: publiserte Kinggle-hodegrenser etter maskinplattform
Kinggles nåværende sider for kontinuerlig ekstrudering av blåsestøping beskriver valgfrie to-, tre- og fire-dyshodekonfigurasjoner på flere modeller. Spesifikasjonstabellene publiserer nøyaktige dimensjoner for enkelt- og dobbelthodereferanser. De publiserer ikke trippel- eller firehode-pitch for disse sidene, så disse layoutene krever prosjektering i stedet for ekstrapolering.
| Kinggle modell | Stasjon | Maks produktkapasitet | Maks formstørrelse (B×H) | HDPE smeltekapasitet | Maks enkelthodet stiftdiameter | Publisert dobbelthode senteravstand | Dobbelthodet maks dysestiftdiameter |
|---|---|---|---|---|---|---|---|
| KGB2L | Enkelt | 2 L | 360 × 380 mm | 30 kg/t | 90 mm | 130 mm | 60 mm |
| KGB2D | Dobbelt | 2 L | 360 × 380 mm | 55 kg/t | 90 mm | 130 mm | 60 mm |
| KGB5L | Enkelt | 5 L | 410 × 450 mm | 55 kg/t | 150 mm | 150–180 mm | 80 mm |
| KGB5D | Dobbelt | 5 L | 410 × 450 mm | 80 kg/t | 150 mm | 150–180 mm | 80 mm |
| KGB15L | Enkelt | 15 L | 580 × 500 mm | 100 kg/t | 220 mm | 240–280 mm | 150 mm |
| KGB15D | Dobbelt | 15 L | 580 × 550 mm | 120 kg/t | 220 mm | 240–280 mm | 150 mm |
Kinggles 2L-sider beskriver også bruksområder fra 50 ml til 2 L. Dette området identifiserer produktfamilien; det betyr ikke at hver beholder i serien passer til alle antall ansatte. En bred 2L flaske kan kreve et enkelt uttak mens flere smale flasker kan passe til et konsept med flere hulrom. Maksimalt volum alene kan ikke bestemme utformingen.


Hva Kinggle-dataene avslører om hodevalg
1. Antall stasjoner og hodegeometri er uavhengige valg
Innenfor 2L-paret publiserer både enkelt- og dobbelstasjonsmodellene den samme 90 mm enkelthodegrense, 130 mm dobbelthodesenteravstand og 60 mm dobbelhodepinnegrense. 5L og 15L parene følger samme mønster innenfor sine respektive plattformer. En andre stasjon endrer hvordan former veksler; den endrer ikke automatisk antall uttak eller utløpsstigning.
2. Et dobbelthode-oppsett har mindre diameter tilgjengelig per uttak
Hver plattform publiserer en mindre maksimal dysestiftdiameter for dobbelthodereferansen enn for enkelthodereferansen: 60 versus 90 mm ved 2L, 80 versus 150 mm ved 5L, og 150 versus 220 mm ved 15L. Dette forutsier ikke ferdig flaskediameter, men det viser hvorfor "legg til et annet hode" ikke bare er en utgangsinnstilling. Matrisen, formen og flaskegeometrien endres sammen.
3. Større plattformer publiserer bredere referanser til mugg og utløpsavstand
Den maksimale formreferansen vokser fra 360 × 380 mm på 2L-paret til 410 × 450 mm på 5L-paret og opptil 580 mm bredt på 15L-paret. Publisert dobbelthodesenteravstand vokser fra 130 mm til 150–180 mm og deretter 240–280 mm. Disse tallene kobler plattformvalg til flaskeavstand, ikke bare nominelle liter.
4. Sammenkoblede dobbeltstasjonsmodeller publiserer mer smeltekapasitet
Dobbeltstasjonseksemplene publiserer høyere HDPE-smeltekapasitet enn deres enkeltstasjonspartnere: 55 mot 30 kg/t ved 2L, 80 mot 55 kg/t ved 5L, og 120 mot 100 kg/t ved 15L. Forskjellene har ikke et enkelt forhold og beviser ikke en utgangsmultiplikator. De viser hvorfor ekstruderingssystemet hører hjemme i samme beregning som stasjoner og hoder.
5. Tre- og firehodes krav trenger en produktspesifikk tegning
Produktbeskrivelsene tillater fleksible 2/3/4 multi-die-hode-konfigurasjoner, men tabellene deres angir ikke en universell trippel- eller fire-hodes senteravstand. Å finne opp disse dimensjonene fra raden med to hoder vil ignorere flaskebredde, formstål, stigning, nakkeplassering og servicetilgang. Det riktige neste dokumentet er en foreslått hode-og-form layout basert på kjøpers deltegning.
Velg hodetelling fra flasken – ikke fra en ønsket multiplikator
Et fabrikktilbud blir mer pålitelig når kjøperen gir leverandøren en fullstendig produktdefinisjon. Begynn med den bredeste og tyngste SKU beregnet for den foreslåtte verktøyfamilien. Sjekk deretter om mindre produkter kan dele samme maskin uten å tvinge frem et upraktisk kompromiss.
Flaskebredde og senteravstand
Senteravstand måles mellom tilstøtende utløpssenterlinjer. Den må matche hulromsarrangementet tett nok til at hver foremne kan gå inn i riktig formposisjon. Flaskekroppsbredde er bare en del av kravet. Halsfinishen, håndtaket, blitzlommen, avklemmingsområdet og formveggen mellom hulrommene tar også opp plass.
Delvekt og brutto parisonmasse
Ferdig flaskevekt er ikke massen som ekstruderen må levere til hvert arrangement. Bruttoformen inkluderer materialet som er fanget for flasken pluss topp- og bunnflash og eventuelt annet trimmet materiale. Multipliser bruttomassen til én posisjon med alle aktive posisjoner, og sammenlign deretter totalen med ekstruderingssystemet ved den planlagte hendelseshastigheten.
Avkjøling og fjerning
Flere hulrom kan skape mer varme å fjerne i hver form som er lukket. Ulike vannveier kan gjøre ett hulrom til den langsomme posisjonen. Etter at formen åpner seg, må cellen separere, trimme, teste og transportere hver del uten kollisjoner eller overdreven akkumulering. En støpemaskin kan fullføre sin bevegelse mens nedstrømsutstyr allerede er produksjonsflaskehalsen.
SKU-strategi
En form med høyt hulrom kan passe en stabil, smal flaskefamilie. Det kan være mindre attraktivt når bestillinger er korte, design endres ofte eller en stor andel av SKU-er ikke kan bruke samme tonehøyde. Sammenlign årlig etterspørsel etter varedeler og overgangstid etter SKU. Ikke dimensjoner hver form rundt en sesongmessig topp med mindre resten av fabrikken kan bruke den kapasiteten.
Beregn realistisk produksjon med hendelser, deler og massebalanse
Katalogtørrsyklus og antall personer er ikke nok til å forutsi salgbare flasker. Bruk to sammenkoblede beregninger: en for aksepterte deler og en for brutto smeltebehov.
Gode deler per time = stabile støpehendelser per time × deler dannet per hendelse × akseptert fraksjon
Brutto smeltebehov (kg/t) = stabile støpehendelser per time × total brutto formmasse per hendelse (kg)
Den aksepterte brøkdelen må komme fra kjøpers kvalitetsdefinisjon og en avtalt utprøving eller ærlig planleggingsforutsetning. Total brutto parisonmasse er summen av alle parisons brukt i en hendelse. Hvis fire uttak ikke leverer identisk masse, noter du de fire posisjonene separat før du legger dem til.
Et gjennomsiktig hypotetisk eksempel
Anta at en foreslått layout med fire uttak danner fire flasker per arrangement. Under en stabil prøve - ikke en tørr syklus - fullfører cellen 300 støpehendelser per time. Hvis den avtalte aksepterte brøken er 0,97, er beregnet god produksjon 300 × 4 × 0,97 = 1 164 flasker per time. Hvis total brutto formingsmasse per hendelse er 0,44 kg, er brutto smeltebehov 300 × 0,44 = 132 kg/t.
Disse tallene er bare et undervisningseksempel og er ikke et Kinggle-modellresultat. De demonstrerer hvorfor en firehodes maskin ikke er automatisk egnet: den foreslåtte ekstruderen vil trenge verifisert kapasitet for materialet og forholdene, mens kjøling og alle nedstrømstrinn vil trenge for å opprettholde hendelseshastigheten og kvaliteten. Bytt ut målte prosjektdata før du tar en kjøpsbeslutning.
Kinggleskontinuerlig blåsestøpemaskinguideforklarer hvordan stasjonstall, dysehodehulrom og syklustid kombineres. For anleggsplanlegging, verifiser også elektriske, trykkluft- og kjøleforhold medbruksanvisning for blåsestøpemaskin.
Fabrikkdriftsettelse: kvalifiserer hvert uttak og hulrom som en posisjon
Et samlet gjennomsnitt kan skjule en svak posisjon. Hvis tre flasker består en vektkontroll og én er lett, kan gjennomsnittet deres se akseptabelt ut selv om ett hulrom er ustabilt. Under fabrikkgodkjenning og oppstart, merk hver formutløp og hulromsposisjon og bevar denne identiteten gjennom trimming og inspeksjon.
Etabler en posisjon-for-posisjon grunnlinje
- Identifiser maskinen, dysehodet, formen, harpikspartiet, oppskriften og bruksforholdene.
- Samle deler i rekkefølge fra hver uttaks-/hulromsposisjon.
- Registrer brutto sognemasse der den avtalte sikre prøvemetoden tillater det.
- Mål ferdig vekt og de samme kritiske veggplasseringene for hver posisjon.
- Inspiser avklemming, nakkefinish, blink, dimensjoner, utseende og lekkasjeytelse.
- Registrer hendelsesintervall, avvisninger, alarmer, manuell intervensjon og nedstrøms stopp.
- Gjenta etter at stabile forhold er gjenopprettet etter en godkjent justering.
Endre én kontrollert faktor om gangen
Hvis en form er forskjellig, må du først bestemme om mønsteret følger dyseutløpet, hulrommet, kjølekretsen eller nedstrømsposisjonen. En koordinert registrering er mer nyttig enn å justere flere HMI-verdier samtidig. KingglesHMI-innstillinger og alarmveiledninganbefaler å registrere bevis før du endrer en oppskrift.
Sjekk veggfordeling, ikke bare totalvekt
To flasker kan veie det samme og likevel fordele materialet ulikt. Sammenlign definerte skulder-, kropps-, håndtaks-, base- og avklemmingsplasseringer der det er relevant for delen. Hvis prosjektet bruker programmert veggkontroll, vilparison programmeringsguidegir en strukturert metode for å koble programpunkter til målte regioner.
Gjør den godkjente prøveversjonen til en vedlikeholdsreferanse
Oppbevar godkjente posisjonsdata, temperaturforhold, rengjøringstilstand, vannforhold og verktøyidentitet. Når en posisjon senere driver, kan vedlikehold sammenligne den med den opprinnelige grunnlinjen. Desjekkliste for forebyggende vedlikeholdkan føre disse observasjonene inn i rutinemessige inspeksjoner.
Vanlige kombinasjoner – og hva hver beskrivelse fortsatt lar være åpen
| Kort beskrivelse | Hva det sannsynligvis betyr | Hva tilbudsforespørselen fortsatt må bekrefte |
|---|---|---|
| Dobbelthodet, to-hulromsmaskin | To støpeformer mater to mugghulrom per støpehendelse | Antall stasjoner, utløpsstigning, formstørrelse, delvekt, ekstruderingskapasitet og nedstrøms omfang |
| Fire-hodet flaskeblåsemaskin | Fire dyseuttak danner fire parisoner parallelt | Om formen har fire tilsvarende hulrom, nøyaktig stigning og om alle SKU-er passer |
| Dobbeltstasjon, dobbelthodemaskin | To formstasjoner veksler rundt et to-utløpsdysesystem | Antall formsett, hendelsessekvens, smeltebehov, fjerningsmetode og garanterte prøvebetingelser |
| Blåsestøpemaskin med fire hulrom | En form lukke kan danne fire deler | Dyseutløpsarrangement, stasjonstall, hulromsbalanse, kjøling og akseptert effekt |
| Dobbeltlags, dobbelthodet maskin | Et flerlagssystem kan mate to uttak | Ekstruderantall, materialstruktur, lagforhold, skraprute, utløp, hulrom og stasjoner |
"Plastflaskefremstillingsmaskin", "HDPE-flaskeblåsemaskin", "ekstruderingsflaskemaskin", "multi-die-hodeblåsestøper" og "multi-parison ekstruderingsblåsemaskin" kan alle vises i søk etter relatert utstyr. En teknisk fullstendig spesifikasjon bør forbli forståelig selv når disse markedsføringsnavnene endres.
RFQ-sjekkliste for et blåsestøpeprosjekt med flere hoder
Send samme produkt- og fabrikkinndata til hver leverandør. Be hvert tilbud om å svare i samme rekkefølge, med katalogreferanser atskilt fra prosjektgarantier.
| RFQ gruppe | Informasjon å gi | Nødvendig leverandørsvar |
|---|---|---|
| Produkt | 2D/3D tegning eller prøver, kapasitet, maksimale dimensjoner, hals, håndtak, skillelinje og trimgeometri | Kompatibel maskinplattform, orientering, hulromslayout og eventuelle designproblemer |
| Materiale | Nøyaktig harpikskvalitet, farge/tilsetningsstoffer, ommaling eller PCR-plan og leverandørdata | Forslag til skrue/ekstruderingsomfang, bearbeidingsforutsetninger og prøvematerialekrav |
| Masse og kvalitet | Ferdigvekt, estimert bruttoformål/flash, kritiske vegger, dimensjoner og funksjonstester | Prøvemetode, prøvetaking etter stilling og akseptdefinisjon |
| Produksjon | Nødvendig gode deler per time, skift/årsvolum, SKU-miks og byttefrekvens | Hendelser per time, deler per hendelse, antatt akseptert brøk og bruttosmelteberegning |
| Verktøy | Eksisterende former eller foretrukket hulromskonsept | Antall uttak, senteravstand, dyse-pinneområde, formstørrelse, hulromsstigning, formsett og kjøledesign |
| Maskin | Foretrukket automatiseringsnivå og fabrikkbegrensninger | Antall stasjoner, klemme, ekstruder, kontroller, uttak og inkluderte alternativer |
| Fabrikk | Kraftstandard, luft/vannforhold, omgivelsesgrenser, gulv, høyde og løfterute | Prosjektbruksark, generell ordning, fundamentering/lasting og service-klareringskrav |
| Nedstrøms | Trimming, lekkasjetesting, transport, merking, pakking og skraphåndteringsplan | Kapasitet og grensesnitt for hver inkluderte og kjøperleverte trinn |
Ikke godta en utgangslinje uten testbetingelsene
Et nyttig akseptdokument gir navn på flasketegningen, materialkvalitet, ferdig- og bruttovekt, aktive uttak og hulrom, formkjølingsforhold, stabilt løpsvindu, kvalitetstester, prøvetakingsplan og inkludert nedstrømsutstyr. Den registrerer aksepterte deler etter posisjon. Uten disse betingelsene kan "pcs/h" beskrive maskinbevegelse, formede deler før inspeksjon eller godt pakkede flasker - tre forskjellige resultater.
Be om oppsettet før du fryser innkjøpsordren
Den endelige tegningen skal vise senterlinjene for dyseutløp mot formhulrommene, form- og plategrenser, blåsestifter, trimmings- eller deflashingsmetode, uttaksbane og serviceavstander. For en triple- eller fire-head Kinggle-forespørsel er denne tegningen der prosjektspesifikk tonehøyde bekreftes; det skal ikke utledes fra den publiserte dobbelthodetabellen.
Ofte stilte spørsmål
Hva er en blåsestøpemaskin med flere hoder?
En blåsestøpemaskin med flere hoder bruker et dysehode-arrangement med flere uttak for å danne flere støpeformer ved en støpebegivenhet. Antall uttak, senteravstand og formstørrelse må samsvare med oppsettet for flasken og form-hulrommet.
Er en dobbelthodemaskin det samme som en to-hulromsmaskin?
Nei. Dobbelthode beskriver to dyseuttak eller forstøpninger; to hulrom beskriver to delformer i formen. De er vanligvis utformet som en matchet todelt layout, men tilbudet bør spesifisere begge separat.
Gjør en blåsemaskin med fire hoder fire ganger flere flasker?
Ikke automatisk. Den kan danne flere deler per støpehendelse, men faktisk god produksjon avhenger av stabil hendelseshastighet, totalt brutto smeltebehov, utløps- og hulromsbalanse, kjøling, trimming, testing og akseptert kvalitet.
Hvordan velges senteravstand til hodehode?
Sentrumsavstand velges fra foreslått hulromsstigning og produktlayout. Flaskebredde, nakkeposisjon, blitzlommer, formstål, kjøling, blåsestifter, trim- og fjerningsplass påvirker alle den endelige dimensjonen.
Kan én maskin bytte mellom enkelt- og flerhodeproduksjon?
Et annet dysehode eller verktøyarrangement kan være mulig på en passende konstruert plattform, men det bør ikke antas. Bekreft mekanisk passform, ekstruderingsomfang, kontroller, omstillingsarbeid, formkompatibilitet og igangkjøringskrav med leverandøren.
Hva begrenser antall hulrom i ekstruderingsblåsestøping?
Begrensninger inkluderer produktdimensjoner, tilgjengelig støpe- og plateplass, utløpsstigning, form- og formgeometri, klemkrav, ekstruderingskapasitet, kjølebalanse, fjerning av deler og nedstrømskapasitet.
Hvilke data skal jeg sende for et tilbud på maskiner med flere hulrom?
Send deltegningen eller prøvene, materialkvalitet, ferdig og brutto emnevekt, kritiske vegger og tester, nødvendig god produksjon, SKU-plan, fabrikkverktøy, layoutgrenser og nedstrømskrav.