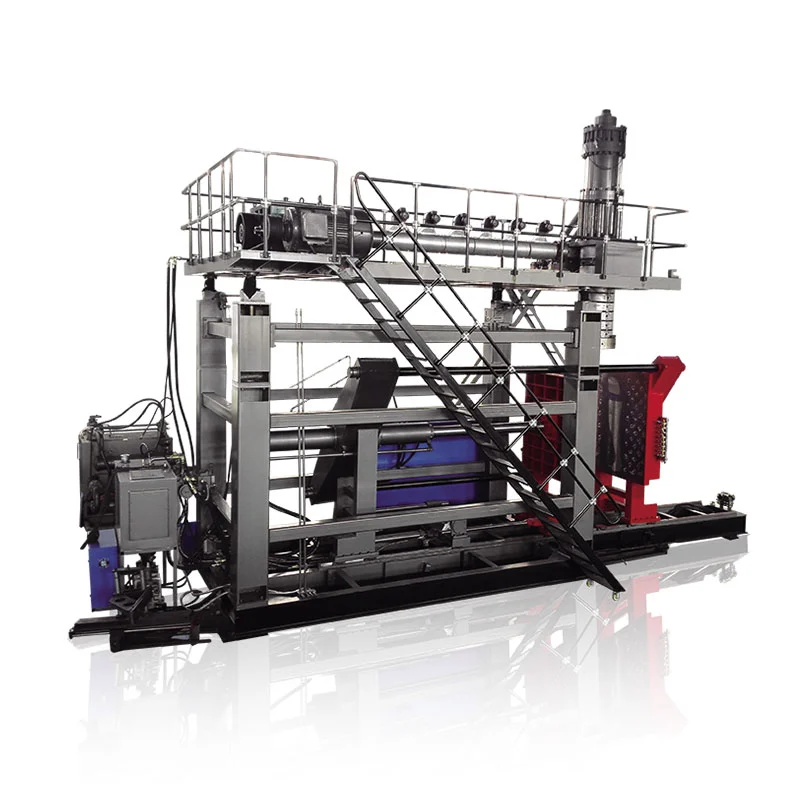
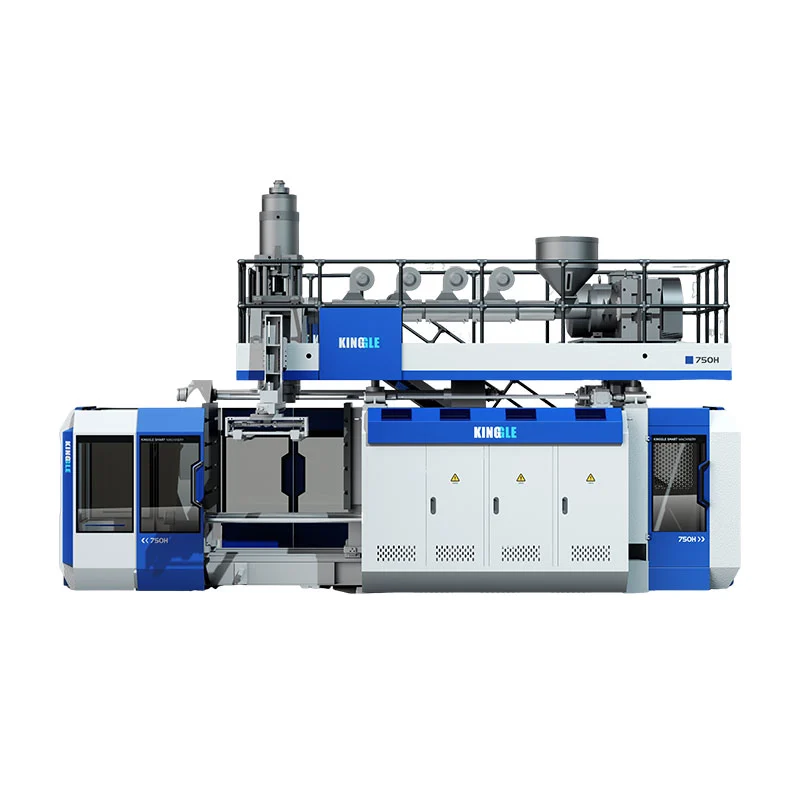
Velg en flerlags blåsestøpemaskin ved å matche hvert lags funksjon til beholderspesifikasjonen. Kontroller at det oppgitte ekstruderingssystemet kan holde oppskriften på ønsket effekt, og sammenlign deretter kostnaden per akseptert beholder. Bekreft konfigurasjonen med de tiltenkte materialene og formen; ekstra lag er kun begrunnet med et definert produkt eller produksjonskrav.
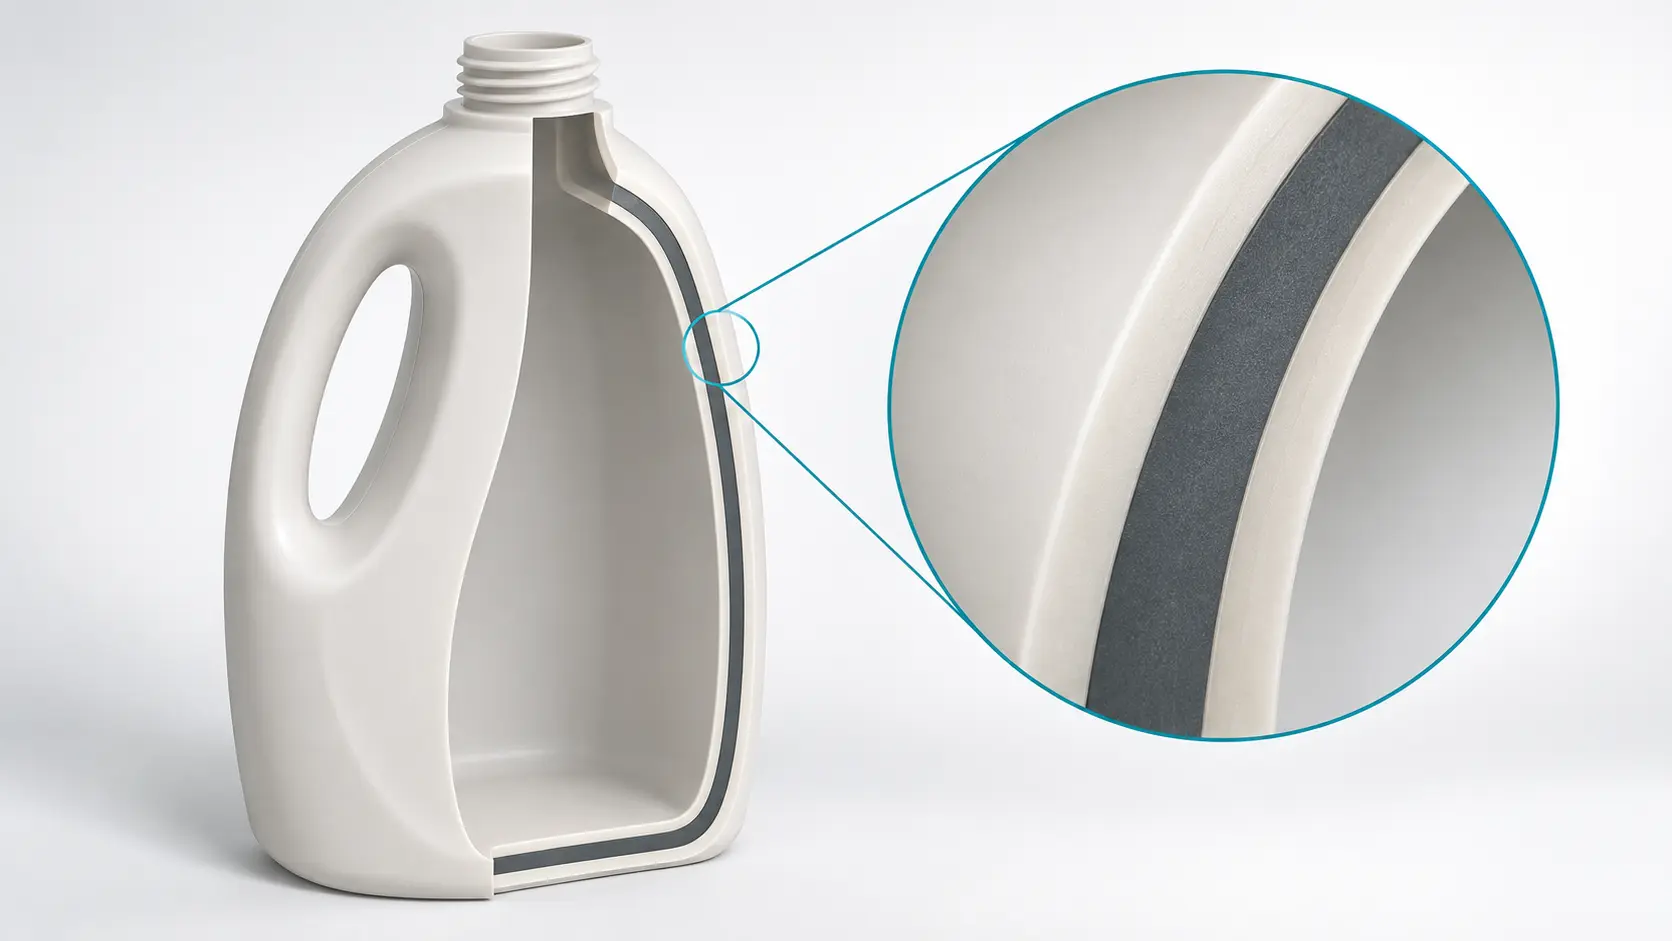
En nyttig kjøpsbeslutning følger fire kontroller:
- Skriv beholderspesifikasjonen før du velger et lagantall.
- Kartlegg hver materialstrøm til sitt lag og verifiser driftsområdet.
- Sjekk den faktiske lagfordelingen og ytelsen til den ferdige beholderen.
- Inkluder produksjonstap i kostnadssammenligningen og prøveoppføringen.
Start med beholderspesifikasjonen, ikke antall lag
En forespørsel om en "trelags flaskemaskin" lar for mange avgjørelser stå åpne. Den identifiserer ikke innhold, beholdergeometri, harpikskvaliteter, nødvendig utgang eller årsak til å skille veggen i lag. En leverandør kan svare på den forespørselen med en maskinkategori samtidig som den oppgir feil materialsystem.
Start med den ferdige beholderen. Oppgi tegning, nakkefinish, håndtaksarrangement, nominell kapasitet og ferdig vekt. Legg til nødvendig utseende, servicebetingelser og ytelseskontroller. En lys farget vaskemiddelflaske og en oksygenfølsom pakke trenger forskjellig bevis, selv om volum og totalvekt stemmer overens.
Gjør krav til akseptartikler
Erstatt løse begreper som "god barriere" eller "høy styrke" med en definert test- og akseptgrense. Oppgi om flasken må tåle en bestemt håndteringssekvens, ha et spesifisert utseende eller oppfylle et produktbeskyttelsesmål. Testbetingelsen hører under grensen, inkludert innholdet eller simulanten når det er relevant.
| Behov | Utvalgsspørsmål | Bevis å be om |
|---|---|---|
| Konsekvent overflatefarge | Hvilket lag bærer fargen, og hvilken inputvariasjon er tillatt? | Godkjent utseendeprøve og prøveprøver på tvers av kjøringen |
| Resirkulert materiale i kjernen | Hvilken kilde, karakter og materialandel må systemet håndtere? | Materialspesifikasjon, fôrkartlegging og ferdige delresultater |
| Produktbeskyttelse | Hvilket stoff må veggen holde inne eller ute? | Barrieremål, testforhold og validering på pakkenivå |
| Håndtering og stabling | Hvilke containerplasseringer og laster kontrollerer ytelsen? | Tegningsgrenser og avtalte mekaniske tester |
| Produksjonsutgang | Hvor mange aksepterte beholdere kreves innenfor den definerte tiden? | Brutto smeltebehov, aksepterte tellinger, avslag og stopplogg |
Hold obligatoriske krav atskilt fra preferanser. Hvis en enkeltlagsstruktur allerede består spesifikasjonen, bruk den som referansealternativ. Et flerlagsforslag trenger da en klar grunn: en annen overflate, et definert kjernemateriale, en barrierefunksjon eller et annet krav som referansen ikke kan oppfylle økonomisk.
Oppgi også produktmiksen. En linje som serverer lange gjentatte bestillinger har en annen byttebyrde enn en som lager korte partier i flere farger. Inkluder de minste og største planlagte produktene, i stedet for å teste bare den enkleste flasken. Dette gir utstyrsdiskusjonen en brukbar grense.
Gi hvert lag en jobb før du velger struktur
Co-ekstrudering blåsestøping kombinerer materialstrømmer til en lagdelt form før formen danner den hule delen. Valgspørsmålet er hvordan disse lagene tjener beholderen. Kingglesflerlags co-ekstrudering oversiktforklarer den grunnleggende prosessen og vanlige lagfunksjoner.
En tolags blåsestøpemaskin kan være aktuelt når den indre og ytre overflaten trenger ulike formuleringer. En trelags blåsestøpemaskin legger til en separat kjerne mellom disse overflatene. Ingen av beskrivelsene fastslår styrke, kjemisk kompatibilitet eller barriereytelse i seg selv. Disse egenskapene trenger fortsatt de valgte materialene, geometrien og testresultatene.
| Strukturkonsept | Grunn til å vurdere det | Spørsmålet som gjenstår |
|---|---|---|
| Enkelt lag | En formulering oppfyller hele produktkravet | Klarer den ferdige beholderen den foreslåtte vekten? |
| To lag | Skill indre og ytre formuleringer | Forblir overflatene og grensesnittet akseptable? |
| Tre lag | Tilordne en kjerneformulering uavhengig av begge skinnene | Kan den tiltenkte kjerneandelen kjøre med akseptable skinn og ytelse? |
| Barrierestruktur med bindelag | Kombiner en valgt barriereharpiks med strukturelle materialer | Er harpikskvaliteter, grensesnitt og pakkeytelse validert? |
Spesifiser materialer som et system
For en hud/kjerne/hudstruktur, identifiser harpiksen og tilsetningspakken i hver posisjon. Skille innkjøpt resirkulert råstoff fra produksjonstrim som returneres gjennom en kvern. En oppskrift beskrevet enkelt som "ny/gammel/ny" skjuler informasjonen som trengs for å vurdere konsistens og materialhåndtering.
Ikke behandle en nedgravd resirkulert kjerne som automatisk bevis på egnethet for innholdet. Be om materialdokumentasjon og produktspesifikk vurdering som kreves for tiltenkt bruk. Likeledes er resirkulert innhold og resirkulerbarhet separate spørsmål. Det ene gjelder hva som kommer inn i beholderen; den andre gjelder hva som kan skje med hele pakken etterpå.
Et barrierelag endrer materialsystemet
Kuraray identifisererEVAL EVOH som gassbarrierematerialebrukes i emballasje og andre applikasjoner. Densteknisk presentasjonillustrerer også bindelag mellom polyolefin og EVOH. Disse limposisjonene hører hjemme i struktur- og utstyrsgjennomgangen, ikke utenfor lagtellingen.
Be om den komplette harpikskombinasjonen, inkludert limkvaliteter, håndteringsinstruksjoner og avtalte barriereforhold. En materialpermeabilitetsverdi er ikke et holdbarhetsresultat for en ferdig flaske. Beholderen, lukkingen, innholdet og bruksforholdene trenger sin egen validering. Å legge til en barriereharpiks uten den spesifikasjonen etterlater kjøpsbeslutningen uferdig.
Sjekk om den oppgitte maskinen kan kjøre lagoppskriften
En flerlags ekstruderingsblåsestøpemaskin må matche både beholderen og materialstrømmene som mater hodet. Be om en utstyrsplan som gir navn til hver ekstruder, mater, materialbane og lagposisjon. Tegningen skal også identifisere dyseutløp, stasjoner og formhulrom. Disse tellingene beskriver ulike deler av systemet.
En flerhodemaskin produserer flere forstøpninger for en støpebegivenhet. Et flerlags dysehode danner lag innenfor en formingsvegg. Et sitat kan kombinere disse funksjonene, men det ene etablerer ikke det andre. Likeledes gir ikke lagtellingen alene en pålitelig ekstrudertelling. Les selve feedkartleggingen.
Dimensjoner materialstrømmene med komplette enheter
Bruk brutto etterspørsel etter ekstrudering. Ferdig flaskemasse alene utelater materiale som blir trim. Definer bruttomassen per støpt beholder og antall beholdere som dannes per time. For et arrangement med flere utsalgssteder, inkluderer alle beholdere i den produksjonsraten.
Tenk på en hypotetisk flaske med en ferdig masse på 40 g og en brutto parisonallokering på 55 g. Anta at linjen danner 1200 flasker i timen før kvaliteten avvises. Differansen på 15 g er trim i dette eksemplet, ikke en standard skrapgodtgjørelse. Disse innspillene illustrerer metoden; de er ikke Kinggle-produksjonsresultater.
Materialstrømbehov = brutto smeltebehov × tildelt massefraksjon
| Posisjon | Tildelt masseandel | Nødvendig flyt |
|---|---|---|
| Ytre hud | 20 % | 13,2 kg/t |
| Kjerne | 60 % | 39,6 kg/t |
| Indre hud | 20 % | 13,2 kg/t |
| Total | 100 % | 66,0 kg/t |
20/60/20-oppskriften er en beregningsforutsetning, ikke et anbefalt resirkulert innholdsforhold. Hvis en materialstrøm mater flere posisjoner, kombiner disse posisjonene når du beregner den strømmens belastning. Sjekk også den minste planlagte flaske- og lagdelingen. En maksimal effekt gir ikke stabil drift ved lav matingshastighet.
Bruk Kinggles produktalternativer som utgangspunkt
KingglesKGB2L 2L enstasjonsmaskinviser enkelt-, dobbelt- og trelagsalternativer. DeKGB5D 5L dobbeltstasjonsmaskinviser de samme lagalternativene på en annen plattform. Begge sidene beskriver hver for seg konfigurasjoner med flere dysehoder, noe som forsterker hvorfor antall lag og antall uttak trenger separate oppføringer i tilbudet.

De publiserte kapasitetsklassene er nyttige for å begrense plattformen. De erstatter ikke en harpiksspesifikk konfigurasjonsgjennomgang. Spør hvilke skruedesign, matesystemer og hodealternativer som tjener den foreslåtte oppskriften. Ikke betrakt en base-HDPE-plastifiseringsfigur som den kombinerte kapasiteten til et uspesifisert flerlagssystem.
For et tilbud på en ko-ekstruderingsblåsestøpemaskin, noter det avtalte strømningsområdet for hver materialstrøm, forberedelseskrav, filtrering der det er nødvendig, oppskriftskontroller og renseprosedyre. Spesifiser hvilke hjelpemidler prisen inkluderer. En materialkrets som fungerer i en demonstrasjon kan fortsatt trenge utstyr utenfor den angitte maskingrensen.
Bekreft lagene i den støpte beholderen, ikke bare på oppskriftsskjermen
Kontroll av lagforhold starter med materialtilførsel, men aksept hører til den ferdige beholderen. En skjerm som viser de riktige prosentene viser ikke lagtykkelsen ved en skulder eller et hjørne. Total delvekt er også utilstrekkelig: den beskriver hele beholderen, ikke hvor hvert materiale havnet.
Hold tre poster adskilt: masseoppskriften, den totale veggtykkelsesprofilen og lagfordelingen målt i delen. Selv i en ideell seksjon betyr forskjellige materialtettheter at en massefraksjon ikke automatisk er en tykkelsesfraksjon. Lokal forming og flyt gir enda en grunn til å inspisere beholderen i stedet for å konvertere en reseptprosent til en vegggaranti.
Lag en stedsbasert prøveplan
Velg målesteder fra selve tegningen. Inkluder områder der geometri eller bruk gjør en tynn seksjon konsekvens, og legg deretter til nok kroppsplasseringer til å vise distribusjonsmønsteret. Identifiser stasjon, uttak, tid og oppskriftsrevisjon på hver prøve. Ellers kan et blandet brett med flasker skjule et posisjonsspesifikt problem.
Bruk en seksjonerings- og målemetode tilpasset materialene. Vanlig visuell inspeksjon kan ikke skjelne lignende harpikslag. Når et tynt funksjonelt lag kontrollerer ytelsen, avtal hvordan laboratoriet skal identifisere det og hvordan den relevante pakkeegenskapen skal testes. Et fotografi av en kuttet vegg alene er ikke et fullstendig barriereresultat.
Diagnostiser symptomet før du endrer oppskriften
Hvis den ytre fargen ser inkonsekvent ut, sammenligne den godkjente materialpartiet, fargeformuleringen og målt hudfordeling først. Økende fargestoff umiddelbart kan maskere ett symptom samtidig som kostnadene og prosessforholdene endres. For tilsynelatende separasjon, gå gjennom materialparing, limbehov og prosesseringsregistrering før du justerer hver ekstruder på en gang.
For et lokalt tynt område, inspiser formingsposisjonen og den totale veggfordelingen sammen med lagmålene. Kingglesparison programmeringsguideforklarer hvorfor profiltiming, verktøyinnretting og ekstruderingsstabilitet betyr noe. Lagre en grunnlinje og endre én kontrollert variabel om gangen slik at neste prøve kan forklare effekten.
Tilpass ytelseskontroller til omfanget.ASTM D2463-23tar for seg slagfasthet mot fall av vannfylte, formblåste termoplastbeholdere.ASTM D2659-16(2023)adresserer kolonne-crush-egenskaper. Ingen av testene i seg selv fastslår barriereytelse eller kompatibilitet med det tiltenkte innholdet. Godta gjeldende metoder og produktgrenser før prøven.
Sammenlign pris per akseptert beholder, ikke harpikspris alene
En lavere pris på kjerneharpiks kan støtte en flerlagsinvestering, men den økonomiske sammenligningen trenger det samme aksepterte produktet på slutten. Sammenlign strukturer først etter at begge oppfyller beholderspesifikasjonen. Ellers kan det tilsynelatende billigere alternativet ganske enkelt inneholde mindre av et materiale som trengs for å bestå testen.
Hold kjøpskostnad atskilt fra intern sirkulasjon. Trim sendt gjennom en kvern og returnert til linjen trenger fortsatt håndtering, energi og kontroll. Det er imidlertid ikke et annet kjøp av den samme polymeren. Å telle brutto ekstruderingsmasse som fersk innkjøpt harpiks ved hver passasje kan overdrive materialkostnadene.
Bruk en batch-reskontro med en klar grense
Registrer innkjøpte innganger som er forbrukt, akseptert produksjon, ugjenvunnet skrap, rensemateriale og lagerendringer i samme periode. Spor intern avkastning separat. Lad materialtap der de faktisk forlater den grensen, i stedet for å bruke en universell skrapprosent som kan telle resirkulert trim to ganger.
Eksemplet nedenfor bruker hypotetiske kostnadsenheter, ikke markedspriser eller et Kinggle-tilbud. Begge alternativene produserer 10 000 aksepterte beholdere som veier 40 g hver. Anta ingen beholdningsendring. Enkeltlags harpiks koster 100 enheter/kg. For flerlagsalternativet er den innkjøpte blandingen 20 % ytre materiale ved 100, 60 % kjerne ved 75 og 20 % indre materiale ved 100 enheter/kg.
= 85 kostnadsenheter/kg
| Inndata eller resultat | Enkelt lag | Tre-lags antagelse |
|---|---|---|
| Aksepterte containere | 10 000 | 10 000 |
| Masse i aksepterte beholdere | 400 kg | 400 kg |
| Kjøpt innsats forbrukt, inkludert uopprettede tap | 410 kg | 430 kg |
| Vektet innkjøpt kostnad | 100 enheter/kg | 85 enheter/kg |
| Innkjøpt materialkostnad | 41 000 enheter | 36.550 enheter |
| Materialkostnad per akseptert container | 4,10 enheter | 3.655 enheter |
Beregningen forutsetter at den oppgitte blandingskostnaden gjelder for alle innkjøpte innsatsvarer som forbrukes. Det gir med vilje flerlagsalternativet mer uopprettet tap. Likevel er materialkostnadsfordelen 4450 enheter for bestillingen. Det beløpet er tilgjengelig godtgjørelse for ekstra drifts- og eierkostnader før fordelen forsvinner.
Hvis flerlagsalternativet legger til 2 000 enheter for bestillingen, blir dens samlede kostnad i denne begrensede sammenligningen 38 550 enheter, eller 3,855 per akseptert beholder. Reelle tilbud trenger en mer fullstendig grense: arbeidskraft, verktøy, vedlikehold og eierkostnader for ekstrautstyret. Erstatt hver antatt inngang med fabrikkens egen reskontro.
Sjekk produksjonsplanen bak sparingen
Hyppige oppskrifts- eller fargeendringer kan gjøre rensetap og oppsettstid avgjørende. Sammenlign batchlengder og den planlagte ordresekvensen, ikke bare en stabil kjøring. En materialbesparelse påvist på en lang ordre kan ikke dekke tapene for flere korte partier. Prøv omstillingene som fabrikken faktisk vil planlegge.
Behold beregningen selv når materialprisene endres. En nyttig kostnadsmodell lar kjøperen variere kjernepris, akseptert utbytte og batchstørrelse uten å endre produktkravene. Det bør avsløre hvor forslaget slutter å betale, i stedet for å produsere en enkelt attraktiv spareprosent.
Bevis konfigurasjonen i en materialspesifikk maskinprøve
Ordne prøven rundt den tiltenkte beholderen og materialene. En enkel demonstrasjonsharpiks kan fastslå at maskinen går, men den kan ikke svare på om det oppgitte systemet har en krevende kjerneformulering eller et tynt funksjonelt lag. Identifiser den kjøpte konstruksjonen, hodekonfigurasjonen, hjelpemidler og nedstrømsoperasjoner i prøveplanen.
Før du kjører materiale, godkjenne prøveplanen, målemetoder, produktgrenser og produksjonsdefinisjon. Den nødvendige varigheten avhenger av hva rettssaken skal vise. Inkluder stabilisering, materialpåfylling eller en relevant omstart når disse hendelsene er en del av akseptspørsmålet. En vilkårlig kjørelengde erstatter ikke en definert test.
- Match prøven til den godkjente beholdertegningen, formrevisjonen og nøyaktige harpikskvaliteter. Registrer materialpartiene og forberedelsesforholdene.
- Bekreft ekstruder-til-lag-kartlegging, masseoppskrift og inkludert materialhåndteringsutstyr. Lagre de første kontrollinnstillingene.
- Etablere den avtalte stabile tilstanden. Registrer faktiske prosessverdier, intervensjoner og eventuelle reseptendringer under testen.
- Samle sporbare prøver etter stasjon, uttak og tidspunkt. Hold mislykkede prøver i kvalitetsprotokollen i stedet for å presentere bare de beste flaskene.
- Mål de angitte stedene og utfør avtalte funksjonstester. Koble hvert akseptresultat til prøven og metoden.
- Registrer akseptert utgang, uopprettede tap og relevante omstillings- eller omstartresultater. Frys konfigurasjonen og oppskriften som passerte.
Separer prosesskapasitet fra en attraktiv prøve
En prøve kan passere mens prosessen fortsatt driver. Sammenlign prøver på tvers av det avtalte observasjonsvinduet og etter de inkluderte hendelsene. Hvis et materialparti eller refill endrer utseende eller lagfordeling, bevar bevisene og undersøk årsaken. Gjennomsnitt alene kan skjule feil på ett uttak eller ett tidspunkt.
For produksjon, bruk aksepterte beholdere delt på avtalt produksjonstid. Oppgi hvordan stopp, avvisninger og nedstrøms hold legges inn i beregningen. Hvis målet gjelder hele linjen, inkludere trimming og inspeksjon i den testede grensen. En maskinteller og en boks med ferdige, aksepterte beholdere måler ulike utfall.
Kingglestestguide for fabrikkgodkjenningforklarer hvordan du kobler et resultat til maskinen, produktet, metoden og grensen. For flerlagsvalg, legg til materialstrømplanen, lagmålinger og oppskriftsrevisjon til den posten. Dokumenter åpne gjenstander og bevisene som kreves for å lukke dem.
Be om en konfigurasjon som kan reproduseres på mottaksfabrikken: aksepterte materialkvaliteter, tilførselsbaner, hode- og verktøyidentifikatorer, oppskriftsfiler, bruksbetingelser og prøveresultater bør følge med maskinen.
En materialspesifikk utprøving begrenser kjøpsrisikoen til forhold som partene faktisk har kontrollert. Det lover ikke ytelse på alle fremtidige harpikser eller produkter. Enhver endring i materialsystemet eller beholderspesifikasjonen trenger en definert gjennomgang, snarere enn en antagelse om at samme lagantall garanterer det samme resultatet.
Send Kinggle beholdertegningen, innhold, harpikskvaliteter, tiltenkte lagfunksjoner og akseptert utgangsmål. Legg til produktmiksen og nødvendige tester slik at utstyrsforslaget kan ta for seg selve jobben.
Diskuter en flerlags maskinkonfigurasjon
Ningbo Kinggle Machinery Co., Ltd. ·sales@kinggle.com · +86-574-87103665
Ofte stilte spørsmål
Er en flerlags blåsestøpemaskin alltid bedre enn en ettlagsmaskin?
Nei. En enkeltlagsmaskin er en rimelig referanse når en formulering oppfyller beholderspesifikasjonen. Flerlagsutstyr er begrunnet med et definert overflate-, kjerne- eller barrierekrav og en brukbar kostnadssak. Sammenlign akseptert produktytelse og driftskostnad, i stedet for å behandle ekstra lag som en kvalitetsklasse.
Krever en trelagsstruktur tre forskjellige materialer?
Nei. En trelagsstruktur identifiserer tre posisjoner i veggen, ikke nødvendigvis tre forskjellige polymerfamilier. De to skinnene kan bruke samme formulering mens kjernen bruker en annen. Be om den faktiske materialplanen og fôrkartlegging; disse dokumentene fastslår hvordan det valgte hodet og ekstrudere lager strukturen.
Er en blåsestøpemaskin med flere hoder det samme som en flerlagsmaskin?
Nei. Flere dyseuttak produserer flere forstøpninger for en støpebegivenhet. Flerlagsutstyr danner materiallag innenfor en sognevegg. En maskin kan kombinere begge funksjonene. Registrer uttakstall, lagstruktur, stasjoner og hulrom separat slik at tilbudet ikke forveksler en produksjonsordning med en materialordning.
Kan en eksisterende ettlagsmaskin oppgraderes for flerlagsproduksjon?
Svaret avhenger av det eksisterende ekstruderingssystemet, tilgjengelig plass, hodegrensesnitt, kontroller, verktøy og nødvendig gjennomstrømning. Få en teknisk gjennomgang av selve bygget før du budsjetterer en konvertering. Ikke anta at en hodeutskifting alene gir de ekstra materialkretsene eller driftsområdet som er nødvendig for den foreslåtte oppskriften.
Hvilken informasjon er nødvendig for et tilbud på en flerlags blåsestøpemaskin?
Oppgi beholdertegningen og ferdig tilstand, innhold, harpikskvaliteter, foreslåtte lagfunksjoner, akseptert produksjonsmål og produktmiks. Inkluder brutto emnemasse hvis kjent, nødvendige tester, tilgjengelige verktøy og nedstrøms omfang. Hvis lagoppskriften ikke er avgjort, må du først definere ytelseskravet slik at leverandøren kan vurdere passende konfigurasjoner.