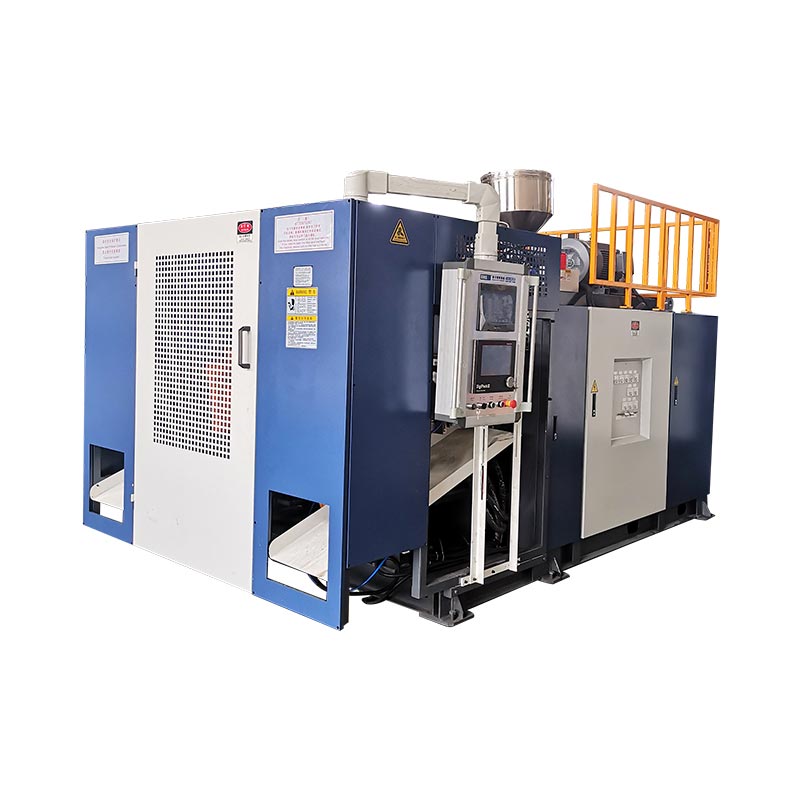
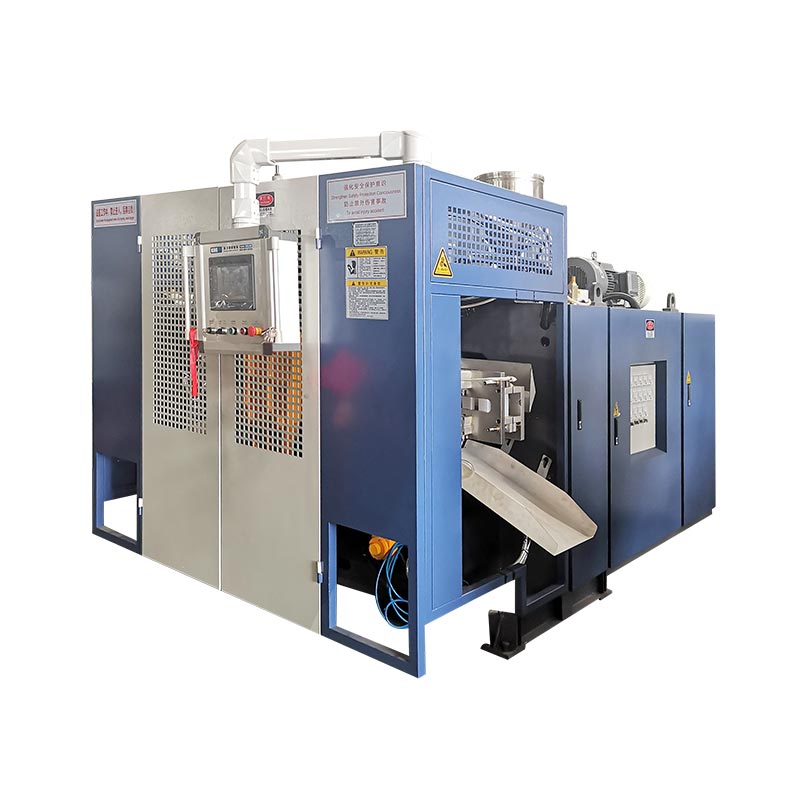
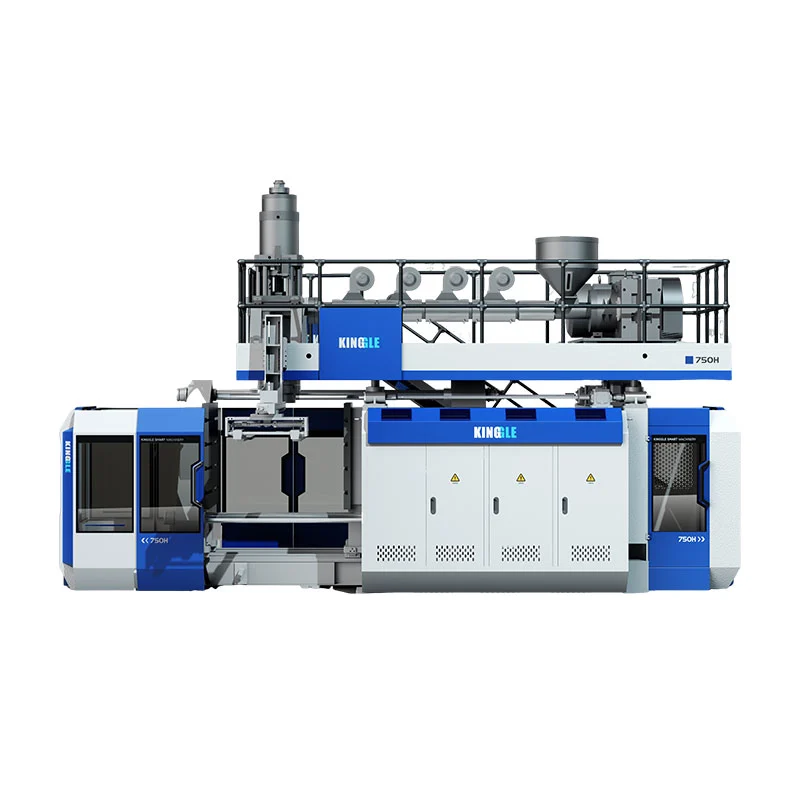
Blåsstøping i flere lagbygger en beholdervegg av to eller flere plastlag, som hver gjør sin egen jobb – et barrierelag for å blokkere oksygen eller drivstoffdamp, en resirkulert kjerne for å redusere kostnadene, jomfruelige skinn for en ren overflate. De er co-ekstrudert sammen gjennom ett dysehode, slik at veggen kommer ut sømløs og smeltet sammen. Du trenger det når ett materiale ikke kan gjøre alt: en drivstofftank som ikke må lekke damp, en juiceflaske som må holde oksygen ute i et år, en beholder som må treffe mål med resirkulert innhold uten å forurense det som er inni. Kinggles KGH maskiner med buet arm kjører 1 til 6 lag på beholdere fra 5 til 30 liter.
De fleste plastflasker er ett materiale, en vegg, ferdig. Klem HDPE gjennom en dyse, blås den opp, støt ut. Enkelt, billig og riktig for de aller fleste containere. Men noen produkter ber om noe en enkelt plast bare ikke kan gi. Og det er her multi-layer kommer inn.
Vi får en jevn strøm av kjøpere som har blitt fortalt at de trenger "co-ekstrudering" eller "en seks-lags maskin" og er ikke sikre på hva som faktisk kjøper dem - eller om de blir mersolgt. Så her er den enkle versjonen: hva lagene gjør, når de er verdt det, og når det er bedre å holde seg på ett lag.
Hva "flerlags" egentlig betyr på fabrikkgulvet
Enkeltlags er en ekstruder som mater ett dysehode med ett materiale. Flerlags er flere ekstrudere - hver smelter en annen harpiks ved sin egen temperatur - alle mater en deltco-ekstruderingsdysehode. Inne i det hodet blir de separate smeltestrømmene stablet i konsentriske lag, slik at formen faller ut allerede lagdelt. Da blåser det akkurat som alle andre prestegjeld.
Tenk på det som kryssfiner, bortsett fra at lagene er dannet og smeltet sammen i et enkelt skudd i stedet for limt opp som ark. Og de to begrepene du vil høre - "flerlags" og "co-ekstrudering" - beskriver det samme fra forskjellige ender. Co-ekstrudering er metoden; flerlags er resultatet.
Antall lag lander vanligvis på 2, 3, 5 eller 6, og hvert tall har en grunn bak seg. Vi kommer til det. Først selve lagene.
Hva hvert lag egentlig er for
Barrierelaget - grunnen til at de fleste flerlagsjobber eksisterer
Vanlig HDPE og PET er gode på mange ting, men de er litt porøse for gasser over tid. For de fleste produkter, hvem bryr seg. For noen er det hele ballspillet. Oksygen som kryper inn ødelegger maten. Drivstoffdamp som kryper ut av en tank bryter utslippsregler og er et sikkerhetsproblem. Et aggressivt løsemiddel jobber seg sakte gjennom en vegg den ikke liker.
Det er det et sperrelag fikser.EVOH(etylenvinylalkohol) er gullstandarden for blokkering av oksygen og hydrokarboner;PA(nylon) er det andre vanlige valget. Her er fangsten som slår folk opp: EVOH er dyrt, og det hater fuktighet - fukt ødelegger barriereytelsen. Så du legger den aldri på overflaten. Du begraver den i midten, en flik på en millimeter tykk, beskyttet på begge sider. Den tynne EVOH-kjernen gjør blokkeringen; billig HDPE utgjør hoveddelen av veggen. Lite lag, stor effekt.
Det resirkulerte / omslipte laget — kostnad og PPWR
Hver blåsestøpelinje produserer trim - det avklemte avfallet på toppen og baksiden av hver del. Slip det opp, og du har et perfekt materiale, bare ikke materiale du ønsker skal berøre produktet eller vise på utsiden. Så du mater den tilbake som et nedgravd mellomlag. Gratis input, ingen kompromisser på overflatene som betyr noe.
Det samme trikset håndterer resirkulert innhold etter forbruker. Smørbrød PCR-harpiks i kjernen, hold jomfruelig matgodkjent plast på det indre og ytre skallet, og du kan nå mål for resirkulert innhold – inkludert EU-terskelverdiene vi dekket i vår PPWR-samsvarsdel – uten at det resirkulerte materialet noen gang kommer i kontakt med det som er inne i flasken. For mange merker som jakter på 2030 PCR-mandater, er flerlag den reneste ruten som finnes.
Knytlag - de alle glemmer
Nå er den delen som fanger kjøpere ut når de koster en jobb. EVOH og nylon binder seg ikke til polyetylen. Legg dem side ved side, og de vil delaminere - lagene løsner som et laminat som har gått galt, og delen er ødelagt.
Så mellom hvert par materialer som ikke fester seg, trenger du enbindelag: en tynn selvklebende harpiks som griper begge sider. Dette er grunnen til at en "seks-lags" drivstofftank egentlig er ytre HDPE, sliping, tie, barriere, tie, indre HDPE. Slipslagene er også lag. La dem være utenfor planen din, og du har enten en del som faller fra hverandre eller et lagantall som ikke stemmer. De er ikke valgfrie, og de er en ekte ordrelinje.
Hvor multi-layer tjener sine kostnader
Bildrivstofftanker (klassikeren med seks lag)
Dette er læreboksaken. En drivstofftank av plast kan ikke la hydrokarbondamp sive gjennom veggen - utslippsforskrifter tillater det ikke, og det er en sikkerhetssak. Standardkonstruksjonen er HDPE-struktur, et slipelag, et bindelag, en EVOH-barriere, et annet bindelag og et indre HDPE-lag. Seks lag, med EVOH som blokkerer permeasjonen og bindelagene holder sandwichen sammen. Kinggles katalog viser drivstofftanker under bildeler, og tanker er akkurat den typen tunge, krevende deler som flerlagsmaskiner med buede armer er bygget for å lage.
Mat, drikke og kosmetikkemballasje
En ketchup-, saus- eller juiceflaske som må stå på en hylle i ett år trenger en oksygenbarriere, ellers oksiderer og ødelegger innholdet. En tre-lags vegg (jomfru / barriere / jomfru) eller en full fem-lags konstruksjon håndterer det. Kosmetikk strekker seg etter flerlags av en annen grunn også - en farget eller perleskinnende ytre hud over et annet indre lag, eller en tydelig "visningsstripe" co-ekstrudert ned langs siden av en ugjennomsiktig flaske slik at brukeren kan se hvor mye produkt som er igjen. Den stripen i vaskemiddelflasken din? Co-ekstrudert.
Agrokjemiske og husholdningskjemiske beholdere
Et aggressivt plantevernmiddel eller løsemiddel kan trenge gjennom eller stress-sprekke en vanlig HDPE-vegg over måneder med lagring. En barriere eller et fluorert lag kjøper kjemisk motstand og holdbarhet, og det er derfor mye landbrukskjemisk emballasje er flerlags i stedet for enkelt. Disse daglig-kjemiske og agrokjemiske flaskene sitter rett inne i Kinggles emballasjeapplikasjoner - de samme containerfamiliene som maskinene med små buede armer kjører hele dagen.
Så hvor mange lag trenger du egentlig?
Flere lag betyr flere ekstrudere, mer kostnader og flere variabler å justere. Riktig antall er det færreste som gjør jobben – ikke det meste en selger kan selge deg. Omtrent:
| Lag | Typisk bruk | Hvorfor |
|---|---|---|
| 1 | Vann, de fleste vaskemidler, vanlige jerrybokser | Ett materiale gjør alt som trengs |
| 2–3 | Omslipt gjenbruk, farge/overflatedeling, lyssperre | Skjul resirkulert kjerne, eller legg til en beskjeden barriere |
| 5 | Mat og drikke med full oksygenbarriere | Sperre + knytelag på begge sider |
| 6 | Drivstofftanker, krevende permeasjonsjobber | Barriere + bånd + sliping + struktur |
Hvis et enkelt materiale allerede oppfyller produktets holdbarhet, kjemikaliebestandighet og behov for resirkulert innhold, ikke betal for lag du ikke vil bruke. Multi-layer er et verktøy for spesifikke problemer, ikke en oppgradering for sin egen skyld.
Hva flerlag krever av maskinen
Her er tingen et lagdiagram ikke vil fortelle deg: hvert lag trenger sin egen ekstruder som mater co-ekstruderingsdysehodet. En seks-lags tank kan bety fem eller seks ekstrudere gruppert rundt et enkelt hode, som hver smelter en annen harpiks ved sin egen temperatur, og hver måler nøyaktig slik at laget holder seg jevn tykkelse hele veien rundt præsten. Det er en fundamentalt forskjellig maskin fra en enkeltlags flaskelinje.
KingglesKGH serien med buede armerer bygget for dette arbeidet — 1 til 6 lag på beholdere fra 5 til 30 liter. Tallene bak er reelle: klemkraft fra 200 til 300 kN over hele området, HDPE som mykner opptil 300 kg/time på KGH30D, og MOOG-kontrollert veggtykkelsesprogrammering. Denne tykkelseskontrollen betyr enda mer på flerlags enn enkelt, fordi du holder flere tynne lag – inkludert en barriere som kan være en brøkdel av en millimeter – for å spesifisere samtidig, hele veien rundt delen. Gjør det feil og barrieren din tynnes ut ved skulderen, som er nettopp der du ikke vil ha et gap.
Det er også verdt å vite hva som er inne i kontrollsystemet, fordi flerlag lever eller dør på nøyaktig koordinering mellom ekstrudere. Kinggles maskiner kjører på komponenter av industrikvalitet - Mitsubishi PLC, MOOG servokontroll, OMRON og Schneider Electrics - den typen sett som holder fem ekstrudere synkronisert skift etter skift.
Fire feil vi ser kjøpere gjøre
- Kjøpe lag du ikke trenger.Hvis vanlig HDPE oppfyller dine mål for holdbarhet og resirkulert innhold, er en seks-lags maskin penger som står stille. Tilpass lagene til det faktiske problemet.
- Glemmer bindelag i budsjettet.De er ekte lag og virkelige kostnader, og å utelate dem er den raskeste veien til en delamineringsdel. Tell dem fra starten.
- Setter bommen på feil sted.EVOH på eller nær overflaten, der fuktighet når den, kaster ytelsen du har betalt for. Den hører hjemme i den beskyttede kjernen.
- Sparer på veggtykkelseskontroll.På et tynt barrierelag betyr slurvet tykkelseskontroll tynne flekker som lekker. Det er ikke her du skal spare penger.
Hvis du fortsatt velger mellom maskintyper før du i det hele tatt kommer til lag, vår guide tilakkumulator vs kontinuerlig blåsestøpemaskinerer det rette stedet å starte, ogblåsestøping vs sprøytestøpingoversikt dekker prosessvalget ett nivå opp.
Ofte stilte spørsmål
Hva er forskjellen mellom flerlags og co-ekstrudering blåsestøping?
De beskriver det samme. Ko-ekstrudering er metoden - flere ekstrudere smelter hver sin harpiks og mater ett delt dysehode, som stabler dem i konsentriske lag. Multi-layer beskriver resultatet - en beholdervegg laget av to eller flere smeltede lag. Hvis en vegg har mer enn ett lag, ble den co-ekstrudert.
Hvorfor er EVOH-barrierelaget begravd i midten i stedet for på overflaten?
To grunner. EVOH er dyrt, så du bruker så lite som mulig - en tynn kjerne gjør barrierejobben mens billigere polyetylen utgjør hoveddelen. Og EVOH absorberer fuktighet, noe som ødelegger barriereytelsen, så den må beskyttes på begge sider av andre lag. Å legge den på overflaten ville sløse den og utsette den for fuktighet.
Hva er bindelag og kan jeg hoppe over dem?
Bindelag er tynne, selvklebende harpikslag som binder materialer som ellers ikke vil feste seg sammen - EVOH og nylon binder seg ikke til polyetylen alene. Hopp over dem og lagene delaminerer, flasser fra hverandre som et mislykket laminat. De er ikke valgfrie. En seks-lags drivstofftank inkluderer bindelag mellom hvert ulikt par, noe som er en del av grunnen til at den har seks lag.
Hvor mange lag trenger en drivstofftank av plast?
Typisk seks. En vanlig struktur er et ytre HDPE-lag, et slipelag, et bindelag, en EVOH-barriere, et andre bindelag og et indre HDPE-lag. EVOH stopper hydrokarbondamp fra å trenge inn i veggen, bindelagene holder den til polyetylenet, og slipelaget gjenbruker produksjonstrimler.
Kan jeg kjøre resirkulert materiale i en flerlagsbeholder?
Ja, og flerlags er den reneste måten å gjøre det på. Du begraver resirkulert eller etterforbruksmateriale (PCR) i et mellomlag og beholder jomfruelig, næringsmiddelgodkjent harpiks på den indre og ytre overflaten. Den resirkulerte kjernen berører aldri produktet eller vises på utsiden, så du kan treffe mål for resirkulert innhold uten å risikere forurensning.
Er du usikker på hvor mange lag produktet ditt trenger?
Fortell oss hva beholderen må inneholde og hva den må holde inne eller ute - oksygen, drivstoffdamp, et aggressivt kjemikalie, et mål for resirkulert innhold - og ingeniørene våre vil fortelle deg lagstrukturen og hvilken maskin som bygger den. Vi har laget blåsestøpemaskiner siden 2002, med 15 ingeniører på laget.
Spør ingeniørene våre om et flerlagsoppsett →Flerlags er ikke mer avansert enkeltlag – det er et annet verktøy for produkter som et enkelt materiale ikke kan tjene. Når du vet hva hvert lag skal gjøre, slutter spørsmålet å være "hvor mange lag?" og blir "hva må denne beholderen egentlig for å overleve?" Svar på det, og strukturen velger seg selv. Bla gjennom heleserie blåsestøpemaskinernår du er klar til å matche en maskin til den.