Denne FAT-rapporten sier "bestått." Det beviser nesten ingenting.
En akseptansetest for blåsestøpemaskiner fra fabrikken blir nyttig bare når hver konklusjon peker tilbake til en identifisert maskin, produkt, metode, grense og resultat.
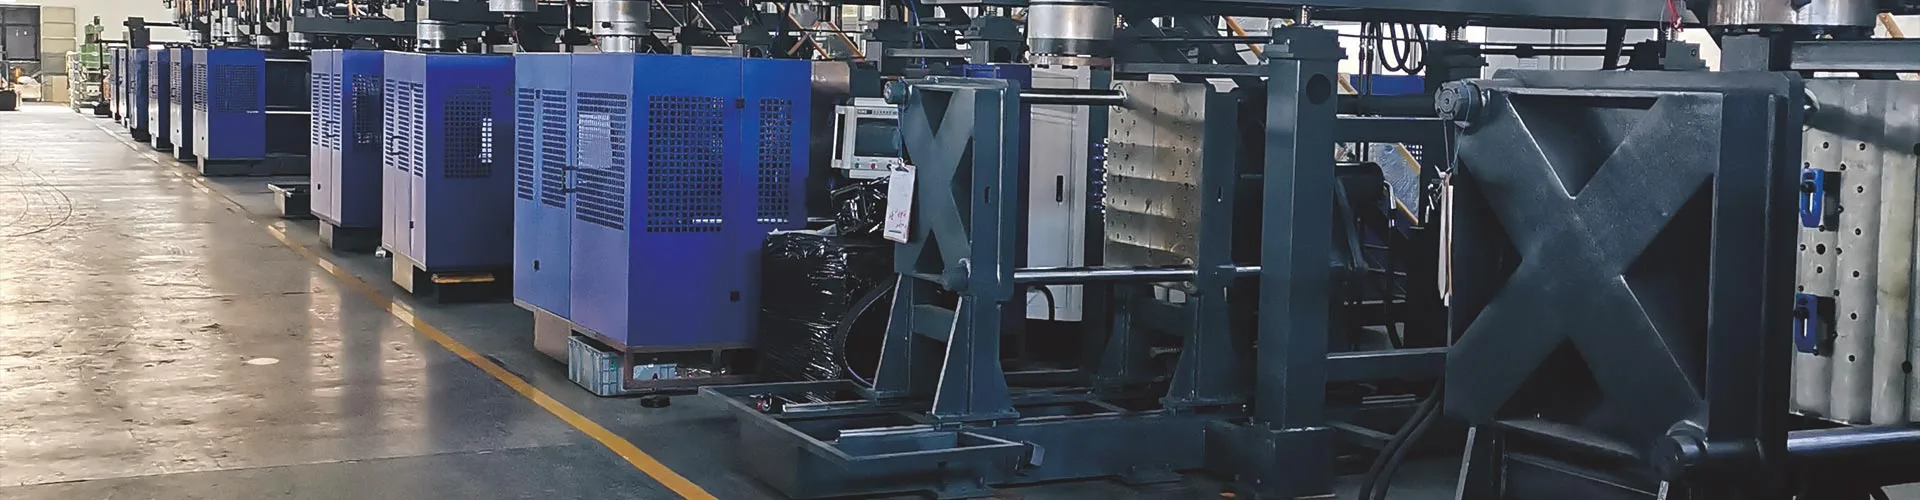
Maskinen sykler. Flasker kommer av transportbåndet. Vitnet signerer en side merket PASS. Alle føler seg ferdige til rapporten når en prosjektleder som ikke var i rommet. Hvilken harpiksklasse gikk? Hvilken formrevisjon? Hvor mange flasker passerte? Hva testet "sikkerhet OK" egentlig? Siden kan ikke svare.
Det er forskjellen mellom å være vitne til en blåsestøpemaskinforsøk og å lage en akseptrekord. En fabrikkaksepttest, ofte forkortet til FAT, bør avdekke spesifikasjonshull før forsendelse og bevare nok kontekst til å forklare avgjørelsen senere. Det er ikke en seremoniell avrenning, og det er ikke bevis på enhver fremtidig produksjonstilstand.
Kinggles strømsalgsprosesssier kjøpere inviteres til å delta i maskintesting og at tredjeparts inspeksjon kan arrangeres ved behov. Den som er vitne til testen trenger fortsatt en avtalt protokoll. Tilstedeværelse erstatter ikke bevis.
Fabrikkgodkjenningstestrapport
5 L flaske, HDPEbeskriver kategorier, ikke flasken
To nominelt 5 L beholdere kan ha forskjellig vekt, håndtak, halsfinish, klemgeometri, trimforhold og veggmål. Disse forskjellene endrer etterspørselen etter parison, kjøletid og betydningen av en akseptert del. "HDPE" er også en materialfamilie, ikke en karakterkode.
Testartikkelen trenger en kontrollert deltegning og revisjon, ferdig tilstand, form- og formidentifikasjoner, harpiksleverandør og -kvalitet, parti, farge eller tilsetningspakke, og en avtalt regel for oppmalt eller resirkulert innhold. Til tilstandsjournalen hører også nytte og materialbearbeiding. Uten dem kan ikke et godt resultat bli et reproduserbart utgangspunkt ved kjøpers anlegg.
Deekstrudering blåsestøping mold design guideforklarer hvorfor formen, dysehodet, trimmemetoden og inspeksjonsdatumet bør godkjennes som ett system. Der veggfordeling har betydning, bør de samme tegningsplasseringene vises iparison programmering og veggtykkelsesrekord.
Produksjonsforsøk brukte harpiks [leverandør, full karakter og parti] med [farge, additiv og omslipingstilstand], form [ID og revisjon], dyse og pinne [ID], og deltegning [ID og revisjon]. Prøver ble evaluert i avtalt ferdig tilstand etter [navngitt nedstrømsoperasjoner].
500 x 2 stk/ter ikke akseptert flaskeutgang
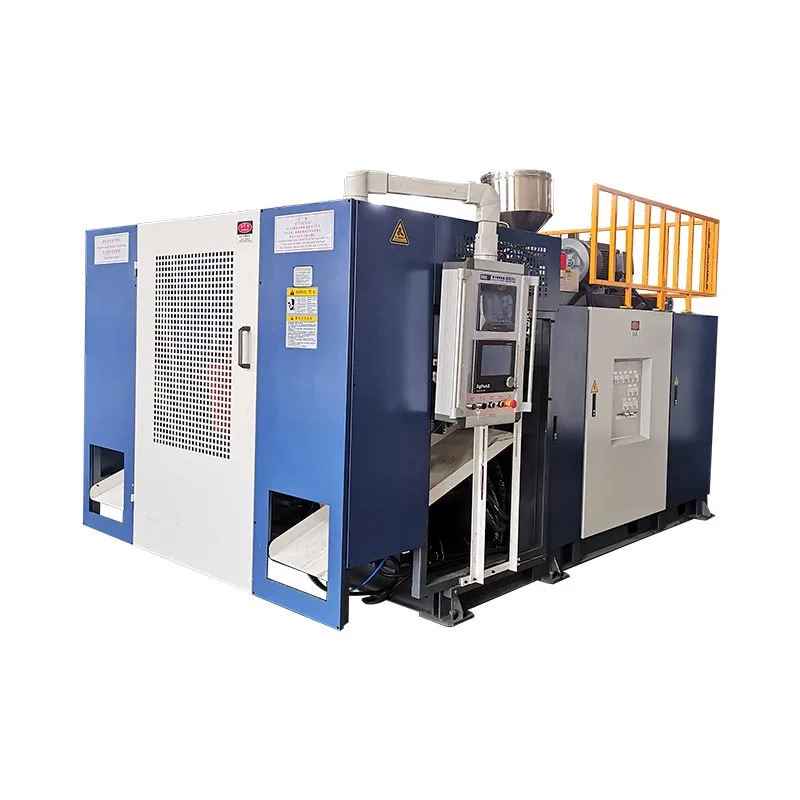
Eksemplet har kopiert en katalogreferanse inn i resultatkolonnen. Kinggles nåværende KGB5D-side publiserer flere kapasitetsrelaterte verdier, men de måler ikke det samme.
Hva KGB5D-siden faktisk sier
Disse førstepartsverdiene er katalogreferanser. De er ikke et resultat for en ikke navngitt flaske.
En tørr mekanisk syklus kan teste bevegelse og sekvens uten harpiks. Smeltekapasitet gjelder polymergjennomstrømning under angitte forhold. Akseptert flaskeutgang legger til selve formen, harpiks, kjøling, trimming, inspeksjon og avslag. Å rapportere en som en annen skaper et falskt nivå av sikkerhet.
Det samme skillet er viktig når man sammenlignerenkelt- og dobbeltstasjonsmaskinereller vurderearrangementer med flere hode og flere hulrom. Mer bevegelse eller flere utsalgssteder gir ikke automatisk mer godkjent produkt.
Tørrsyklusresultat: [hendelser per time] under [navngitt sekvens og inkluderinger]. Produksjonsprøveresultat: [aksepterte flasker] i løpet av [definert observert produksjonstid], ved bruk av den kontrollerte testartikkelen og akseptmetodene som er registrert i denne rapporten.
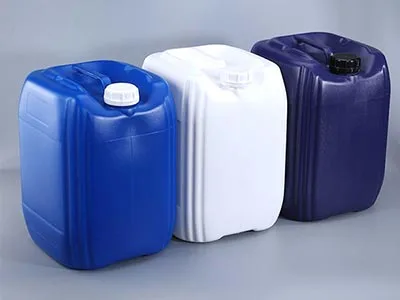
En blandet beholder kan vise at det fantes akseptable flasker. Den kan ikke avsløre om én stasjon, hode eller tidsperiode forårsaket feilene.
Kvalitet: beståttskjuler både metoden og glippene
En kvalitetskonklusjon trenger en kontrollert grense og en sporbar observasjon. Hold stasjon, hode eller hulrom, tidsstempel og sekvens festet til hver prøve gjennom veiing, veggmåling, dimensjonskontroller og funksjonstester. For et oppsett med to stasjoner og to uttak, kan blanding av alle flasker i en beholder slette posisjonsmønsteret som ville ha lokalisert et verktøy- eller prosessproblem.
Registrer målerens identitet, målemetode og ferdig tilstand. En nakke kan se akseptabel ut før trimming, men svikter en cap gauge etterpå. En beholder kan bestå visuell inspeksjon og fortsatt lekke ved klem eller finish. Inspeksjonen skal følge jobben flasken skal utføre, ikke en generisk liste kopiert fra et annet produkt.
Når en defekt dukker opp, klassifiser bevisene før du endrer flere innstillinger. Deekstrudering blåsestøping defekter guideskiller materiale, form, mugg, kjøling og mekaniske årsaker slik at en korreksjon ikke blir gjetting.
Prøver [ID-område] ble samlet inn av [stasjon/uttak] til [tider]. Tabell [referanse] registrerer hver målt verdi, metode, måler, akseptgrense og disposisjon. Avslag forblir i tellingen og har årsakskoder.
Sikkerhet: beståttbeskriver ikke en funksjonstest
En etikett eller erklæring viser ikke hvordan maskinen reagerte når en beskyttelsesanordning ble aktivert. Den godkjente prosjektsikkerhetsplanen skal identifisere initieringsenheten, maskinens tilstand, forventet respons, observert respons og tilbakestillingsatferd. Journalen skal også vise hvilke vakter, forriglinger, nødstopp og avtalte feilforhold som faktisk ble testet.
ISO 12100gir generelle prinsipper for maskinrisikovurdering og risikoreduksjon.IEC 60204-1:2016+A1:2021tar for seg elektrisk, elektronisk og programmerbart elektronisk utstyr til maskiner. Disse referansene er med på å danne rammen for en anmeldelse, men denne artikkelen kan ikke bestemme lovene, standardene eller samsvarsprosedyrene som kreves på destinasjonen. Kjøpers ansvarlige sikkerhetspersonell må definere dette omfanget.
Sikkerhetsfunksjoner ble testet opp mot godkjent plan [ID og revisjon]. Registrer [referanse] identifiserer hver enhet, startmaskinstatus, forventet respons, observert respons og tilbakestillingsresultat. Utestede integrerings- og destinasjonsnettsteder er oppført som SAT-omfang.
Kjøretid: 1 timehar ingen betydning før klokken er definert
Ble timen målt fra kaldstart, etter stabilisering, eller kun mens automatisk produksjon fortsatte? Telles materialpåfyll, kvalitetsstopp, manuelle inngrep, trimmingstopp eller gjenoppretting av alarmer? En varighet uten start- og stoppregler lar to parter rapportere ulik ytelse fra samme kjøring.
Hold støpebegivenheter, bruttodeler og aksepterte deler som separate tellere. Registrer avvisninger etter årsak og loggstopp med tidsstempler. En NIST-artikkel om produksjons-KPIer behandler tilgjengelighet, effektivitet og kvalitet som separate mål, og bemerker at linjegjennomstrømning avhenger av utstyr, buffere og deres interaksjoner. Denne forskjellen er nyttig her: en støpemaskin kan fortsette å sykle mens en trimmer eller lekkasjetester begrenser akseptert ytelse. SeNIST-publikasjon.
Observert god produksjon = aksepterte flasker / definert produksjonstid
Oppgi hva tidsgrunnlaget omfatter. Ikke fjern stopp, avvisninger eller inspeksjonsstopp fra nevneren stille.
Den nødvendige varigheten er prosjektspesifikk. Et kort løp kan bekrefte en smal tilstand, men det kan ikke etablere årlig kapasitet eller levetidspålitelighet. Hvis materialpåfylling, skrapretur, temperaturstabilisering eller skifteskifte har betydning for aksept, ta det eksplisitt med i protokollen.
Godkjenningsvinduet gikk fra [tidsstempel] til [tidsstempel]. Det avtalte tidsgrunnlaget inkluderer [hendelser] og ekskluderer [hendelser]. Hendelsesloggen registrerer hver stopp, intervensjon, innstillingsendring og omstartsbeslutning.
Bygg rapporten om påstander, ikke hakemerker
Den reparerte første siden trenger ikke være lang. Det må peke på bevis. Hvert akseptkrav bør angi kontraktskilde, testmetode, bestått grense, faktisk resultat og støttedokumentasjon. Denne matrisen kan deretter lede en anmelder til fotografier, datatabeller, alarmlogger, reseptsikkerhetskopier, prøvelister og signerte avvik.
| Akseptkrav | Krav og metode | Faktisk resultat | Bevisreferanse | Disposisjon |
|---|---|---|---|---|
| Bestilt bygg er tilstede | Kjøpsspesifikasjon og godkjent byggeliste, begge ved revisjon | Identitet og unntak registrert | Navneskiltbilder, build walkdown, punch-ID-er | Bestått, betinget eller ikke bestått |
| Tørrsekvens er repeterbar | Navngitt automatisk sekvens, observasjonsvindu og tillatte inngrep | Hendelser, stopp og observerte svar | Sykluslogg, alarmeksport, video eller vitneprotokoll | Angi omfang tydelig |
| Kontrollert flaske oppfyller grensene | Deltegning, testmetode, målere, prøveplan og grenser | Målte verdier og avslag, ikke bare gjennomsnitt | Sporbar prøvetabell etter posisjon og tid | Registrer hver glipp |
| Akseptert utgang oppfyller målet | Avtalt tidsgrunnlag og god deldefinisjon | Bruttotelling, akseptert telling og hendelseslogg | Tellerpost, kvalitetstabell, stopplogg | Ingen katalogerstatning |
| Overlevering er reproduserbar | Nødvendig tegning, manual, programvare og oppskriftsliste | Filer sjekket etter revisjon og format | Dokumentindeks og sikkerhetskopisjekksum eller kvittering | Åpne hull blir slagelementer |
Denne tilnærmingen endrer også hvordan teamet skriver. "Stabil drift observert" blir en uttalelse knyttet til et definert vindu og hendelseslogg. "Flaskekvalitet OK" blir en prøveserie, metode, grense og resultat. "Dokumenter fullført" blir en indeksert filliste. Spesifikt språk gjør uenighet lettere å lokalisere og lukking lettere å bevise.
En signatur skal registrere en beslutning, ikke slette åpent arbeid
Ved avslutning trenger ethvert uløst problem en ID, krav, eier, forfallsdato, korrigering, retestmetode og endelig disposisjon. Et muntlig løfte er ikke lukking. Det er heller ikke en signatur på en rapport som skjuler unntakene i e-post.
Hvert påkrevde kriterium har akseptable bevis og ingen åpne vareblokkerer forsendelse.
Avgrensede åpne varer har eiere, datoer, lukkebevis og skriftlig forsendelsesmyndighet.
Et nødvendig resultat er utenfor grensen, mangler eller kan ikke knyttes til den testede konfigurasjonen.
Forsendelsesmyndighet hører hjemme i kontrakten, ikke i denne artikkelen. Rapportens oppgave er å synliggjøre grunnlaget. Hvis laget velger et betinget pass, skal posten vise hvem som aksepterte den gjenværende risikoen og nøyaktig hvordan hver gjenstand lukkes.
FAT lukker fabrikkspørsmålet, ikke nettstedspørsmålet
En fabrikktest kan ikke verifisere kjøpers endelige fundament, strømkvalitet, anleggskjølesløyfe, trykkluftsystem, vaktintegrering, materiallogistikk, nedstrømslinje eller lokale driftsprosedyre. Disse betingelsene tilhører installasjon og aksepttesting på stedet, vanligvis kalt SAT.
Før FAT-beviset videre. Den aksepterte oppskriften, tegningsrevisjoner, prøve-ID-er, alarmpost og punch-liste-status danner grunnlinjen for igangkjøring. Sammenlign nettstedsverktøy med de registrerte fabrikkforholdene; Kingglesveiledning for brukskrav for blåsestøpemaskinforklarer hvorfor trykk alene ikke beskriver luft, vann eller elektrisk kapasitet. Deveiledning for forebyggende vedlikeholdkan deretter konvertere den overleverte tilstanden til rutinekontroller.
Send bevismaterialet før vitnedatoen
For en nyttig utstyrsavløpstest, send Kinggle flasketegning og revisjon, harpiksleverandør og -kvalitet, form- og dysedetaljer, ferdige deltester, utdatadefinisjon, nødvendige kjøreforhold, dokumentliste og vitnemyndighet. Prosjektteamet kan deretter justere maskinprøven med produktbeslutningen du faktisk må ta.
Diskuter FAT-omfanget ditt med KinggleAlle felter i parentes og åpningsrapporten er maler eller konstruerte undervisningseksempler. De er ikke kundeposter, kontraktsmessige begrensninger eller Kinggle-ytelsesresultater.
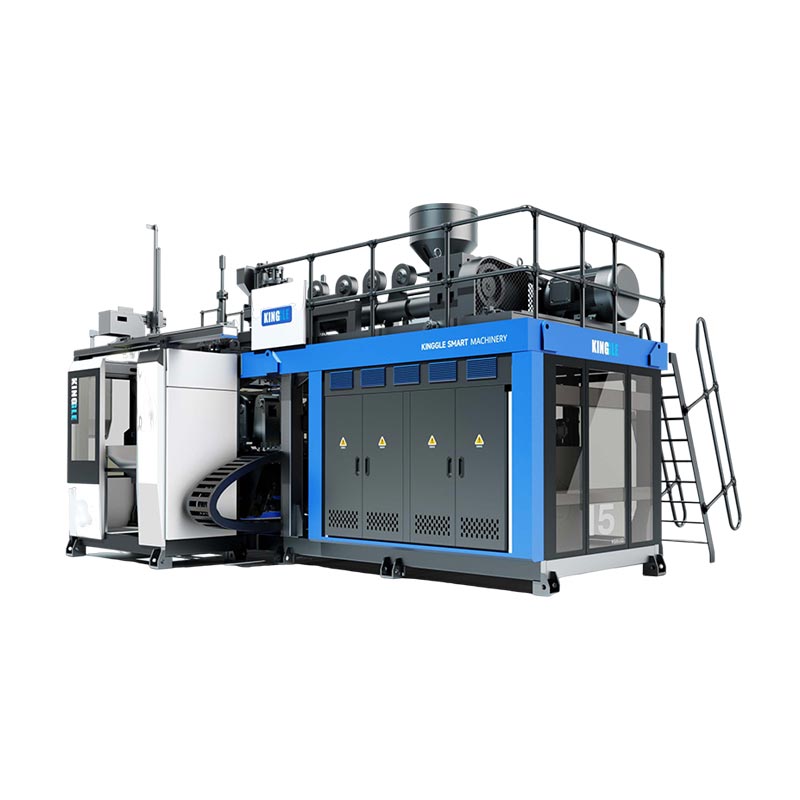
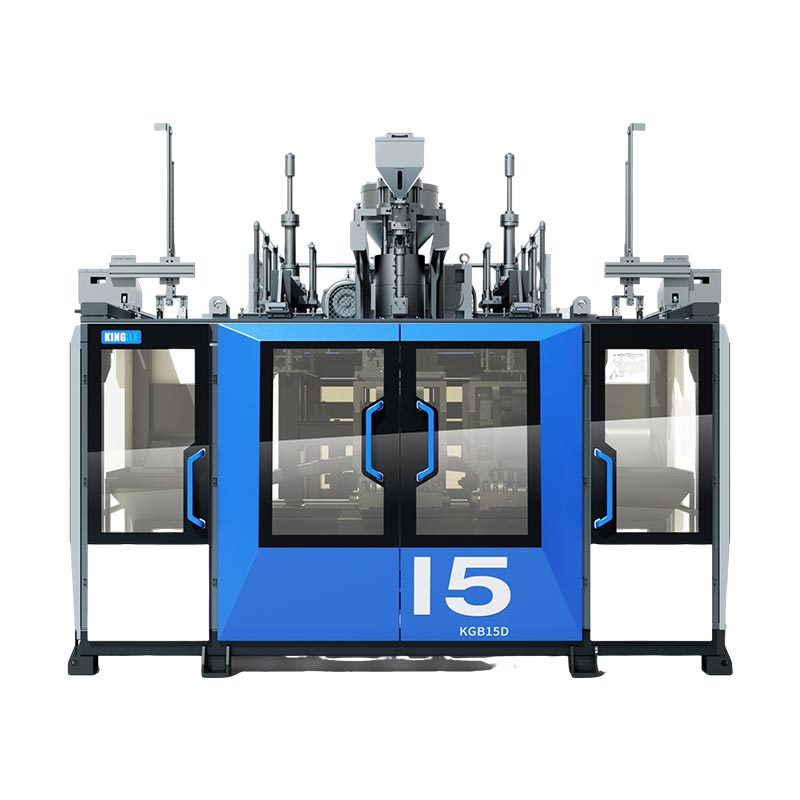
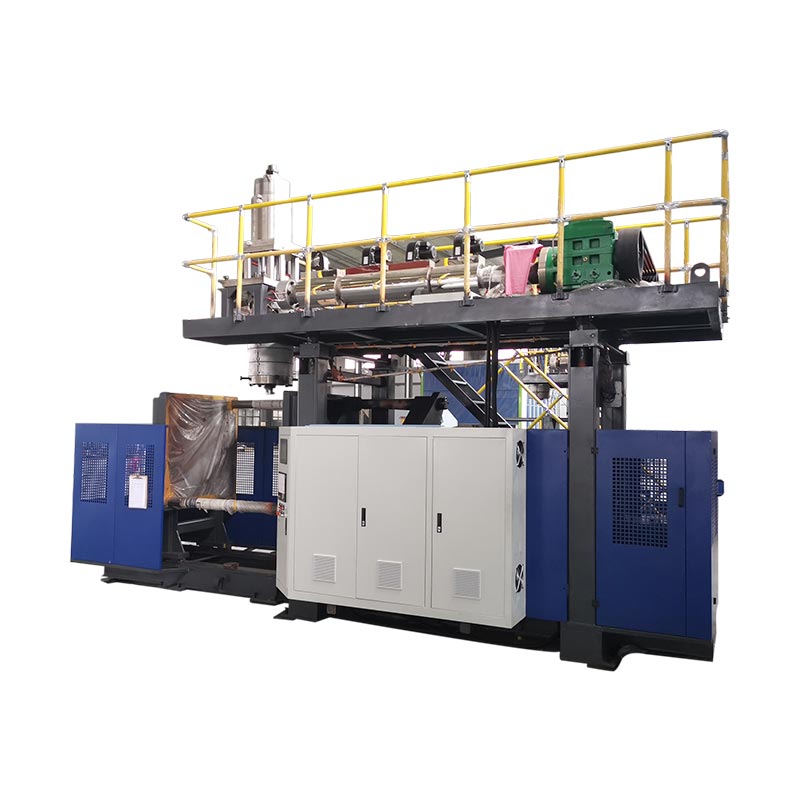
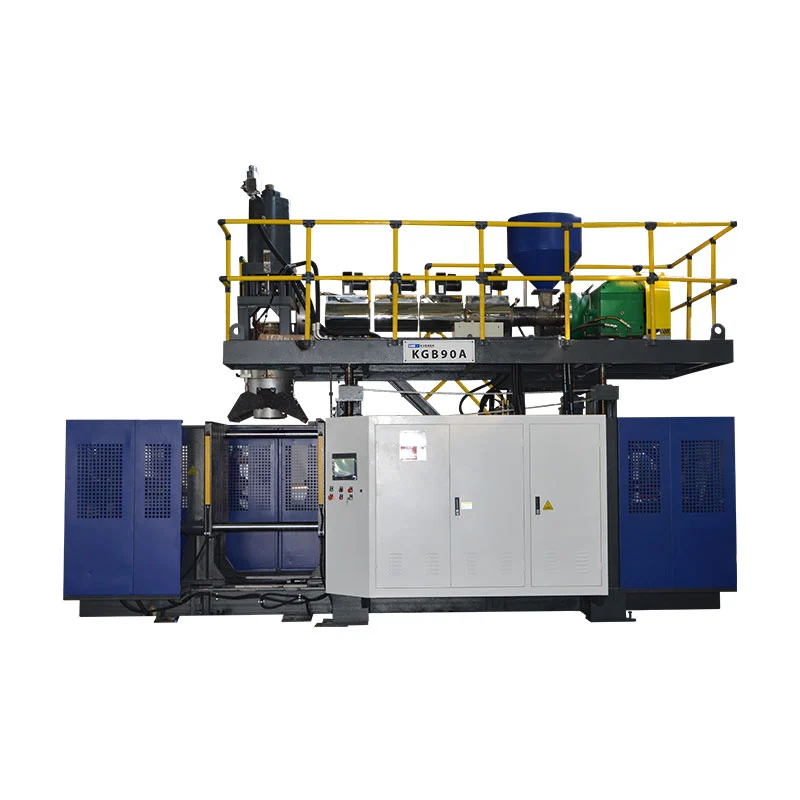
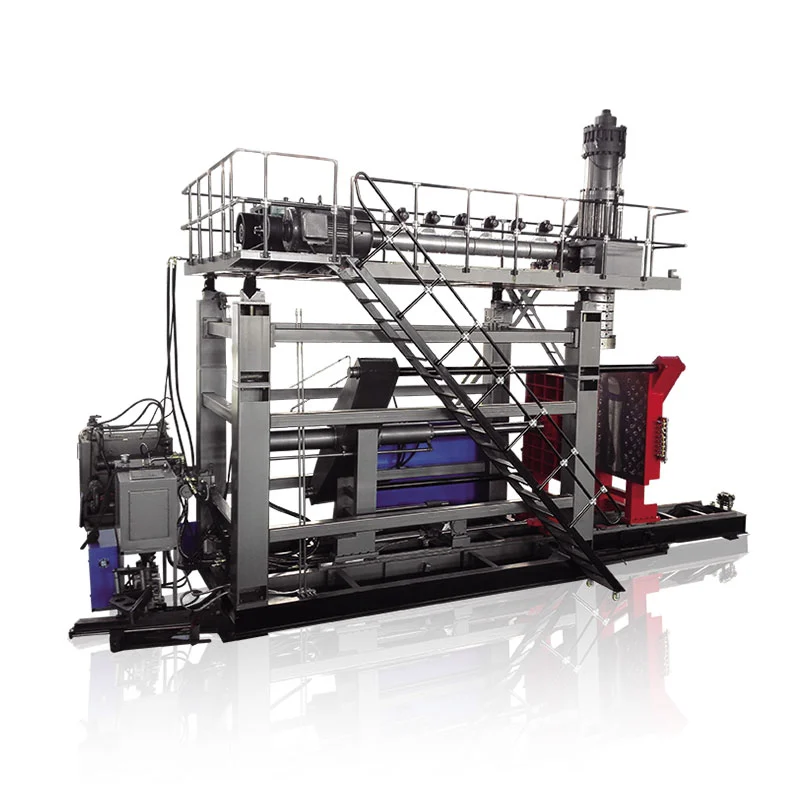
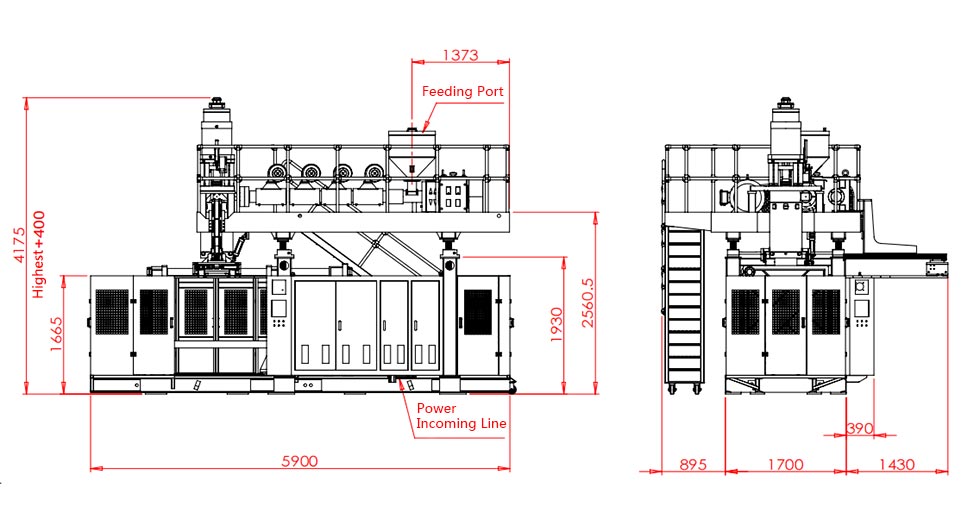
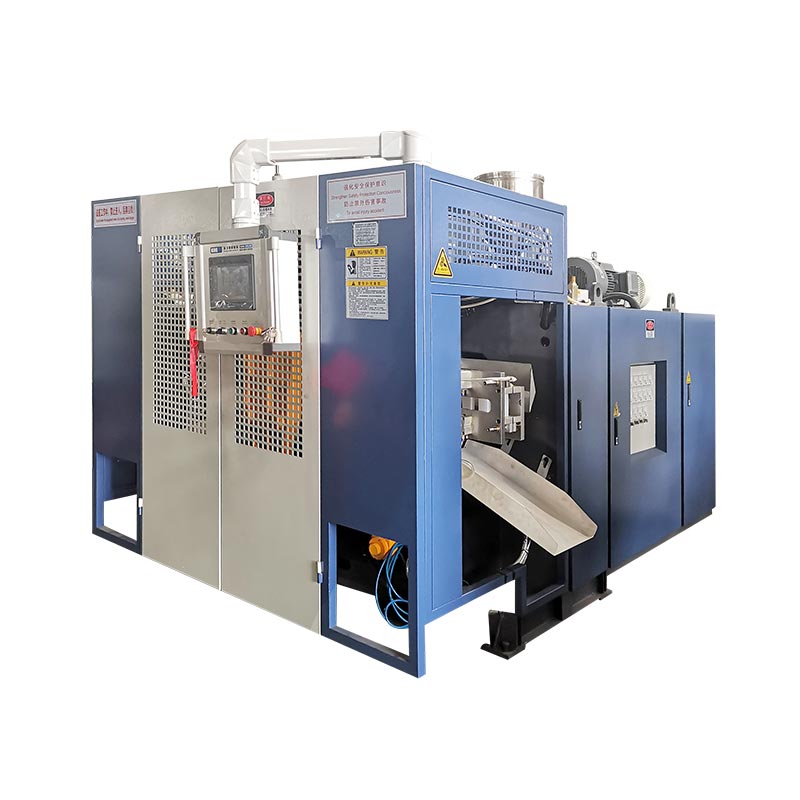
Maskin: KGB5Der ikke en byggeidentitet
Et modellnavn plasserer utstyret i en familie. Den viser ikke hvilken seriekonstruksjon som ble inspisert eller hvilke alternativer, kontrollversjon, verktøygrensesnitt og nedstrømsenheter som var til stede. En fremtidig tekniker må kunne matche rapporten til den fysiske maskinen og til den bestilte konfigurasjonen.
Start med maskinens navneskilt og den godkjente byggelisten. Registrer serieidentitet, elektrisk grunnlag, ekstruder- og hodekonfigurasjon, klemenhet, stasjonsarrangement, inkluderte hjelpemidler, programvare eller reseptrevisjon og tegningsindeks. Fotografi som identifiserer plater og sammenstillinger. Hvis tilbudet inkluderer en automatisk uttaks- eller deflashing-enhet, men FAT-en ekskluderer det, gjør denne grensen synlig.
Konfigurasjonsidentitet verifisert mot kjøpsspesifikasjon [dokument og revisjon]. Unntak er oppført i punch-elementer [ID-er]. Fotografier [filreferanser] viser testet navneskilt, hovedenheter og inkludert nedstrømsutstyr.
De tomme feltene er bevisst. En rapportmal skal aldri finne opp en identitet som tilhører prosjektfilen.